Un stérilisateur à passage est installé à la frontière entre deux zones de propreté distinctes : une salle blanche et une zone de production, une zone de conditionnement stérile et une zone de préparation non stérile, ou encore une salle d'assemblage conforme aux BPF et un quai de réception de matières premières. Sa fonction est simple mais cruciale : transférer les matériaux à travers cette limite sans créer de voie de contamination qui compromettrait l'intégrité de l'environnement contrôlé de l'autre côté.
La question n'est pas de savoir si les stérilisateurs à passage sont utiles — ils le sont indéniablement dans un contexte approprié. La question est de savoir si votre activité spécifique en nécessite réellement un, ou si des alternatives plus simples (autoclaves à simple porte, stations de désinfection de surface, hottes à flux laminaire) permettent d'atteindre une réduction des risques acceptable à moindre coût d'investissement et d'exploitation. Ce guide vous propose une structure de décision basée sur cinq facteurs : la classification de propreté de vos zones, la sensibilité des matériaux transférés, les exigences réglementaires de votre secteur, le volume et la fréquence de traitement, ainsi que l'arbitrage financier entre le coût de l'équipement et les conséquences d'un unique incident de contamination.
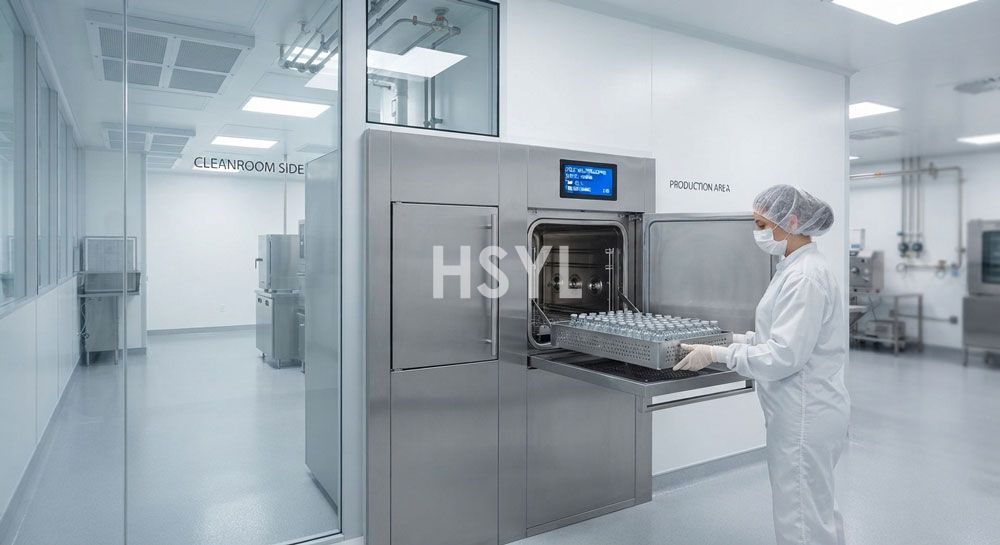
1. Le rôle réel d'un stérilisateur à passage
Avant de déterminer si cet équipement est nécessaire, comprenez bien ses fonctions et ses limites.
| Fonction | Fonctions principales | Limites d'utilisation |
|---|---|---|
| Stérilisation des objets transférés | Élimine ou inactive 99.9% des bactéries, virus, moisissures et spores en surface des objets placés dans la chambre, grâce au rayonnement UV-C, à la génération d'ozone (en option) et/ou à la chaleur sèche jusqu'à 180 °C (selon la configuration). | NE stérilise PAS les liquides, les matériaux poreux ou les objets présentant des cavités internes pouvant abriter des micro-organismes à l'abri de l'exposition de surface ; ne remplace PAS la stérilisation terminale des produits sous emballage scellé (laquelle nécessite un procédé de retort ou un traitement aseptique). |
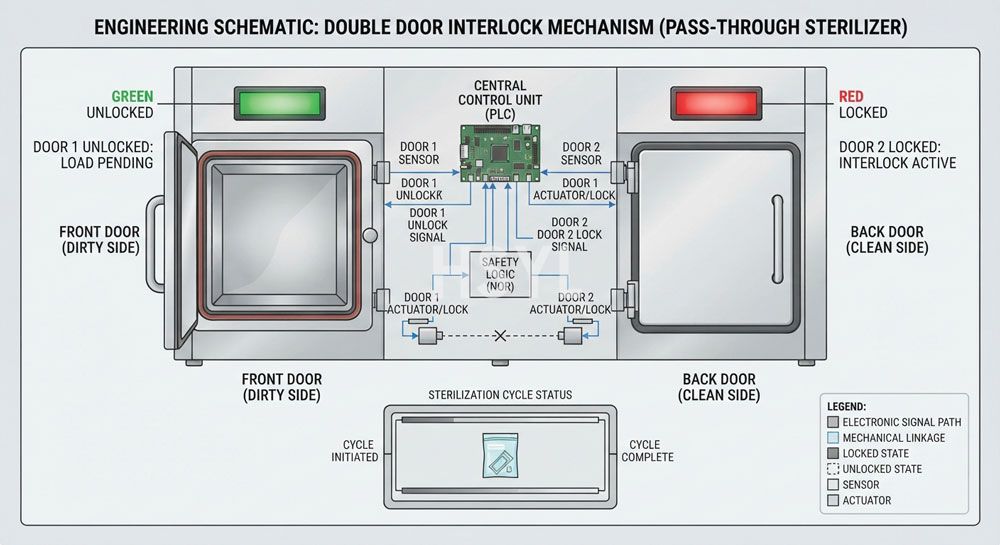
| Maintien de l'intégrité de la barrière | Un mécanisme de verrouillage physique à double porte empêche l'ouverture simultanée des deux portes ; l'ouverture d'une porte verrouille automatiquement l'autre jusqu'à la fin du cycle, évitant ainsi tout flux d'air direct entre des zones de classifications de pression différentes. | Ne génère PAS de pression positive par lui-même ; il dépend du système CVC du bâtiment pour maintenir le différentiel de pression — le stérilisateur empêche simplement l'ouverture simultanée des deux portes. |
| Assure une décontamination documentée | L'enregistrement numérique des cycles consigne la durée, la température (pour les cycles de chaleur sèche), la durée d'exposition aux UV et l'état d'achèvement de chaque lot transféré ; répond aux exigences de traçabilité des normes de documentation BPF (GMP), FDA 21 CFR Part 11 et HACCP. | Ne remplace PAS la surveillance environnementale (comptage de particules, échantillonnage de surfaces viables, boîtes de sédimentation) — celles-ci constituent des activités de contrôle qualité distinctes, que le stérilisateur à transfert soit présent ou non. |
Proposition de valeur fondamentale :Un stérilisateur à transfert remplace la méthode de désinfection manuelle par pulvérisation et essuyage — dépendante du facteur humain — située à la limite de la salle blanche, par un cycle de stérilisation automatisé, tracé et vérifiable. Si votre protocole actuel repose sur l'exécution rigoureuse d'une procédure manuelle de pulvérisation/essuyage 100 fois par jour, un stérilisateur à transfert élimine ce risque d'erreur humaine.
2. Cinq facteurs déterminant la nécessité d'un équipement
Facteur 1 : Écart de classification de propreté entre vos deux zones
Plus l'écart de propreté entre la zone de départ et la zone de destination est élevé, plus l'utilisation d'un stérilisateur de passage est justifiée.
| Sens du transfert | Différentiel de propreté | Niveau de risque sans stérilisateur | Nécessité d'un passage par stérilisateur |
|---|---|---|---|
| Stockage non classifié → ISO Classe 8 (Classe 100 000) | Modéré | Modéré — un simple essuyage peut suffire si les matériaux sont pré-emballés | Facultatif |
| Stockage non classifié → ISO Classe 7 (Classe 10 000) | Élevé | Élevé — différence significative de charge particulaire et microbienne en suspension | Recommandé |
| Classe ISO 8 → Classe ISO 7 | Modéré à élevé | Modéré à élevé — deux environnements contrôlés, mais à des niveaux distincts | Recommandé pour les produits sensibles |
| Classe ISO 7 → Classe ISO 6 (Classe 1 000) | Très élevé | Très élevée — passage à un environnement contrôlé plus strict | Nécessairepour la majorité des opérations réglementées |
| ISO Classe 6 → ISO Classe 5 (Classe 100) | Extrême | Extrême — seuil de salle blanche le plus exigeant | Indispensable; souvent exigé par les normes BPF ou les réglementations pharmaceutiques |
| Transitions entre les classes GMP D/C/B/A | Conformément à la classification de l'Annexe 1 des BPF de l'UE | Déterminé par l'analyse des risques liés au produit | Obligatoirepour la classe B et supérieure dans la plupart des juridictions |
Règle pratique :Si l'un des deux côtés de votre point de transfert est classé ISO Classe 7 ou supérieur (ou GMP Classe C ou supérieur), investissez dans un stérilisateur de passage. Le coût d'un seul incident de contamination — rappel de produit, destruction de lot, sanction réglementaire ou atteinte à l'image de marque — est généralement 5 à 20 fois supérieur au prix d'achat du stérilisateur.
Facteur 2 : Sensibilité des matériaux transférés
Tous les matériaux n'entraînent pas les mêmes risques de contamination. Un outil en acier inoxydable qui subit une restérilisation avant tout contact avec le produit présente un risque moindre qu'un matériau d'emballage primaire en contact direct avec le produit fini.
| Catégorie de matériau | Exemples | Conséquence de la contamination en cas de non-stérilité | Priorité de stérilisation |
|---|---|---|---|
| Emballage primaire(contact direct avec les aliments ou médicaments) | Bouteilles, bocaux, sachets, blisters, plateaux, couvercles et bouchons avant remplissage | Critique— contamination directe du produit fini ; risque de maladies chez les consommateurs, de rappels de produits ou de sanctions réglementaires | Niveau critique — stérilisation obligatoire avant l'accès à la zone de Grade B+ |
| Outils et ustensiles | Cuillères, spatules, spatules de mélange, couteaux, moules, planches à découper | Élevé— contact indirect via les mains de l'opérateur ou contact direct lors de l'utilisation | Élevé — stérilisation requise si les outils pénètrent en zone contrôlée sans étape de lavage intermédiaire |
| Matières premières et ingrédients | Poudres en vrac, granulés, liquides en contenants externes, épices, additifs | Variable— dépend du retrait ou non du contenant extérieur en zone contrôlée | Modérée à élevée — stériliser les contenants extérieurs s'ils sont ouverts en salle blanche |
| Documentation et consommables | Dossiers de lot, étiquettes, gants, blouses, chiffons de nettoyage, matériel d'échantillonnage | Faible à modérée— risque de contact indirect ; les documents n'entrent pas en contact avec le produit, mais les opérateurs les manipulent avant de toucher le produit | Modérée — l'irradiation UV-C est suffisante ; la chaleur sèche est rarement nécessaire pour le papier ou le plastique |
| Produits finis sortant de la zone stérile | Produit emballé prêt à l'expédition passant de la zone de conditionnement stérile à l'entrepôt | Faible— produit déjà scellé ; le risque de contamination concerne uniquement la surface externe de l'emballage | Faible — un nettoyage de surface est généralement suffisant, sauf si la réglementation impose une stérilisation de sortie documentée |
Facteur 3 : Exigences réglementaires et de certification
Certains secteurs imposent la stérilisation de passage par voie réglementaire, tandis que d'autres la recommandent fortement comme bonne pratique. Identifier la catégorie de votre activité permet de déterminer s'il s'agit d'une option d'amélioration ou d'une obligation de conformité.
- Fabrication pharmaceutique (BPF) :Les stérilisateurs de passage (ou systèmes de décontamination validés équivalents) sont de fait obligatoires aux limites des zones de classe B/A dans la plupart des juridictions, conformément à l'Annexe 1 des BPF de l'UE, aux directives de la FDA et aux directives PIC/S de l'OMS. Les audits relèvent fréquemment le manque de contrôle du transfert de matériel comme une observation critique.
- Fabrication de dispositifs médicaux (ISO 13485) :Requis aux interfaces entre les zones d'assemblage contrôlées et les zones de stockage ou de réception non contrôlées, notamment pour les dispositifs en contact avec les muqueuses, le système sanguin ou les tissus implantés. Le niveau de rigueur est dicté par la classification des risques selon l'ISO 14971.
- Transformation agroalimentaire (HACCP / FSMA / BRC / SQF) :Bien que non imposé de manière universelle par la réglementation, cela est de plus en plus exigé par les auditeurs tiers (Norme BRC pour la sécurité alimentaire édition 7+, SQF Édition 9, FSSC 22000) aux points de transfert à haut risque — notamment aux limites de zones où un risque de contamination croisée par allergènes ou par des agents pathogènes est présent.
- Fabrication de produits cosmétiques (ISO 22716) :Recommandé pour les formulations sans conservateurs ou à faible teneur en conservateurs entrant dans des environnements de remplissage contrôlés ; requis pour les cosmétiques revendiquant des propriétés antimicrobiennes sur certains marchés (le règlement cosmétique de l'UE EC 1223/2009 exige un contrôle de la contamination approprié).
- Stérilisation centrale hospitalière (CSSD) :Obligatoire pour le transfert d'instruments et de consommables entre la zone de décontamination et les zones de préparation ou d'assemblage stérile ; régi par les normes nationales de santé et les organismes d'accréditation (Joint Commission, DNV GL, etc.).
- Cuisines centrales de restauration générale (sans certification BPF) :Optionnel — relève de la politique de sécurité alimentaire interne et des exigences clients plutôt que d'une réglementation explicite. Toutefois, les clients exigeant des audits de fournisseurs (chaînes de distribution, prestataires de restauration collective, importateurs pour l'export) attendent de plus en plus un contrôle documenté des flux de matériel aux zones de séparation zone propre/zone sale.
Facteur 4 : Volume de débit et fréquence de transfert
La rentabilité d'un stérilisateur à double paroi s'accroît avec l'augmentation de la fréquence des transferts. Calculer votre volume de transfert quotidien et horaire permet de justifier l'investissement.
| Profil de fréquence de transfert | Transferts quotidiens | Transferts en heures de pointe | Justification de l'utilisation du stérilisateur |
|---|---|---|---|
| Occasionnel(quelques fois par semaine) | 5 à 15 par semaine | 1 à 3 par heure lors des périodes d'utilisation | Faible — envisagez une unité partagée ou une alternative portable ; le sas fixe peut rester inutilisé >80 % du temps |
| Standard(quotidien, mais non continu) | 30 à 80 par jour | 5 à 12 par heure | Justifié — le taux d'utilisation justifie une unité dédiée ; le temps de cycle devient un facteur de productivité déterminant |
| Fréquent(en continu pendant les shifts) | 100 à 300+ par jour | 15 à 40 par heure | Fortement justifié — envisagez une unité multi-chambres ou des unités en parallèle si le temps de cycle d'une chambre unique crée un goulot d'étranglement ; calculez le ROI par rapport au coût de main-d'œuvre d'une alternative manuelle |
| Ligne automatisée à haute cadence | 500+ par jour | 60+ par heure | Indispensable — la désinfection manuelle ne permet pas de suivre la cadence ; une solution intégrée au convoyeur ou un système haute fréquence sur mesure peut être nécessaire pour dépasser la capacité de la chambre standard |
Calcul de la main-d'œuvre :Si chaque cycle manuel (pulvérisation, essuyage, désinfection, séchage et enregistrement) dure 90 secondes par article et que vos opérateurs effectuent ce processus 80 fois par jour, cela représente 120 minutes de main-d'œuvre dédiée par jour (environ 25 à 40 $ par jour selon les taux habituels). Un stérilisateur à passage doté d'un cycle UV de 15 minutes capable de traiter 20 articles par cycle réduit ce temps à seulement 6 cycles par jour, soit 15 minutes de présence humaine, plus le temps de cycle automatique. Sur 250 jours d'exploitation par an, les économies de main-d'œuvre représentent entre 6 000 et 10 000 $, ce qui peut couvrir 30 à 60% du prix d'achat de l'équipement selon le modèle choisi.
Facteur 5 : Analyse coût-bénéfice — Quel est le retour sur investissement ?
| Poste de dépense | Petit modèle (chambre de 300–400 mm) | Unité de taille moyenne (chambre de 450–500 mm) | Unité de grande taille (chambre de 500–600 mm) | |
|---|---|---|---|---|
| Prix d'achat de l'équipement | 2 500 $ – 5 000 $ | 5 000 $ – 9 000 $ | 8 000 $ – 15,000+ $ | |
| Installation et mise en service | 200 $ – 500 $ | 400 $ – 800 $ | 600 $ – 1 200 $ | |
| Consommation électrique annuelle (mode UV, env. 100 W en moyenne) | 30 $ – 50 $ / an | 40 $ – 70 $ / an | 50 $ – 80 $ / an | |
| Consommation électrique annuelle (mode chaleur sèche, ~2 kW en moyenne) | 150 $– 300 $/an | 250 $ – 450 $ / an | 350 $ – 600 $ / an | |
| Remplacement de la lampe UV (annuel en cas d'utilisation 24/7) | 80 $ – 150 $ / an | 120 $ – 200 $ / an | 150 $– 280 $/an | |
| Remplacement du filtre HEPA (si équipé, annuel) | 100 $– 200 $/an | 150 $– 280 $/an | 200 $– 380 $/an | |
| Entretien préventif (visite de maintenance semestrielle) | 150 $– 300 $/an | 200 $– 400 $/an | 300 $– 500 $/an | |
| Coût total de possession (TCO) estimé sur 5 ans | 4 000 $ – 8 000 $ | 8 000 $ – 14 000 $ | 12 000 $ – 22 000 $ | |
Scénarios de déclenchement du ROI :Un stérilisateur de transfert se rentabilise (via les économies réalisées et la réduction des risques) si l'un des scénarios suivants concerne votre activité :
- Vous avez subi ou avez failli subir un incident de contamination de zone au cours des 24 derniers mois ayant entraîné le rejet d'un lot, une retouche, une plainte client ou une non-conformité lors d'un audit — le coût de ce seul événement est probablement supérieur au prix d'achat du stérilisateur.
- Votre prochain audit client ou contrôle réglementaire portera sur les contrôles de transfert de matériaux, et vous vous appuyez actuellement sur des procédures manuelles documentées mais non vérifiées — le passage à une stérilisation automatisée avec enregistrement des données transforme une vulnérabilité potentielle lors des audits en un véritable atout de conformité.
- Le coût de main-d'œuvre lié à la désinfection manuelle de la zone de transition de votre salle propre dépasse 6 000 $/an (soit environ 120 min/jour × 25–40 $/h × 250 jours).
- Vous évoluez dans un secteur réglementé (pharmaceutique, dispositifs médicaux, agroalimentaire certifié HACCP) où une non-conformité critique sur les contrôles de transfert de matériel pourrait retarder l'autorisation de mise sur le marché, entraîner une lettre d'avertissement ou la suspension de votre certification.
3. Choisir la configuration idéale
De HSYLChambre de passage pour stérilisateur à double portecette gamme propose des options configurables selon trois critères : la taille de la chambre, le mode de stérilisation et les modules d'amélioration optionnels.
Choix de la dimension de la chambre
| Dimensions intérieures | Articles types compatibles | Usage idéal |
|---|---|---|
| 300 × 300 × 300 mm | Support pour fiole unique, petit kit d'outils (3 à 5 éléments), flacons d'échantillons (5 à 10 unités), lot de documents (20 à 30 feuilles), gants/EPI pour un opérateur | Points de transfert en laboratoire, pharmacies de préparation magistrale, installations pilotes R&D, pharmacies hospitalières de soins ambulatoires, stations d'échantillonnage de contrôle qualité |
| 400 × 400 × 400 mm | Plateau standard de petits contenants (20 à 30 bocaux), kit d'outils moyen (8 à 12 éléments), composants de conditionnement primaire pour un lot, ensemble de protection pour 2 à 3 opérateurs | Salles de conditionnement cosmétique spécialisées, production de nutraceutiques à petite échelle, transfert d'ingrédients de boulangerie vers une zone de mélange contrôlée, stockage d'outils sanitaires pour les offices d'hôtels |
| 500 × 500 × 500 mm | Plateau complet (base de 400×600 mm), kit d'outils complet (15 à 20 pièces, incluant les moules), stock de consommables d'emballage (capsules, couvercles, étiquettes pour 1 à 2 heures de production), plusieurs jeux de blouses | Unités de conditionnement pharmaceutique de taille moyenne, cuisines centrales de restauration approvisionnant 10 à 30 sites satellites, salles d'assemblage de dispositifs médicaux, transfert d'instruments en services de stérilisation (CSSD) hospitaliers |
| 600 × 600 × 600 mm | Plateaux grand format, composants d'équipement (petites pièces mécaniques, sous-ensembles), conteneurs de matériaux en vrac, documentation ou bobines d'étiquettes grand format | Fabrication pharmaceutique à grande échelle, usines agroalimentaires de production intégrale, centres hospitaliers avec services de stérilisation (CSSD) à haut volume, logistique de salles blanches pour l'aérospatiale et l'électronique |
| Sur mesure (au-delà de 600 mm) | Articles surdimensionnés spécifiques à l'usage — contactez l'équipe d'ingénierie HSYL pour discuter des dimensions et des limites de poids en vue d'une fabrication sur mesure | Applications industrielles spécialisées, transfert de composants pour salles blanches automobiles, fabrication d'équipements grand format |
Sélection du mode de stérilisation
| Mode | Fonctionnement | Idéal pour | Temps de cycle | Limites |
|---|---|---|---|---|
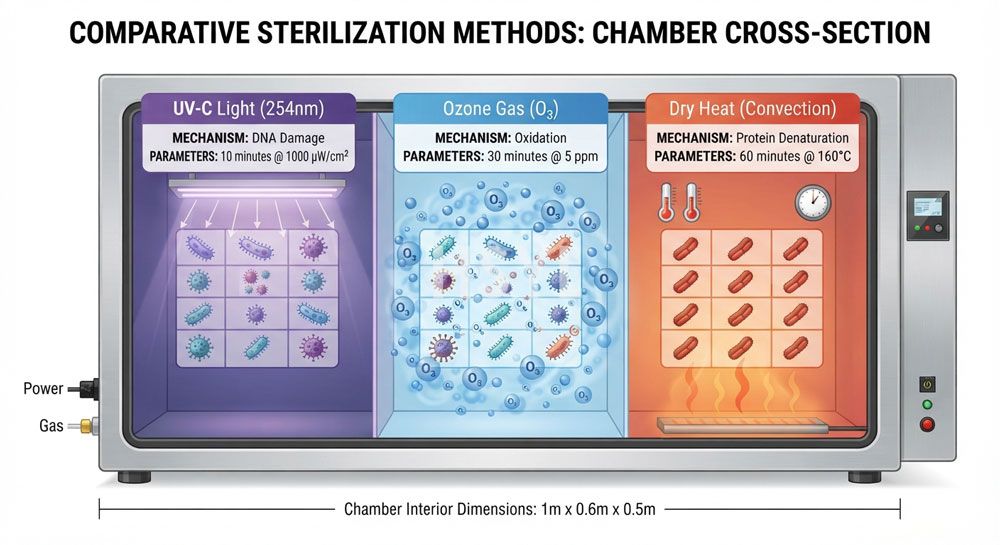
| UV-C Ultraviolet | Les lampes UV à une longueur d'onde de 254 nm irradient l'intérieur de la chambre ; l'ADN/ARN des micro-organismes exposés est endommagé, empêchant ainsi leur réplication. Taux de destruction de 99.9% sur les surfaces exposées avec un temps d'exposition adéquat. | Désinfection de surface des objets solides non poreux (outils, contenants d'emballage, verre, métal, plastiques lisses), des documents, des étiquettes et des surfaces extérieures des EPI | réglable de 1 à 60 minutes ; cycle d'efficacité typique de 10 à 20 minutes pour une désinfection standard | Aucune pénétration dans les zones d'ombre, les interstices ou les matériaux poreux ; inefficace contre les spores bactériennes dotées d'un revêtement protecteur ; limitation de la visibilité directe — les articles empilés bloquent l'exposition UV des objets situés en dessous |
| Génération d'ozone (O3) (optionnel) | Le générateur d'ozone produit du gaz O3 qui sature le volume de la chambre, pénétrant les interstices et les zones d'ombre inaccessibles aux rayons UV. Il oxyde les micro-organismes par réaction chimique. | Outils aux formes complexes avec interstices et articulations ; objets avec surfaces superposées ; matériaux poreux ou texturés ; situations nécessitant une pénétration des zones hors de la ligne de visée UV | durée typique de 15 à 45 minutes ; inclut un temps de purge post-cycle pour évacuer l'ozone résiduel avant l'ouverture de la porte | Incompatible avec les matériaux sensibles à l'ozone (certains caoutchoucs, élastomères, composants électroniques) ; nécessite une ventilation ou une destruction catalytique de l'ozone résiduel avant l'ouverture sécurisée de la porte ; complexifie l'installation et la maintenance |
| Chaleur sèche (optionnel) | Les résistances électriques montent la température de la chambre entre 120 et 180 °C pour une destruction thermique des micro-organismes, y compris les spores bactériennes résistantes aux traitements UV et chimiques. | Outils et verrerie résistants à la chaleur nécessitant une stérilisation de niveau sporicide ; instruments métalliques destinés aux zones de traitement aseptique ; verrerie de laboratoire ; échantillons de validation d'emballage thermostables | 30 à 90 minutes selon la température cible et la masse thermique de la charge ; inclut une période de refroidissement avant le déverrouillage de la porte (la température de la chambre doit descendre sous le seuil de sécurité au toucher) | Incompatible avec les matériaux thermosensibles (plastiques, électronique, certains produits emballés, produits biologiques) ; consommation d'énergie plus élevée que les cycles UV seuls ; l'allongement du cycle total réduit la capacité de traitement |
Recommandation de configuration :La majorité des cuisines centrales de transformation alimentaire et de fabrication générale utilisent les UV-C comme mode de base (couvrant plus de 90% des besoins de transfert de routine). Ajoutez l'ozone si vos articles de transfert comportent des outils de formes complexes, des contenants texturés ou des charges fréquemment superposées. N'ajoutez la chaleur sèche que si votre activité exige une stérilisation de niveau sporicide pour les outils ou la verrerie entrant en zone aseptique — cela est plus fréquent dans les secteurs pharmaceutique et des dispositifs médicaux que dans la restauration classique.
4. Considérations d'installation et d'intégration
Positionnement
- Montage mural (encastré ou en saillie) :Chambre intégrée dans la cloison séparant deux zones. Idéal pour les espaces restreints lorsque le point de transfert est un emplacement fixe. L'installation encastrée nécessite une modification de la structure murale ; l'option de montage en saillie occupe moins de largeur de mur, mais dépasse dans la pièce d'un côté.
- Îlot / Autoportant :L'unité est autonome entre deux zones et accessible des deux côtés. Idéale pour les installations prévoyant une reconfiguration future des limites de zone. Nécessite un dégagement suffisant sur les quatre côtés pour l'utilisation et la maintenance ; occupe plus d'espace au sol qu'un modèle mural, mais offre une plus grande flexibilité de placement.
- Sas intégré :La chambre fait partie d'un dispositif de sas plus large pour le personnel et le matériel. Courant dans les installations pharmaceutiques et agroalimentaires de haute précision où le personnel et les flux de matières transitent par la même zone tampon contrôlée. Investissement initial le plus élevé, mais offre une protection maximale contre la contamination.
- Ne surchargez jamais la chambre de stérilisation.L'empilement des articles de manière à ce que les couches supérieures bloquent l'exposition aux UV des couches inférieures, ou un encombrement trop dense empêchant la circulation de l'ozone entre les surfaces, rendra le cycle de stérilisation inefficace pour les zones ombragées. Répartissez les articles avec un espacement suffisant : idéalement, aucun article ne doit masquer plus de 30% de la surface de l'article situé en dessous. Si votre capacité de traitement nécessite un volume supérieur au chargement sur une seule couche, optez pour une chambre plus grande ou une seconde unité plutôt que de surcharger l'appareil.
- Validez périodiquement l'efficacité du cycle de stérilisation.Utilisez des indicateurs biologiques (bandes de spores) chaque trimestre et des intégrateurs chimiques chaque mois pour confirmer que l'intensité UV, la concentration d'ozone (si équipé) et la température (en cas d'utilisation de chaleur sèche) atteignent les taux de réduction microbienne garantis. Consignez les résultats dans votre système de gestion de la qualité. Un stérilisateur qui réussit son auto-test mais échoue aux tests biologiques génère un faux sentiment de sécurité : détectez ces anomalies lors des vérifications programmées, et non lors d'une enquête après contamination.
- Formez les opérateurs sur la logique d'interverrouillage.Le scénario d'erreur utilisateur le plus fréquent consiste à tenter de forcer l'ouverture simultanée des deux portes lors des pics d'activité, sous prétexte de \"prendre rapidement un objet\". Lors de la formation, insistez sur le fait que le contournement de l'interverrouillage (même si cela est physiquement possible sur certains modèles à verrouillage mécanique) invalide le journal de cycle, crée une voie de contamination non documentée et constitue une violation de vos procédures opérationnelles normalisées (SOP) ainsi que de vos engagements réglementaires. Si votre flux de travail exige réellement un transfert plus rapide que le temps de cycle actuel, envisagez l'installation d'une seconde unité parallèle plutôt que de compromettre l'intégrité de l'unité existante.
- Intégrez les journaux de cycle à votre système de traçabilité.Chaque cycle de stérilisation terminé génère un enregistrement horodaté précisant le mode, la durée, la température (le cas échéant) et l'état de fin de cycle. Exportez ou intégrez ces journaux à vos dossiers de lots, à votre suivi des mouvements de matériel ou à votre système de dossier de lot électronique (EBR). Lors d'un audit ou d'une investigation, pouvoir produire en quelques secondes la preuve que « l'article X a été traité par le cycle de stérilisation n° Y à l'instant Z avec validation de l'achèvement » est une preuve bien plus solide que de simplement déclarer que « l'article a été essuyé avec un désinfectant selon la procédure habituelle ».
- Maintenez le rendement de la lampe UV.L'intensité des lampes UV-C diminue avec le temps, même si la lumière reste visible à l'œil nu. Une lampe affichant seulement 50% de sa puissance nominale peut paraître suffisamment brillante tout en délivrant une dose germicide insuffisante. Respectez les intervalles de remplacement préconisés par le fabricant (généralement entre 8 000 et 12 000 heures de fonctionnement pour les lampes UV-C) et envisagez l'installation d'un capteur d'intensité UV si votre système de gestion de la qualité requiert un suivi proactif plutôt qu'un remplacement basé sur le temps d'utilisation.
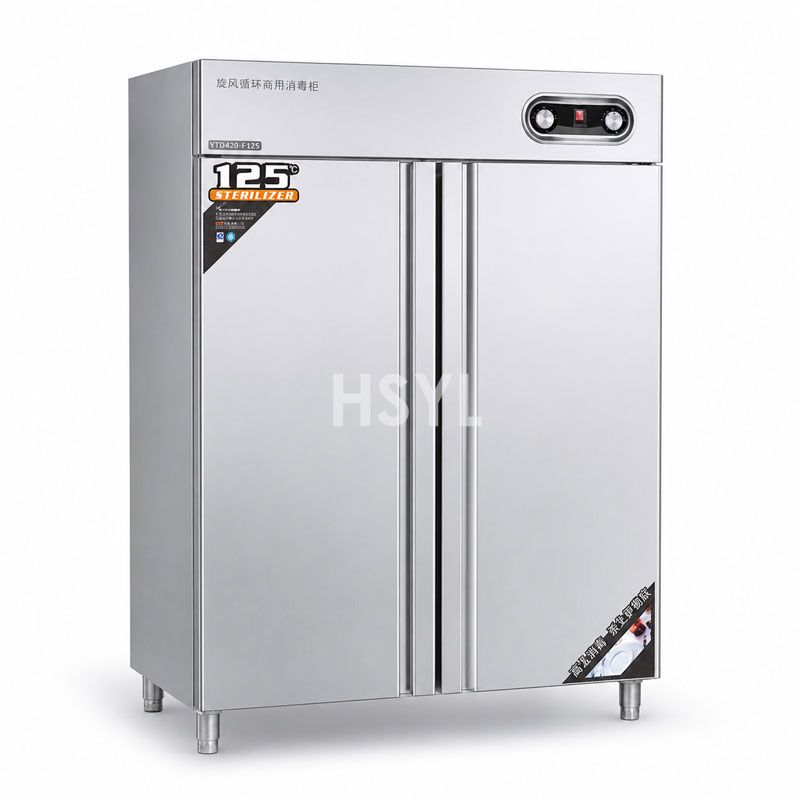
- Chambre de passage pour stérilisateur à double porte— La gamme phare de stérilisateurs à passage de HSYL propose des chambres configurables de 300×300×300 mm à 600×600×600 mm, technologie UV-C avec options ozone et chaleur sèche, construction en acier SUS304, verrouillage de porte électronique ou mécanique, certifiée CE/FDA/GMP/ISO 14644, idéale pour les secteurs pharmaceutique, des dispositifs médicaux, de l'agroalimentaire et des services de stérilisation (CSSD) hospitaliers.
- Solutions d'équipement de cuisine— Vision globale pour l'intégration des équipements de stérilisation et d'hygiène dans la planification de vos cuisines centrales et unités de production, en complément de vos lignes de cuisson, de réfrigération, de boulangerie et de conditionnement.
- Système de nettoyage en place— Système de nettoyage en place (NEP/CIP) automatisé pour l'intérieur des équipements de production, tuyauteries, cuves et réservoirs ; complète la stérilisation de passage en garantissant l'hygiène de l'équipement lui-même entre les cycles de production.
- Équipement de stérilisation alimentaire : faut-il choisir la pasteurisation ou l'autoclave à haute pression ?— Cadre décisionnel pour choisir entre la pasteurisation (basse température, conservation courte, produits frais) et la stérilisation par autoclave/retort (haute température, longue conservation, stockage à température ambiante).
- Comment choisir l'équipement de cuisine professionnelle pour une cuisine centrale— Méthodologie de planification de capacité applicable à la sélection des équipements de support, incluant des approches structurées pour l'adéquation entre la taille du site et la gamme d'équipements, la coordination des fluides et l'évaluation des fournisseurs.
Raccordements aux fluides/énergies
| Type de raccordement | Exigence | Notes |
|---|---|---|
| Alimentation électrique | 110V ou 220V (configurable selon la norme du pays de destination) ; de 100 W (UV uniquement) à plus de 2 kW (avec module de chaleur sèche) | Vérifiez la capacité du circuit disponible ; l'option de chaleur sèche peut nécessiter un circuit dédié pour les chambres de plus grande taille |
| Ventilation (modèles équipés d'un générateur d'ozone) | Raccordement à une gaine d'extraction pour l'évacuation de l'ozone et le cycle de purge ; minimum de 50 CFM recommandé pour les tailles standards | L'évacuation doit se faire vers l'extérieur ou vers une unité de destruction au charbon actif — ne jamais rejeter d'ozone dans une zone occupée |
| Air comprimé (en option) | Si équipé de joints de porte pneumatiques ou d'un cycle automatique, raccordement à de l'air sec et propre (4 à 6 bar) | Non requis pour les configurations standards à commande manuelle |
| Sortie de données (optionnelle) | Port RS-485 ou Ethernet pour l'intégration de l'enregistrement des cycles avec un système de gestion technique du bâtiment (GTB) ou un système d'exécution de la fabrication | Indispensable pour les installations conformes aux BPF nécessitant des enregistrements électroniques selon la norme 21 CFR Part 11 |
5. Bonnes pratiques opérationnelles
6. Alternatives aux stérilisateurs à transfert (et pourquoi elles peuvent s'avérer insuffisantes)
| Alternative | Fonctionnement | Usage idéal | Limites par rapport aux stérilisateurs à passage |
|---|---|---|---|
| Procédure manuelle : pulvérisation, essuyage et désinfection | L'opérateur pulvérise la solution désinfectante, essuie les surfaces, respecte le temps de contact, puis laisse sécher avant le transfert | Transferts à faible risque entre zones de propreté équivalente ; structures en démarrage avec budget limité | Absence de suivi automatisé ; dépend de la rigueur de l'opérateur et de la constance de la technique ; difficile à valider lors d'audits ; la variabilité du temps de contact entraîne des taux de désinfection irréguliers |
| Autoclave à porte unique / stérilisateur à vapeur | Chargement des articles, fermeture de la porte, cycle de vapeur (121°C+), refroidissement, puis déchargement par le même côté | Stérilisation terminale de conditionnements scellés, de milieux de culture et d'instruments chirurgicaux nécessitant une stérilisation complète à la chaleur humide | Entrée et sortie par le même côté — l'opérateur doit transporter les articles stérilisés à travers la zone non stérile pour atteindre la destination, ce qui recrée un risque de contamination ; ne convient pas comme dispositif de transfert entre deux zones |
| Hotte à flux laminaire / poste de travail propre | Le flux d'air laminaire avec filtration HEPA offre un espace de travail propre localisé ; l'opérateur travaille au sein d'un flux d'air protégé | Tâches d'assemblage, de formulation ou d'inspection réalisées entièrement sous la hotte ; ne constitue pas un dispositif de transfert | Offre un ENVIRONNEMENT DE TRAVAIL propre mais ne stérilise pas les articles entrants — les matériaux introduits dans la zone de la hotte sont présumés pré-stérilisés ; ne résout pas la problématique de l'introduction d'articles propres dans l'enceinte |
| Tunnel UV / stérilisateur à convoyeur | Les articles circulent sur un tapis roulant à travers un tunnel d'irradiation UV fermé ; processus en continu | Lignes de production à haut débit avec des articles à géométrie constante (bouteilles, contenants, emballages) circulant à vitesse uniforme | Investissement initial plus élevé ; nécessite des articles de taille et d'orientation uniformes ; moins de flexibilité pour les lots mixtes ; idéal pour les applications de haut débit dédiées, mais surdimensionné pour des besoins de transfert polyvalents |
Équipements de stérilisation et ressources de planification
Le choix de votre stérilisateur à passage s'intègre dans une stratégie globale d'hygiène des installations et de manutention des matériaux. Les ressources HSYL suivantes vous accompagnent dans vos décisions :
Foire aux questions
Ma cuisine centrale a-t-elle besoin d'un stérilisateur de passage ?
Quelle est la différence entre la stérilisation UV-C et la stérilisation par chaleur sèche ?
Quelle taille de stérilisateur de passage me faut-il ?
Comment fonctionne le système de verrouillage des portes d'un stérilisateur à double porte (pass-through) ?
Puis-je utiliser un stérilisateur à double porte pour les matériaux d'emballage alimentaire ?
Quelles certifications un stérilisateur à double porte doit-il posséder ?
Quelle est la durée d'un cycle de stérilisation UV-C ?
Est-il pertinent d'ajouter un mode de stérilisation par ozone à mon stérilisateur à passage ?
Quelle est la différence entre un stérilisateur à passage et un autoclave ?
Articles connexes




Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.