Les échangeurs de chaleur à tubes comptent parmi les dispositifs de traitement thermique les plus répandus dans la production alimentaire commerciale, mais ils sont aussi parmi les plus souvent mal dimensionnés. Un fabricant de produits alimentaires qui commande un échangeur de chaleur pour le traitement de concentré de tomate n'a pas du tout les mêmes exigences que celui qui en commande une unité pour la pasteurisation de lait HTST : un modèle qui fonctionne parfaitement dans un usage peut s'encrasser, se corroder ou présenter des performances catastrophiquement insuffisantes dans l'autre. L'erreur de sélection est rarement liée à la marque ou au prix : elle vient presque toujours d'une mauvaise adéquation entre la géométrie des tubes, le matériau, la configuration de l'écoulement et la conception hygiénique, d'une part, et le produit alimentaire et les conditions de process, d'autre part.
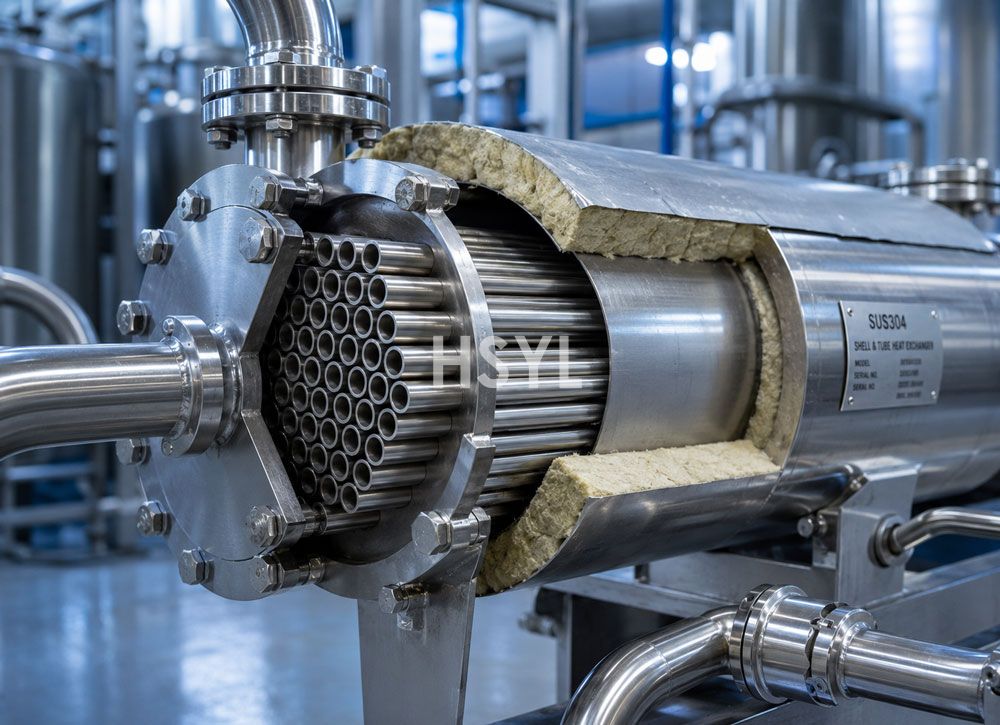
Ce guide traite des quatre cas d'utilisation principaux dans lesquels les échangeurs de chaleur à tubes sont prédominants dans le traitement des aliments (pasteurisation, stérilisation, cuisson et refroidissement), ainsi que des six critères de sélection qui déterminent si l'unité choisie fonctionnera de manière fiable pendant des années ou deviendra une charge de maintenance récurrente. L'approche est pratique : il explique comment appréhender la décision, quelles questions poser aux fournisseurs et comment intégrer l'échangeur de chaleur à une ligne de production alimentaire complète, au lieu de le considérer comme un composant indépendant.
Si votre projet porte sur la construction d'une unité de production alimentaire complète et non sur le dimensionnement d'un échangeur de chaleur unique, leguide d'aménagement technique et de coûts des usines agroalimentairesaborde le contexte de planification global, incluant les infrastructures de services, le zonage hygiénique et l'ordonnancement des équipements.
Rôle et fonctionnement des échangeurs de chaleur à tubes dans le traitement des aliments.
Un échangeur de chaleur à tubes permet de transférer de l'énergie thermique entre deux fluides sans qu'ils ne se mélangent : le premier fluide, appelé fluide de procédé et correspondant la plupart du temps au produit alimentaire, circule à l'intérieur des tubes, tandis que le second fluide, ou fluide de service (le plus souvent de l'eau chaude, de la vapeur, de l'eau froide ou du glycol), s'écoule autour des tubes, dans une enveloppe totalement étanche. La chaleur passe à travers la paroi des tubes depuis le fluide le plus chaud vers le fluide le plus froid, ce qui permet d'augmenter ou de réduire la température du fluide de procédé jusqu'au point de consigne cible nécessaire pour l'étape de production concernée.
Dans de nombreuses applications alimentaires, la préférence pour les échangeurs de chaleur à tubes plutôt que pour les modèles à plaques s'explique par trois atouts majeurs : leur géométrie tube permet de traiter des fluides visqueux et chargés en particules (purées de fruits, sauces, soupes, etc.) sans risque de colmatage, inhérent aux espaces entre les plaques des modèles à plaques ; les faisceaux de tubes supportent bien mieux les opérations de nettoyage mécanique et de pigging que les blocs de plaques, plus fragiles ; enfin, les échangeurs à tubes peuvent être conçus pour fonctionner à des pressions et des températures bien plus élevées que les unités à plaques, un critère essentiel pour les applications de stérilisation et de traitement UHT. Les échangeurs à plaques restent le meilleur choix pour les fluides propres à faible viscosité comme le lait ou les jus de fruits, mais dès que la viscosité augmente ou que des particules sont présentes, la géométrie tube devient le choix de référence.
Note Technique :Le choix entre un échangeur de chaleur à tubes et un modèle à plaques constitue souvent la première décision à prendre lors de la conception thermique d'un procédé alimentaire. Une règle empirique très pratique : si votre produit s'écoule comme de l'eau et ne contient aucune particule, les échangeurs à plaques offrent un meilleur rapport transfert thermique/coût. Si votre produit a une consistance similaire à du sirop, contient des morceaux de fruits ou des particules de viande, ou a tendance à laisser des résidus sur les surfaces chauffées, les échangeurs à tubes sont le choix d'ingénierie le plus fiable. N'hésitez pas à valider ce choix avec votre fournisseur, en fonction des caractéristiques rhéologiques spécifiques de votre produit.
Les 4 cas d'usage principaux en transformation alimentaire
Les échangeurs de chaleur à tubes couvrent quatre grands cas d'usage dans la production alimentaire. Chaque cas d'usage impose des exigences spécifiques sur la conception, les matériaux et les paramètres de fonctionnement de l'échangeur : c'est pourquoi une unité conçue pour un usage donné ne peut pas être simplement réaffectée à un autre cas d'usage.
| Cas d'usage | Conditions typiques du procédé | Produits alimentaires les plus courants | Principales exigences pour l'échangeur de chaleur |
|---|---|---|---|
| 1. Procédé de pasteurisation | 72-90 °C pendant 15-30 secondes (HTST) ; 63-66 °C pendant 30 minutes | Lait, jus de fruits, bière, œufs liquides, miel | Transfert thermique rapide, contrôle précis de la température, conception sanitaire, nettoyage CIP aisé |
| 2. Stérilisation (procédés UHT et retort) | 135-150 °C pendant 2-8 secondes (UHT) ; 115-125 °C pendant 20-60 minutes | Lait UHT, soupes et sauces à conservation longue durée, aliments en boîte, lait pour bébé | Pression nominale élevée, tolérance aux hautes températures, matériau de tube robuste, systèmes de sécurité à défaillance sécurisée |
| 3. Cuisson et chauffage | 80-110°C, traitement par lot ou continu | Soupes, sauces de viande, confitures, confiseries, bouillies d'amidon | Supporte les fluides visqueux, résiste à l'encrassement, accepte la présence de particules, chauffe de manière uniforme |
| 4. Refroidissement et maintien au froid | Refroidissement de la température de traitement à 4°C ou moins | Refroidissement après pasteurisation, refroidissement post-cuisson, refroidissement du moût, prise de gélatine | Élimination efficace de la chaleur, ciblage précis de la température, prévient les chocs thermiques sur le produit |
Cas d'usage n°1 : Pasteurisation
La pasteurisation est l'application la plus répandue des échangeurs de chaleur tubulaires dans le traitement des aliments liquides. L'objectif est de ramener le taux de pathogènes et d'organismes de détérioration à des niveaux sûrs, tout en préservant la saveur, la couleur et les qualités nutritionnelles du produit. La pasteurisation HTST (Haute Température, Temps Court) maintient le produit à 72-90°C pendant 15-30 secondes : un temps suffisant pour obtenir la réduction logarithmique requise, et suffisamment court pour éviter l'apparition de goûts de cuisson. Les échangeurs de chaleur tubulaires sont privilégiés pour les applications de pasteurisation de produits visqueux (jus de fruits avec pulpe, crème, oeuf liquide), là où les échangeurs à plaques risqueraient de s'encrasser ou de se boucher.
Cas d'usage n°2 : Stérilisation (procédés UHT et retort)
La stérilisation permet de prolonger considérablement la durée de conservation des produits en atteignant la stérilité commerciale : on maintient généralement le produit à 135-150°C pendant 2-8 secondes lors du traitement UHT (Ultra-Haute Température), ou à 115-125°C pendant 20-60 minutes lors du traitement en retort. Les températures et pressions plus élevées imposent des échangeurs de chaleur dotés de parois de tubes plus épaisses, de matériaux de grade supérieur (généralement du SUS316L à la place du SUS304) et de conceptions de joints et de garnitures plus robustes. Les systèmes UHT ont très souvent recours à des échangeurs de chaleur tubulaires en configuration à bobine hélicoïdale ou à triple tube pour atteindre les taux de transfert de chaleur nécessaires pour des temps de maintien de 2 secondes.
Cas d'usage n°3 : Cuisson et chauffage
Les échangeurs de chaleur tubulaires dédiés à la cuisson sont soumis aux conditions opératoires les plus exigeantes : les produits qu'ils traitent contiennent souvent des amidons, des protéines et des sucres qui se déposent sur les surfaces chauffées à mesure que le produit épaissit. La production de soupes, la fabrication de sauces, la cuisson de confitures et de marmelades, ainsi que la gélatinisation de suspensions d'amidon reposent toutes sur des échangeurs de chaleur tubulaires conçus pour les fluides visqueux sujets à l'encrassement. Ces unités se distinguent généralement par des diamètres de tube plus importants, des surfaces internes plus lisses et une compatibilité avec le nettoyage en place (NEP), qui est une exigence de conception centrale et non une fonction ajoutée a posteriori.
Cas d'usage n°4 : Refroidissement et réfrigération
Les applications de refroidissement inversent le sens du transfert thermique : le produit chaud cède sa chaleur à un fluide de service froid (généralement de l’eau glacée ou du glycol). Le refroidissement post-pasteurisation doit être suffisamment rapide pour faire traverser au produit la zone de danger de croissance bactérienne (généralement entre 60 °C et 4 °C) en quelques minutes, afin d’éviter la prolifération de bactéries thermophiles. Les échangeurs de chaleur à tubes de refroidissement sont souvent associés à l’unité de chauffage dans une configuration régénérative : le produit chaud entrant préchauffe alors le produit froid sortant, récupérant ainsi l’énergie qui serait autrement perdue.
Les six facteurs de sélection qui conditionnent la performance
Une fois le cas d’usage clairement établi, la spécification de l’échangeur de chaleur repose sur six facteurs de sélection. Toute erreur sur l’un de ces points peut compromettre la performance, la sécurité alimentaire ou la durée de vie de l’équipement : ces erreurs passent souvent inaperçues pendant plusieurs mois après la mise en service de l’unité.
Facteur 1 : Type et géométrie des tubes
Les échangeurs de chaleur à tubes se déclinent en plusieurs configurations géométriques, chacune adaptée à des types de produits et des conditions de process spécifiques. Les trois configurations les plus courantes dans l’industrie agroalimentaire sont :
- Échangeur à tubes et calandre (à tubes droits)— c’est la configuration classique composée de tubes droits insérés dans une calandre cylindrique. C’est la plus simple à nettoyer par voie mécanique, elle est adaptée à la plupart des produits de viscosité moyenne et est très répandue dans les applications de pasteurisation et de refroidissement.
- Échangeur à bobine hélicoïdale— Tubes enroulés en hélice à l'intérieur de la calandre de l'échangeur. L'empreinte au sol est très compacte pour la surface d'échange thermique disponible, l'appareil gère naturellement l'expansion thermique. Ce type est couramment utilisé pour la stérilisation UHT dans les espaces restreints nécessitant des taux de transfert thermique élevés.
- Échangeur à triple tube (écoulement annulaire)— Le produit s'écoule dans l'espace annulaire entre deux tubes concentriques, le fluide de service circulant à la fois dans le tube interne et à l'extérieur du tube externe. Ce dispositif maximise la surface d'échange thermique par unité de longueur, il est idéal pour les produits visqueux et les produits contenant des particules qui auraient tendance à se déposer dans des tubes conventionnels.
Le choix du diamètre des tubes impose un compromis entre l'efficacité du transfert thermique (diamètre plus petit = vitesse plus élevée = meilleur transfert thermique, mais perte de charge accrue et risque de colmatage) et le traitement des produits (diamètre plus grand = vitesse plus faible = adapté aux produits visqueux et aux produits chargés en particules, mais nécessite une surface d'échange plus importante pour une même charge thermique). Pour la plupart des applications agroalimentaires, les diamètres internes des tubes varient de 12 mm (fluides propres à faible viscosité) à 50 mm (sauces et purées chargées en particules).
Facteur 2 : Choix des matériaux
Le choix des matériaux influence les performances thermiques, la résistance à la corrosion, la conformité aux exigences de sécurité alimentaire et le coût total. Les trois matériaux les plus couramment utilisés dans les échangeurs thermiques à tubes de grade alimentaire sont :
| Matériau | Résistance à la corrosion | Conductivité thermique | Coût relatif | Idéal pour |
|---|---|---|---|---|
| Acier inoxydable SUS304 | Adapté à la plupart des aliments neutres et légèrement acides | Environ 16 W/m·K | Valeur de référence | Lait, jus de fruits, bière, sauces à pH neutre, pasteurisation de produits standard |
| Acier inoxydable SUS316L | Idéal pour les aliments acides et contenant du chlorure | Environ 16 W/m·K | 1.4-1.8x | Produits à base de tomate, jus d'agrumes, sauces salées, stérilisation UHT, installations en milieu marin |
| Titane | Exceptionnelle pour les milieux très corrosifs | ~22 W/m·K | 5 à 8 fois | Saumures concentrées en sel, applications à pH extrême, transformation des produits de la mer, systèmes de refroidissement spécialisés |
Note pratique :L'acier SUS304 est suffisant pour la majorité des applications de traitement alimentaire courant, mais tout produit présentant un pH inférieur à 4,5 ou une teneur en chlorures dépassant 200 ppm doit utiliser de l'acier SUS316L pour prévenir la corrosion par piqûres. L'écart de prix entre les aciers SUS304 et SUS316L est minime comparé au coût de remplacement d'un échangeur de chaleur corrodé après 18 mois d'utilisation, et ce passage à une qualité supérieure est particulièrement essentiel pour les produits à base de tomate, les jus d'agrumes ainsi que tout produit contenant du sel marin ou de la saumure.
Facteur 3 : Configuration de l'écoulement
Le sens de circulation du fluide dans l'échangeur de chaleur influe sur l'efficacité du transfert thermique et l'approche de température atteignable (soit la différence entre les températures des sorties chaude et froide). On distingue trois configurations principales :
- Écoulement à contre-courant— Les fluides chauds et froids s'écoulent en sens opposés. C'est la configuration la plus performante, qui permet d'obtenir l'écart de température le plus faible ; elle constitue la norme pour la majorité des applications de traitement des aliments.
- Écoulement parallèle— Les fluides chauds et froids s'écoulent dans le même sens. Il est moins performant que l'écoulement à contre-courant ; on l'utilise lorsque le croisement de températures n'est pas requis ou qu'il faut minimiser le choc thermique subi par le produit.
- Écoulement croisé— Un fluide s'écoule perpendiculairement à l'autre. Ce type d'écoulement est courant dans les échangeurs air-liquide ; il est moins fréquent dans les applications de traitement alimentaire mettant en jeu deux fluides liquides, mais on le retrouve dans certaines configurations de refroidissement spécialisées.
Pour les échangeurs de chaleur liquide-liquide utilisés dans le traitement alimentaire, l'écoulement à contre-courant est le choix par défaut, sauf si des contraintes process spécifiques imposent une autre configuration. Le gain d'efficacité de l'écoulement à contre-courant se traduit généralement par une surface d'échange thermique inférieure de 15-25 % pour une même puissance, ce qui réduit directement le coût de l'équipement.
Facteur 4 : Hygiène et compatibilité avec le nettoyage en place
La conception sanitaire est un critère non négociable pour les échangeurs de chaleur de l'industrie agroalimentaire. L'appareil doit être nettoyable selon les normes contact alimentaire sans démontage, conformément aux protocoles de nettoyage en place (CIP) habituels. Les points à considérer pour la conception sanitaire sont les suivants :
- État de surface des tubes— Les surfaces internes des tubes doivent être polies pour atteindre une rugosité Ra ≤ 0,8 μm, afin d'éviter l'adhésion de résidus de produit et la prolifération bactérienne. L'électropolissage permet une nettoyabilité supérieure, particulièrement adaptée aux applications hautement sensibles.
- Absence de zones mortes— Les raccords de tuyauterie doivent être conçus pour éviter toute zone morte où le produit pourrait stagner et échapper au nettoyage CIP. Les zones mortes d'une longueur supérieure à 3 fois le diamètre du tuyau sont généralement interdites par les normes de conception hygiénique.
- Capacité d'évacuation— l'échangeur de chaleur doit se vidanger entièrement par gravité, sans point bas où l'eau ou le produit pourrait stagner entre deux cycles de production.
- Compatibilité CIP— L'appareil doit être conçu pour supporter des cycles CIP répétés utilisant des produits caustiques (généralement 1-2 % de NaOH à 75-85 °C), des acides (généralement 1-2 % d'acide nitrique ou phosphorique à 60-70 °C) et de l'eau de rinçage final, sans dégradation des matériaux ni défaillance des joints.
- Matériau du joint d'étanchéité— Les joints doivent être de grade alimentaire (EPDM ou FKM selon le produit et la chimie de nettoyage utilisée), compatibles avec les agents chimiques de Nettoyage En Place (CIP) et remplaçables sans outillage spécialisé.
Pour les installations fonctionnant selon des cycles de Nettoyage En Place (CIP) continus, l'intégration avec unsystème de lavage en place (cip)permet des séquences d'assainissement automatisées qui réduisent la charge de travail et garantissent des résultats de nettoyage homogènes sur l'ensemble des cycles de production.
Facteur 5 : Caractéristiques nominales de pression et de température
L'échangeur de chaleur doit être dimensionné pour la pression et la température maximales qu'il sera amené à supporter en service, incluant une marge de sécurité. Des indices de pression et température trop faibles génèrent des risques pour la sécurité et des pannes prématurées ; des indices trop élevés augmentent inutilement les coûts et le poids. Points essentiels à considérer :
- Pression de conception— la pression de conception est généralement 1,3-1,5 fois la pression de fonctionnement maximale. Les applications de stérilisation UHT peuvent nécessiter une pression de conception de 10-15 bar ; la pasteurisation requiert généralement 4-6 bar ; les applications de refroidissement ne nécessitent souvent que 2-3 bar.
- Température de dimensionnement— la température de dimensionnement est généralement 10-20 °C au-dessus de la température de fonctionnement maximale. Les applications de stérilisation UHT peuvent nécessiter une température de dimensionnement de 160 °C ; la pasteurisation requiert généralement 100-110 °C ; le refroidissement ne nécessite souvent que 40-50 °C.
- Tolérance au cyclage thermique— l'appareil doit résister à un cyclage thermique répété entre le démarrage à froid et les conditions de fonctionnement à chaud, sans défaillance par fatigue. Le nombre de cycles sur l'ensemble de sa durée de vie de dimensionnement doit être communiqué au fournisseur.
- Décharge de sécurité— les soupapes de décharge de pression et les sécurités de coupure thermique doivent être intégrées à la conception du système pour prévenir toute défaillance catastrophique en cas de désordre du procédé.
Facteur 6 : Intégration à la ligne de production
Un échangeur de chaleur à tubes fonctionne rarement en tant que composant indépendant. Il est le plus souvent intégré à une ligne de production incluant des tubes de rétention, des réservoirs d'équilibrage, des homogénéisateurs, des machines de remplissage et des équipements d'emballage : ses performances dépendent directement de la qualité de son intégration avec les équipements en amont et en aval. Les éléments à prendre en compte pour l'intégration sont les suivants :
- Dimensionnement du réservoir d'équilibrage en amont— Le réservoir d'équilibrage alimentant l'échangeur de chaleur doit contenir une quantité de produit suffisante pour garantir un flux continu pendant les cycles de remplissage et de vidange. Des réservoirs d'équilibrage sous-dimensionnés provoquent des interruptions de flux à l'origine de variations de température.
- Longueur et volume du tube de rétention— Pour les opérations de pasteurisation et de stérilisation, le tube de rétention situé en aval de l'échangeur de chaleur doit être dimensionné pour maintenir le produit à la température cible pendant la durée requise. La longueur du tube de rétention est calculée sur la base du débit et du temps de rétention nécessaire.
- Coordination de la machine de remplissage en aval— Le débit de l'échangeur de chaleur doit être adapté à la capacité de la machine de remplissage en aval. Si le débit de l'échangeur dépasse la capacité de la machine de remplissage, cela génère une accumulation de produit ; si la capacité de la machine de remplissage dépasse le débit de l'échangeur, cela provoque des cycles de fonctionnement à vide de la machine de remplissage.
- Intégration des capteurs et du système de contrôle— Les capteurs de température installés sur l'entrée, la sortie et le tube de rétention doivent être reliés au système de contrôle du procédé pour s'assurer que les points de contrôle critiques sont bien respectés. Toute alarme de déviation doit actionner les vannes de dérivation qui renvoient le produit insuffisamment traité vers le bac de compensation.
- Fourniture d'eau chaude ou de vapeur— L'alimentation en fluide caloporteur (chaudière pour le chauffage, refroidisseur pour le refroidissement) doit garantir une température et une pression stables. Toute variation du fluide caloporteur entraîne directement une variation de la température du procédé.
Note Technique :Le système de vanne de dérivation est un composant de sécurité essentiel pour les applications de pasteurisation et de stérilisation. Si la température du tube de rétention descend sous le point de contrôle critique, la vanne de dérivation doit basculer immédiatement pour renvoyer le produit vers le bac de compensation, au lieu de l'envoyer vers l'emballage. Cette règle est une obligation légale dans la plupart des régions pour la pasteurisation des produits laitiers, et une nécessité pratique pour tout traitement thermique où un traitement incomplet présenterait un risque pour la sécurité alimentaire. Vérifiez auprès de votre fournisseur le temps de réponse de la vanne de dérivation (généralement inférieur à 1 seconde) ainsi que sa fiabilité.
Erreurs fréquentes lors de la sélection de l'équipement et conseils pour les éviter
Une fois que vous avez pris en compte les six critères de sélection, la revue finale doit permettre d'identifier les erreurs de sélection les plus fréquentes qui nuisent aux performances de l'échangeur de chaleur à tubes dans les procédés de transformation alimentaire :
- Erreur 1 : Définir les spécifications sur la base de la viscosité moyenne au lieu de la viscosité maximale.De nombreux produits alimentaires voient leur viscosité augmenter lorsqu'ils sont chauffés ou refroidis. Un échangeur de chaleur dimensionné pour une viscosité à température ambiante risque de se bloquer lorsque le produit s'épaissit à la température de traitement. Veillez toujours à définir les spécifications sur la base de la viscosité maximale que le produit peut atteindre pendant le procédé.
- Erreur n°2 : Omettre le facteur d’encrassement dans les calculs de transfert thermique.Les produits alimentaires déposent des résidus sur les surfaces chauffées au fil du temps, ce qui réduit l’efficacité du transfert thermique. Le cahier des charges doit intégrer un facteur d’encrassement qui prend en compte cette dégradation entre les cycles de nettoyage. Un équipement dimensionné sans prendre en compte ce facteur affichera des performances médiocres dès les premiers jours d’exploitation.
- Erreur n°3 : Sous-estimer la fréquence des cycles de nettoyage CIP.Certains produits nécessitent un nettoyage CIP toutes les 4-8 heures, tandis que d’autres peuvent fonctionner 24 heures sans cycle de nettoyage intermédiaire. L’échangeur de chaleur doit être conçu pour la fréquence CIP réelle : des cycles plus fréquents nécessitent des joints plus résistants et une finition de surface renforcée.
- Erreur n°4 : Choisir le matériau uniquement en fonction du premier produit traité.Les lignes de production traitent fréquemment plusieurs produits les uns après les autres. Un échangeur de chaleur dimensionné pour le lait peut se corroder lorsque la ligne passe au traitement de la sauce tomate. Le matériau doit être spécifié en fonction du produit le plus contraignant que la ligne aura à traiter, et pas uniquement du produit initial.
- Erreur n°5 : Considérer l’échangeur de chaleur comme un achat isolé.L’intégration avec les cuves de compensation, les tubes de rétention, les systèmes de contrôle et l’alimentation en fluide de service coûte souvent autant que l’échangeur de chaleur lui-même. Prévoyez le budget pour l’ensemble du système intégré, et pas uniquement pour l’unité d’échangeur de chaleur.
Ressources dédiées à l'élaboration des spécifications des échangeurs de chaleur à tubes et à la planification des lignes de production
Une fois que vous avez passé en revue le cas d'usage et le cadre des critères de sélection, les ressources ci-dessous vous accompagnent dans la planification globale de la ligne de production associée à l'installation d'un échangeur de chaleur à tubes :
- Fiches techniques des échangeurs de chaleur à tubes de la gamme HSYL— Spécifications détaillées comprenant les configurations de tubes, les options de matériaux, les cotes de pression et de température, ainsi que les caractéristiques de conception sanitaire adaptées aux applications de transformation alimentaire.
- Présentation générale des équipements de lavage et de nettoyage à usage professionnel— Options de systèmes CIP et de lavage compatibles avec les protocoles de sanitation des échangeurs de chaleur, incluant le contrôle automatisé des séquences de nettoyage et les systèmes de dosage de produits chimiques.
- Guide d'agencement technique et d'estimation des coûts pour les usines de production alimentaire— Planification de l'agencement, dimensionnement des infrastructures utilitaires et méthodologie de répartition des coûts pour les nouveaux sites de production alimentaire, incluant la conception des lignes de traitement thermique.
- Comment choisir son équipement de stérilisation alimentaire : pasteurisation ou retort à haute pression— Cadre décisionnel permettant de sélectionner le procédé adapté parmi la pasteurisation, l'UHT et la stérilisation par retort ; il définit les prérequis des équipements de traitement thermique situés en amont de l'étape d'emballage.
Foire aux questions
Quelle est la différence entre un échangeur de chaleur tubulaire et un échangeur de chaleur à plaques pour le traitement des produits alimentaires ?
Quel matériau privilégier pour un échangeur de chaleur tubulaire conforme aux exigences de contact alimentaire ?
Comment procède-t-on au nettoyage d'un échangeur de chaleur tubulaire dans le cadre des opérations de traitement alimentaire ?
Quelle est la pression de service habituelle d'un échangeur de chaleur tubulaire pour des opérations de stérilisation UHT ?
Les échangeurs de chaleur à tubes sont-ils compatibles avec des produits alimentaires contenant des particules ?
Comment procéder au dimensionnement d'un échangeur de chaleur à tubes pour une application de pasteurisation ?
Quelle est la différence entre les modes d'écoulement à contre-courant et à écoulement parallèle pour un échangeur de chaleur à tubes ?
Comment un échangeur de chaleur à tubes s'intègre-t-il au sein d'une ligne de production alimentaire ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.