Pourquoi cette comparaison est essentielle
La plupart des acheteurs considèrent le choix entre lyophilisateur, déshydrateur et four à vide comme une simple question de température. C'est une erreur. Chaque technologie repose sur un mécanisme physique distinct pour l'extraction de l'eau, et l'impact sur la qualité du produit, la capacité de production, la consommation énergétique, l'hygiène et le coût global du cycle de vie n'est pas proportionnel à la température de fonctionnement.
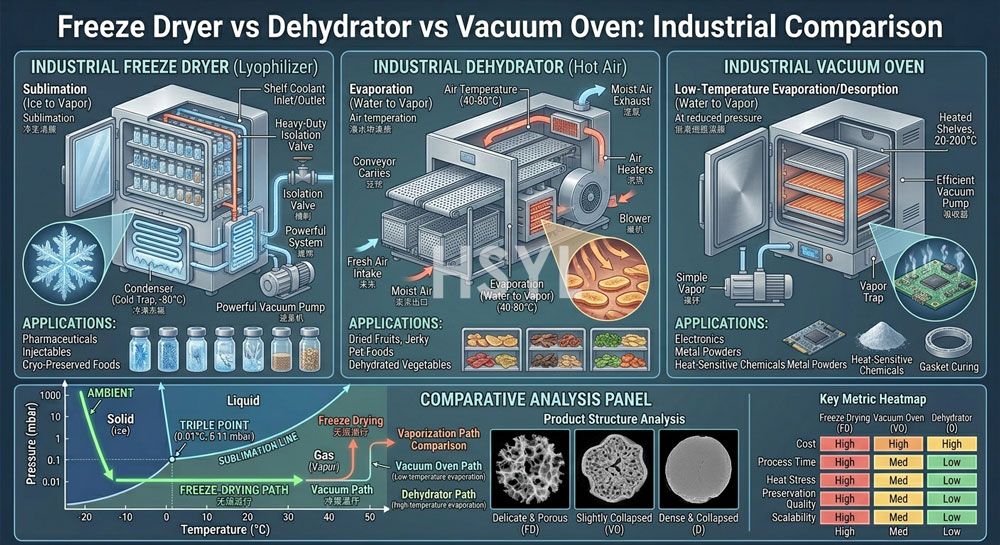
Le lyophilisateur sublime l'eau gelée du produit sous vide poussé. Le déshydrateur évapore l'eau par air chaud, généralement dans un tunnel ou une armoire. Le four à vide abaisse le point d'ébullition de l'eau par réduction de pression et évacue la vapeur par une chaleur douce. Il s'agit de trois principes physiques distincts, et non de trois simples réglages sur une même machine.
Résultat : une simple comparaison de fiches techniques est trompeuse. La solution optimale dépend de la nature de votre produit, du niveau d'activité de l'eau (unw) que vous devez atteindre et du volume de production par poste.
Principe de fonctionnement d'un lyophilisateur
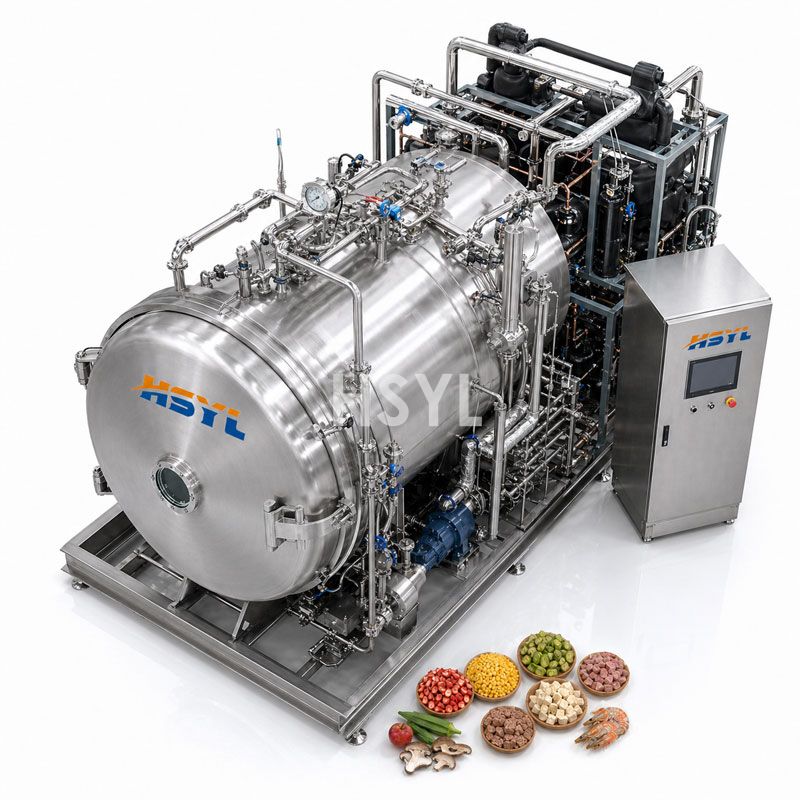
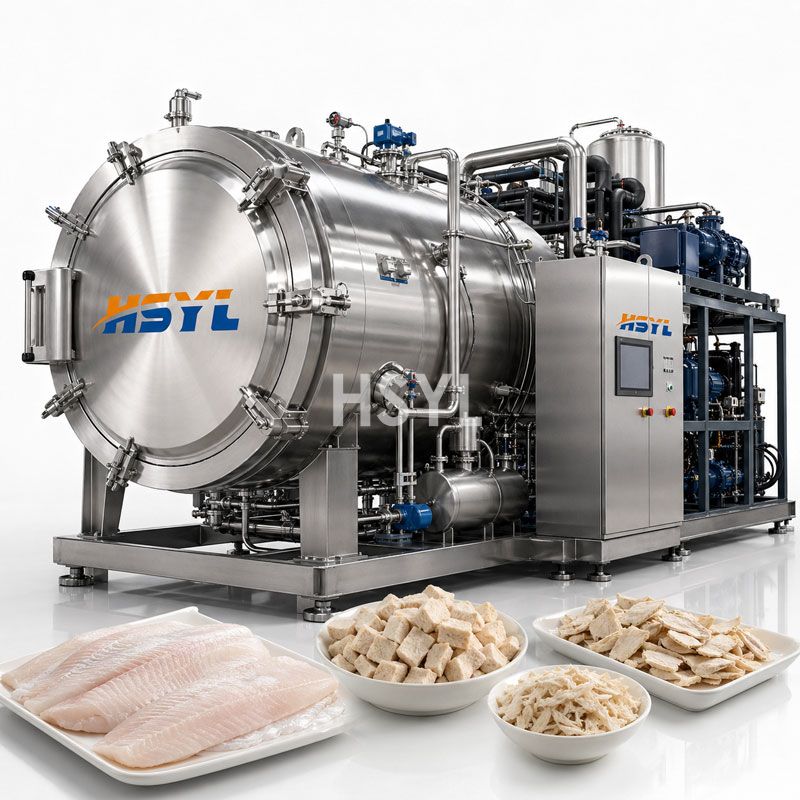
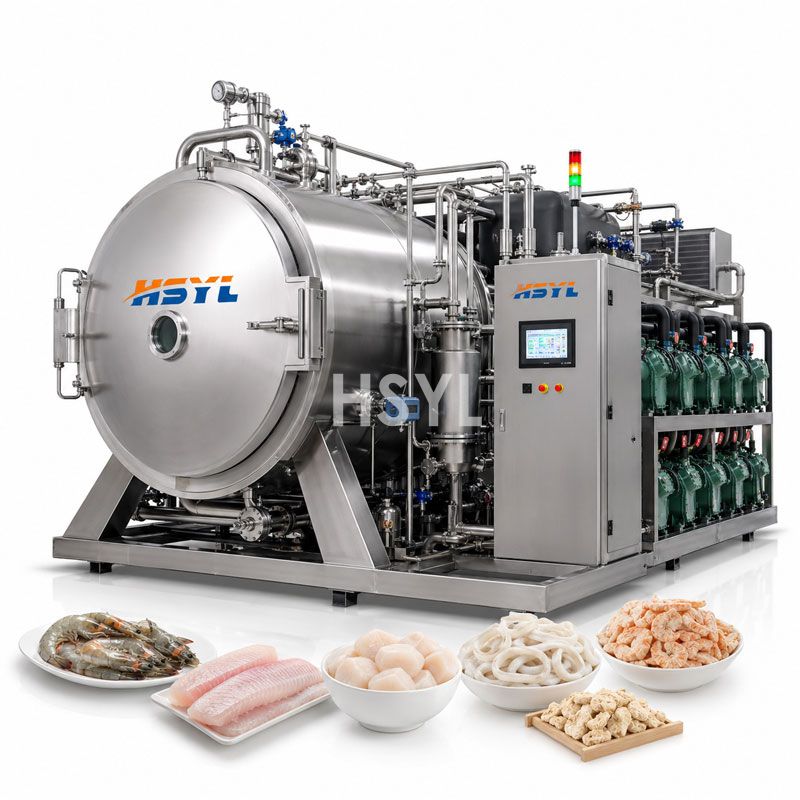
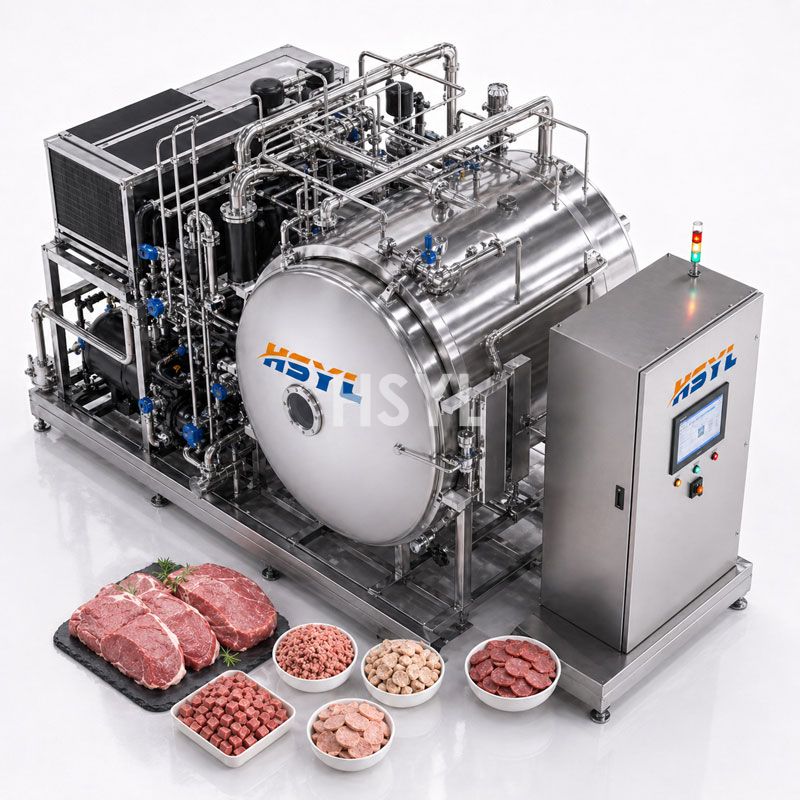
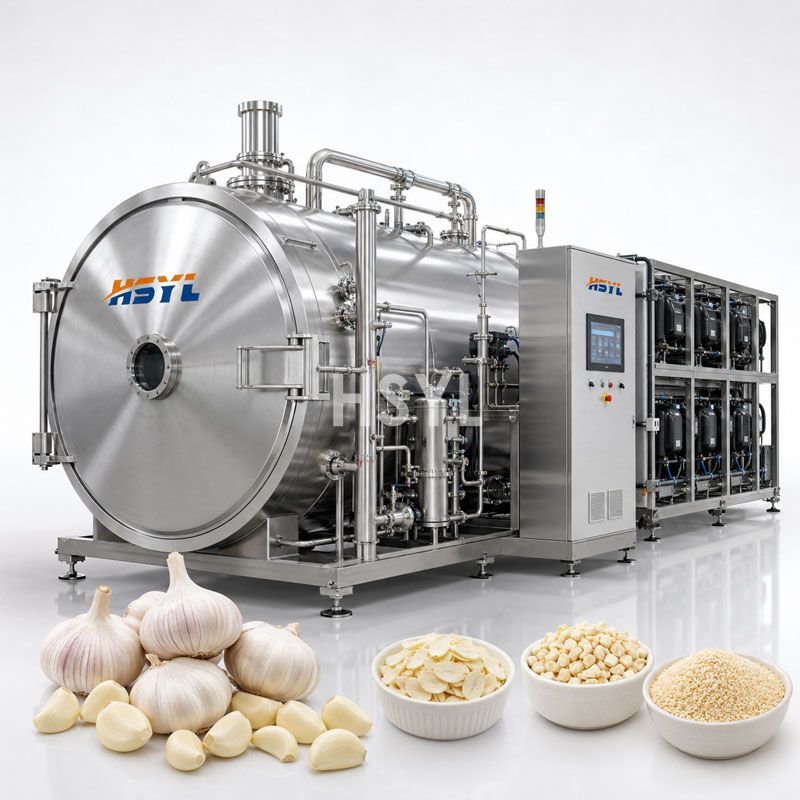
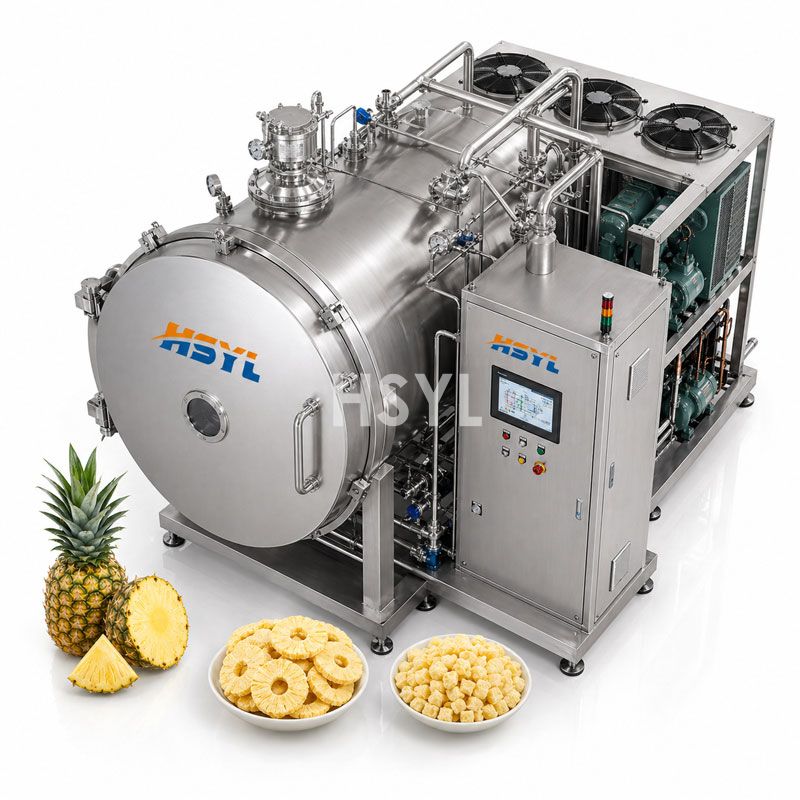
Un lyophilisateur est composé de trois systèmes principaux : une pompe à vide, un condenseur et une chambre à plateaux chauffants. Le produit est précongelé, généralement bien en dessous du point eutectique, tandis que la chambre est soumise à un vide poussé. Sous l'effet de ce vide, la glace se sublime, passant directement de l'état solide à l'état gazeux sans passer par la phase liquide. C'est le processus de sublimation.
Le condenseur capture la vapeur sous forme de glace sur des surfaces froides, tandis que les plateaux diffusent une chaleur modérée et contrôlée pour stimuler la sublimation du produit. Bien que ce processus physique soit lent, énergivore et nécessite un investissement initial important, il préserve mieux que presque toute autre méthode les arômes volatils, les composés bioactifs ainsi que la structure originelle du produit.
Implications pratiques en usine :
- Cycles de lots prolongés, généralement compris entre 18 et 48 heures par charge, selon le produit et la profondeur de remplissage
- Consommation électrique élevée pour les pompes à vide, les condenseurs et le chauffage des plateaux
- La capacité réelle est limitée par la surface des plateaux, et non par l'encombrement au sol
- Le nettoyage s'effectue dans la chambre et est souvent manuel pour les lyophilisateurs de qualité alimentaire
- Le contrôle du processus est crucial : la température de collapsus et la température du produit sont de véritables facteurs de défaillance technique, et non de simples termes marketing.
Pour une analyse détaillée du cycle de sublimation, des principes de transfert thermique et de masse, ainsi que des spécifications de conception des plateaux et de capacité du condenseur, consultez l'article technique surle fonctionnement d'un lyophilisateur sous vide.
Fonctionnement réel d'un déshydrateur industriel
Un déshydrateur industriel — également appelé sécheur à air chaud, sécheur à bande ou sécheur à tunnel — élimine l'humidité en faisant circuler de l'air chauffé sur le produit. La chaleur est transférée de l'air vers le produit, l'eau s'évapore en surface, puis diffuse hors de la structure interne du produit.
Modèles courants en milieu industriel :
- Sécheurs à étagères ou en armoire pour les petites séries et la gestion multi-références
- Sécheurs à bande ou à convoyeur pour une production continue de fruits, légumes et snacks
- Sécheurs à lit fluidisé pour les produits granulaires tels que les légumes découpés ou les snacks enrobés
- Sécheurs à air chaud assistés par micro-ondes, où le chauffage interne accélère la migration de l'humidité
Le mécanisme est simple, robuste et évolutif. Un déshydrateur à tunnel bien conçu, fonctionnant avec 24/7, peut traiter des volumes importants avec une consommation énergétique modérée par kilo d'eau extraite. Il permet également de traiter une grande variété de découpes et de formes qui seraient difficiles à charger dans un lyophilisateur.
Implications pratiques en usine :
- Un débit d'air et une charge thermique élevés augmentent la consommation de vapeur ou de gaz
- Le temps de séjour est déterminé par la vitesse du convoyeur et la température des zones, et non par un fichier de recette
- La conception hygiénique dépend du convoyeur, du matériau de la bande et de l'accès CIP — un point faible fréquent
- La conservation de la couleur, de la texture et des vitamines est limitée par la température de surface, et non par la température de l'air de consigne
- Un produit à forte teneur en humidité peut subir un durcissement de surface (case-hardening), emprisonnant ainsi l'humidité à l'intérieur
Si l'on compare la déshydratation à d'autres procédés thermiques, les catégories de lyophilisateurs et de friteuses sous vide rejoignent celles des déshydrateurs pour certains groupes de produits. La gamme HSYLpage dédiée au lyophilisateur alimentaire à grande échelleest souvent mise en concurrence avec les déshydrateurs à tunnel lors des mêmes cycles d'achat.
Fonctionnement réel d'un four à vide
Le four à vide est le plus simple des trois concepts. La chambre est hermétique, la pression est abaissée et une faible quantité de chaleur est appliquée. Sous pression réduite, l'eau bout à une température bien plus basse, et la vapeur est extraite par un condenseur ou une pompe à vide.
La différence cruciale avec le lyophilisateur : dans un four à vide, l'eau quitte le produit via un changement de phase liquide-vapeur, et non par sublimation (glace-vapeur). Le produit n'est pas pré-congelé. Ainsi, si le four à vide permet un séchage à basse température, il ne peut égaler la préservation de la structure d'un véritable lyophilisateur.
Applications des fours à vide dans le secteur agroalimentaire industriel :
- Séchage à basse température pour les ingrédients thermosensibles lorsque l'investissement dans un lyophilisateur n'est pas rentable
- Travaux en laboratoire, R&D et à l'échelle pilote, où la flexibilité des recettes et les petits lots sont plus importants que la capacité de production
- Étapes de séchage secondaire au sein d'un processus hybride, par exemple après une phase primaire à air chaud
- Applications spécialisées comme le séchage de produits à faible taux d'humidité, tels que des herbes ou des assaisonnements
Ce n'est que rarement l'outil principal adapté à la production alimentaire de masse. Les cycles sont longs, la taille des lots est faible par rapport à la surface de stockage, et la chambre limite les formats de produits qu'un responsable de production souhaiterait traiter.
Une technologie dédiée pour chaque besoin
Une méthode pertinente pour orienter votre choix consiste à se baser sur les exigences du produit final plutôt que sur la catégorie d'équipement.
Lyophilisationest la solution idéale lorsque :
- Le produit est thermosensible et sa valeur justifie l'investissement (CAPEX) — morceaux de fruits haut de gamme, ingrédients probiotiques, certains produits de la mer, herbes, composants de plats préparés
- La conservation de la forme et de la couleur influe directement sur le prix de vente
- La vitesse de réhydratation et la texture sont des critères essentiels de la fiche technique
- Une longue durée de conservation à faible activité de l'eau est requise, sans additifs de conservation
Déshydrateurs industrielssont la solution idéale lorsque :
- Le produit est un produit de base à gros volume : morceaux de fruits, légumes, assaisonnements pour snacks, lanières de viande séchée (jerky), ou certains ingrédients pour l'alimentation animale
- L'apport énergétique par kilo et le coût total au kilogramme sont les facteurs clés de la rentabilité
- La ligne est continue et intégrée, incluant les étapes de lavage et de découpe en amont, ainsi que le conditionnement en aval
- Une légère perte de couleur ou de saveur est acceptable pour privilégier la productivité
Étuves sous videsont la solution idéale lorsque :
- Les lots sont de petite taille, destinés à la R&D ou à l'échelle pilote
- La sensibilité thermique est modérée, et non extrême
- Le budget d'investissement ne permet pas l'acquisition d'un lyophilisateur complet
- Le format du produit est compatible avec la configuration de la chambre et des plateaux
Matrice comparative : Un guide pratique pour les ingénieurs de production
| Attribut | Lyophilisateur | Déshydrateur industriel | Four sous vide |
|---|---|---|---|
| Mécanisme d'extraction de l'humidité | Sublimation (de la glace à la vapeur) | Évaporation par air chaud | Évaporation sous pression réduite |
| Plage de température habituelle du produit | Proche ou inférieure à la température de dégradation | Surface 60 à 130 °C, latence du produit | Température du produit de 30 à 80 °C |
| Profil de capacité de traitement | Par lots, cycles longs | Continu, modulable | Par lots, petites et moyennes quantités |
| Intensité énergétique par kg d'eau | Élevé | Modérée à faible | Modérée à élevée |
| Coût d'investissement relatif à la capacité | Élevé | Modérée à faible (par kg/h) | Modérée (par kg/h) |
| Activité de l'eau typique (aw) atteint | Très faible, souvent inférieur à 0,1 | 0,3 à 0,6 selon le produit | 0,1 à 0,4 selon le cycle |
| Conforme aux normes d'hygiène et de NEP | En chambre, souvent manuel | NEP (CIP) en ligne si conçu, sinon partiel | Manuel, par lot |
| Produits les plus adaptés | Fruits de qualité supérieure, probiotiques, produits de la mer, herbes aromatiques | Morceaux de fruits, légumes, viande séchée, collations | Lots d'essai, herbes, ingrédients en petits volumes |
Les chiffres indiqués sont des plages qualitatives et non des spécifications de fournisseurs. Les valeurs réelles dépendent du taux d'humidité du produit, de la forme de la découpe, de la profondeur de remplissage et de la recette.
Les compromis que la plupart des acheteurs sous-estiment
Trois éléments qui faussent régulièrement le processus de sélection.
La consommation d'énergie dépend de la quantité d'eau extraite et non de la taille de la machine.Un déshydrateur fonctionnant selon un cycle de 24/7 avec une bonne récupération de chaleur est souvent plus rentable qu'un lyophilisateur en coût au kilo de produit fini — à condition que le produit tolère l'exposition thermique. À l'inverse, le lyophilisateur est l'option la plus économique pour de petits volumes quotidiens de produits à haute valeur ajoutée et sensibles à la chaleur.
C'est au niveau de la conception sanitaire que de nombreuses installations échouent discrètement.Les courroies, ventilateurs et conduits d'un déshydrateur sont réputés difficiles à nettoyer. Les chambres de lyophilisateur ont une géométrie plus simple, mais leurs surfaces de contact doivent être polies, passivées et inspectées pour détecter toute fuite d'air aspirant l'humidité. Les fours sous vide occupent une position intermédiaire : compacts et faciles à nettoyer, mais avec une capacité de traitement limitée.
L'encomption est trompeuse.Un lyophilisateur occupe de la place au sol, mais ses véritables limites résident dans la surface des clayettes, la capacité du condenseur et les besoins en fluides. L'encomption d'un déshydrateur ne renseigne quasiment pas sur la capacité de production — la largeur de la bande, le nombre de zones et le temps de séjour sont les vrais indicateurs. L'encomption d'un four sous vide est transparente, mais sa capacité de traitement est proportionnellement plus modeste.
Erreurs de sélection courantes
Ces mêmes erreurs d'appréciation se répètent dans presque tous les projets.
- Se baser uniquement sur le réglage de la température maximale pour choisir.Un four à vide conçu pour 80 °C n'est pas un lyophilisateur. Le produit n'est pas congelé, l'eau ne subit pas de sublimation, et les processus de préservation structurelle sont fondamentalement différents.
- Sous-estimer les besoins en infrastructures et fluides.Les lyophilisateurs nécessitent un vide intense, un système de réfrigération pour le condenseur et une alimentation électrique stable. Les déshydrateurs nécessitent de la vapeur, du gaz ou de la chaleur électrique, ainsi qu'un flux d'air important. Les fours à vide nécessitent un vide et une chaleur modérée. Si la capacité des infrastructures n'est pas dimensionnée simultanément à l'équipement, la mise en service sera retardée.
- Négliger le temps de changement de cycle.Un déshydrateur peut être nettoyé et rechargé en quelques heures, tandis qu'un cycle de lyophilisation dure plusieurs jours. Pour les opérations gérant de nombreuses références (SKU), cet écart peut impacter lourdement votre calendrier de production.
- Acheter uniquement sur la base de la fiche technique.Les spécifications sont utiles, mais elles ne reflètent pas la variabilité entre les lots, la dépendance à l'opérateur, ni les impacts d'une dérive de la qualité des matières premières. Réaliser un essai pilote sur votre produit réel est la seule méthode fiable pour dimensionner votre capacité de lyophilisation.
- Chercher le prix le plus baswnombre.Une activité de l'eau plus basse n'est pas systématiquement préférable. Si les spécifications du produit et la réglementation autorisent unewde 0,4 à 0,6, payer pour une activité ultra-bassewconstitue un gaspillage de capex.
Liste de contrôle pratique pour l'ingénieur d'usine
Avant de signer un bon de commande, passez en revue ces points avec votre équipe :
- Confirmez l'activité de l'eau cible et la teneur en humidité correspondante pour le produit fini, et non pour la machine
- Déterminez la température de collapsibilité ou la température de transition vitreuse du produit, le cas échéant, pour connaître les capacités réelles de fonctionnement du lyophilisateur
- Estimez le coût total par kilogramme d'eau extraite selon vos tarifs énergétiques réels, et non sur la base de données de laboratoire
- Auditez votre protocole de nettoyage — comment la chambre, le tapis ou les clayettes seront-ils réellement nettoyés en conditions de production ?
- Vérifiez la capacité des utilités : vapeur, réfrigération, vide, électricité et air comprimé
- Réalisez un lot pilote avec votre produit réel avant de vous engager sur une capacité de production industrielle
- Planifiez les changements de série, incluant le temps de NEP (nettoyage en place), les modifications de cycles de séchage et la formation des opérateurs
- Définissez une stratégie de pièces de rechange avec le fournisseur avant la mise en service, et non après.
La place de HSYL dans cette décision
HSYL n'est pas un fournisseur exclusivement dédié à la lyophilisation ou à la déshydratation. Notre équipe d'ingénieurs collabore régulièrement avec des directeurs d'usine et des ingénieurs de projet en phase de réflexion sur la méthode de séchage la plus adaptée, une décision qui doit idéalement être prise avant la sélection du fournisseur.
Le point de départ idéal repose sur les spécifications du produit, l'activité de l'eau cible et le volume de production. À partir de là, l'analyse peut s'orienter vers la lyophilisation pour des produits premium sensibles à la chaleur, la déshydratation à l'air chaud ou sur convoyeur pour les produits de grande consommation, ou les fours sous vide pour la R&D et les essais pilotes. De nombreuses lignes de production utilisent d'ailleurs une combinaison de ces technologies — par exemple, un déshydrateur principal pour le volume, couplé à un lyophiliseur pour les références (SKU) premium.
Si vous envisagez l'option de la lyophilisation, leexamen technique détaillé de la lyophilisation sous videet leligne de lyophilisation alimentaire à grande échellesont des lectures complémentaires pertinentes. Pour une approche plus globale de la sélection d'équipements, leBibliothèque de savoir-faire techniquetraite des sujets relatifs à l'hygiène, au NEP, de l'appertisation et de l'intégration de ligne, selon une approche technique de spécialiste à spécialiste.
Sujets connexes
- Fonctionnement d'un lyophilisateur sous vide : principes physiques et techniques
- Lyophilisateur alimentaire industriel à grande capacité
- Bibliothèque de savoir-faire technique
Contactez un ingénieur HSYL
Si vous évaluez ces trois procédés de séchage pour un projet concret, faites-nous parvenir les spécifications de votre produit, l'activité de l'eau cible, le volume quotidien ainsi que vos utilités disponibles. Nous vous fournirons une comparaison réaliste et un plan d'implantation adapté à votre surface disponible, plutôt qu'une simple brochure générique. Contactez l'équipe d'ingénierie via laPage de contact HSYLpour entamer la discussion.
Foire aux questions
Quelle est la durée d'un cycle de lyophilisation industrielle ?
Un déshydrateur peut-il atteindre le même niveau d'activité de l'eau qu'un lyophilisateur ?
Un four sous vide est-il identique à un petit lyophilisateur ?
Quelle option est la plus rentable par kilo de produit fini ?
Quels sont les besoins en fluides et utilités pour un lyophilisateur ?
Comment nettoyer la chambre d'un lyophilisateur ?
Un four à vide peut-il supporter une production en continu ?
Quelle est l'erreur de sélection la plus fréquente ?
Comment choisir entre la lyophilisation et la déshydratation pour les morceaux de fruits ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.