Ce que signifie réellement la « lyophilisation » au niveau moléculaire
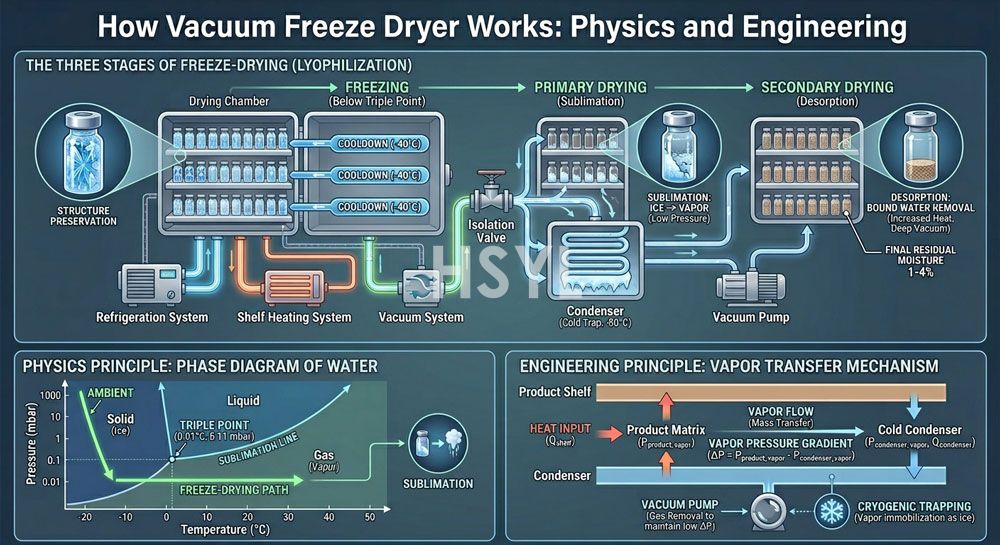
La plupart des acheteurs entendent le terme « lyophilisation » et imaginent un simple séchoir fonctionnant à basse température. Ce n'est pas le cas. Un lyophilisateur sous vide extrait l'eau parsublimation— le changement de phase de la glace solide directement en vapeur d'eau, en court-circuitant totalement la phase liquide.
Cette distinction est l'essence même de la technologie. L'eau liquide à des températures modérées dégrade les saveurs, les couleurs, les arômes et les principes actifs thermosensibles. En maintenant l'eau à l'état gelé jusqu'à son extraction du produit, la structure, la forme et une proportion nettement plus élevée de composés volatils sont préservées par rapport au séchage à l'air chaud ou par atomisation.
Le diagramme de phase : pourquoi le vide est indispensable
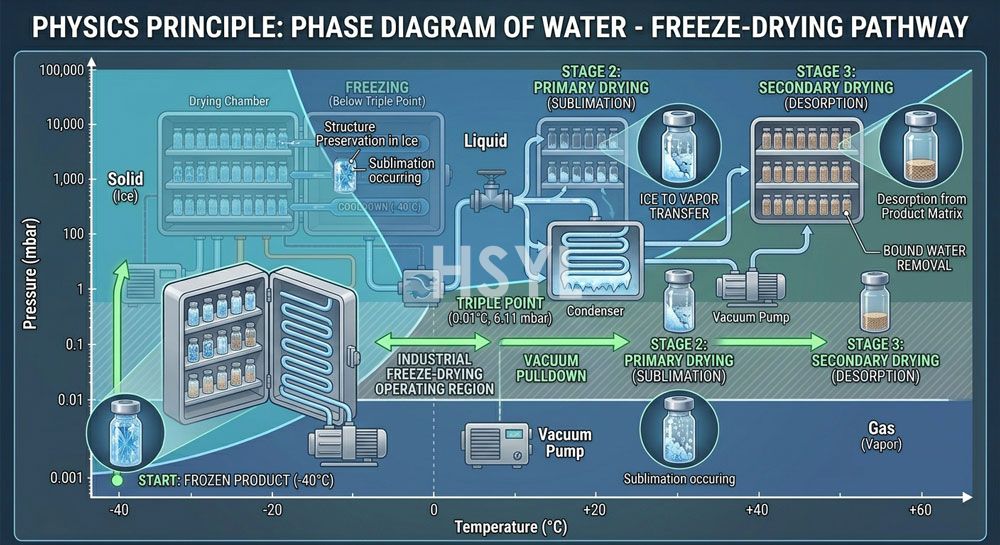
L'eau possède unpoint tripleà environ 611 Pa et 0,01 °C. Sous ce seuil de pression, la glace ne peut plus exister sous forme liquide ; elle doit se sublimer. Un lyophilisateur industriel fonctionne bien en dessous de cette pression — généralement entre 10 et 100 Pa dans la chambre — de sorte que l'unique voie de passage pour l'eau hors du produit est la sublimation (passage de l'état solide à l'état gazeux).
C'est pourquoi le système de vide n'est pas un simple « accessoire » dans un lyophilisateur. Il définit la condition limite thermodynamique. L'augmentation du vide abaisse la pression de vapeur qui favorise la sublimation, mais réduit également la force motrice du transfert thermique vers le produit. L'optimum réside dans l'équilibre, et non dans une pression maximale sur le manomètre.
Les trois étapes d'un cycle de lyophilisation réel
Un cycle industriel n'est pas un processus unique. Il s'agit de trois processus successifs, et le plus lent détermine la durée totale du lot.
1. Congélation.Le produit est refroidi sous sa température eutectique ou sa température de transition vitreuse, généralement entre -30 °C et -45 °C pour les produits alimentaires. La vitesse de congélation détermine la taille des cristaux de glace, ce qui influence directement la capacité de réhydratation et la texture finale. Une congélation rapide produit des cristaux de petite taille et une structure plus dense ; une congélation lente produit de gros cristaux et une matrice poreuse ouverte, permettant une réhydratation rapide.
2. Séchage primaire (sublimation).Les plateaux fournissent une chaleur contrôlée au produit congelé. Le moteur du processus est la différence de pression entre le front de glace à l'intérieur du produit et la surface du condenseur. La vapeur migre à travers la couche séchée, dont l'épaisseur augmente au fil du cycle. Il s'agit de l'étape la plus longue, représentant généralement 60 à 80 % de la durée totale du cycle.
3. Séchage secondaire (désorption).Une fois la glace libre éliminée, l'humidité liée subsiste dans la matrice du produit. La température des plateaux est alors augmentée — généralement entre 30 et 60 °C — sous le même vide pour rompre ces liaisons. Le taux d'humidité finale se situe généralement entre 1 et 4 % pour la plupart des applications alimentaires, selon la durée de conservation visée par l'emballeur.
Transfert de chaleur et de masse : le véritable goulot d'étranglement
Ce qui limite la capacité de traitement d'un lyophilisateur est rarement la pompe à vide. C'est en réalité la vitesse à laquelle vous pouvez injecter de la chaleurintodans le produit sans faire fondre le front de glace ni provoquer l'effondrement de la structure séchée.
Trois résistances agissent en série, et l'une d'entre elles peut suffire à ralentir le cycle :
- Transfert thermique étagère-produit— régi par la pression de contact, la planéité des plateaux et le conditionnement (fioles, plateaux en vrac ou sachets).
- Transport à travers la couche de produit séché— la vapeur d'eau doit s'échapper à travers une croûte poreuse dont l'épaisseur augmente. Cette résistance croît de manière quasi linéaire avec l'épaisseur de la couche de produit séché.
- Flux chambre-condenseur— la géométrie du conduit, l'état de la vanne et la température de surface du condenseur sont déterminants. Un condenseur trop chaud « étouffe » le système, entraînant une hausse de la pression de la chambre.
Les ingénieurs évaluent ce phénomène via un modèle couplé de transfert de chaleur et de masse. Les acheteurs doivent comprendre que doubler la surface des plateaux ne doublera pas la capacité de traitement si le condenseur est sous-dimensionné ou si le conduit est trop restrictif.
Fonctionnement réel du système de vide et du condenseur
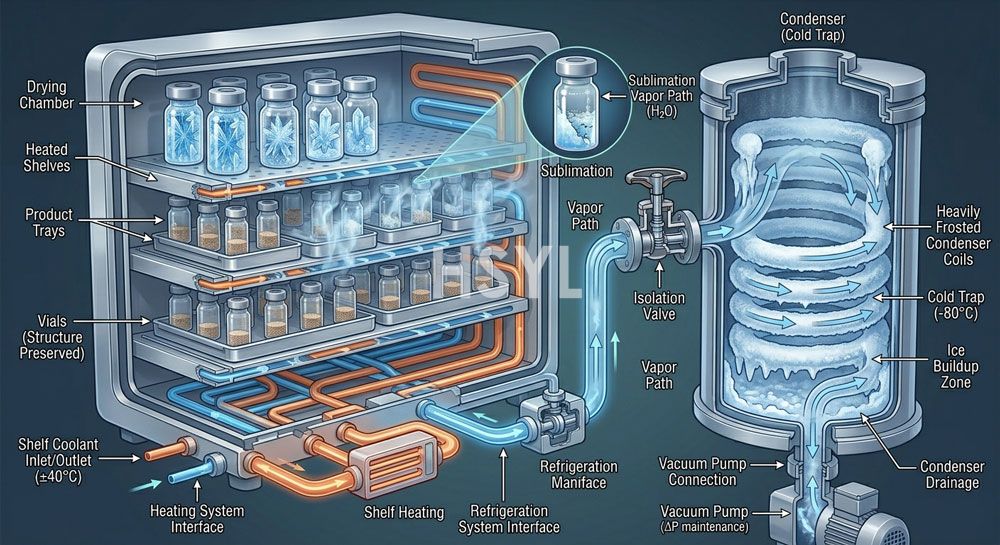
Le système de vide ne se résume pas à une simple pompe. Dans un lyophilisateur industriel, il combine généralement une pompe primaire, un booster de vapeur ou un compresseur Roots, ainsi qu'un large condenseur réfrigéré qui capture la vapeur d'eau en la transformant en glace sur la surface de ses serpentins.
Deux configurations de condenseur sont principalement utilisées.Condenseurs internessont situés à l'intérieur de la même cuve que la chambre ; ils sont courants pour les unités de laboratoire et de production de petits lots.Condenseurs externessont isolés de la chambre, souvent par une vanne de grand diamètre, et constituent la norme pour les lyophilisateurs alimentaires industriels. Les configurations externes permettent le dégivrage par cycle du condenseur pendant la préparation d'un second lot, ce qui est le seul moyen pour une usine d'assurer une production continue avec une seule chambre.
La température du condenseur est aussi cruciale que la pression de la chambre. Un condenseur fonctionnant 5 à 10 °C au-dessus de la température de consigne allongera imperceptiblement chaque cycle. C'est pourquoi un gestionnaire de production averti ne se demande pas seulement « quel est le niveau de vide », mais aussi « quelle est la température du condenseur et comment est-elle régulée ?\"
Pourquoi le rendement en « kg par lot » indiqué sur une fiche technique ne correspondra pas à la réalité
Les capacités de production annoncées par les fournisseurs sont généralement basées sur un produit de référence et une recette type — souvent une suspension liquide et fluide à faible densité apparente. Or, les matrices alimentaires réelles réagissent différemment. Les graisses bloquent le flux de vapeur. Le sucre abaisse le point eutectique, imposant des températures de stockage plus basses. Le sel modifie la courbe de congélation. Enfin, les acides et les protéines modifient la température de collapse (effondrement).
Deux règles pratiques que je conseille aux directeurs de production avant de signer un bon de commande :
- Considérez la capacité publiée comme un plafond et non comme une base de référence. Planifiez vos opérations à 50 ou 70 % de cette valeur pour les nouveaux SKU, jusqu'à ce que vous ayez validé trois à cinq lots de production.
- Si votre produit contient une teneur significative en matières grasses ou en sucre, demandez au fournisseur des données de cycle sur une matrice similaire, et non sur un produit de référence générique.
Erreurs de sélection courantes observées sur le terrain
Après avoir observé de nombreux projets de lyophilisation rencontrer des difficultés, je constate que les mêmes erreurs reviennent systématiquement.
Chercher à obtenir la plus grande surface de séchage possible.Des chambres plus volumineuses augmentent les coûts, mais le véritable goulot d'étranglement réside souvent dans la capacité du condenseur et le transfert thermique. Un sécheur de taille intermédiaire doté d'un condenseur bien dimensionné est souvent plus performant qu'un modèle plus grand doté d'un système de réfrigération insuffisant.
Négliger la conception CIP (Nettoyage en place) et les normes d'hygiène.Les chambres de lyophilisateurs de qualité alimentaire sont conçues pour les produits collants et sucrés. Les condenseurs et les conduits ont tendance à s'encrasser avec le temps. Une conception de type NEP (Nettoyage en place) avec des soudures lisses, des boules de lavage accessibles et de l'acier inoxydable de qualité alimentaire sur tous les circuits de vapeur permet d'économiser des heures de nettoyage manuel par cycle.
Sous-estimer les besoins en infrastructures et fluides.Un système de lyophilisation à échelle industrielle génère une charge électrique considérable pour les pompes à vide, les compresseurs de réfrigération et les chauffages de fluide caloporteur. La gestion de l'eau de refroidissement et de la charge thermique CVC de la pièce est indispensable. De nombreux projets de modernisation échouent car le bâtiment d'accueil est incapable de fournir la puissance nécessaire.
Mélanger les tailles de lots et les types de recettes.Charger une chambre à moitié de sa capacité « pour gagner du temps » rallonge souvent le cycle au lieu de l'accélérer, car le front de sublimation devient irrégulier et le produit risque de s'affaisser. Si votre activité nécessite des changements de production fréquents, l'utilisation de plusieurs petites chambres est généralement plus efficace qu'une seule grande unité.
Négliger l'utilisation de la bibliothèque de recettes.La productivité d'un lyophilisateur dépend directement de l'ensemble de recettes fourni avec l'appareil. Les acheteurs qui se focalisent uniquement sur les spécifications matérielles font souvent l'économie de temps précieux lors de la phase de développement de leurs produits.
L'expertise de HSYL dans la conception de lyophilisateurs de production pour l'industrie agroalimentaire
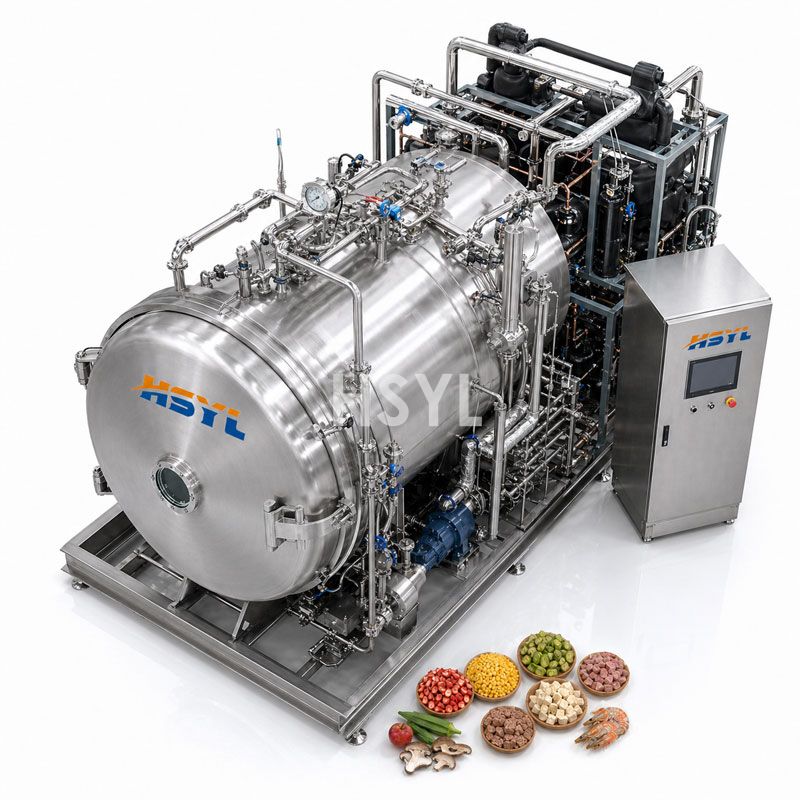
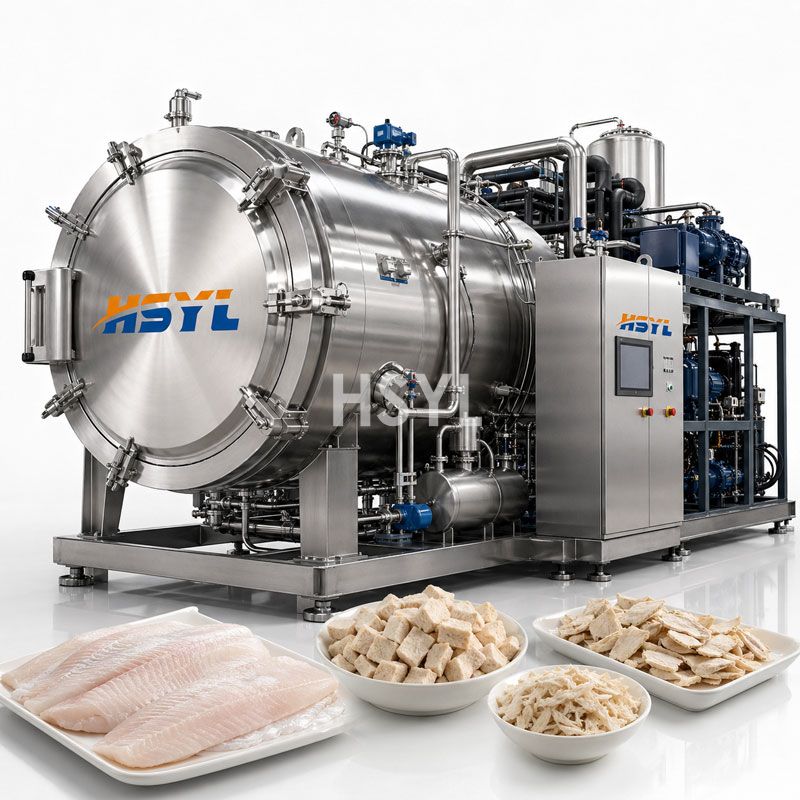
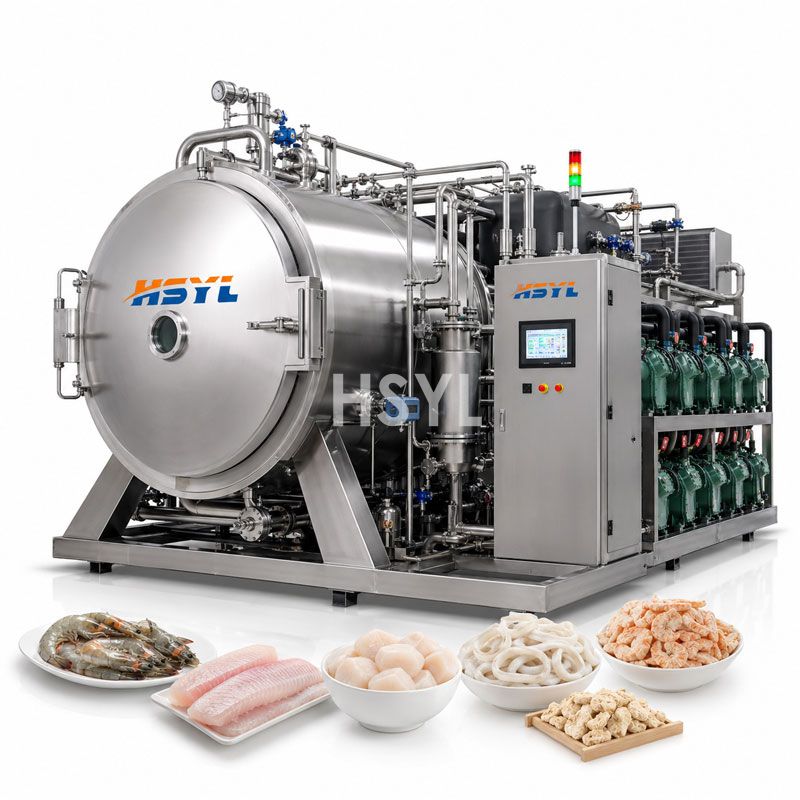
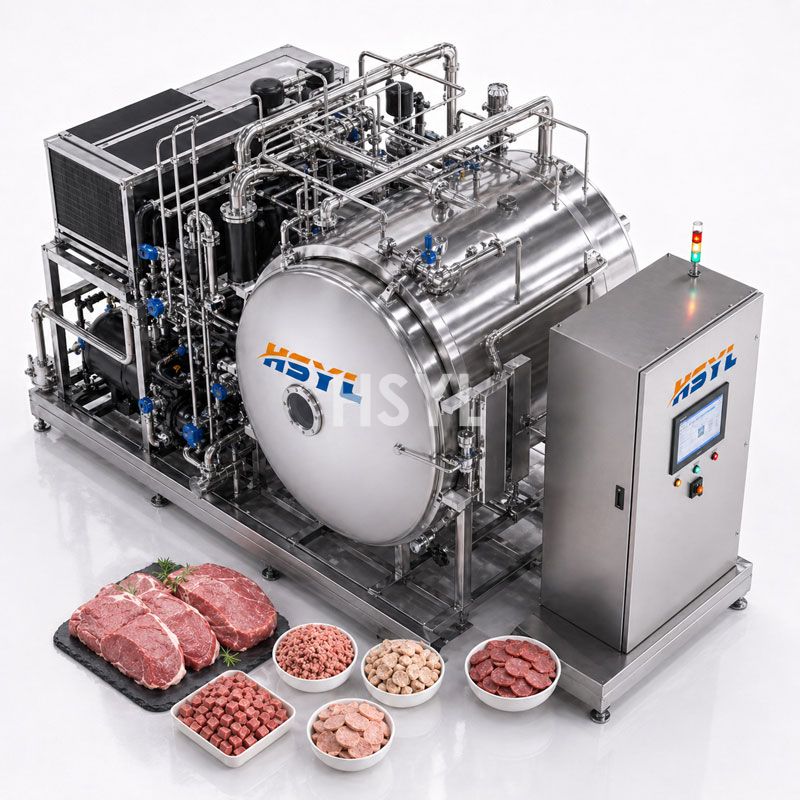
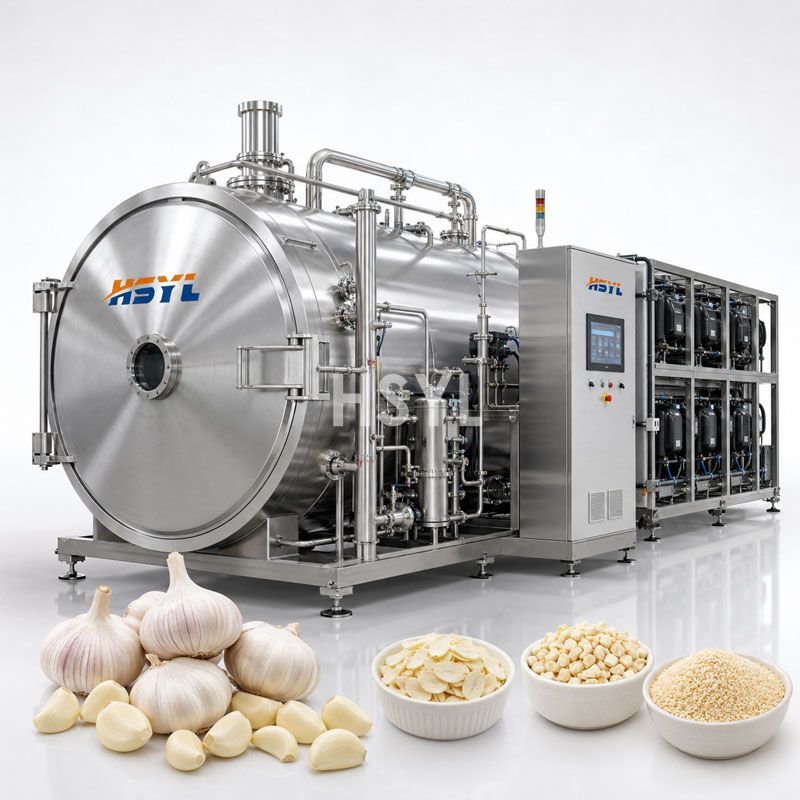
Le lyophilisateur industriel sous vide de HSYL est conçu en privilégiant les critères essentiels à l'exploitation quotidienne en usine. La chambre utilise de l'acier inoxydable de qualité alimentaire pour toutes les zones de contact avec la vapeur, avec des soudures finies pour une hygiène irréprochable. La température des plateaux est régulée par un fluide de transfert thermique à large plage de fonctionnement, permettant ainsi à une même machine de traiter des recettes de fruits, de produits de la mer ou de nourriture pour animaux présentant des températures de transition (collapse temperatures) variées.
Le condenseur est dimensionné pour répondre à la charge de sublimation de la chambre selon des recettes réelles et non théoriques. Une interface combinée API (Automate Programmable Industriel) et IHM permet aux opérateurs de gérer les recettes, de consigner les tendances et de consulter l'historique des alarmes, un atout majeur lors de la revue des cycles de validation. Pour les usines souhaitant intégrer la lyophilisation dans une ligne de production complète, les étapes de préparation en amont et de conditionnement en aval sont calibrées sur le temps de cycle réel du lyophilisateur, et non sur un maximum théorique.
Consultez les spécifications techniques complètes et les options sur lapage dédiée au lyophilisateur alimentaire à grande échellepage, ou découvrez la gamme plus large delyophilisateurs industriels sous videpour les options de lots et de capacité sur l'ensemble de la gamme de produits.
Positionnement de la FD par rapport aux autres méthodes de séchage
| Méthode de séchage | Température appliquée au produit | Taux d'humidité finale typique | Produits idéaux |
|---|---|---|---|
| Séchage par air chaud | Convection de 70 à 150 °C | 5 to 12 % | Produits en vrac, ingrédients de faible valeur |
| Séchage par atomisation | Température d'entrée de 180 à 220 °C | 3 to 5 % | Liquides, poudres thermostables |
| Séchage sous vide sur bande | 40 à 80 °C sous vide | 2 to 6 % | Pâtes et purées thermosensibles |
| Lyophilisation sous vide | Plateaux de 20 à 60 °C, basse pression | 1 to 4 % | Fruits de qualité supérieure, produits de la mer, alimentation animale, produits biologiques |
La lyophilisation ne justifie pas son coût énergétique par son débit, mais par la valeur ajoutée au produit. Lorsque les matières premières sont coûteuses et que la qualité détermine le prix, le cycle plus long est rentabilisé par une réduction de la casse et un produit fini qui, après réhydratation, est bien plus proche du produit frais.
Questions qu'un ingénieur de production doit poser à un fournisseur de lyophiliseurs
Avant de signer un bon de commande, ces questions permettent de distinguer un fabricant sérieux d'un simple vendeur de brochures. Aucune ne nécessite de révéler votre recette, mais toutes exigent que le fournisseur maîtrise réellement les principes physiques.
- Quel est le taux de sublimation maximal du condenseur à la pression de service, et à quelle température de plateau ?
- Quelle est la procédure de nettoyage en place (CIP) recommandée, et quel est le temps de nettoyage manuel habituel pour la chambre et le condenseur ?
- L'interface homme-machine (IHM) peut-elle exporter les données de cycle dans un format archivable par mon équipe AQ pour validation ?
- Quelle demande en utilités (puissance électrique en kW, débit d'eau de refroidissement en L/min, charge thermique CVC) dois-je prévoir pour l'installation du bâtiment ?
- Proposez-vous des programmes de cycles pour des produits similaires aux miens afin de me servir de base de référence ?
Pour les acheteurs qui hésitent entre la lyophilisation et la friture sous vide, leGuide de sélection FD vs VFoffre une perspective utile pour déterminer quand la lyophilisation est le procédé idéal et quand une friteuse sous vide est suffisante.
Checklist pratique pour une première installation de lyophilisation
Avant la livraison, confirmez les points suivants avec votre équipe technique et le fournisseur :
- La capacité des utilités (puissance, eau de refroidissement, CVC) doit être dimensionnée pour le cycle de service de l'appareil, et non pour le mode veille.
- La capacité de charge au sol et la hauteur sous plafond permettent d'accueillir la chambre, le condenseur et un espace de maintenance d'au moins un mètre de chaque côté.
- La conception sanitaire (soudures, drains, boules de lavage et matériaux des joints) est documentée et validée avant les tests d'acceptation en usine (FAT).
- Trois produits de référence ont été sélectionnés pour les tests d'acceptation sur site (SAT), avec des critères de conformité clairs concernant l'humidité, la couleur et la réhydratation.
- La liste des pièces de rechange, les consommables d'usure recommandés ainsi qu'un plan de formation pour les opérateurs et la maintenance sont fournis avec la machine.
Si vous envisagez la lyophilisation dans le cadre d'un projet plus vaste — par exemple, l'intégration de la lyophilisation dans une ligne de fruits, de produits de la mer ou de nourriture pour animaux — contactez l'équipe d'ingénierie HSYL via lapage de demande de renseignements sur le projetpour discuter de l'équilibrage de ligne, de la planification des utilités et du développement de recettes.
Sujets connexes
- Lyophilisateur alimentaire industriel à grande capacité
- VF vs FD : Guide de sélection pour les directeurs d'usine
- Lignes de production de sauces modulaires pour les usines d'exportation
Contactez un ingénieur HSYL
Si un lyophilisateur sous vide est adapté à votre produit et à votre installation, l'étape suivante consiste en un bref échange technique sur votre matrice, vos utilités et vos objectifs de rendement. L'équipe d'ingénierie d'HSYL peut dimensionner un système, concevoir le schéma d'implantation d'une ligne et partager des données de cycles de référence pour des produits similaires aux vôtres.
Contacter HSYLpour lancer l'examen de votre projet.
Foire aux questions
Quelle est la différence entre la sublimation et l'évaporation dans un lyophilisateur sous vide ?
Pourquoi le transfert thermique constitue-t-il le véritable goulot d'étranglement de la lyophilisation industrielle ?
Que révèle réellement la surface des clayettes sur la capacité du lyophilisateur ?
Quelle est la durée typique d'un cycle de lyophilisation industrielle ?
Un lyophilisateur sous vide peut-il traiter différents produits dans la même chambre ?
Quelles sont les installations techniques nécessaires pour un lyophilisateur de production ?
Comment nettoie-t-on un lyophilisateur dans une usine agroalimentaire ?
Le coût énergétique de la lyophilisation est-il rentable pour la production alimentaire de masse ?
Comment choisir entre un condenseur interne et un condenseur externe ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.