La question du choix entre la découpe ultrasonique et la scie à ruban finit toujours par se poser dans les usines de transformation de viande surgelée, de boulangerie et de produits laitiers. Bien que les deux technologies permettent de découper les aliments, elles reposent sur des principes physiques totalement distincts. Le choix ne dépend pas de la supériorité absolue d'une technologie sur l'autre, mais de l'adéquation entre le mécanisme de coupe, les propriétés physiques du produit, les impératifs de cadence de la ligne et les capacités de maintenance du site.
Cet article propose une comparaison directe selon les indicateurs clés pour l'acquisition d'équipements : perte de rendement, durée de vie de la lame, qualité du produit, capacité de production, coûts d'investissement et d'exploitation, ainsi que complexité d'intégration. L'objectif est de fournir aux ingénieurs et responsables de production un cadre d'analyse objectif, indépendant des arguments commerciaux des fournisseurs.
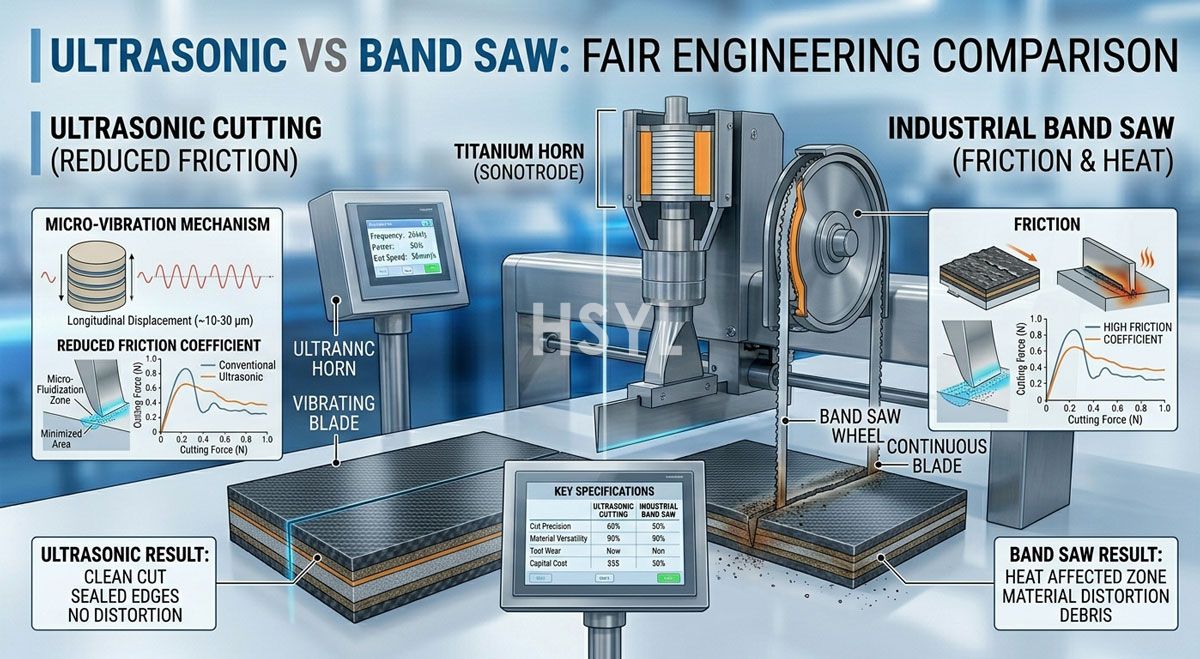
Mécanismes de coupe : l'importance du procédé
La scie à ruban effectue la coupe en mettant en contact le produit avec une lame d'acier continue dentelée. Les dents extraient de la matière sous forme de particules fines (sciure pour la viande surgelée, miettes pour la boulangerie). La largeur de passe (épaisseur de matière retirée) varie généralement de 1,0 à 2,5 mm selon la jauge de la lame et l'espacement des dents. La force de coupe repose sur un cisaillement mécanique, ce qui exige que le produit soit suffisamment rigide pour ne pas se déformer lors de la coupe.
Le dispositif de découpe ultrasonique utilise une lame en titane vibrant à 20 000 cycles par seconde avec une amplitude de 20-80 microns. La séparation du produit s'effectue par cavitation et liquéfaction de la couche limite plutôt que par extraction de matière. Il n'y a pas de perte de matière (pas de largeur de passe) : l'épaisseur de la lame est généralement de 0,5 à 1,0 mm, car le produit est séparé et non retiré. La force de coupe est quasi nulle puisque la lame ne touche jamais directement le produit, mais traverse une couche limite liquide auto-générée.
Cette différence fondamentale de mécanisme explique l'ensemble des disparités constatées en aval, qu'il s'agisse du rendement, de la longévité de la lame, de la qualité du produit ou des coûts de production.
Rendement : Récupération de la perte de matière de la scie à ruban grâce à la découpe ultrasonique
| Métrique | Scie à ruban | Découpe ultrasonique | Impact concret dans le monde réel |
|---|---|---|---|
| Perte de largeur de coupe (viande congelée) | 1.5-2.5 mm par coupe | 0.5-1.0 mm par coupe | Environ 3-5 % du poids du produit transformé en sciure avec la scie à ruban, contre moins de 1% avec la technologie ultrasonique |
| Particules de surface / poussière | Accumulation visible de résidus de viande sur les guides de lame et la table | Aucune génération de poussière ; la surface de découpe reste propre | La scie à ruban nécessite un nettoyage plus fréquent ; la poussière représente une perte de rendement irrécupérable |
| Perte d'humidité sur la surface de coupe | Surface congelée exposée à l'air ; la sublimation augmente pendant le stockage | La couche limite se recongèle rapidement, scellant ainsi la surface de coupe | Différence minime de perte de poids lors du stockage en congélation sur plusieurs semaines |
| Variation du poids des portions | ±2-5 % selon la dextérité de l'opérateur et l'état de la lame | ±0.5-1.5% avec indexation asservie | Réduction des pertes grâce à la technologie ultrasonique ; gain significatif sur les protéines à haute valeur ajoutée |
Sur une ligne traitant 5 000 kg de blocs de bœuf congelés par poste, la scie à ruban génère 150-250 kg de poussière de viande par poste, soit une perte de 3-5 %. Avec des prix de gros d'environ 5-7 $ le kg, cela représente une perte de produit de 750-1,750 $ par poste. Sur plus de 250 postes par an, la perte de rendement annuelle atteint 187,000-437,000 $. L'utilisation d'un coupeur ultrasonique, qui réduit cette perte à moins de 1%, permet de récupérer la majeure partie de cette valeur.
Toutefois, ce calcul repose sur l'hypothèse que le rendement récupéré est commercialisable. Si les spécifications du produit n'exigent pas de poids de portion précis et que la poussière est collectée pour le rendering à une valeur moindre, l'impact financier est réduit. Chaque établissement doit effectuer ce calcul avec ses propres données de rendement et de valeur de produit avant de conclure que la découpe par ultrasons est rentabilisée.
Durée de vie des lames et maintenance : Comparaison des structures de coûts
La comparaison de la durée de vie des lames entre les deux technologies nécessite de comparer différents modes de défaillance.
La lame d'une scie à ruban s'émousse par usure abrasive sur la pointe des dents. Pour la viande congelée, une lame classique en acier au carbone nécessite un affûtage ou un remplacement toutes les 4-8 heures de fonctionnement. Les lames bimétalliques ou à pointe de carbure sont plus durables (20-40 heures), mais coûtent 3-5 fois plus cher. Le temps d'arrêt pour le changement de lame est généralement de 10-15 minutes par intervention, et l'affûtage requiert un affûteuse dédiée ainsi qu'un opérateur qualifié.
Un pavillon en titane à ultrasons ne s'émousse pas car il ne possède pas de tranchant. Sa défaillance survient lorsque des microfissures de fatigue à l'extrémité de la lame déplacent la fréquence de résonance hors de la plage de compensation du générateur. La durée de vie habituelle est de 2,000-5,000 heures pour les produits de boulangerie et de 2,000-3,000 heures pour la viande congelée. Le coût de remplacement d'un ensemble de pavillon en titane varie de 380 $ à 800 $ selon la géométrie. Le temps d'arrêt pour le remplacement est de 5-10 minutes, réétalonnage inclus.
Sur les lignes à haut rendement, le coût de consommation des lames favorise généralement la technologie ultrasonique. Un site fonctionnant en deux postes par jour, six jours par semaine, cumule environ 5 000 heures de fonctionnement par an. À ce rythme, une scie à ruban peut nécessiter jusqu'à 150-300 changements de lames par an, selon le type de lame utilisé. Un système à ultrasons ne nécessite souvent qu'un ou deux remplacements de pavillon. Le coût annuel de consommation des lames pour une scie à ruban peut ainsi excéder celui du remplacement du pavillon ultrasonique, bien que cela dépende largement des coûts locaux d'affûtage et du prix du pavillon spécifique.
Toutefois, la maintenance n'est pas si simple. Un système à ultrasons exige un niveau de compétence plus élevé pour le dépannage. En cas de déclenchement du générateur ou de perte de précision de coupe, l'opérateur doit maîtriser le suivi de fréquence, les réglages d'amplitude et l'adaptation d'impédance. La scie à ruban, plus simple mécaniquement, ne nécessite qu'un diagnostic basique : si elle ne coupe plus, la lame est émoussée ou la tension est mal réglée. La plupart des équipes de maintenance en usine peuvent ainsi diagnostiquer une scie à ruban sans solliciter le fabricant.
Qualité du produit : Les types de défauts selon la technologie utilisée
Les scies à ruban génèrent des défauts typiques acceptés par les transformateurs : surfaces de coupe rugueuses, adhérence de poussière de viande sur le produit, et arrachements occasionnels lors d'un changement de densité (par exemple, passage d'une couche de gras à un muscle maigre). Sur les produits surgelés, le sciage peut provoquer une décongélation localisée sur le bord de coupe si la friction de la lame génère une chaleur excessive, un phénomène plus fréquent avec des lames émoussées et une vitesse d'avance réduite.
Les coupeuses à ultrasons produisent une surface de coupe lisse et brillante, sans résidus ni aspérités. La liquéfaction de la couche limite scelle la zone de coupe, ce qui peut améliorer la qualité du vide lors de l'emballage. Toutefois, les systèmes ultrasoniques présentent leurs propres défauts. Avec des réglages d'amplitude inappropriés, la lame peut « vibrer » (chatter) contre le produit, créant une surface ondulée. Sur les produits à forte teneur en eau, la cavitation peut atomiser l'humidité de surface en une fine brume, donnant un aspect humide au bord de la coupe.
Il n'existe pas de qualité de coupe intrinsèquement supérieure : le standard de qualité acceptable dépend de l'usage final du produit. Un bloc de viande congelée destiné au hachage ne nécessite pas une surface de coupe brillante, contrairement à un steak portionné ou un produit de boulangerie destiné à la vente au détail. C'est l'exigence de qualité qui doit dicter le choix de la technologie, et non l'inverse.
Capacité de production et intégration de ligne
Pour la découpe de blocs congelés droits, une scie à ruban dotée d'une table d'alimentation motorisée peut traiter jusqu'à 8-12 tonnes par heure sur des blocs de taille uniforme. Un coupeur ultrasonique monocanal a du mal à atteindre ce rendement sur le même produit — l'indexation par servomoteur et le cycle de course verticale du système ultrasonique limitent le débit à environ 60-120 coupes par minute, soit 3-6 tonnes par heure pour des dimensions de blocs standards. Des systèmes ultrasoniques multivoies existent, mais ils augmentent proportionnellement l'investissement initial.
Toutefois, la capacité de production de la scie à ruban diminue nettement lorsque la taille ou la forme des produits varie, car l'opérateur doit positionner chaque pièce manuellement. Les systèmes ultrasoniques dotés d'un indexage par vision assistée maintiennent leur débit nominal malgré les variations de géométrie des produits, grâce à la synchronisation automatique du convoyeur et de la course de la lame.
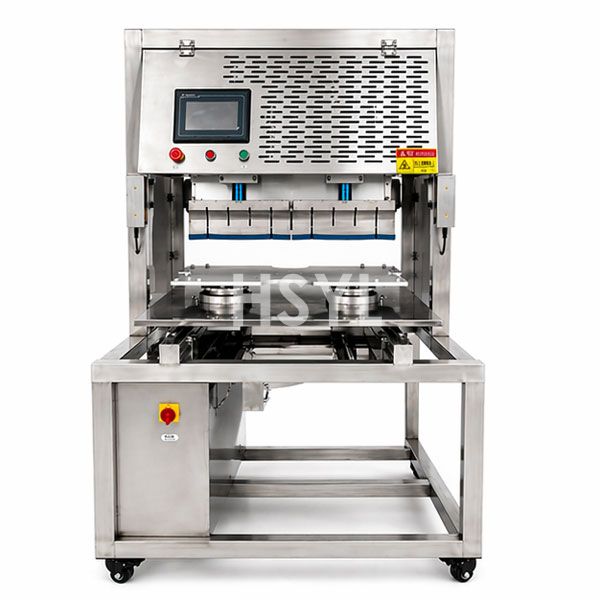
Pour une intégration dans des lignes automatisées, les systèmes ultrasoniques offrent un avantage majeur. Ils assurent un espacement de coupe constant, parfaitement aligné avec les équipements de conditionnement en aval. De plus, l'absence de sciure élimine un vecteur de contamination, évitant ainsi les nettoyages fréquents requis sur les lignes de sciage à ruban. Lemachine de découpe ultrasonique pour viande congeléecette page présente la configuration de ces systèmes avec des convoyeurs à servomoteur pour un fonctionnement en ligne.
Comparaison des coûts d'investissement et d'exploitation
Une scie à ruban industrielle adaptée à la découpe de blocs de viande congelée coûte généralement entre 15 000 $ et 40 000 $, selon la largeur de passage, la puissance du moteur et le degré d'automatisation. Un système de découpe ultrasonique équivalent coûte entre 60 000 $ et 120 000 $, incluant le générateur, le transducteur, le palpeur (horn), le convoyeur à servomoteur et le système de commande.
La différence de coût d'exploitation repose davantage sur le calcul du taux de récupération du rendement que sur le coût de la lame ou de l'énergie. La consommation électrique est comparable : un moteur de scie à ruban de grande capacité consomme 5-7 kW, tandis qu'un système ultrasonique consomme 3-5 kW. La différence majeure réside dans le rendement.
Modèle de calcul du retour sur investissement (ROI) : calculez la valeur annuelle du gain de rendement (différence entre le taux de perte de la scie à ruban et celui de la découpe ultrasonique, multipliée par le volume annuel et la valeur du produit au kg). Si ce montant est supérieur à la différence de coût d'investissement annualisée (coût de l'équipement ultrasonique moins celui de la scie à ruban, divisé par la durée de vie prévue de l'équipement), l'investissement dans le système ultrasonique est rentable. Si la valeur du gain de rendement est inférieure à cet écart de coût, la scie à ruban constitue le choix financier le plus judicieux, indépendamment des gains de qualité.
Quand privilégier la scie à ruban
La scie à ruban demeure l'option la plus pragmatique dans les cas suivants :
- Volume annuel inférieur à 1 000 tonnes— le gain de rendement généré par la découpe ultrasonique est insuffisant pour amortir le surcoût d'investissement dans un délai raisonnable.
- Produits avec os durs ou inclusions denses— les lames ultrasoniques s'usent prématurément sur les produits avec os, tandis que les scies à ruban traitent les os sans difficulté si la lame est spécifiquement conçue à cet effet.
- Sites ne disposant pas de personnel de maintenance électrique qualifié— les générateurs à ultrasons, les API et les systèmes asservis nécessitent des capacités de diagnostic que certaines usines ne possèdent pas en interne.
- Produits destinés au broyage ou à une transformation ultérieure— si la qualité de la surface de coupe n'influe pas sur la valeur finale du produit, le gain de rendement ne justifie pas le surcoût lié à la technologie ultrasonique.
LeScie à ruban de découpe de blocs YL-SS-180est un exemple de scie à ruban spécifique, optimisée pour une application particulière où la coupe par ultrasons n'apporterait pas de valeur ajoutée proportionnelle.
Quand choisir la coupe par ultrasons ?
La coupe par ultrasons justifie son investissement initial plus élevé lorsque :
- Le produit présente une valeur élevée au kilo— filet de bœuf, filets de saumon, boulangerie artisanale — où un taux de récupération, même de 1%, justifie l'investissement.
- La régularité du poids des portions est cruciale— emballages de vente au détail avec poids étiqueté, où tout surplus par rapport au poids déclaré constitue une perte sèche.
- Le produit adhère ou s'écrase sur les lames mécaniques— fromages gras, confiseries collantes, gâteaux multicouches — cas où les scies à ruban et les trancheuses mécaniques offrent une qualité de coupe inacceptable.
- La ligne nécessite un nettoyage par NEP (CIP) ou un lavage à grande eau— les systèmes à ultrasons avec châssis en SUS304 et générateurs étanches se nettoient plus rapidement que les scies à ruban présentant de multiples recoins, guides de lames et logements de roulements.
Pour une vision d'ensemble de l'intégration de ces deux technologies dans une ligne de production, leaperçu des équipements de découpe et de tranchagecouvre toute la gamme d'options mécaniques et ultrasoniques.
Recommandation pratique : analysez les chiffres avant de choisir la technologie
L'erreur la plus fréquente lors du choix entre une technologie ultrasonique et une scie à ruban est de partir d'une préférence technologique pour ensuite chercher des données qui la justifient. La bonne méthodologie est la suivante :
- Mesurez la perte de rendement actuelle lors de la découpe : pesez les poussières, mesurez le surpoids (giveaway) et documentez les retouches dues aux coupes défectueuses.
- Calculez la valeur annuelle de l'amélioration potentielle du rendement sur la base de pourcentages réalistes (2% est une estimation initiale prudente pour la transition d'une scie à ruban vers l'ultrasonique).
- Comparez cette valeur à la différence de coût d'investissement annualisé sur une durée de vie de l'équipement de 5-7 ans.
- Prenez en compte les capacités de maintenance, les exigences d'intégration et les impératifs de qualité du produit.
- Prenez votre décision en vous appuyant sur l'analyse globale, et non uniquement sur le taux de rendement.
La coupe par ultrasons est une technologie réellement supérieure pour certaines applications, tandis que les scies à ruban demeurent le meilleur choix pour d'autres. L'expertise technique consiste à savoir identifier la situation à laquelle vous faites face.
Sujets connexes
- Comment couper les aliments surgelés sans les briser ni les écraser
- Comment choisir le coupe-viande industriel adapté pour la viande fraîche ou surgelée
- Quand ne pas utiliser la découpe par ultrasons : Guide technique d'ingénierie
Nous fabriquons les deux technologies, ce qui nous permet de vous conseiller la plus adaptée à vos besoins
HSYL fabrique des scies à ruban, des trancheuses mécaniques et des systèmes de coupe par ultrasons. Nous n'avons aucune incitation financière à privilégier une technologie plutôt qu'une autre. Transmettez-nous vos spécifications de produits, vos besoins de débit et vos données de rendement actuelles : notre équipe d'ingénierie vous proposera une recommandation incluant un calcul de retour sur investissement (ROI) spécifique à votre ligne de production. Sans engagement et sans argumentaire commercial — simplement l'analyse nécessaire pour orienter vos investissements en capital.
Foire aux questions
Quelle est la perte de produit d'une scie à ruban par rapport à la coupe par ultrasons ?
Un coupeur à ultrasons remplace-t-il systématiquement la scie à ruban pour toutes les applications de viande congelée ?
Quelle technologie présente les coûts de maintenance de lame les plus bas ?
Est-il possible de moderniser une ligne de production utilisant actuellement des scies à ruban en y installant un coupeur à ultrasons ?
Quel est le délai de récupération de l'investissement lors du passage de la scie à ruban à la technologie ultrasonique ?
La découpe par ultrasons est-elle efficace sur les produits congelés avec os ?
Quelle technologie offre la meilleure qualité de coupe pour le conditionnement de détail ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.