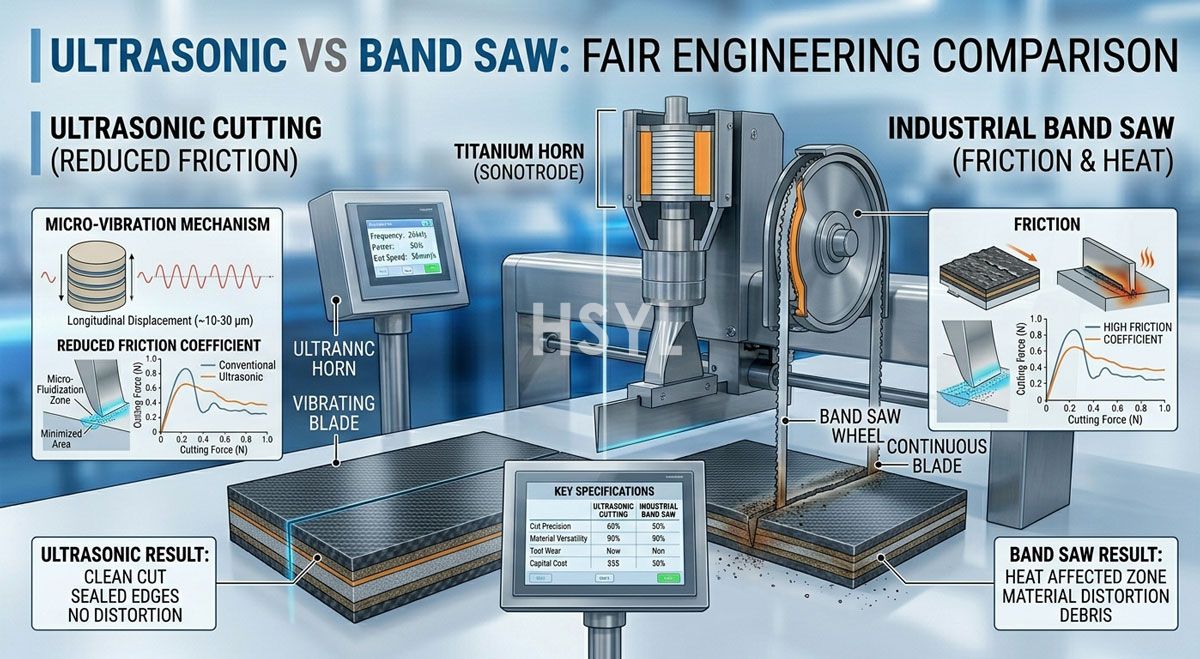
La technologie ultrasonique repose sur la vibration d'une sonotrode en titane entre 20 kHz et 40 kHz. Ce micro-mouvement rapide élimine virtuellement toute friction entre la matrice alimentaire et la surface de la lame. Elle est particulièrement efficace pour les fromages collants, les textures délicates et les produits de boulangerie multicouches complexes où le risque de déformation est majeur.
Toutefois, considérer cette technologie acoustique comme une solution universelle à tous les problèmes de découpe est une erreur d'ingénierie classique. L'application de ce principe à un matériau ou à une configuration de production inadaptée entraîne des défaillances mécaniques rapides et une érosion des marges bénéficiaires. Pour savoir quand ne pas utiliser la coupe ultrasonique, il est indispensable de parcourir les ateliers, d'évaluer la structure physique des produits et de se confronter aux réalités concrètes de la maintenance industrielle.
Pour les directeurs d'exploitation et les acheteurs techniques, le choix des spécifications d'équipement doit reposer sur la science des matériaux. Cette analyse détaille les contraintes physiques, opérationnelles et financières pour lesquelles les méthodes de coupe mécanique traditionnelles sont plus performantes que les solutions ultrasoniques.
La physique des limites acoustiques
Le système repose sur la transmission de l'énergie acoustique à travers le produit plutôt que sur une action de cisaillement mécanique contre un solide immobile. Lors de l'évaluation d'une application, les ingénieurs doivent d'abord vérifier la compliance de la matrice du produit. Si le produit alimentaire manque de la souplesse structurelle nécessaire, l'utilisation des ultrasons devient contre-productive.
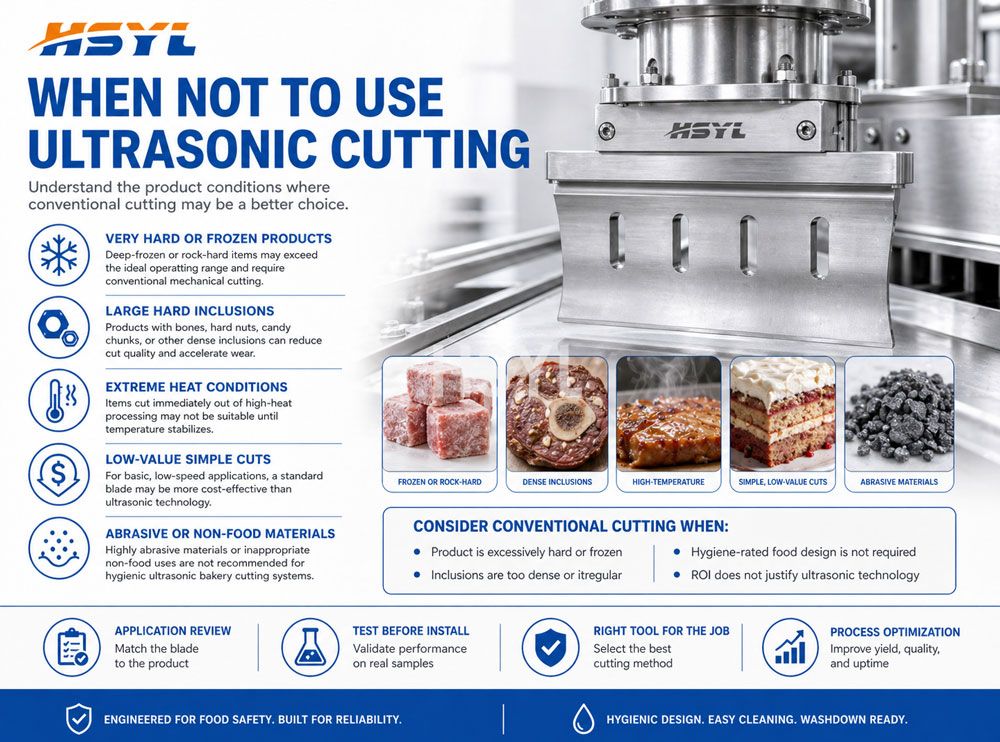
Résistance acoustique des solides surgelés
Pour le traitement de produits surgelés non dégelés (non tempérés), les scies à ruban industrielles classiques restent la norme. L'énergie acoustique provenant d'un générateur ultrasonique nécessite un certain degré de compliance du matériau pour se dissiper efficacement.
L'impact sur un bloc de glace totalement rigide ou sur de la viande surgelée à moins de -18°C provoque une forte réflexion de la résonance physique vers le groupe transducteur. Cette réflexion entraîne un échauffement localisé sévère, une perte brutale d'amplitude ou la rupture soudaine de la lame en titane. À moins que le produit ne soit spécifiquement tempéré pour permettre une pénétration partielle de la lame, l'utilisation d'ultrasons sur des blocs congelés très durs présente un risque technique.
Forte teneur en os et structures calcifiées
Les lignes de transformation de viande industrielle traitant des pièces avec os volumineux doivent strictement éviter les systèmes de découpe par ultrasons. Les micro-vibrations ne permettent pas de sectionner efficacement les structures calcifiées denses et épaisses, telles que les os de mammifères ou les coquilles dures.
Forcer une lame ultrasonique à travers ces types de coupes provoquera un ébrchement immédiat du tranchant délicat du sonotrode. Le grade de matériau des lames ultrasoniques privilégie la transmission acoustique à la résistance aux chocs mécaniques. Pour le traitement des pièces osseuses lourdes, les systèmes de cisaillement hydrauliques ou les scies à ruban mécaniques robustes sont les seules options techniques viables.
Inclusions hautement abrasives
De nombreuses unités de production de snacks et de boulangerie manipulent des pâtes riches en graines dures, fruits à coque denses ou agrégats de gros sel. Bien qu'une lame ultrasonique puisse initialement trancher ces inclusions, la friction abrasive exercée sur le tranchant en titane est extrêmement élevée.
Une matrice alimentaire très abrasive dégradera rapidement la précision de coupe en émoussant le profil tranchant de l'instrument. Les temps d'arrêt consécutifs aux changements d'outillage nuisent gravement à la rentabilité de la ligne. Si le mélange contient une forte concentration de particules abrasives, les gestionnaires doivent privilégier la longévité à la précision théorique.
Goulots d'étranglement de production : Rendement vs Précision
Le choix de ne pas utiliser cette technologie dépend directement des cadences de production visées. La technologie est intrinsèquement limitée par la vitesse à laquelle la lame peut traverser la matrice alimentaire sans provoquer un arrêt ou une surcharge du générateur.
Vitesse de course et limites du générateur
Dans les opérations à haut volume où le tonnage horaire est l'indicateur de performance principal, la coupe mécanique offre souvent le meilleur rendement global. Par exemple, le tranchage continu de produits extrudés uniformes à plusieurs centaines de coupes par minute est aisément réalisé grâce à des systèmes de lames rotatives en acier à haute vitesse.
Les lames ultrasoniques fonctionnent généralement à une vitesse de course verticale plus lente. Si vous forcez une lame ultrasonique trop rapidement à travers un produit dense, vous dépassez la capacité du générateur à maintenir l'amplitude requise. Cette action agressive entraîne une coupe irrégulière, des déchirures structurelles ou un défaut de surcharge immédiat de l'équipement.
Flux de travail continu vs Flux de travail intermittent
Lors du traitement d'un voile de pâte continu sur une large bande, l'alignement de guillotines à ultrasons exige une synchronisation parfaite des vitesses, nécessitant souvent une brève pause ou une boucle de synchronisation. Cela impose une logique d'automate (API) complexe et une coordination précise des servomoteurs pour éviter l'entassement du produit.
Si votre architecture de production actuelle repose sur un flux continu à haute vitesse sans zones de stockage tampon, l'intégration d'un système acoustique peut brider le processus en amont. Il est souvent nécessaire d'étudier l'équilibrage de la ligne en analysant unguide de sélection : découpe ultrasonique en continu (inline) ou par lots. Pour les voiles hautement continus, un dispositif de coupe mécanique standard (rotatif ou volant) constitue naturellement une option d'intégration plus simple et plus fluide.
Réalités financières : Coût du cycle de vie et maintenance
L'investissement initial pour un système de portionnage à ultrasons est nettement plus élevé que pour un modèle mécanique. Ce surcoût est largement justifié lors de la transformation de produits fragiles à haute valeur ajoutée, où la précision du poids de la portion influe directement sur les marges. En revanche, pour les produits de commodité à faible marge et gros volumes, le coût du cycle de vie ne permet souvent pas d'atteindre le seuil de rentabilité.
La fragilité des sonotrodes en titane
Le coût opérationnel caché est directement lié à l'outillage. Ces lames sont des instruments acoustiques de précision conçus en titane de qualité aérospatiale. À l'inverse, une lame mécanique standard en acier inoxydable peut être affûtée plusieurs fois par vos techniciens de maintenance ou remplacée à moindre coût.
À l'inverse, un cornet ultrasonique nécessite un entretien spécialisé en usine pour son remodelage et son réaccordage, ou un remplacement très coûteux une fois sa durée de vie en fatigue atteinte. Si votre produit ne nécessite pas strictement les propriétés de réduction de friction de l'ultrasons, votre installation supporte un coût de cycle de vie disproportionné sans pour autant bénéficier d'un avantage technique équivalent.
Dépendance opérationnelle et coûts de réglage
Les systèmes acoustiques exigent un niveau de compréhension technique plus élevé de la part du personnel de production. Les générateurs nécessitent parfois des ajustements de paramètres, et les cornets doivent être serrés avec précision sur les amplificateurs à l'aide d'outils spécifiques. Un assemblage mal serré ne pourra pas entrer en résonance et détruira rapidement les transducteurs piézoélectriques internes.
Si une usine de fabrication est confrontée à un turnover élevé ou manque de techniciens d'instrumentation dédiés sur chaque poste, le système finira par tomber en panne à cause d'une mauvaise manipulation. Dans des environnements où les compétences techniques sont variables, les systèmes mécaniques robustes et simples garantissent un temps de disponibilité de l'équipement nettement supérieur.
Conception sanitaire et enjeux de conformité
Une conception sanitaire robuste est un aspect non négociable de la production agroalimentaire. Si les lames en titane lisse résistent naturellement à l'accumulation de biofilm, les pièces de montage environnantes et les boîtiers de transducteurs sophistiqués complexifient considérablement le nettoyage.
Vulnérabilités lors du nettoyage haute pression
Les protocoles de nettoyage haute pression standards utilisés quotidiennement pour les installations de transformation carnée doivent être lourdement adaptés aux abords des stations acoustiques. L'exposition des éléments du transducteur à des jets d'eau haute pression ou à des agents chimiques caustiques provoquera des courts-circuits prématurés et une défaillance totale de l'unité.
De plus, les lames sont extrêmement vulnérables aux chocs mécaniques. Le simple fait qu'un agent d'entretien laisse tomber un tuyau de nettoyage lourd contre le tranchant, ou qu'il pose la lame de manière inadéquate sur un plan de travail en acier inoxydable, peut provoquer des micro-fractures profondes. Dans ces configurations, l'intégration de technologies acoustiques exige le respect strict des protocoles d'hygiène (similaires aux normes de la FDA pour les industries agroalimentaires) afin de garantir que les exigences de conformité tiennent compte de la fragilité de la manipulation. Si le processus de nettoyage actuel de l'usine ne permet pas une manipulation suffisamment délicate, l'usage de la technologie ultrasonique présente un risque opérationnel inacceptable.
Variables de contrôle de la température
Bien que la découpe acoustique génère nettement moins de friction qu'un traînage mécanique, un fonctionnement continu prolongé sur des blocs à haute densité peut tout de même provoquer un échauffement localisé de la lame. L'énergie acoustique se transforme inévitablement en énergie thermique au sein de la densité physique de la matière.
Pour les applications très sensibles aux variations thermiques, comme le portionnement de pâte de chocolat brut ou de pâtes à base de beurre, cet échauffement localisé peut provoquer une légère fusion ou un étalement précisément au niveau de la zone de coupe. Pour ces préparations très spécifiques, l'utilisation d'une lame mécanique chauffée ou d'un système de coupe par fil refroidi pourrait offrir un meilleur contrôle de la température et limiter la perte d'humidité.
Matrice technique : Évaluation des méthodes de découpe
Afin de définir précisément les limites techniques selon les applications, les acheteurs industriels doivent confronter les besoins de leur usine à cette matrice de capacités objectives.
| Profil d'application | Adéquation de la technologie ultrasonique | Alternative mécanique recommandée | Contrainte technique principale |
|---|---|---|---|
| Découpe rapide standard | Faible | Système de lame rotative | La vitesse de course limite le débit théorique maximal |
| Blocs surgelés non tempérés | Faible | Scie à ruban haute résistance | La réflexion acoustique provoque gravement la rupture de la lame |
| Transformation de viandes lourdes avec os | Faible | Scie ou cisaille à viande hydraulique | Les matériaux structurels calcifiés usent rapidement les tranchants en titane |
| Présence importante de fruits à coque et graines | Modéré à faible | Lame de type guillotine standard | L'usure abrasive par friction réduit considérablement la durée de vie de la corne |
| Pâtisseries délicates, feuilletées et collantes | Excellent | Aucun recommandé | L'isolation acoustique optimale évite l'interférence entre les couches |
Plan d'action pour les responsables d'usine : 4 étapes pour la sélection des équipements
Avant d'investir des capitaux importants dans une intégration ultrasonique complète, les ingénieurs responsables doivent effectuer cette évaluation pratique et concrète auprès de leurs opérateurs sur le terrain.
1. Analyser l'état physique du produit : Si l'unité de gestion des stocks (SKU) principale est gelée à une température inférieure à -15 °C, ou contient régulièrement des éléments abrasifs tels que des épices non broyées ou des coquilles épaisses, privilégiez d'abord les solutions mécaniques standards. Neévaluez les principes d'ingénierie ultrasoniqueque si les problèmes de déformation persistent.
2. Calculez les besoins de débit réel : Comparez la fréquence de course verticale maximale du modèle de générateur ultrasonique spécifique avec vos pics de production saisonniers. Assurez-vous que l'installation ne créera pas de goulot d'étranglement pour les systèmes de formulation en amont ou les convoyeurs d'emballage en aval.
3. Évaluez la compétence en matière d'hygiène : Auditez votre processus de nettoyage de fin de poste directement sur le terrain. Déterminez avec précision si l'équipe de nettoyage externe est capable de manipuler des composants électriques délicats et coûteux sans risquer de les endommager par choc ou impact.
4. Calculez le coût total du cycle de vie (LCC) : Ne fondez pas votre ROI uniquement sur un pourcentage d'amélioration du rendement. Modélisez le coût réel projeté du remplacement des lames, de l'étalonnage des générateurs, du stock de pièces de rechange et de la formation spécialisée indispensable sur une période d'exploitation intensive de 5 ans.
Verdict technique final
La technologie ultrasonique constitue un levier d'ingénierie exceptionnel pour relever les défis de transformation industrielle impliquant des matériaux collants, fragiles ou déformables. Toutefois, la considérer comme une mise à niveau systématique pour tout type de tranchage est une erreur coûteuse.
En identifiant précisément quand ne pas utiliser la découpe ultrasonique — notamment sur les lignes à haut tonnage, à faible marge, très denses, abrasives ou surgelées — les directeurs de production peuvent éviter des erreurs stratégiques coûteuses. En fin de compte, se concentrer sur les propriétés physiques de la matrice alimentaire et sur les capacités réelles des équipes de maintenance garantit que l'investissement est dirigé vers l'équipement le plus performant pour la production.
Sujets connexes
- Principes d'ingénierie de la découpe alimentaire par ultrasons et guide de sélection industrielle
- Guide de sélection : Découpe ultrasonique en continu (Inline) vs par lots (Batch) pour les usines
- Comparaison technique : Découpe par ultrasons vs mécanique en boulangerie
Consultez les ingénieurs HSYL
Déterminer la technologie de coupe idéale exige une évaluation rigoureuse de votre gamme de produits, de vos objectifs de production et des contraintes de votre usine. Ne laissez plus place à l'incertitude lors de l'allocation de vos budgets d'investissement. Contactez dès aujourd'hui l'équipe d'ingénierie technique de HSYL pour étudier votre ligne de production spécifique, tester des échantillons de matériaux réels et concevoir un aménagement garantissant un rendement fiable, sans coûts de maintenance imprévus.
Foire aux questions
Que se passe-t-il si vous utilisez une découpeuse à ultrasons sur de la viande surgelée ?
Les lames à ultrasons peuvent-elles couper les os ou les noyaux de fruits durs ?
Pourquoi les coûts de maintenance sont-ils plus élevés pour les systèmes de découpe à ultrasons ?
La vitesse de coupe par ultrasons est-elle comparable à celle des couteaux rotatifs mécaniques standards ?
En quoi les procédures de nettoyage diffèrent-elles pour l'équipement de coupe par ultrasons ?
Quel est l'impact des inclusions dures, telles que les fruits à coque, sur la lame à ultrasons ?
Est-il possible d'installer une machine de coupe à ultrasons sur n'importe quel convoyeur continu existant ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.