Le couteau de coupe à ultrasons n'est pas une technologie isolée. Il s'agit d'un système composé de quatre sous-systèmes distincts qui doivent être synchronisés entre eux et avec le produit découpé. Lorsque les quatre éléments sont parfaitement harmonisés, la surface de coupe obtenue est inégalable par une lame mécanique. Si un seul élément est incorrect — fréquence erronée, amplitude inadéquate ou géométrie de sonotrode inadaptée — le système reproduit l'écrasement, l'étalement ou l'effritement qu'il était censé éviter.
Cet article détaille l'ingénierie de chaque sous-système, les décisions auxquelles un ingénieur de production est confronté lors de la spécification ou du dépannage d'un couteau de coupe à ultrasons, ainsi que les réalités opérationnelles rarement mentionnées dans les brochures commerciales.
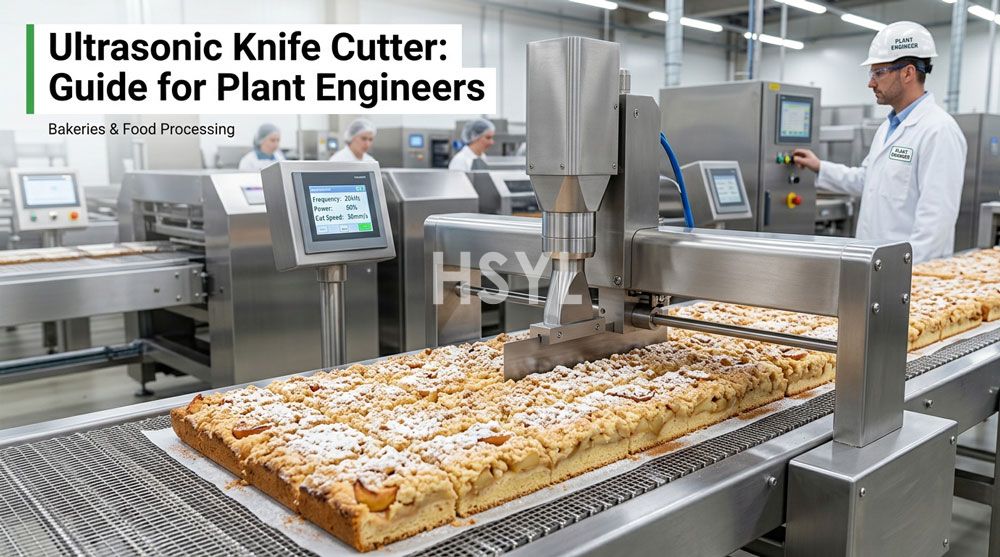
Les quatre sous-systèmes d'un couteau de coupe à ultrasons
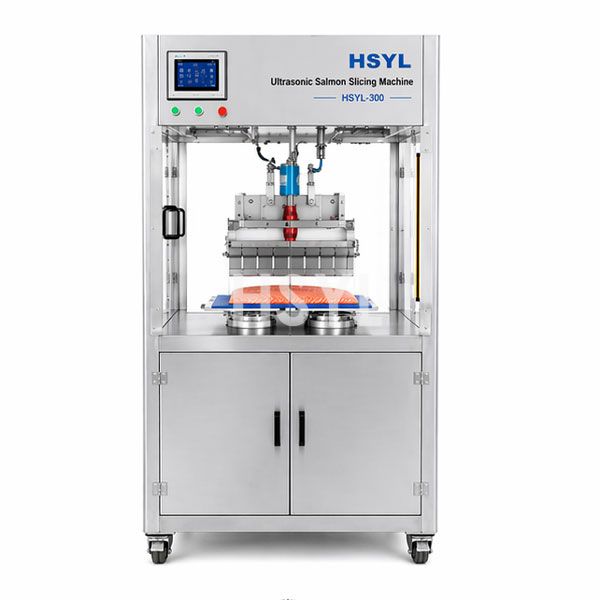
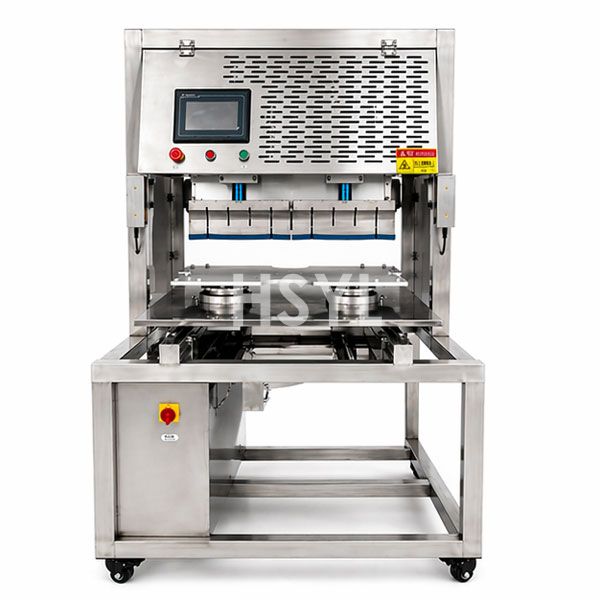
Tout système de découpe industrielle par ultrasons comprend quatre composants travaillant de concert : le générateur ultrasonique, le transducteur piézoélectrique, l'amplificateur (booster) et le cornet (également appelé sonotrode ou lame). Chaque composant remplit une fonction spécifique et introduit des variables qui influent sur la qualité de la coupe.
Générateur ultrasonique
Le générateur convertit le courant secteur (généralement 220-480V CA) en un signal électrique haute fréquence à une fréquence de résonance spécifique, habituellement de 20 kHz, 35 kHz ou 40 kHz. Le générateur intègre également une boucle à verrouillage de phase (PLL) qui suit en continu la fréquence de résonance de l'ensemble mécanique. À mesure que la lame chauffe durant l'utilisation, sa fréquence de résonance varie légèrement. Le générateur compense cette dérive en temps réel. Un générateur dépourvu de suivi de fréquence actif perdra en efficacité de coupe après 15-20 minutes de fonctionnement continu, à mesure que la lame chauffe et s'écarte de la résonance.
Transducteur piézoélectrique
Le transducteur convertit le signal électrique en vibration mécanique grâce à des disques de céramique PZT (titano-zirconate de plomb) insérés entre des électrodes métalliques. Sous l'effet du champ électrique alternatif à la fréquence de résonance, la céramique subit des micro-dilatations et contractions, générant une oscillation mécanique. L'amplitude à la face du transducteur est généralement de 8-12 microns, ce qui est insuffisant pour la coupe. L'amplitude doit donc être amplifiée mécaniquement par les deux composants suivants.
Booster (Amplificateur)
Le booster est un composant métallique accordé placé entre le transducteur et le pavillon. Il amplifie mécaniquement l'amplitude de la vibration grâce à une variation de sa section transversale. Le rapport d'amplification (généralement compris entre 1:1,5 et 1:3) est dicté par la géométrie du booster. Certains modèles servent également de point de fixation pour l'ensemble du mécanisme, grâce à un anneau nodal positionné sur un point de vibration nulle afin d'isoler le boîtier de toute vibration.
Pavillon (Sonotrode / Lame)
Le pavillon est la pièce en contact direct avec les aliments. En tant que dernier amplificateur mécanique, il définit la géométrie de coupe. Les pavillons sont généralement usinés dans des alliages de titane (le Ti-6Al-4V étant le plus répandu), car le titane offre d'excellentes propriétés acoustiques, une grande résistance à la fatigue et une résistance à la corrosion conforme aux normes alimentaires. La géométrie du pavillon (longueur, conicité de la section et profil du tranchant) détermine l'amplitude finale transmise au tranchant ainsi que la précision de la coupe.
Les amplitudes de coupe typiques varient de 20 à 80 microns. Les produits délicats, tels que les mousses, nécessitent des amplitudes plus faibles (20-40 microns) pour ne pas briser la structure alvéolaire. À l'inverse, les produits congelés denses, comme les blocs de viande à -18 °C, exigent des amplitudes plus élevées (50-80 microns) afin de générer une cavitation suffisante au tranchant de la lame pour séparer la matrice de cristaux de glace.
Choix de la fréquence : 20 kHz vs 35 kHz vs 40 kHz
La fréquence de fonctionnement d'un couteau à ultrasons détermine l'équilibre entre vitesse de coupe, précision et niveau sonore. Il n'existe pas de fréquence unique idéale pour toutes les applications.
| Fréquence | Fréquence de course de la lame | Plage d'amplitude typique | Idéal pour | Compromis |
|---|---|---|---|---|
| 20 kHz | 20 000 cycles/sec | 30-80 microns | Produits denses, congelés ou visqueux (blocs de viande, beurre congelé, fromage à pâte dure) | Niveau sonore plus élevé ; coupe plus agressive ; peut endommager les structures délicates |
| 35 kHz | 35 000 cycles/s | 15-40 microns | Produits à densité moyenne (pains, pâtisseries, barres énergétiques) | Excellent équilibre entre vitesse et précision ; niveau sonore réduit |
| 40 kHz | 40 000 cycles/s | 10-25 microns | Produits délicats, aériens ou collants (mousse, cheesecake, pain moelleux) | Coupe la plus douce ; amplitude minimale ; vitesse de coupe réduite pour les produits denses |
Une erreur courante consiste à supposer qu'une fréquence plus élevée garantit toujours une meilleure coupe. Ce n'est pas le cas. Un système de 40 kHz sur un bloc de viande congelée ne générera pas assez de force de cavitation au niveau du tranchant pour séparer les cristaux de glace. La lame subira une résistance et le générateur se mettra en sécurité par surcharge. Le choix optimal dépend entièrement de la densité, de la température et de la structure interne du produit. Pour une analyse détaillée, consultez notreguide technique sur le choix entre les coupeurs ultrasoniques de 20 kHz et 40 kHz.
Matériau de la lame et impact sur la performance
Le titane prédomine dans la fabrication des couteaux ultrasoniques pour de bonnes raisons, mais tous les alliages de titane ne se valent pas. Le Ti-6Al-4V (Grade 5) est la référence car il offre une haute résistance à la traction (950 MPa), une excellente efficacité de transmission acoustique et une grande résistance à la corrosion en milieux alimentaires acides ou salins. Certains fournisseurs utilisent le Ti-6Al-4V ELI (Extra Low Interstitial) pour améliorer la ténacité à la rupture lors d'applications à cycles élevés.
Des lames avec revêtement dur existent pour des applications spécifiques. Une lame en titane dotée d'un revêtement par dépôt physique en phase vapeur (PVD) de nitrure de titane ou de carbone de type diamant (DLC) peut prolonger la durée de vie lors de la coupe de produits abrasifs, tels que les barres de granola contenant des éclats de noix. Le contrepartie est le coût : un cornet revêtu coûte environ 40-60 % de plus qu'un modèle non revêtu, et le revêtement peut se délaminer si la lame est utilisée à des amplitudes dépassant sa plage de conception.
Bien que les sonotrodes en acier inoxydable existent, elles sont rarement utilisées dans l'industrie agroalimentaire. L'acier présente une efficacité de transmission acoustique inférieure à celle du titane, ce qui entraîne une perte d'énergie sous forme de chaleur au sein de la sonotrode. Cela réduit l'amplitude de coupe au niveau du tranchant de la lame et accroît le risque de cuisson ou de brunissement de la surface de coupe pour les produits sensibles à la chaleur.
Amplitude et relation avec la texture du produit
L'amplitude correspond à la distance parcourue par la pointe de la lame lors de chaque cycle de vibration. Il s'agit du paramètre réglable le plus crucial pour optimiser la qualité de coupe d'un produit spécifique. Une amplitude trop faible empêche la lame de séparer le produit : elle l'écrase au lieu de le trancher. Une amplitude trop élevée provoque une fracture interne du produit, créant une surface de coupe irrégulière ou générant des débris (fines).
L'amplitude optimale dépend du module d'élasticité et de la cohésion interne du produit. Les produits tendres et élastiques (pain frais, fromage mou) nécessitent une amplitude plus faible et une cadence d'alimentation plus lente. Les produits rigides et cassants (viande congelée, confiseries dures) exigent une amplitude plus élevée pour générer une cavitation suffisante au tranchant de la lame, permettant ainsi d'amorcer la séparation avant que le produit ne se fracture de manière incontrôlée.
La plupart des systèmes de coupe ultrasonique industriels permettent de régler l'amplitude via l'interface du générateur, l'amplitude étant généralement exprimée en pourcentage de la puissance maximale. En pratique, il est recommandé de débuter à 60-70 % d'amplitude, puis d'ajuster à la hausse ou à la baisse par incréments de 5% tout en inspectant la surface de coupe. L'objectif est de trouver l'amplitude minimale permettant une séparation nette du produit. Une utilisation à une amplitude supérieure à celle requise réduit la durée de vie de la lame et augmente le risque d'endommager le produit.
Durée de vie de la lame et indicateurs de remplacement
La lame d'un couteau ultrasonique ne s'use pas comme une lame mécanique classique. Elle ne possède pas de tranchant qui s'émousse. Elle perd progressivement sa capacité à vibrer à l'amplitude nominale en raison de microfissures de fatigue à l'extrémité de la lame ou de modifications de l'impédance acoustique de l'ensemble.
En conditions normales d'utilisation pour des produits de boulangerie (poste de 8 heures, amplitude modérée), une sonotrode en titane offre généralement entre 3 500 et 5 000 heures de service avant que le suivi de fréquence du générateur ne soit incapable de compenser la dérive acoustique. Pour des produits plus denses comme la viande congelée à haute amplitude, cette durée chute à 2,000-3,000 heures.
Les opérateurs doivent surveiller les signes indiquant que la lame doit être remplacée ou réajustée :
- Le générateur signale une augmentation de la consommation d'énergie pour maintenir la même amplitude de coupe.
- La surface de coupe présente des bords de plus en plus rugueux ou irréguliers sur un produit qui était auparavant découpé proprement.
- La pointe de la lame présente des piqûres visibles ou un arrondissement du tranchant lors des inspections régulières.
- Le générateur se met en sécurité par surcharge plus fréquemment lors du fonctionnement normal.
Maintenir un ensemble de transducteur étalonné en stock est une pratique courante pour les sites exploitant la coupe ultrasonique sur plusieurs équipes.
Comparaison pratique : Coupe ultrasonique vs mécanique pour les produits alimentaires courants
Pour déterminer si l'investissement dans la coupe ultrasonique est rentable, il est nécessaire de comparer honnêtement cette technologie aux alternatives mécaniques selon des indicateurs de production réels.
| Produit | Problèmes liés aux lames mécaniques | L'avantage de l'ultrasonique | Quand la technologie mécanique reste supérieure |
|---|---|---|---|
| Cheesecake multicouche | Étalement entre les couches et effritement de la base | Séparation nette des couches à 40 kHz et 25 microns d'amplitude | Quasiment jamais : les lames mécaniques ne peuvent empêcher l'étalement sur les garnitures molles |
| Bloc de bœuf congelé (-18 °C) | Particules de viande (3-5% de perte) ; usure de la lame | 0.5-0.8% particules fines ; durée de vie de la lame de 3 000 h | Coût d'investissement — la technologie ultrasonique est 3 à 5 fois plus coûteuse qu'une scie à ruban |
| Barre de granola aux amandes | Les fruits à coque se brisent et se détachent ; blocage de la lame | Les inclusions sont tranchées sans être expulsées ; nécessite un revêtement de lame | Coût du revêtement et fréquence de remplacement |
| Miche de pain frais | Écrasement de la mie ; tranches irrégulières | Aucun écrasement ; épaisseur de tranche homogène | Capacité de production — la coupe ultrasonique est plus lente que les trancheuses à ruban haute vitesse pour le pain |
| Bloc de fromage | Traces de frottement ; dépôt de matières grasses sur la lame | Surface de coupe nette et brillante ; aucun résidu accumulé | Difficile à justifier pour les lignes à faible volume ; le surcoût est un facteur déterminant |
Le choix de la coupe ultrasonique doit reposer sur une analyse du rendement et non sur la technologie elle-même. Si une lame mécanique entraîne une perte de 3% de produit due à l'écrasement ou à l'effritement, et que la ligne produit 2 000 tonnes par an, les 60 tonnes récupérables justifient généralement l'investissement initial plus élevé en moins de 12-18 mois. Si la perte de rendement est inférieure à 1%, le délai de récupération dépassera les limites de la plupart des budgets d'investissement. Pour une vision globale de l'intégration de l'ultrasonique dans votre stratégie de production, lesection équipements de découpe et de tranchagecomprend des options tant ultrasoniques que mécaniques pour diverses catégories de produits.
Cinq facteurs de production impactant la performance des couteaux à ultrasons
Ce sont des aspects de la découpe ultrasonique que les ingénieurs de terrain acquièrent grâce à l'installation et au dépannage, et non via les fiches techniques.
1. La synchronisation du convoyeur est plus cruciale que le choix de la lame.La cause la plus fréquente d'une mauvaise qualité de coupe avec un couteau à ultrasons n'est pas la lame, mais un mauvais indexage du convoyeur. Si le tapis de convoyage vibre ou dépasse sa position lors de l'indexage, la lame frappe une partie incorrecte du produit. Le système de convoyage asservi doit présenter une précision de position d'au moins ±0,5 mm dans la zone de coupe. Les convoyeurs d'entrée de gamme avec des commandes en boucle ouverte entraînent un espacement de coupe irrégulier, faisant ainsi porter indûment la faute sur le système ultrasonique.
2. La température du produit est la variable principale influençant la régularité de la coupe.Un produit à -5 °C ne se découpe pas de la même manière qu'à -10 °C. La variation de dureté des cristaux de glace modifie la charge sur la lame et déplace la fréquence de résonance. Les sites de production utilisant des coupeurs ultrasoniques sur plusieurs zones de température (par exemple, un produit sortant d'un congélateur à -18 °C par rapport à un produit tempéré à -5 °C) nécessitent un générateur doté d'un suivi de fréquence adaptatif et de la capacité de mémoriser plusieurs profils d'amplitude par SKU. Sans ces fonctionnalités, l'opérateur doit ajuster manuellement l'amplitude à chaque variation de température du produit.
3. Les inclusions dures réduisent systématiquement la durée de vie de la lame.Les fruits à coque, les graines, les morceaux de bonbons durs et les fragments d'os créent des concentrations de contraintes localisées sur le tranchant de la lame. Avec le temps, ces cycles de contrainte amorcent des microfissures dans le titane qui se propagent et finissent par provoquer une rupture acoustique de la lame. Les produits contenant des inclusions dures doivent utiliser des lames en titane revêtues, et l'intervalle d'inspection de la lame doit être réduit à toutes les 200 heures de fonctionnement.
4. La structure de montage et d'amortissement influence la précision de la coupe.L'ensemble ultrasonique doit être monté au point nodal (le point d'annulation de la vibration). Si le support de montage bloque le cornet en un point de vibration, l'énergie se dissipe dans le châssis de la machine, ce qui réduit l'amplitude de coupe et crée une résonance du châssis pouvant desserrer les fixations avec le temps. Un système de montage bien conçu utilise un anneau ou une bride accordé sur un nœud de vibration, isolé du châssis par des amortisseurs élastomères.
5. Le protocole de nettoyage des lames est une question de planification de la maintenance.Bien que les lames ultrasoniques soient anti-adhésives, elles nécessitent un nettoyage périodique. Les résidus de protéines et de sucres peuvent caraméliser sur la pointe de la lame sous l'effet de la chaleur de friction localisée générée lors de la coupe. La procédure standard consiste en un trempage hebdomadaire dans un nettoyant enzymatique à 60 °C, suivi d'un rinçage à l'eau distillée et d'un contrôle de la résonance. N'utilisez jamais de brosses abrasives sur le titane, car elles éliminent la couche d'oxyde passive qui assure la résistance à la corrosion du titane. Pour le protocole de nettoyage complet, consultez notre guide surle nettoyage des lames ultrasoniques et les protocoles de nettoyage HACCP.
Quand ne pas choisir un couteau de découpe ultrasonique
La coupe par ultrasons n'est pas systématiquement supérieure. Cette technologie présente des limites spécifiques qui la rendent inadaptée à certaines applications :
- Produits présentant des inclusions dures volumineuses à haut débit :Si le produit contient des fragments d'os, des noyaux durs ou de gros morceaux de noix et que la ligne dépasse les 150 coupes par minute, la contrainte d'impact sur la lame réduira sa durée de vie en deçà d'un seuil rentable.
- Produits à l'activité de l'eau extrêmement élevée (supérieure à 0,98 Aw) :Les produits tels que les tranches de pastèque ou de tomate possèdent une teneur en eau libre si élevée que la cavitation ultrasonique au niveau du tranchant peut transformer l'eau en une fine brume, créant une surface de coupe humide et irrégulière plutôt qu'une coupe nette.
- Lignes à très haut débit pour les produits non collants :Si le produit n'adhère pas aux lames mécaniques et que la perte de rendement est inférieure à 1%, le coût d'investissement d'un système à ultrasons (généralement 3 à 5 fois plus élevé qu'une trancheuse mécanique classique) est rarement justifié.
- Produits présentant des variations de température extrêmes au sein d'un même lot :Si la température du produit varie de plus de 8-10 °C au cours d'un même cycle de production, même le suivi de fréquence adaptatif ne pourra garantir une qualité de coupe constante sans interventions manuelles fréquentes.
Sujets connexes
- Comment choisir entre un cutter ultrasonique de 20 kHz et de 40 kHz
- Découpe ultrasonique ou mécanique en boulangerie : les critères de comparaison essentiels pour les ingénieurs de production
- Quand ne pas utiliser la découpe par ultrasons : Guide technique d'ingénierie
Échangez avec un ingénieur ayant installé les deux modèles
Nous concevons et fabriquons des couteaux ultrasoniques pour les lignes de transformation alimentaire industrielle. Nous fabriquons également des trancheuses mécaniques. Notre équipe d'ingénieurs peut analyser les spécifications de vos produits, la vitesse de ligne, la plage de température et vos objectifs de rendement afin de déterminer si la coupe ultrasonique est adaptée à votre application — et, le cas échéant, quelle configuration de fréquence et d'amplitude correspond le mieux à votre profil de produit. Contactez notre équipe technique pour discuter de vos besoins de coupe.
Foire aux questions
À quelle fréquence faut-il remplacer la lame en titane d'un couteau ultrasonique ?
Un même couteau ultrasonique peut-il traiter aussi bien des blocs de viande surgelés que des pâtisseries délicates ?
Quelles sont les causes d'une perte de précision de coupe de la lame de couteau ultrasonique en cours de production ?
Une lame de couteau de coupe ultrasonique nécessite-t-elle un affûtage ?
Quelle méthode de nettoyage est recommandée pour une lame de couteau ultrasonique utilisée sur des produits collants ?
Un couteau de coupe ultrasonique peut-il être intégré (retrofit) sur une ligne de conditionnement existante ?
Quel est le délai de fabrication habituel pour un système de découpe ultrasonique sur mesure ?
Comment savoir si mon produit est adapté à la découpe ultrasonique ?
Articles connexes




Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.