L'installation d'un système de découpe ultrasonique augmente la cadence de production et la précision du portionnement, mais impose également des contraintes de maintenance très spécialisées. Les ateliers de production sont des environnements exigeants, marqués par l'usage de jets haute pression, de produits caustiques agressifs et de changements de poste rapides. Si l'équipement de transformation alimentaire standard est conçu en acier inoxydable épais pour résister à cet usage intensif, l'outillage acoustique répond à des exigences de matériaux distinctes.
Le composant central d'une trancheuse ultrasonique — la sonotrode — est usiné de précision dans des alliages de titane, généralement du Ti-6Al-4V. Ce matériau est choisi pour sa transmissivité acoustique et non pour sa résistance aux chocs physiques localisés ou aux bains chimiques prolongés. Les acheteurs techniques et les responsables qualité se confrontent souvent lors de l'intégration de ces systèmes, car les modes opératoires normalisés (SOP) de nettoyage entrent en conflit avec les limites de l'ingénierie acoustique. L'établissement d'un protocole de nettoyage rigoureux et spécialisé est indispensable pour satisfaire les auditeurs HACCP tout en préservant des équipements de grande valeur.
Anatomie des zones de rétention microbiologique acoustiques
Avant de modifier un processus de nettoyage, les équipes d'ingénierie et de qualité doivent identifier les points critiques sanitaires d'une tête de coupe acoustique. La sonotrode elle-même, généralement lisse, évacue facilement le produit grâce à ses vibrations haute fréquence. Les risques microbiologiques réels se situent aux interfaces mécaniques. La zone de jonction entre la lame de titane et le booster (en aluminium ou titane) est un point de vigilance majeur. Si les spécifications de couple de serrage ne sont pas respectées lors du montage, les interstices microscopiques favorisent l'effet capillaire, attirant l'humidité, les matières grasses et les sucres dans le filetage.
Une fois la biomasse infiltrée dans ces filetages, les nettoyages par aspersion standard ne permettent plus d'éliminer la contamination. Cet environnement fermé et humide devient rapidement un foyer de prolifération pour la Listeria et la Salmonella. De plus, le rebord nodal — la bague de fixation où l'outillage vibrant est boulonné au châssis — présente souvent des rayons de courbure serrés et des boulons de fixation. Ces éléments mécaniques créent des niches de rétention classiques. Contrairement à une lame en inox standard que l'on peut simplement retirer pour la plonger dans un bac de nettoyage, l'extraction d'un empilement acoustique délicat de son portique exige une formation spécifique, ce qui incite souvent les opérateurs à négliger le démontage complet quotidien.
Compatibilité chimique et dégradation du titane
L'assainissement industriel repose largement sur la soude caustique (hydroxyde de sodium) pour la saponification des graisses et la décomposition des structures protéiques. Si les composants structurels en acier inoxydable 304 et 316L résistent efficacement à ces environnements à pH élevé, les alliages de titane réagissent différemment aux contraintes thermiques et chimiques. Une exposition prolongée à des mousses alcalines concentrées, notamment si elles sèchent sur la surface de la lame, peut provoquer une corrosion par piqûres.
La corrosion par piqûres sur un support de convoyeur standard est un simple défaut esthétique. En revanche, sur un avertisseur acoustique de 20 kHz, elle perturbe la fréquence de résonance. Toute perte de masse ou altération de la géométrie de surface oblige le générateur ultrasonique à puiser un courant électrique plus élevé pour maintenir l'amplitude définie. Cela entraîne inévitablement une fatigue prématurée des composants et une défaillance thermique catastrophique du convertisseur piézoélectrique. Les responsables d'hygiène doivent calculer les taux de dilution chimique en respectant strictement les directives du fabricant, en limitant généralement le temps de contact à quelques minutes avant de procéder à un rinçage immédiat à l'eau claire.
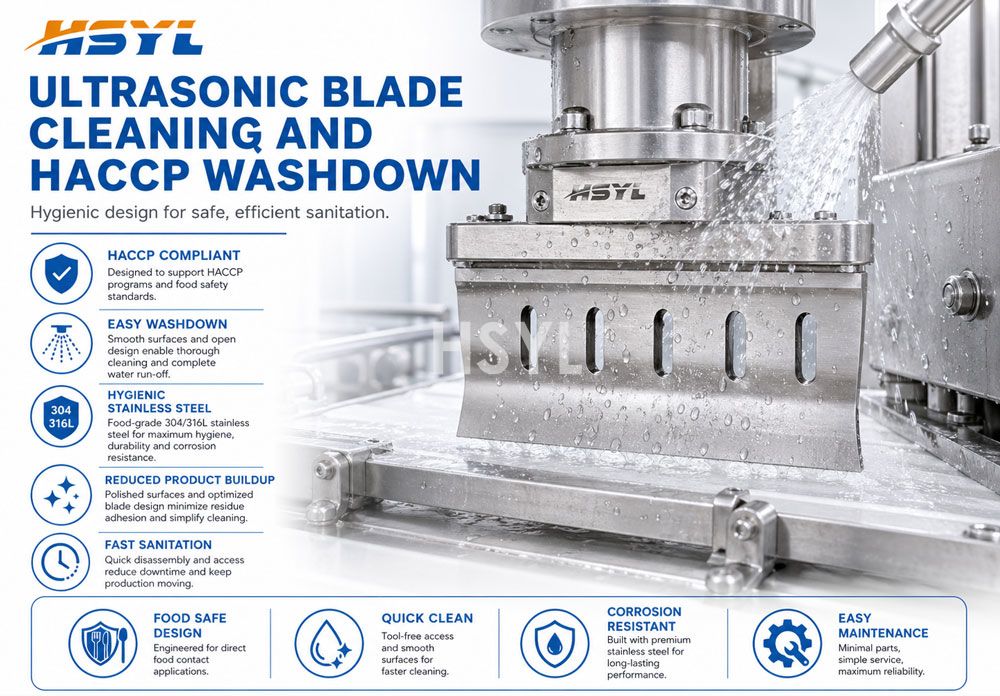
Structuration du flux de travail de nettoyage de l'opérateur
Pour éliminer les variations de processus et protéger l'équipement, les responsables de production doivent appliquer un protocole T.A.C.T. (Temps, Action, Concentration, Température) structuré et progressif, spécifique au poste de coupe. Ce protocole diffère radicalement des méthodes de nettoyage utilisées pour les convoyeurs adjacents ou les fours en amont.
Étape 1 : Purge à sec et isolation
L'assainissement initial débute par la mise hors tension. Le générateur doit être consigné et tous les servomoteurs désactivés. Les opérateurs ne doivent pas céder à la tentation d'utiliser un jet haute pression pour éliminer les débris volumineux. Ils doivent plutôt utiliser des brosses spécialisées en nylon à poils souples ou de l'air comprimé (sous réserve d'une gestion de la contamination croisée) pour déloger les résidus, les fibres de viande ou les amas denses de la lame et des supports de montage. L'usage de grattoirs métalliques tranchants directement sur le tranchant en titane est strictement interdit : toute rayure altère instantanément la signature acoustique de la lame.
Étape 2 : Application de mousse à basse pression
Pour éliminer les résidus de lipides et de protéines adhérant au métal, les techniciens appliquent un détergent moussant actif via un tuyau à faible débit. Les lances haute pression (dépassant 40 bar) ne doivent jamais être braquées directement sur la tête de coupe. Une pression d'eau cinétique excessive peut forcer l'humidité à travers les presse-étoupes certifiés IP, compromettant l'étanchéité des boîtiers abritant les convertisseurs piézoélectriques et les encodeurs de position sensibles. La mousse doit être appliquée avec précaution pour garantir un recouvrement total de la surface, tout en évitant les forces de cisaillement excessives sur les connexions électriques.
Étape 3 : Agitation contrôlée et désinfection
L'agitation mécanique doit être réalisée exclusivement avec des tampons non abrasifs. Les tampons à récurer haute résistance contenant de l'oxyde d'aluminium rayeront le titane, créant ainsi des micro-cavités favorisant l'adhérence bactérienne. Après le temps de contact chimique prescrit, un rinçage à fort débit mais basse pression élimine les impuretés en suspension. Après le rinçage, les opérateurs appliquent un désinfectant à large spectre validé. Étant donné que de nombreux désinfectants contiennent de l'acide peracétique ou des composés d'ammonium quaternaire, les protocoles de rinçage doivent impérativement prévoir l'élimination des résidus chimiques pour prévenir la corrosion galvanique localisée sur les composants métalliques mixtes du portique.
Intégration de systèmes de nettoyage en place (CIP) automatisés
Dans les installations fonctionnant en continu 24h/24, le recours au nettoyage manuel entraîne des dérives de processus et des goulots d'étranglement inacceptables. Les équipes d'ingénierie préconisent de plus en plus l'automatisationSystème de nettoyage CIPdirectement dans l'architecture de la cellule de coupe afin de stabiliser le taux de rendement synthétique (TRS).
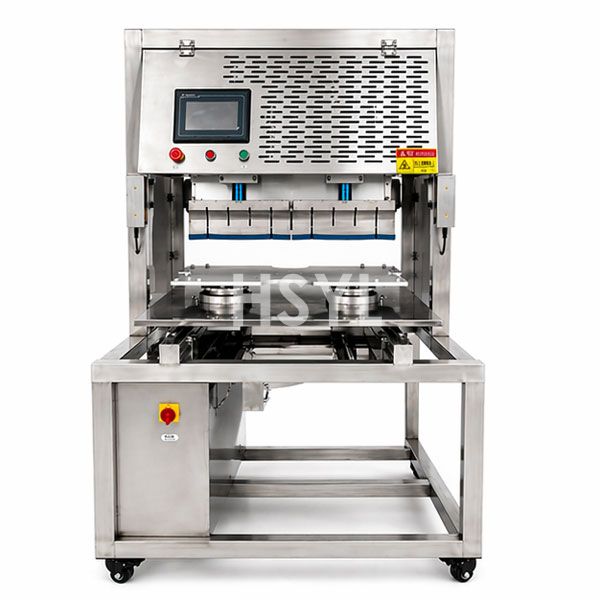
Une séquence de nettoyage en place (CIP) optimisée pour un dispositif de coupe ultrasonique repose sur un collecteur rétractable doté de buses de pulvérisation stratégiquement alignées. Lors d'un changement de cycle programmé, la tête de coupe se rétracte dans une position de nettoyage définie. Un bain d'eau dédié peut s'élever pour immerger le tiers inférieur des sonotrodes. Certains systèmes de pointe exploitent la vibration ultrasonique elle-même pendant l'immersion. L'activation des lames à faible amplitude dans une solution détergente génère une micro-cavitation intense dans le fluide, assurant un décrassage de la surface en titane bien plus efficace qu'un nettoyage manuel.
Cette approche automatisée élimine totalement l'opérateur du facteur de risque. Elle garantit un dosage chimique exact, un contrôle précis de la température de l'eau et supprime toute manipulation physique des lames. Pour les usines soumises à des protocoles de surveillance environnementale rigoureux, les séquences de nettoyage CIP automatisées constituent l'architecture la plus fiable lors des audits HACCP externes.
Conception d'équipements hygiéniques : Spécifications pour le sol
Lors de la rédaction des cahiers des charges, les acheteurs techniques doivent examiner minutieusement la structure du portique et du carter entourant l'outillage acoustique. L'installation d'un sonotrode de haute qualité sur un châssis de qualité inférieure est source de complications lors des audits. Les principes de conception hygiénique imposent l'absence de tubes creux pour le passage des câbles, de surfaces horizontales planes favorisant la stagnation des eaux usées et de filetages mécaniques exposés dans la zone de projection.
Les ingénieurs qualité doivent exiger des servomoteurs de classe IP69K capables de supporter des jets d'eau à 80 °C sous 100 bar, notamment pour les actionneurs contrôlant l'axe vertical de la tête de coupe. Le châssis doit présenter une géométrie à canaux ouverts et une inclinaison garantissant un drainage rapide après le cycle de nettoyage. Par ailleurs, le passage des câbles doit s'effectuer via des supports de montage plutôt que par des colliers de serrage fixés directement au cadre, afin d'éviter les interstices où les résidus protéiques pourraient s'accumuler.
Erreurs d'hygiène opérationnelle courantes
Même avec des procédures opérationnelles standard (SOP) rigoureuses, certaines erreurs de manipulation compromettent l'intégrité de l'équipement et la sécurité microbiologique. Une erreur majeure consiste à retirer l'ensemble acoustique pour un nettoyage en profondeur et à le poser directement sur une table de préparation en inox. La masse importante du booster et du convertisseur peut facilement ébrécher le tranchant ultra-fin du sonotrode en cas de manipulation imprudente.
Une autre erreur fréquente est l'omission de l'utilisation d'une clé dynamométrique calibrée lors du remontage. Lorsque les techniciens réinstallent une lame nettoyée, il est impératif d'assurer un couplage acoustique optimal. Un serrage insuffisant des surfaces de contact provoque des pertes d'énergie et une accumulation de chaleur au niveau du joint. Un serrage excessif peut foirer le filetage ou déformer la face d'appui. Dans les deux cas, le générateur ultrasonique détectera une résistance, provoquant une mise en sécurité du système et l'arrêt complet de la production.
Enfin, les équipes d'ingénierie négligent souvent les impératifs de nettoyage des systèmes secondaires de manipulation des produits. Le guidage de la bande, situé directement sous la lame, doit être désinfecté simultanément. Choisir un système permettant de déposer et de soulever facilement labandes transporteuses alimentaires industriellesgarantit que les opérateurs puissent accéder au châssis inférieur et aux pignons d'entraînement de la bande, des zones réputées pour favoriser la contamination croisée.
Liste de contrôle pour la validation du nettoyage
Les directeurs d'usine et responsables QA doivent comparer leurs protocoles de nettoyage actuels aux seuils de données empiriques afin de protéger leurs investissements matériels et l'intégrité des produits.
- Audit des pressions de pulvérisation : Installez des manomètres en ligne sur les tuyaux de dérivation de la station de coupe. Verrouillez physiquement toute possibilité de dépasser 30 bar à proximité immédiate des convertisseurs piézoélectriques.
- Validation des temps de contact chimique : Consultez la documentation de votre fournisseur de produits de nettoyage concernant spécifiquement la compatibilité avec le titane. Imposez un contrôle strict au chronomètre pour les temps de contact de la mousse caustique.
- Mise en œuvre du contrôle du couple : Retirez toutes les clés standard des boîtes à outils de la zone de coupe. Fournissez uniquement des clés dynamométriques calibrées à valeur fixe, exclusivement dédiées à l'assemblage de la pile acoustique.
- Réaliser un contrôle ATP par écouvillonnage : Effectuez un test ATP (Adénosine Triphosphate) ultra-précis ciblant spécifiquement le raccord fileté entre le booster et la lame après un cycle NEP (CIP) standard, afin de confirmer l'absence de tout résidu biologique.
- Vérifier le drainage du portique : Inspectez la structure de support de la tête de coupe immédiatement après le lavage. Assurez-vous de l'absence totale d'eau stagnante sur les carters de servomoteurs, les chemins de câbles ou les brides de montage.
L'utilisation de protocoles de désinfection agressifs, conçus pour les lignes mécaniques standards, sur des équipements de coupe acoustique, entraîne directement la dégradation du matériel et des arrêts de production non planifiés. La mise en place de méthodes de nettoyage spécialisées, à faible impact et validées chimiquement, permet d'éviter toute déviation microbiologique tout en maximisant la durée de vie de vos outils en titane.
Sujets connexes
- Solutions de nettoyage NEP (CIP) automatisées
- Guide technique : Procédures de lavage optimales pour les convoyeurs industriels
- Conformité FDA et normes d'hygiène pour les planches de découpe
Consultez l'expertise technique de HSYL
Le maintien de la conformité HACCP sans compromettre l'intégrité acoustique de vos équipements de coupe exige une conception sanitaire de haute précision. Si votre établissement fait face à une usure prématurée de l'outillage, à des échecs de tests microbiologiques ou à des processus de nettoyage manuel inefficaces, l'équipe d'ingénierie de HSYL peut vous accompagner. Contactez nos experts pour intégrer des paramètres NEP automatisés, définir des architectures de portique certifiées IP69K ou optimiser vos modes opératoires normalisés (SOP) de désinfection pour vos systèmes de découpe de précision.
Foire aux questions
Quel agent de nettoyage est recommandé pour les lames ultrasoniques en titane ?
Peut-on utiliser des nettoyeurs haute pression sur la tête de coupe à ultrasons ?
À quelle fréquence la lame doit-elle être retirée pour un nettoyage approfondi ?
Quel est le risque de rayer la sonotrode lors d'un nettoyage manuel ?
L'armoire du générateur à ultrasons nécessite-t-elle une protection spécifique contre les jets de nettoyage ?
Comment tester la présence de biomasse résiduelle sur la surface de la sonotrode ?
Les vibrations ultrasoniques peuvent-elles être utilisées pour l'auto-nettoyage de la lame dans un bain d'eau ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.