Les réalités du calcul du coût d'une ligne de mise en conserve de poisson
Lorsqu'un responsable technique ou un acheteur commence à élaborer un budget d'investissement pour une nouvelle unité de conserve de produits de la mer, le coût de la ligne de production est souvent le sujet le plus débattu en conseil d'administration. En trente ans de conception, de dépannage et de mise en service d'usines de transformation de produits de la mer, j'ai vu trop d'entreprises se focaliser uniquement sur le prix d'achat des machines. Si vous évaluez un projet de ligne de production sur la seule base du devis initial, vous négligez les facteurs opérationnels qui déterminent les marges bénéficiaires à long terme. Une ligne qui coûte 200 000 dollars de moins le premier jour peut facilement vous coûter 50 000 dollars supplémentaires chaque mois en pertes de rendement, consommation de vapeur excessive et temps d'arrêt pour nettoyage.
La conserverie de poisson industrielle est une activité à faible marge et gros volumes, où la rentabilité se joue à une fraction de centime par boîte. Votre matière première — qu'il s'agisse de sardines, de maquereaux ou de thon — constitue la principale charge opérationnelle récurrente de votre usine. Par conséquent, la configuration de votre ligne et le choix de vos équipements doivent être spécifiquement dimensionnés pour protéger le rendement de cette matière première. Pour comprendre la structure de coûts réelle d'une ligne de production, il faut analyser la machinerie selon trois dimensions : l'investissement initial (CapEx), les charges d'exploitation directes (OpEx) et l'équilibrage mécanique de l'ensemble de la ligne. Dépassons les brochures marketing pour analyser la véritable logique d'ingénierie qui sous-tend le choix des équipements.
Répartition des CapEx : Quels sont les facteurs déterminants du coût initial des machines ?
L'investissement en capital total pour une ligne de conserve de poisson commerciale varie considérablement selon les besoins de débit, le type de contenant (boîtes en fer blanc ou en aluminium) et le degré d'automatisation. Une ligne semi-automatique de base, capable de traiter 3 000 boîtes par heure, nécessite un investissement initial moindre mais une main-d'œuvre plus importante. À l'inverse, une ligne entièrement automatique, cadencée à 15 000 boîtes par heure, exige des systèmes de manutention sophistiqués, des doseurs de pointe et des machines de sertissage à haute vitesse. L'investissement se répartit sur cinq étapes fondamentales : le pré-traitement, la pré-cuisson/le refroidissement, le remplissage, le sertissage double et la stérilisation en autoclave.
Lors de la phase de pré-traitement, les principaux postes de dépenses sont les systèmes d'écaillage, d'éviscération et de filetage. Les machines d'éviscération automatisées par aspiration (système sous vide) sont plus coûteuses que les racleurs mécaniques standards, mais elles garantissent une éviscération complète sans endommager la paroi abdominale délicate des poissons tels que le maquereau ou la sardine. Le nettoyage sous vide est un standard d'ingénierie crucial, car les résidus de viscères augmentent la charge bactérienne, compromettant ainsi la sécurité alimentaire et altérant le profil de pénétration thermique lors de la stérilisation. Lors de la sélection de votre équipement, privilégiez des systèmes à haute précision de coupe pour éviter les meurtrissures de la chair et ainsi préserver un rendement protéique optimal.
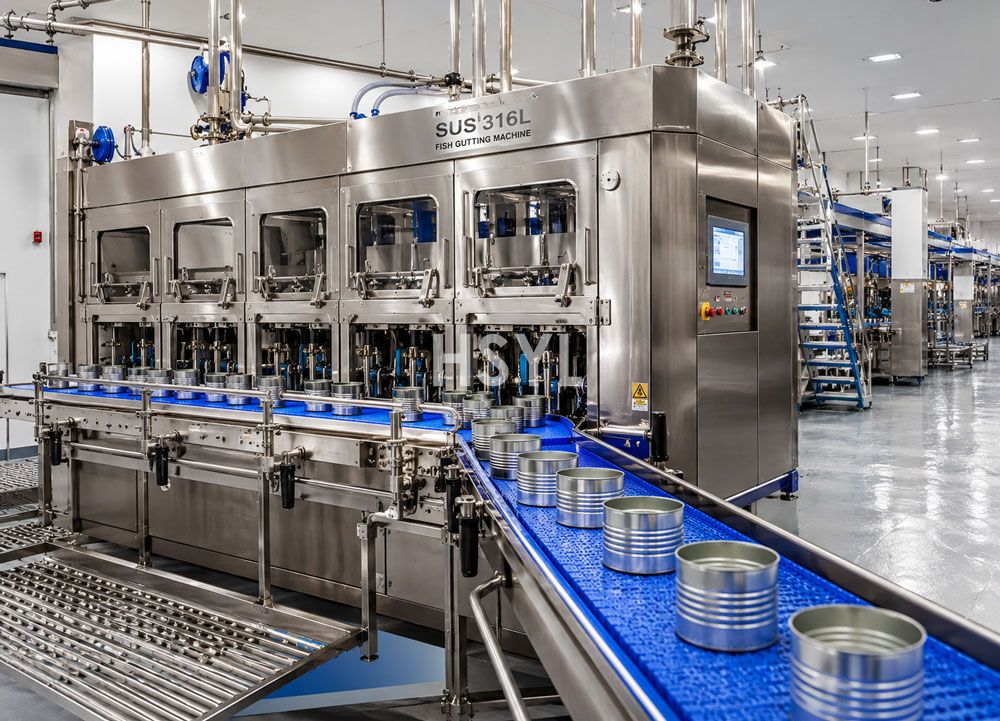
Pré-cuisson et portionnement : Maîtriser la perte d'humidité et le rendement
Pour les grandes espèces pélagiques comme le thon, la pré-cuisson est une étape critique. Le poisson cru éviscéré doit être cuit dans une chambre à vapeur afin de faciliter le parage, le retrait des arêtes et la récupération des filets. La conception technique de ces chambres doit garantir une distribution de vapeur homogène pour éviter les zones de sous-cuisson thermique. Une distribution de vapeur inégale peut entraîner une sous-cuisson, rendant le parage difficile et augmentant les coûts de main-d'œuvre, tandis qu'une surcuisson provoque une perte d'humidité élevée et une texture friable, rendant le découpage en morceaux difficile.
Le refroidissement du poisson cuit est tout aussi crucial. Le parage et le nettoyage de filets de thon chauds provoquent l'effritement de la chair, ce qui réduit considérablement le rendement de récupération. L'implantation doit inclure une zone de refroidissement contrôlée où de l'air pur et refroidi stabilise la structure tissulaire du poisson. L'installation de buses de nettoyage en place (CIP) dans cette zone prévient la contamination croisée. Lors du calcul du coût total de votre ligne de mise en conserve, surveillez attentivement le système de recyclage de vapeur du pré-cuiseur. Les systèmes de vapeur à passage unique sont peu coûteux à l'achat, mais leur consommation énergétique élevée augmente considérablement vos coûts opérationnels sur le long terme.
Remplissage et scellage : La zone de haute précision
Le portionnage du poisson doit être effectué avec une précision extrême lors de la mise en boîte. Pour les sardines et les maquereaux, le conditionnement s'effectue souvent manuellement sur des tables de mise en conserve équipées de convoyeurs intégrés, ou via des remplisseuses de poches semi-automatiques. Bien que la mise en boîte manuelle offre une grande flexibilité, elle dépend fortement de l'opérateur, ce qui génère des variations de poids. Afin d'éviter les pénalités liées au non-respect du poids net, les opérateurs ont tendance à surcharger les boîtes, ce qui entraîne une perte importante de matières premières et réduit la rentabilité à long terme.
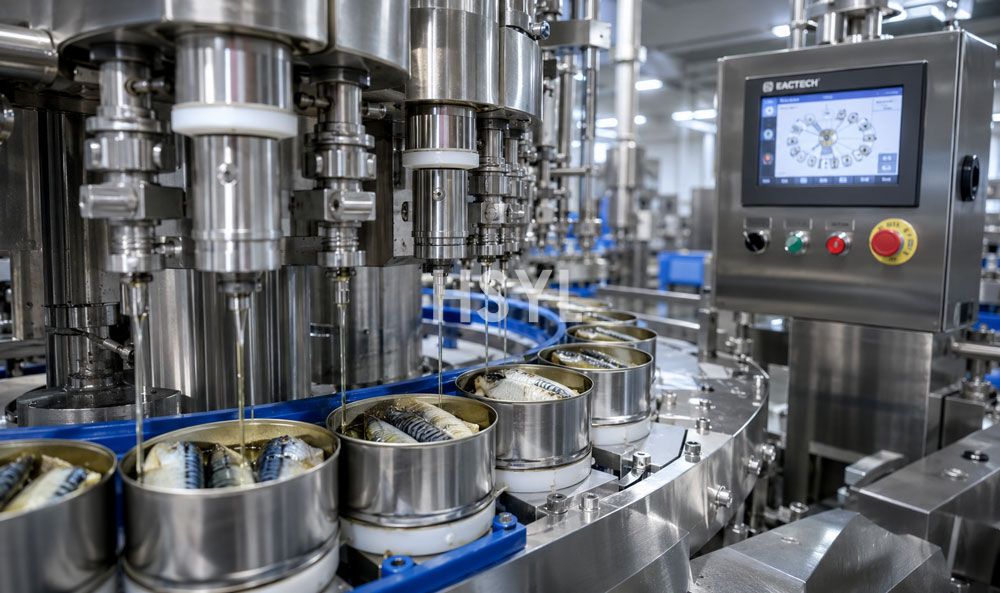
Pour le poisson en morceaux et le thon, les remplisseuses rotatives automatiques sont la norme du secteur. Ces systèmes à haute cadence compressent le filet de poisson en un bloc cylindrique, le découpent à l'aide de couteaux de précision, puis le déposent dans la boîte. Si la précision de coupe est insuffisante, les fibres musculaires se déchirent, provoquant des fuites de liquide et un aspect disgracieux au niveau du serti. La station de dosage de liquide doit impérativement être équipée de buses anti-gouttes pour éviter que l'huile ou la sauce tomate ne s'écoule sur la collerette. La présence de corps gras ou de matières organiques sur la collerette compromet l'étanchéité lors du sertissage double, entraînant des risques de contamination microbienne et de dégradation du produit.
Le sertisseur double est la machine la plus critique de la ligne de production. Pour la conserverie de poisson, un sertisseur rotatif sous vide est vivement recommandé par rapport à un sertisseur atmosphérique. Le sertissage sous vide permet d'extraire l'oxygène résiduel de l'espace de tête, évitant ainsi l'oxydation des huiles et préservant les qualités organoleptiques (couleur et saveur) durant toute la durée de conservation. Les sertisseurs doubles à haute cadence exigent une ingénierie de haute précision et un calibrage régulier. Investir dans un système de sertissage robuste est essentiel pour prévenir les défauts de sertissage majeurs, tels que les sertis mous, tranchants ou incorrects, qui provoquent des rappels de produits coûteux.
Stérilisation en autoclave : Contrôle du processus thermique et contre-pression
La stérilité commerciale est obtenue exclusivement dans la chambre de l'autoclave, où le poisson subit un traitement thermique (généralement entre 116 °C et 121 °C) afin de détruire les spores de Clostridium botulinum. Ce processus exige un contrôle thermique précis et une pénétration de la chaleur uniforme. Si les autoclaves à vapeur statiques sont économiques à l'installation, ils sont moins performants pour les produits denses comme le thon. Pour ces produits, l'autoclave rotatif est bien plus efficace : la rotation des boîtes durant le cycle génère des courants de convection à l'intérieur du contenant, ce qui accélère le transfert de chaleur vers le cœur thermique, réduit le temps de traitement et évite la surcuisson près des parois.
La phase de refroidissement du cycle d'autoclave présente le risque physique le plus élevé pour l'intégrité des boîtes. Lors de l'injection de l'eau de refroidissement dans la chambre, la condensation rapide de la vapeur provoque une chute de pression. Si la pression interne de la boîte chaude est supérieure à la pression de la chambre, les parois peuvent se déformer ou se bomber (phénomène de bombement ou 'paneling'). Les autoclaves doivent être dotés de dispositifs de contre-pression automatique par air comprimé pour équilibrer ces forces de manière dynamique. De plus, l'eau de refroidissement doit être traitée au chlore ou au dioxyde de chlore pour respecter les normes de sécurité alimentaire. Durant le refroidissement, les pores microscopiques du double serti se relâchent légèrement ; l'utilisation d'eau non stérilisée risque d'entraîner une réabsorption de pathogènes, provoquant la détérioration du produit quelques semaines plus tard. Les acheteurs techniques doivent s'assurer que le système est conforme aux normes de pression (CE ou ASME) ainsi qu'aux réglementations FDA Seafood HACCP.
Coûts opérationnels cachés : l'OpEx dans la conserverie de poisson
Le calcul du coût réel du cycle de vie d'une ligne de mise en conserve de poisson nécessite une analyse approfondie des charges d'exploitation récurrentes. Dans une usine de conserves de produits de la mer, les coûts les plus importants ne sont pas l'amortissement des machines, mais les matières premières, les consommations énergétiques et les temps d'arrêt liés au nettoyage. Analysons ces facteurs opérationnels invisibles :
- Pertes de rendement des matières premières :Le poisson brut représentant votre poste de dépense principal, la moindre perte d'efficacité s'accumule rapidement. Par exemple, si votre machine d'éviscération ou vos couteaux de découpe manquent de précision, provoquant une baisse de rendement de 2% sur une ligne traitant 15 tonnes de poisson par jour, vous perdez des centaines de kilos de protéines de haute qualité quotidiennement. À une cadence de 10 000 boîtes par heure, un surremplissage de seulement 2 grammes par unité représente 20 kg de poisson gaspillé par heure, soit un coût annuel dépassant les cent mille dollars.
- Consommation énergétique et hydrique :La vapeur et l'eau sont essentielles au fonctionnement d'une usine de mise en conserve. Les systèmes d'autoclaves bas de gamme, manquant d'isolation ou de systèmes de récupération des condensats, gaspillent jusqu'à 40% de leur énergie thermique. L'intégration de boucles de recirculation d'eau sur vos machines de lavage peut réduire la consommation d'eau neuve jusqu'à 60%, diminuant ainsi drastiquement les frais de traitement des eaux usées.
- Temps d'arrêt pour l'hygiène et le nettoyage :Les protéines et les graisses de poisson sont très adhérentes et favorisent une prolifération bactérienne rapide. Une ligne dont la conception hygiénique est défaillante (filetages exposés, surfaces horizontales favorisant la stagnation d'eau, zones mortes dans les conduites) nécessite jusqu'à six heures de nettoyage manuel quotidien. À l'inverse, une ligne conçue avec un châssis auto-drainant, des soudures sanitaires et un système de nettoyage en place (CIP) peut être désinfectée en seulement deux heures, libérant ainsi quatre heures de production effective chaque jour.
Intégration de ligne et équilibrage des capacités
Une erreur fréquente chez les acheteurs techniques consiste à s'approvisionner en machines indépendantes auprès de fournisseurs différents en se basant uniquement sur le prix unitaire le plus bas. Cette stratégie mène souvent à un échec d'intégration de la ligne. Une ligne de mise en conserve de poisson n'est pas un simple assemblage d'unités indépendantes, mais un processus unique, continu et équilibré. Si votre machine de lavage et de tri de poisson affiche un débit de 5 tonnes par heure alors que votre station d'éviscération ne peut traiter que 3 tonnes, vous créez un goulot d'étranglement majeur. Le poisson cru s'accumule sur les convoyeurs, ce qui fait monter la température de la matière première et favorise la formation d'histamine, un risque sanitaire majeur lors du traitement du thon et du maquereau.
À l'inverse, si votre sertisseuse est dimensionnée pour 150 boîtes par minute mais que votre capacité d'autoclave est limitée à 100 boîtes par minute, votre sertisseuse fonctionnera par cycles de marche/arrêt. Ce fonctionnement cyclique entraîne une usure mécanique inutile, augmente les pics de consommation électrique et réduit votre taux de rendement global (TRG). Une intégration de ligne optimale nécessite l'installation de tables tampons stratégiques et de convoyeurs d'accumulation afin d'absorber les arrêts temporaires sans interrompre la sertisseuse, laquelle doit rester l'élément de cadence principal de la ligne.
Matrice des coûts et des paramètres de la ligne de mise en conserve de poisson
Le tableau suivant présente une comparaison technique des configurations types de lignes de production de poisson en conserve, détaillant leurs capacités, leurs besoins en main-d'œuvre et leurs principaux arbitrages.
| Paramètre opérationnel | Semi-automatique à petite échelle | Entièrement automatique à moyenne échelle | Système intégré haute capacité |
|---|---|---|---|
| Débit cible | 2,000 - 4,000 boîtes/heure | 6,000 - 10,000 boîtes/heure | 15,000 - 25,000+ boîtes/heure |
| Espèces optimales | Sardines, maquereaux, anchois | Thon, sardines, maquereaux | Lombes de thon, morceaux de poisson, sardines |
| Empreinte de main-d'œuvre | 25 - 35 opérateurs (Conditionnement manuel) | 12 - 18 opérateurs | 4 - 6 opérateurs (Haute automatisation) |
| Conception hygiénique | Nettoyage manuel, châssis en acier SUS304 | Nettoyage en place (CIP) semi-automatisé, SUS304 & SUS316L | Intégration CIP complète, zones de contact en SUS316L |
| Temps de changement typique | 60 - 90 minutes (Réglages mécaniques) | 30 - 45 minutes (Chargement de recette semi-automatique) | 10 - 15 minutes (Calibrage automatisé par automate) |
| Efficacité du rendement | Base (Pertes plus élevées en mode manuel) | amélioration du rendement de +3% à +5% | Rendement maximal (+8% par rapport à la base manuelle) |
| Compromis principal | Faible investissement initial (CapEx), mais coûts de main-d'œuvre et pertes de rendement élevés à long terme | Investissement équilibré, taux de rendement synthétique (TRS) robuste pour les usines de taille moyenne en pleine croissance | CapEx initial élevé, mais l'OpEx par conserve le plus bas et un ROI rapide |
Trois vérifications essentielles à effectuer sur le terrain avant votre achat
Si vous évaluez actuellement un devis pour un système de mise en conserve de poisson industriel, ne signez pas le contrat d'achat avant d'avoir effectué ces trois vérifications techniques :
- Exigez une garantie de rendement de la matière première :Ne vous contentez pas de promesses de performance vagues. Exigez que le fournisseur garantisse un taux de rendement spécifique basé sur vos propres spécifications de poisson brut. Réalisez un essai avec votre espèce réelle pour mesurer la précision de la coupe et la perte d'humidité en conditions réelles.
- Examinez les détails de conception du système de nettoyage en place (CIP) et d'hygiène :Examinez le processus de nettoyage avec votre responsable d'hygiène. Inspectez les bandes transporteuses, les goulottes de transfert et les vannes de remplissage. Si vous repérez des filetages de vis apparents, des zones mortes où la peau de poisson peut s'accumuler ou une absence de pentes d'auto-drainage, refusez la conception. Ces défauts engendreront des heures d'arrêt quotidien pour le nettoyage et des risques bactériologiques élevés.
- Vérifiez le plan d'intégration à fournisseur unique :En cas de mélange de marques, exigez une simulation complète de l'implantation montrant les capacités de stockage tampon et la logique d'équilibrage de ligne. Exigez un interlocuteur unique responsable du protocole d'automatisation (intégration API/PLC). Sans cela, en cas de goulot d'étranglement, les fournisseurs se renverront la responsabilité, laissant votre usine absorber les coûts liés aux pertes de production.
Sujets connexes
- Équipement de ligne de mise en conserve de poisson automatique HSYL
- Solutions clés en main pour lignes de mise en conserve de poisson
- Algérie : Étude de cas d'une ligne de mise en conserve de poisson de 8 000 boîtes/heure
Appel à l'action
Le dimensionnement, l'équilibrage et la mise en œuvre d'une ligne de mise en conserve de poisson commerciale constituent un défi technique complexe, où les moindres détails d'implantation impactent massivement la rentabilité de votre usine et la sécurité alimentaire. Chez HSYL, nous ne nous contentons pas de vendre des machines isolées ; nous concevons des lignes de production clés en main, entièrement intégrées et équilibrées, adaptées aux spécificités de vos matières premières et aux contraintes de vos infrastructures locales. Contactez notre équipe d'ingénierie dès aujourd'hui pour optimiser l'implantation de votre usine, planifier un test de rendement et concevoir une ligne de mise en conserve sur mesure qui minimise vos coûts opérationnels et maximise le ROI du cycle de vie de vos équipements.
Foire aux questions
Quels facteurs influencent le plus le coût total d'une ligne de mise en conserve de poisson ?
Quel est l'impact du rendement de la matière première sur les coûts opérationnels d'une ligne de conserve de poisson ?
Pourquoi privilégier une sertisseuse sous vide plutôt qu'une sertisseuse atmosphérique pour les conserves de poisson ?
Quelle est la différence entre les autoclaves statiques et les autoclaves rotatifs pour la mise en conserve du thon ?
Comment un responsable de production peut-il minimiser les coûts des fluides (eau et vapeur) sur une ligne de mise en conserve ?
Quel est le délai de livraison standard pour une ligne de mise en conserve de poisson automatique HSYL ?
Les lignes de mise en conserve de poisson HSYL sont-elles conformes aux normes FDA et CE ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.