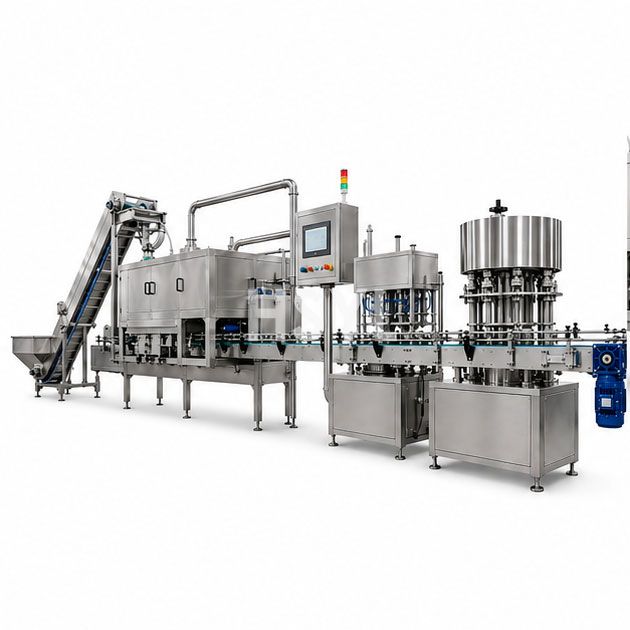
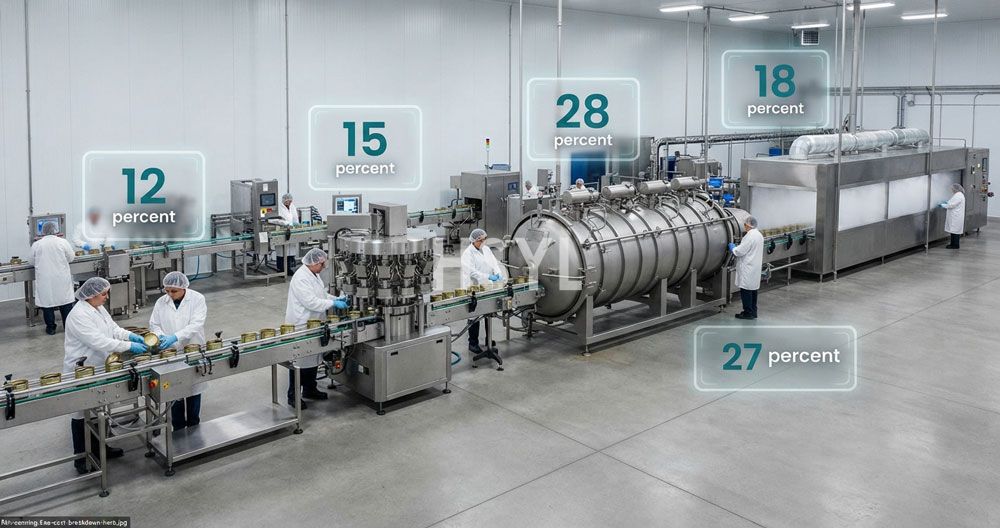
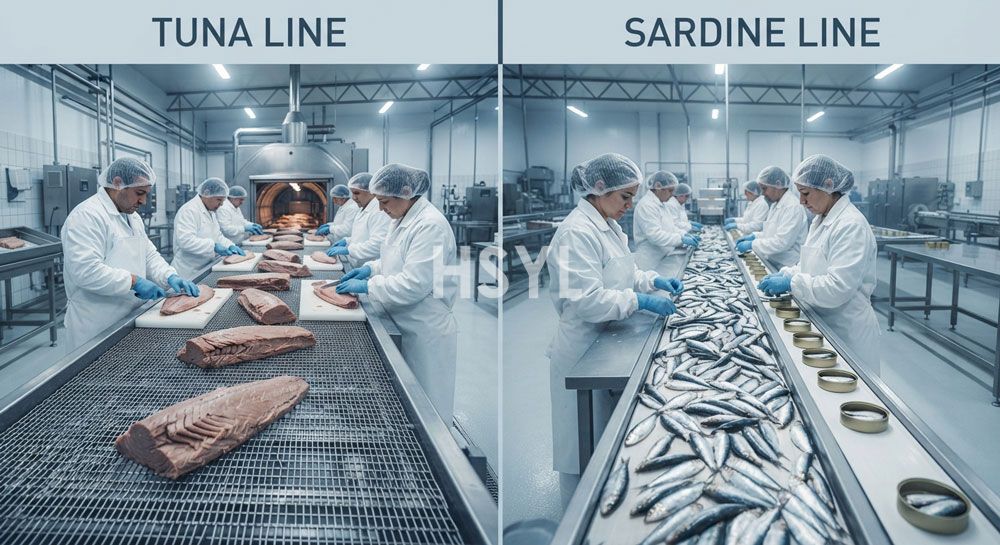
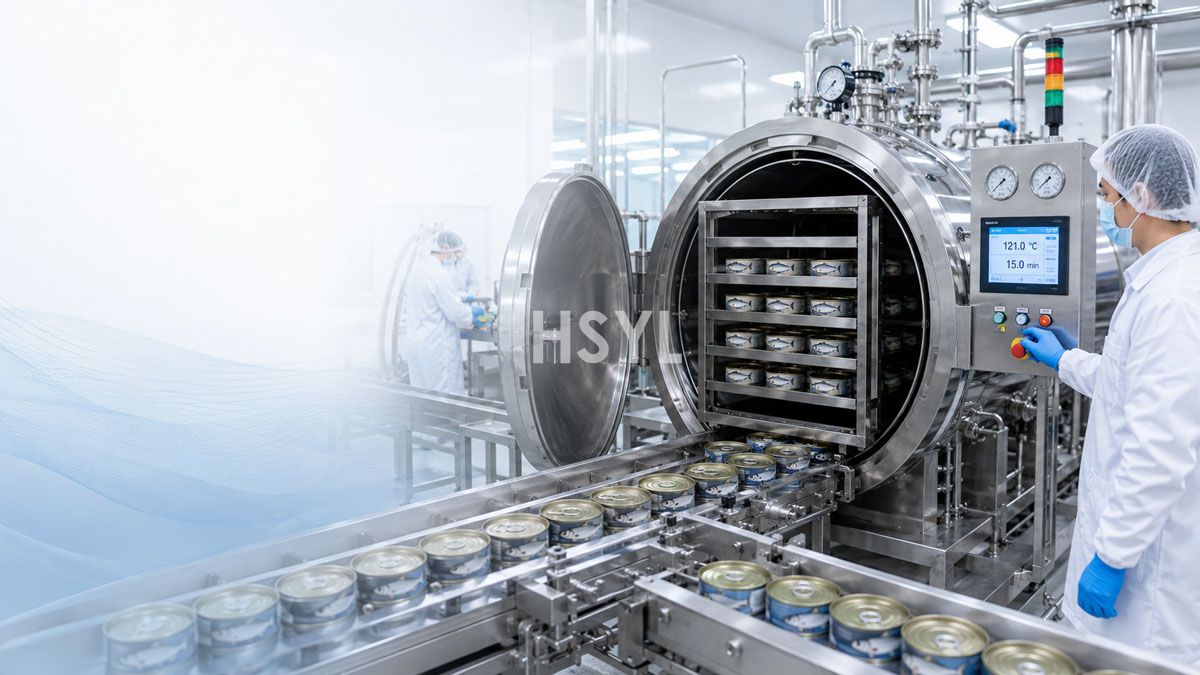
Les solutions industrielles de HSYL optimisent les lignes de transformation de produits de la mer à haut débit en remplaçant les tâches manuelles chronophages par des flux de travail automatisés et d'une précision rigoureuse.Cette ligne de mise en conserve entièrement automatisée est conçue pour transformer les espèces pélagiques (sardines, maquereaux, scombridés, etc.) en conserves de longue conservation, avec une cadence de 60 à 300 boîtes par minute. Chaque configuration est modélisée mathématiquement pour harmoniser la préparation en amont et le traitement thermique en aval, éliminant ainsi tout goulot d'étranglement et garantissant une fraîcheur optimale du produit.
Optimiser la productivité dans l'industrie de la conserverie de produits de la mer
Dans les usines de conserverie à haut débit, la dégradation des matières premières est le risque majeur pour le rendement et la conformité sanitaire. Si le poisson éviscéré stagne sur les convoyeurs suite à un arrêt d'une machine en aval, l'accumulation d'histamine s'accélère, compromettant la sécurité alimentaire. HSYL élimine ce risque grâce à un équilibrage de ligne décentralisé par capteurs et à l'intégration de tables tampons permettant de gérer les flux de matières sans interrompre l'éviscération ou le remplissage en amont.
- Dosage de précision des liquides :Les remplisseuses sous vide multi-têtes automatisées maintiennent une précision de remplissage (huile et sauces) de ± 1,5 g, éliminant ainsi les poches d'air responsables de la déformation structurelle des boîtes lors de la stérilisation à haute température.
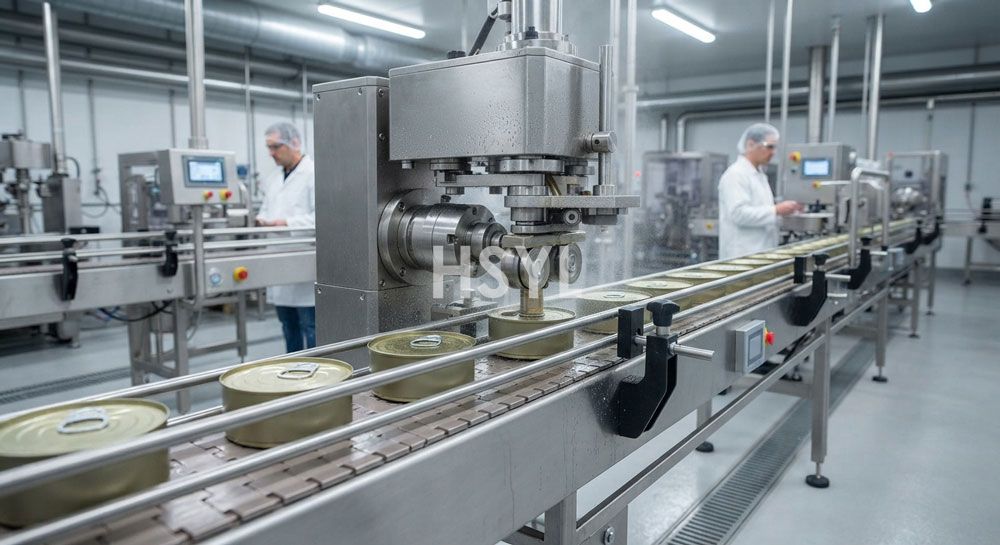
- Prévention des micro-fuites :Les sertisseuses rotatives haute rigidité utilisent des rouleaux de second passage micro-calibrés pour garantir que les dimensions du double serti (crochet de corps, crochet de couvercle et recouvrement) restent parfaitement conformes aux tolérances critiques.
- Économie d'énergie :Les systèmes de récupération de chaleur fatale captent les condensats chauds des précuiseurs à vapeur et des autoclaves pour les réinjecter dans le préchauffage de la laveuse de boîtes et des systèmes de nettoyage, réduisant ainsi la charge de la chaudière jusqu'à 22 %.
Paramètres d'ingénierie de la ligne de mise en conserve de poisson automatisée
Afin de garantir des performances optimales en milieux humides et fortement salins, l'ensemble de la structure de la ligne est conçu avec des nuances de métaux de qualité sanitaire et des profils ouverts. Les zones en contact direct avec le produit (réservoirs de saumure, entonnoirs de remplissage et systèmes de dosage de liquides) sont exclusivement fabriquées en acier inoxydable SUS316L passivé pour résister à la corrosion par piqûre induite par les chlorures.
| Paramètre de traitement | Plage de fonctionnement standard | Spécifications clés en main HSYL |
|---|
| Cadence de production de la ligne | 60 à 180 canettes par minute | Jusqu'à 300 canettes par minute (contrôle de vitesse par variateur de fréquence VFD) |
| Métallurgie de la structure | Acier inoxydable SUS304 | SUS316L (contact humide) / SUS304 (châssis & sans contact) |
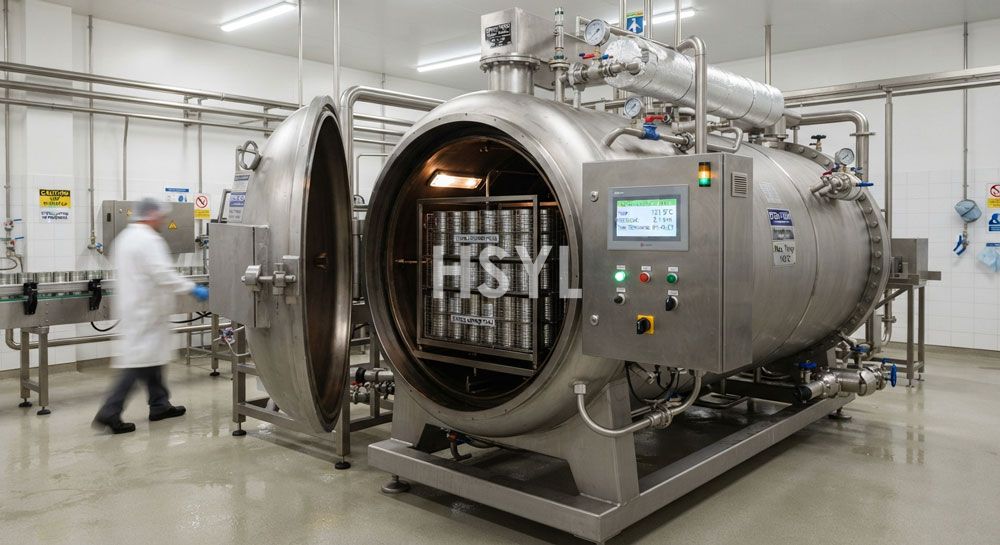
| Contrôle thermique de l'autoclave | 115 à 121 °C | 121,1 à 125 °C (surpression, variation inférieure à 0,5 °C) |
| Formats de boîtes compatibles | Boîtes rondes en fer-blanc | Boîtes en fer-blanc ou en aluminium (formes rondes, ovales, en massue ou rectangulaires) |
| Plateforme d'automatisation à automate programmable industriel (API) | Microcontrôleurs exclusifs | Siemens S7-1500 / Allen-Bradley CompactLogix (code déverrouillé) |
La séquence de traitement mécanique de base
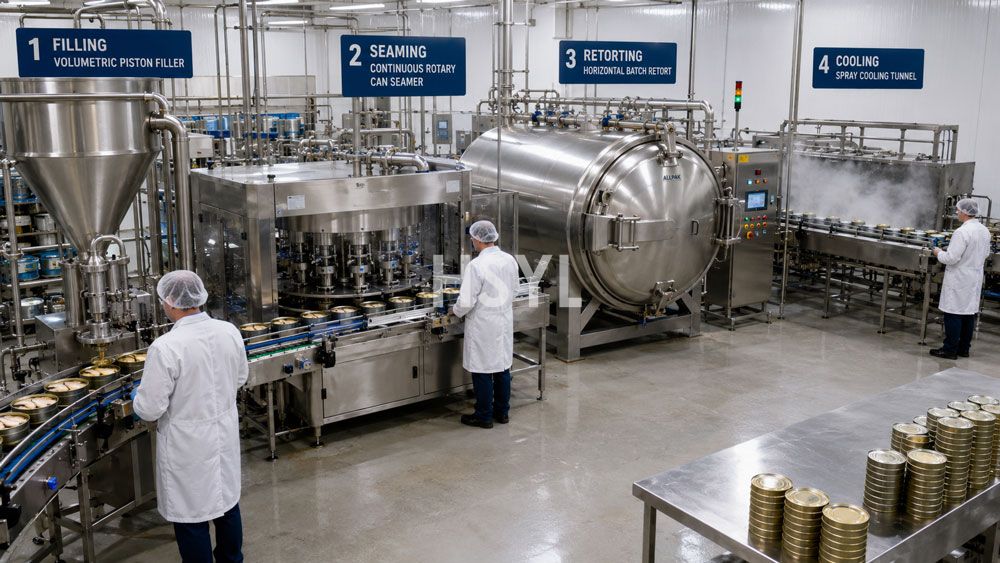
L'efficacité opérationnelle de la ligne clé en main repose sur un flux mécanique fluide, depuis le quai de préparation des matières premières jusqu'à l'entrepôt logistique final. Les boîtes vides sont acheminées vers l'unité de traitement à haute vitesse via un dépalettiseur automatisé, qui les dirige à travers unemachine de lavage de boîtes magnétiquepour éliminer la poussière et les particules étrangères avant le remplissage. Simultanément, le poisson brut est écaillé, décapité, éviscéré et soigneusement lavé dans un système de tambour rotatif afin de garantir un haut niveau de conformité sanitaire.
Après la préparation, le poisson est mis en boîte (soit manuellement par les opérateurs de ligne via des stations de conditionnement hygiéniques, soit via des remplisseuses rotatives automatiques) et soumis à une chambre de précuisson à la vapeur. Le précuiseur élève la température à cœur du produit à 95 °C, réduisant ainsi le taux d'humidité de 15 % pour éviter la séparation d'huile et d'eau après la stérilisation. Les boîtes passent ensuite par une buse de dosage de liquide pour recevoir de l'huile, de la saumure ou de la sauce tomate avant d'entrer dans le système automatisémachine de sertissage de boîtes de conserve. L'unité de sertissage injecte de la vapeur surchauffée dans l'espace de tête, créant un scellage hermétique sous vide élevé pour prévenir l'oxydation interne et préserver les huiles nutritives.
Hygiène, intégration NEP (CIP) et normes de durabilité
Le nettoyage quotidien représente un poste de dépense majeur pour les unités de transformation agroalimentaire. HSYL conçoit l'intégralité de l'infrastructure de mise en conserve avec des châssis auto-drainants à angle ouvert, évitant toute stagnation d'eau. Le système NEP (CIP) automatisé intègre l'injection de produits chimiques dédiée et des réservoirs de récupération d'eau pour un rinçage programmé de toutes les conduites et têtes de remplissage, garantissant la validation complète du cycle de nettoyage. De plus, tous les motoréducteurs des convoyeurs sont classés IP69K, ne nécessitant aucun capot de protection, ce qui facilite un nettoyage manuel rapide et intégral lors des cycles de lavage quotidiens.