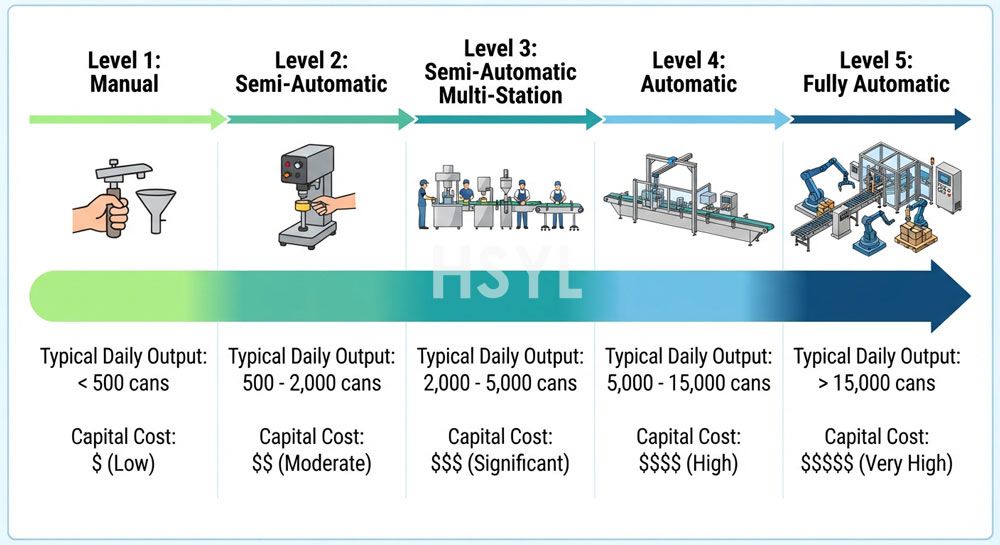
La première décision majeure liée à l'équipement pour une nouvelle activité de conserverie est aussi la plus critique : le niveau d'automatisation à intégrer à l'installation initiale. Si vous optez pour un degré d'automatisation trop faible, vous risquez de ne pas pouvoir répondre à la demande, de réduire votre marge en raison des coûts de main-d'œuvre, ou de vous retrouver dans une impasse lorsque la croissance de votre activité nécessite un rééquipement. Si vous optez pour un niveau trop élevé, vous immobilisez du capital dans des capacités de production que vous ne pouvez pas encore exploiter, vous engagez des charges fixes qui peseront sur votre trésorerie pendant les mois à faible activité, et vous héritez d'une complexité opérationnelle que votre équipe n'est peut-être pas en mesure de gérer. Le point de départ adapté dépend de facteurs qui dépassent largement la simple question du nombre de boîtes que vous espérez produire par jour.
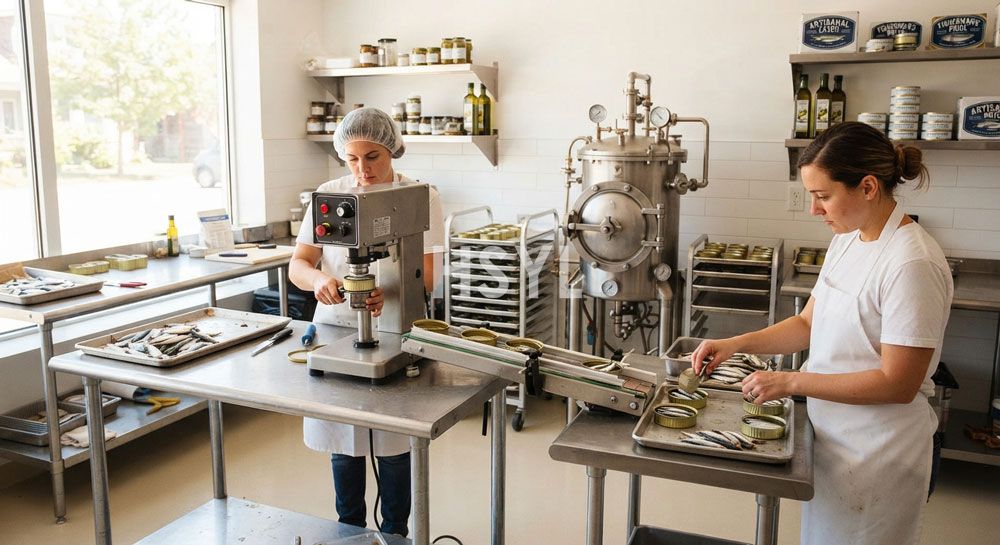
Ce guide présente un cadre décisionnel pratique pour choisir entre une configuration de ligne de conserverie semi-automatique ou entièrement automatique, pour des échelles de production petite à moyenne. L'analyse s'adresse aux activités de conserverie de poisson, viande, légumes, sauces et plats préparés dont la production s'élève entre 500 et 30 000 boîtes par jour : la plage de volumes pour laquelle le choix entre une configuration semi-automatique et entièrement automatique a le plus fort impact financier sur la viabilité à long terme de l'entreprise.
1. Définir la signification exacte des termes « semi-automatique » et « entièrement automatique »
La terminologie propre à l'automatisation des lignes de conserverie n'est pas uniformisée. Des fournisseurs distincts utilisent les mêmes termes pour désigner des configurations d'équipement différentes, ce qui crée une confusion que les équipes chargées des achats doivent d'abord clarifier avant de pouvoir procéder à une comparaison pertinente. Les définitions ci-dessous correspondent aux catégories fonctionnelles utilisées tout au long de ce guide :
| Niveau d'automatisation | Caractéristiques déterminantes | Configuration standard de l'équipement | Niveau d'implication de l'opérateur par cycle |
|---|---|---|---|
| Mode manuel | Aucune machine motorisée n'est utilisée pour les opérations de remplissage, de sertissage et de transformation. L'ensemble des tâches est réalisé à l'aide d'outils manuels et de l'effort physique de l'opérateur. | Sertisseuses à levier actionnées manuellement, entonnoirs de remplissage manuels, autoclaves à chargement manuel, étiquetage manuel | L'opérateur réalise lui-même toutes les étapes de chaque cycle. Le débit de production est limité par la vitesse et l'endurance de l'opérateur. |
| Mode semi-automatique | Les machines motorisées réalisent les opérations de chaque poste individuel, mais les opérateurs assurent le transfert des contenants entre les postes, le chargement des machines et le déclenchement du cycle. Chaque poste fonctionne de manière indépendante, et non comme une ligne synchronisée. | Scelleuse automatique mono-axe à chargement manuel des contenants, remplisseur volumétrique à piston avec positionnement manuel des boîtes, rétorteur discontinu à chargement manuel des paniers, applicateurs d'étiquettes manuels | L'opérateur charge le contenant, démarre le cycle, le retire puis le transfère à la station suivante. La machine prend en charge l'ensemble des opérations principales de façon entièrement automatique. |
| Automatique (sans intégration complète) | Les convoyeurs transfèrent automatiquement les contenants d'une station à l'autre. Chaque station fonctionne en cycle autonome, sans déclenchement par l'opérateur. Les stations peuvent opérer de manière asynchrone, avec accumulation de stock tampon entre elles. Les changements de format et la surveillance nécessitent toutefois l'intervention de l'opérateur. | Scelleuse rotative multi-axes à alimentation par convoyeur, remplisseur automatique synchronisé avec le convoyeur, chargement semi-continu du rétorteur, applicateurs d'étiquettes automatiques | L'opérateur surveille le fonctionnement de la ligne, réapprovisionne les matières premières en vrac (couvercles, étiquettes, contenants vides), résout les blocages ponctuels. Aucune intervention n'est requise de sa part pour chaque cycle. |
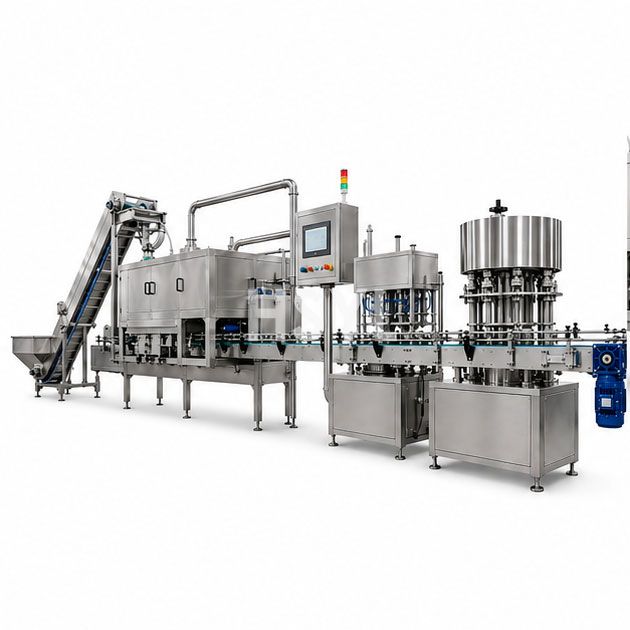
| 100 % automatique et intégré | Toutes les stations sont synchronisées sur un système de contrôle de ligne unique. La manutention des matières premières en vrac est entièrement automatisée (magasins de couvercles, dépalletiseurs de contenants, alimentation en sauce). Un contrôle en ligne et un système de rejet sont présents à plusieurs points de la ligne. Intégration des données MES pour le suivi de la production et la surveillance de l'OEE. Les changements de format peuvent être pilotés par recette, avec un ajustement manuel très limité. | Ligne de production intégrée complète, s'étendant du dépalettiseur à la soudeuse de boîtes métalliques, en passant par le retort, l'étiqueteuse, le conditionneur en caisses et le palettiseur, dotée d'un système de commande centralisée. | La présence d'un opérateur est nécessaire pour la surveillance, la gestion des incidents et le réapprovisionnement périodique des matériaux en vrac. Aucune intervention opérateur n'est requise par cycle de fonctionnement. |
Attention au piège terminologique :De nombreux fournisseurs qualifient les soudeuses automatiques mono-station de « entièrement automatiques », le cycle de soudage ne nécessitant aucune intervention opérateur une fois la boîte métallique chargée. Dans le cadre fonctionnel présenté précédemment, ce type d'équipement est cependant semi-automatique, car l'intervention de l'opérateur par cycle (chargement, déchargement, transfert) reste très importante. Lors de l'analyse des devis fournisseurs, vérifiez spécifiquement si l'équipement cité intègre un transfert synchronisé des contenants entre les stations, ou si une manipulation par l'opérateur est requise entre chaque station. La réponse vous permettra de déterminer le niveau d'automatisation réel de l'équipement.
2. Les six facteurs clés à prendre en compte pour définir votre configuration de départ.
Le choix entre une ligne semi-automatique et une ligne entièrement automatique ne dépend pas uniquement du volume de production journalier, contrairement à l'idée reçue qui veut que ce seul paramètre suffise à trancher. Six facteurs interdépendants permettent de déterminer quelle configuration de départ est la plus pertinente sur les plans financier et opérationnel pour une activité donnée :
Facteur 1 : Volume de production journalier — Un critère clé, mais qui comporte des nuances importantes.
Le volume de production est le critère de départ, mais il n'est pas le seul à prendre en compte. La corrélation entre le volume et le niveau d'automatisation optimal est non linéaire : le coût de main-d'œuvre par boîte diminue très fortement lors du passage d'un équipement manuel à un équipement semi-automatique, continue de baisser (mais dans une moindre mesure) entre le semi-automatique et l'automatique, puis ne diminue que très légèrement entre l'automatique et l'entierement automatique. À l'inverse, le coût en capital par boîte de capacité augmente de manière quasiment linéaire à mesure que le niveau d'automatisation s'élève.
| Plage de production journalière | Configuration de démarrage optimale standard | Justification |
|---|---|---|
| Inférieur à 1 000 boîtes par jour | Manuel ou semi-automatique mono-poste | Le coût de main-d'œuvre est maîtrisable pour des volumes réduits. L'investissement capital dans l'automatisation ne peut pas être amorti via les économies réalisées par boîte en cas de production faible. L'opérateur peut prendre en charge l'ensemble des postes seul. |
| 1 000 à 5 000 boîtes par jour | Semi-automatique multi-poste | Le gain de productivité lié à la main-d'œuvre justifie l'investissement dans un équipement semi-automatique. Ce débit peut être atteint avec 3 à 6 opérateurs répartis sur les différents postes. Le volume de production est trop faible pour justifier l'investissement et la complexité d'une ligne entièrement automatique. |
| 5 000 à 15 000 canettes par jour | Automatique (non totalement intégrée) ou semi-automatique haut de gamme | Zone de décision intermédiaire. Le choix dépend du coût de la main-d'œuvre, de la diversité des SKU et des prévisions de croissance, et pas uniquement du volume. Les deux configurations sont viables, chacune présentant des compromis distincts. |
| 15 000 à 30 000 canettes par jour | Ligne de production automatique intégrée | À ce volume de production, le coût de la main-d'œuvre pour un fonctionnement semi-automatique devient prohibitif dans la plupart des contextes de rémunération. L'investissement dans la ligne automatique est justifié par les économies de main-d'œuvre réalisées et la régularité du débit de production. |
| Plus de 30 000 canettes par jour | Ligne de production intégrée entièrement automatique | Le volume de production justifie le recours à une automatisation complète, incluant la manutention des matières en vrac et l'inspection intégrée. Toute intervention manuelle sur l'un des postes génère un goulot d'étranglement du débit incompatible avec l'objectif de production. |
Facteur 2 : Capital disponible et profil des flux de trésorerie
Une ligne de mise en boîte entièrement automatique destinée à une production de taille moyenne nécessite généralement un capital équipement compris entre 400 000 et 1 500 000 dollars. Une configuration semi-automatique offrant une production comparable (quoique inférieure) requiert un investissement compris entre 80 000 et 300 000 dollars. Cet écart de capital, de 4 à 6 fois plus élevé, correspond à des fonds qui pourraient être alloués au fonds de roulement, aux investissements marketing, à la constitution de stocks ou aux réserves pour imprévus pendant les 18 premiers mois critiques d'exploitation, période où les flux de trésorerie sont incertains.
L'analyse financière doit comparer, au-delà du capital total, le calendrier de déploiement des fonds et la flexibilité de différer l'engagement de capital jusqu'à ce que la demande du marché soit confirmée. Une configuration de départ semi-automatique permet de conserver la possibilité d'effectuer des mises à niveau progressives au fur et à mesure que les volumes augmentent, en n'investissant des capitaux supplémentaires que lorsque la demande démontrée le justifie. Un engagement pour une ligne entièrement automatique pris avant que la demande ne soit confirmée expose un capital important à des risques si le développement du marché est plus lent que les projections.
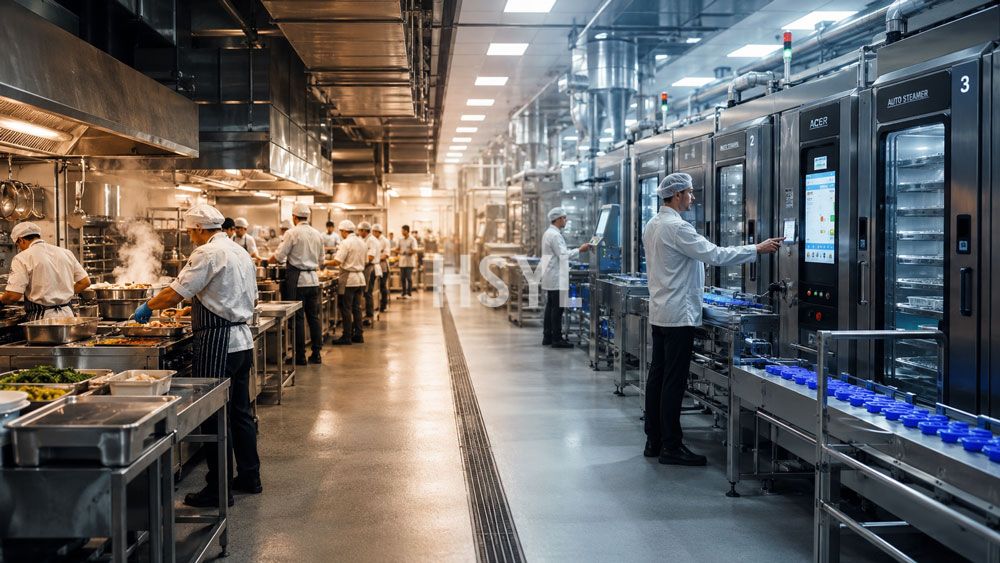
Facteur 3 : Taux de rémunération horaire de la main-d'œuvre locale et sa disponibilité
Les économies sur les coûts de main-d'œuvre permises par l'automatisation dépendent entièrement du taux de rémunération de la main-d'œuvre qu'elles remplacent. Sur les marchés du travail à hauts salaires (Europe de l'Ouest, Amérique du Nord, Australie, Japon), les délais de retour sur investissement de l'automatisation sont plus courts, car chaque heure de travail épargnée représente une valeur monétaire importante. Sur les marchés du travail à bas salaires (certaines régions d'Asie du Sud-Est, d'Afrique, d'Asie du Sud et d'Amérique latine), un même investissement dans l'automatisation peut ne pas être rentabilisé pendant la durée de vie utile de l'équipement, la main-d'œuvre remplacée ayant une valeur monétaire plus faible.
À titre d'estimation approximative, les lignes entièrement automatisées justifient leur surcoût en capital par rapport aux lignes semi-automatiques lorsque le coût total du travail (salaires, avantages sociaux, charges patronales et frais de formation inclus) dépasse 12 à 15 dollars de l'heure environ. En dessous de ce seuil, le fonctionnement semi-automatique, qui nécessite davantage d'opérateurs mais demande un investissement initial moins important, permet généralement d'obtenir un coût total par canette plus bas. Le seuil exact varie en fonction de la région, du type de produit et du taux d'utilisation des équipements.
Spécificité de la disponibilité de la main-d'œuvre :Outre le coût, il faut prendre en compte la disponibilité de la main-d'œuvre. Certaines régions sont confrontées à des pénuries structurelles de main-d'œuvre dans les métiers de la transformation alimentaire, quel que soit le niveau de salaire proposé. Sur ces marchés, l'automatisation peut se justifier même pour des niveaux de salaire inférieurs au seuil de rentabilité habituel, car l'alternative n'est pas une main-d'œuvre moins coûteuse, mais tout simplement l'absence de main-d'œuvre disponible. À l'inverse, les régions qui disposent d'un excédent de main-d'œuvre dans le secteur de la transformation alimentaire peuvent trouver le fonctionnement semi-automatique économiquement intéressant, même pour des niveaux de salaire plus élevés, car l'offre de main-d'œuvre fiable est facilement accessible pour étendre les effectifs.
Facteur 4 : Diversité des SKU et fréquence des changements de série
La diversité des SKU a un impact sur la rentabilité de l'automatisation via les coûts de changement de série. Tout changement de produit ou de format d'emballage nécessite un ajustement de la ligne, le rappel de la recette, une vérification des paramètres et souvent un remplacement physique des outillages. Les lignes intégrées entièrement automatisées prennent en charge les changements de série grâce au rappel programmable des recettes et au positionnement automatique des outillages, mais chaque changement consomme malgré tout 30 à 90 minutes de temps non productif. Les lignes semi-automatiques équipées de stations indépendantes peuvent quant à elles effectuer le changement de série de chaque station en 5 à 15 minutes, ce qui permet un changement rapide de produit mais entraîne des changements de série globaux plus fréquents.
| Structure des références SKU | Configuration de démarrage recommandée | Éléments à prendre en compte pour les changements de série |
|---|---|---|
| SKU unique, production en continu | La solution entièrement automatique est justifiée à partir d'un seuil de volume bas de 10,000+ canettes par jour | Une charge de changement de série minimale permet de maximiser l'utilisation de la ligne automatique. L'investissement est réparti sur un plus grand nombre d'heures productives. |
| Rotation hebdomadaire de 2 à 3 SKUs | La solution automatique est viable à partir de 15,000+ canettes par jour | Les changements de série hebdomadaires consomment un temps productif limité. La fonction de rappel automatique des recettes fluidifie les transitions. |
| De 4 à 8 SKUs faisant l'objet de changements quotidiens fréquents | La solution semi-automatique est préconisée jusqu'à 20 000 canettes par jour | Des changements trop fréquents mobiliseraient une durée excessive de la ligne de production automatisée. La flexibilité des équipements semi-automatiques permet de réduire le coût total, même si la main d'œuvre par boîte est plus élevée. |
| 9+ références SKU dédiées à la production en petits lots | Fonctionnement semi-automatique, indépendamment du volume de production | Les producteurs spécialisés et artisanaux tirent parti de la flexibilité des équipements semi-automatiques. L'investissement dans une ligne de production automatisée n'est pas justifié lorsque les heures de production sont limitées et que l'on travaille sur de nombreuses références SKU en petits lots. |
Facteur 5 : Positionnement haut de gamme du produit et contrôle de la qualité
Un positionnement haut de gamme et artisanal du produit justifie souvent le recours à un fonctionnement manuel ou semi-automatique, même si les économies d'échelle liées au volume auraient pourtant favorisé l'automatisation. Cette décision est ici motivée par des enjeux marketing plutôt que par des considérations de coûts :
- Exigences en matière de présentation visuelle :Pour les produits dont la valeur perçue dépend de l'agencement de chaque unité (emballage haut de gamme de sardines, conditionnement solide de thon en muscle entier, produits de terrine présentés en couches), un positionnement manuel est souvent indispensable, car l'automatisation ne peut pas le reproduire. Les équipements semi-automatiques assurent les étapes mécanisées (soudure des emballages, stérilisation en autoclave) tandis que la main d'œuvre manuelle s'occupe de la présentation à valeur ajoutée qui renforce la valeur du produit.
- Variation de formules et positionnement artisanal :Les producteurs artisans commercialisant des productions en petits lots profitent du récit visuel d'une fabrication manuelle. Les allégations marketing telles que « emballé à la main », « produit en petits lots » ou « fabriqué artisanalement » perdent toute crédibilité si la production est visiblement réalisée sur une ligne industrielle entièrement automatisée. La plus-value marketing obtenue grâce à un positionnement artisanal peut même dépasser le surcoût de main-d'œuvre lié à un fonctionnement semi-automatique.
- Densité des contrôles qualité :Les produits haut de gamme fabriqués en petits lots nécessitent très souvent une inspection visuelle systématique de chaque unité, au lieu d'un simple échantillonnage statistique. Les lignes semi-automatiques avec transfert manuel des produits entre chaque poste génèrent des points de contrôle naturels au niveau de chaque poste d'opérateur. Pour obtenir une densité de contrôle équivalente, les lignes entièrement automatiques nécessitent des stations d'inspection dédiées, impliquant à la fois des coûts d'investissement initiaux et des dépenses continues liées à l'étalonnage des capteurs.
Facteur 6 : Calendrier de croissance et disponibilité des fonds pour l'expansion
Si votre plan d'affaires prévoit une croissance du volume de 3 000 canettes par jour au lancement pour atteindre 25 000 canettes par jour en trois ans, vous devrez choisir entre installer une capacité de production entièrement automatique dès le départ (ce qui implique de supporter les coûts d'une capacité inutilisée pendant la phase de montée en charge) ou opter pour une ligne semi-automatique dans un premier temps, puis migrer vers l'automatisation totale ultérieurement (ce qui entraîne des coûts de rééquipement, et potentiellement de remplacement d'équipements lors de cette migration). Le choix optimal dépend de trois sous-facteurs :
- Degré de confiance accordé aux prévisions de croissance :Les prévisions de croissance très fiables, fondées sur des contrats d'achat signés ou une demande de marché avérée, privilégient une installation automatique précoce. Les prévisions de croissance spéculatives, reposant sur des études de marché, recommandent de démarrer avec une ligne semi-automatique, et de ne s'engager sur l'automatisation totale qu'une fois la demande concrétisée.
- Disponibilité des fonds pour un investissement échelonné :Si vous disposez de fonds pour l'installation semi-automatique initiale et la future mise à niveau vers un système entièrement automatique, l'investissement échelonné vous permet de conserver votre flexibilité. Si vous avez les fonds disponibles aujourd'hui mais que leur disponibilité future est incertaine, opter pour une installation automatique dès maintenant est plus sûr que de prendre le risque de ne pas pouvoir financer votre développement ultérieur.
- Marché de la reprise et de la revente d'équipements d'occasion :Certains équipements semi-automatiques conservent de la valeur sur le marché de l'occasion lorsque vous passez à un modèle entièrement automatique, ce qui diminue le coût net de votre investissement échelonné. D'autres équipements ont peu de débouchés sur le marché de la revente, ce qui transforme le coût de l'installation initiale en coût irrécupérable, peu importe la voie de développement que vous emprunterez par la suite. Renseignez-vous sur le marché de l'équipement d'occasion dans votre région avant de vous engager dans une stratégie d'investissement échelonné.
3. Comparaison des coûts d'investissement : Fourchettes réalistes pour les activités à petite échelle
Le coût d'investissement en équipement varie fortement selon la région, le niveau du fournisseur, le degré de personnalisation et les taux de change en vigueur. Plutôt que de vous communiquer des tarifs précis qui pourraient être obsolètes au moment où vous lisez ces lignes, la comparaison ci-dessous présente les différents paliers d'investissement relatifs pour une activité de conserverie à petite échelle représentative, d'une capacité d'environ 5 000 boîtes de conserve par jour :
| Catégorie d'équipement | Configuration semi-automatique | Configuration 100% automatique | Ratio d'investissement (Automatique : Semi-automatique) |
|---|---|---|---|
| Dépalettisation de canettes et manutention de canettes en vrac | Désempilage manuel des palettes, équipement de manutention disponible de 2 000 à 8 000 $ | Dépalettiseur automatique à alimentation par magasin, tarif de 25 000 à 80 000 $ | de 10:1 à 15:1 |
| Poste de remplissage | Remplisseur volumétrique à piston à tête unique avec positionnement manuel des canettes, disponible de 8 000 à 25 000 $ | Remplisseur rotatif multivoie équipé d'un convoyeur synchronisé, proposé entre 60 000 et 180 000 $ | rapport de 6:1 à 8:1 |
| Mise en place du couvercle et sertissage | Sertisseuse mono-broche avec mise en place manuelle du couvercle, 15 000 $ à 45 000 $ | Sertisseuse rotative multi-broches avec distributeur automatique de couvercles, 80 000 $ à 280 000 $ | de 5:1 à 7:1 |
| Stérilisation en autoclave | Cuve de retort à lot unique avec chargement manuel du panier, 40 000 $ à 120 000 $ | Plusieurs cuves de retort à lots multiples avec système de manipulation automatisé des paniers ou retort continu, 200 000 $ à 800 000 $ | de 5:1 à 7:1 |
| Refroidissement et séchage | Transfert manuel vers le réservoir de refroidissement, tunnel de séchage à air forcé, tarif de 5 000 $ à 15 000 $ | Convoyeur de refroidissement intégré équipé d'un tunnel de séchage automatisé, 20 000 $ à 50 000 $ | rapport de 3:1 à 4:1 |
| Étiquetage et codage | Applicateur d'étiquettes manuel ou étiqueteuse simple face, tarif de 3 000 $ à 12 000 $ | Étiqueteuse rotative à étiquettes enveloppantes équipée d'un système de codage intégré, 25 000 $ à 70 000 $ | rapport de 6:1 à 8:1 |
| Conditionnement des caisses et palettisation | Montage manuel des caisses d'expédition et emballage, de 2 000 à 6 000 $ | Caisseuse automatique et palettiseur de couches de produits, de 80 000 à 250 000 $ | de 20:1 à 40:1 |
| Convoyeurs et intégration des systèmes | Convoyeurs à gravité ou à bande minimaux entre les postes de travail, de 5 000 à 15 000 $ | Système complet de convoyeurs synchronisés avec intégration des systèmes de contrôle, de 40 000 à 120 000 $ | de 8:1 à 10:1 |
| Investissement total en équipements | fourchette de prix typique : 80 000 $ à 246 000 $ | fourchette de prix typique : 530 000 $ à 1 830 000 $ | rapport global compris entre 5:1 et 7:1 |
Outre le coût des équipements, les installations entièrement automatiques nécessitent généralement un investissement supplémentaire dans l'infrastructure des locaux (alimentation électrique renforcée, systèmes d'air comprimé, espace dédié à la salle de contrôle, sols adaptés pour l'ancrage des équipements), ce qui augmente de 15 à 30 % le coût total des équipements. Les installations semi-automatiques demandent généralement moins de travaux de modification des locaux, car les équipements peuvent fonctionner sans problème avec les capacités des réseaux utilitaires déjà en place.
4. Comparaison des besoins en main-d'œuvre
Les économies réalisées sur les équipements avec les configurations semi-automatiques s'accompagnent de besoins plus importants en main-d'œuvre. Il est essentiel de prendre en compte l'ampleur de ce différentiel de main-d'œuvre pour réaliser une comparaison précise du coût total :
| Volume de production | Main-d'œuvre directe des installations semi-automatiques | Main-d'œuvre directe pour équipement entièrement automatisé | Différentiel de main-d'œuvre |
|---|---|---|---|
| 1 000 boîtes produites par jour | 2 à 3 opérateurs (un par poste, plus un opérateur flottant) | 1 opérateur (uniquement chargé de la surveillance) | 1 à 2 opérateurs supplémentaires |
| 5 000 boîtes produites par jour | 4 à 6 opérateurs répartis sur l'ensemble des postes | 1 à 2 opérateurs | 3 à 4 opérateurs supplémentaires |
| 15 000 canettes par jour | 8 à 12 opérateurs (fonctionnement par postes multiples possible) | 2 à 3 opérateurs | 6 à 9 opérateurs supplémentaires |
| 30 000 canettes par jour | 15 à 20 opérateurs (nécessite généralement un fonctionnement par postes multiples) | 3 à 4 opérateurs | 11 à 16 opérateurs supplémentaires |
Exemple de calcul des coûts de la main-d'œuvre :Une opération semi-automatique produisant 10 000 canettes par jour, nécessitant 8 opérateurs supplémentaires par rapport à une solution entièrement automatique, avec un coût de main-d'œuvre totalement chargé de 18 $ par heure et par opérateur et 250 jours de production par an, génère un surcoût de main-d'œuvre annuel de 288 000 $ (8 opérateurs x 18 $/heure x 2 000 heures par an). Compte tenu d'une économie de capital de 600 000 $ pour la configuration semi-automatique, la période de remboursement simple liée au choix de la solution automatique est d'environ 2,1 ans. Si le coût de main-d'œuvre totalement chargé s'élève à 9 $ par heure, le différentiel de main-d'œuvre annuel tombe à 144 000 $ et la période de remboursement passe à 4,2 ans : ce choix semi-automatique pourrait donc être justifié en fonction d'autres paramètres.
5. Réalité du débit de production : Pourquoi la vitesse nominale ne correspond pas à la sortie réelle
Les fournisseurs d'équipements indiquent des vitesses nominales correspondant au débit maximal soutenu dans des conditions idéales. La production réelle sur l'ensemble d'un poste ou d'une journée de travail est systématiquement inférieure à la vitesse nominale pour les raisons suivantes :
- Limites de rythme des opérateurs (mode semi-automatique) :Le débit de la ligne semi-automatique est souvent limité par l'opérateur le plus lent sur la station la plus lente, plutôt que par les capacités de la machine. Un opérateur de sertissage expérimenté peut maintenir un rythme de 25 canettes par minute, tandis qu'un opérateur nouvellement recruté n'atteint que 15 canettes par minute pendant ses premières semaines. Le débit de production varie en fonction du niveau de compétence, de la fatigue et de la concentration des opérateurs tout au long du poste de travail.
- Durée des changements de configuration et des ajustements :Les deux configurations entraînent une perte de temps de production liée aux changements de produit, aux ajustements de recette et aux petits réglages de l'équipement. Les changements semi-automatiques sont plus rapides à chaque intervention mais plus fréquents, contrairement aux changements automatiques qui prennent plus de temps par intervention mais sont moins fréquents.
- Réapprovisionnement des matériaux en vrac :Les systèmes semi-automatiques exigent que les opérateurs remplissent régulièrement les chargeurs de couvercles, les réservoirs de sauce et les stocks de boîtes vides. Les lignes automatiques équipées d'un système de manipulation des matériaux en vrac réduisent ces interruptions, mais nécessitent une infrastructure de stockage des matériaux en vrac plus vaste.
- Retenues qualité et retouches :Les deux configurations génèrent occasionnellement des produits non conformes qui doivent être retirés et retouchés. La fréquence de ces incidents dépend de l'état de l'équipement, des caractéristiques du produit, du niveau de compétence des opérateurs (pour les systèmes semi-automatiques) ou de la fiabilité des capteurs (pour les systèmes automatiques).
- Cycles de nettoyage et de désinfection :Les exigences de nettoyage quotidien sont similaires pour les deux configurations, mais les lignes automatiques peuvent nécessiter des cycles d'assainissement plus longs du fait de la géométrie plus complexe de l'équipement et de la présence de tuyauteries sanitaires supplémentaires.
Les facteurs de déclassement réalistes du débit recommandent de prévoir 65 à 75 % de la vitesse nominale comme rendement soutenu réel pour les lignes semi-automatiques, et 75 à 85 % pour les lignes automatiques. Lorsque vous comparez des devis d'équipement, appliquez ces facteurs de déclassement aux vitesses annoncées avant de vérifier si une configuration donnée répond à votre objectif de production journalier.
6. Le parcours d'évolution : Démarrer avec un équipement semi-automatique puis procéder à une mise à niveau ultérieure.
La plupart des unités de mise en boîte performantes adoptent un parcours de croissance par étapes : elles démarrent avec un équipement semi-automatique, puis passent à un fonctionnement entièrement automatique dès que leur volume de production le permet. Anticiper ce parcours d'évolution vous permet de conserver la possibilité de mettre à niveau votre équipement sans avoir à le remplacer intégralement.
Phase 1 : Lancement en mode semi-automatique (1 à 18 mois)
L'installation initiale intègre l'équipement semi-automatique essentiel adapté au volume de production cible au lancement : remplisseuse mono-poste, sertisseuse mono-broche, autoclave par lots, étiquetage manuel et conditionnement. L'investissement initial s'élève généralement entre 80 000 et 250 000 USD. La production quotidienne varie entre 1 000 et 8 000 boîtes, selon la complexité des produits et le nombre d'opérateurs. Durant cette phase, les priorités sont le développement du marché, la validation des recettes, l'apprentissage des processus opérationnels et la gestion de la trésorerie, plutôt que la maximisation du débit de production.
Phase 2 : Augmentation des capacités dans une configuration semi-automatique (12 à 36 mois)
Lorsque votre volume de production approche les limites de capacité des équipements semi-automatiques, ajoutez des postes en parallèle ou améliorez les équipements des postes existants plutôt que de passer à une automatisation complète. Exemples : ajoutez une deuxième tête de remplissage sur votre remplisseuse existante, remplacez la sertisseuse mono-broche par un modèle semi-automatique à quatre broches, ajoutez un deuxième vase d'autoclave pour réaliser des traitements par lots échelonnés. L'investissement supplémentaire à prévoir s'élève entre 50 000 et 150 000 USD. La production quotidienne passe alors à 10 000 à 20 000 boîtes. Cette phase vous permet de conserver la flexibilité de la main-d'œuvre et l'agilité de changement de série propres au fonctionnement semi-automatique, tout en augmentant votre capacité de débit.
Phase 3 : Automatisation ciblée des postes constituant un goulot d'étranglement (24 à 48 mois)
Identifiez la station spécifique qui limite le débit de production : il s'agit le plus souvent de la sertisseuse lors des opérations de mise en conserve de poisson, en raison des exigences de précision et des contraintes de temps de cycle. Automatisez uniquement cette station tout en maintenant le fonctionnement semi-automatique des autres postes. Cette configuration hybride permet de bénéficier de la majorité des gains de débit liés à une automatisation complète, pour un coût d'investissement largement inférieur. L'engagement de capital supplémentaire s'élève à 100 000 à 300 000 dollars. La production passe à 15 000 à 30 000 boîtes par jour, selon la station automatisée.
Phase 4 : Passage à l'automatisation complète (mois 36 à 72)
Si la croissance des volumes continue de le justifier, convertissez les stations semi-automatiques restantes en fonctionnement automatique et installez un système de transfert par convoyeur synchronisé entre les différents postes. Certains équipements des phases 1 et 2 peuvent être conservés s'ils sont compatibles avec le fonctionnement automatique ; les autres devront être remplacés par des modèles automatiques équivalents. L'engagement de capital s'élève à 300 000 à 1 000 000 de dollars, selon l'ampleur des remplacements d'équipements nécessaires. La production atteint 30 000 à 60,000+ boîtes par jour, avec tous les avantages liés à l'automatisation complète.
Note relative à la planification de la migration :La stratégie de migration par phases n'est viable que si les équipements initiaux sont sélectionnés en pensant à leur compatibilité future avec l'automatisation. Privilégiez des équipements fournis par des entreprises proposant à la fois des modèles semi-automatiques et automatiques dans des gammes de produits compatibles, ce qui permet de remplacer les postes un par un sans devoir remplacer l'ensemble de l'écosystème d'équipements. Opter pour l'équipement semi-automatique le moins cher disponible auprès d'un fournisseur ne proposant aucune gamme de produits automatiques peut faire économiser 10 000 dollars au départ, mais imposera un remplacement complet des équipements au moment de la migration, pour un coût plusieurs fois supérieur à l'économie initiale.
7. Cas où l'automatisation complète est le bon choix de départ
Même si les recommandations générales privilégient des démarrages en mode semi-automatique pour les activités à petite échelle, certaines situations spécifiques font de l'automatisation complète le bon choix dès le lancement. Ces cas présentent des caractéristiques communes qui annulent les avantages habituels du fonctionnement semi-automatique par phases :
Scénario A : Contrats d'approvisionnement long terme signés pour des volumes importants
Si votre plan d’entreprise prévoit des contrats d’approvisionnement pluriannuels signés avec des détaillants, distributeurs ou acheteurs institutionnels garantissant des volumes de retrait minimum supérieurs à 15 000 canettes par jour, l’incertitude de la demande qui justifie le recours à une ligne semi-automatique n’existe pas. L’investissement dans une ligne automatique repose sur la demande avérée plutôt que sur des projections spéculatives, et la durée d’utilisation plus longue améliore la rentabilité de l’amortissement du capital. Les clauses contractuelles prévoient généralement également des exigences de régularité de production, de documentation de traçabilité et de protocoles d’assurance qualité, que les lignes automatiques respectent plus facilement que les opérations semi-automatiques.
Scénario B : Environnement caractérisé par des coûts de main-d’œuvre élevés et une pénurie de personnel disponible
Les sites de production implantés sur des marchés du travail où les salaires dans la transformation alimentaire dépassent 20 dollars de l’heure et où le recrutement de personnel qualifié est difficile sont confrontés à une double contrainte : le coût élevé de la main-d’œuvre désavantage le fonctionnement semi-automatique, et la pénurie de personnel ne permet pas de pourvoir l’ensemble des postes d’opérateur. Dans ce type d’environnement, le fonctionnement entièrement automatique peut être rentable dès 8 000 canettes par jour, car l’alternative (manque de personnel pour exploiter les lignes semi-automatiques) n’est pas réalisable sur le plan opérationnel, même si la comparaison des coûts penche en sa faveur.
Scénario C : Site de production existant disposant d’une infrastructure adaptée
Si vous faites l’acquisition ou la reconversion d’un site de production qui abritait auparavant un équipement de mise en boîte automatique ou un équipement de transformation alimentaire similaire, une grande partie des coûts d’infrastructure liés à l’installation d’une ligne automatique (capacité électrique, systèmes d’air comprimé, renforcement des sols, capacité de drainage, espace dédié à la salle de contrôle) peuvent déjà être présents. Le coût marginal d’investissement dans un équipement automatique par rapport à un équipement semi-automatique diminue fortement lorsque l’infrastructure est déjà en place, ce qui peut justifier l’installation d’une ligne automatique pour des volumes plus faibles que les seuils requis pour une installation en terrain vierge.
Scénario D : Catégorie de produits premium où l’automatisation ne porte pas atteinte à la valeur de la marque
Certaines catégories de produits premium — notamment la mise en boîte de nourriture pour animaux domestiques, certaines catégories de boissons et les produits de base standardisés dont la différenciation de marque repose sur les ingrédients plutôt que sur le procédé de production — ne tirent aucun avantage d’un positionnement mettant en avant le caractère artisanal ou fabriqué à la main. Dans ces catégories, l’inconvénient marketing lié à la visibilité de l’automatisation n’existe pas, et vous pouvez profiter des avantages opérationnels de la production automatique sans nuire à votre positionnement de marque.
8. Erreurs fréquentes à éviter lors du choix d’une ligne de mise en boîte à petite échelle
- Définir la capacité des équipements sur la base du volume prévu pour la troisième année, plutôt que sur la réalité du volume de la première année.La tentation d'installer une capacité de production pour anticiper la croissance future conduit à une sous-utilisation des actifs pendant la période de démarrage critique, moment où l'efficacité du capital est primordiale. Définissez les équipements en fonction d'un volume réaliste pour la première année, avec une feuille de route claire pour les extensions ultérieures. Une capacité excédentaire inactive engendre des coûts liés à la dépréciation, à la maintenance et à l'occupation de surface sans rapporter le moindre revenu.
- Opter pour des équipements semi-automatiques premier prix sans vérifier leur compatibilité avec les évolutions futures.Les économies de capital initiales de 10 000 à 30 000 $ réalisées en choisissant des équipements d'entrée de gamme chez un fournisseur ne proposant pas de gamme de produits automatisés n'ont plus aucune pertinence si la migration nécessite un remplacement intégral des équipements. Le coût total d'une migration progressive avec des équipements incompatibles dépasse souvent celui de l'installation d'équipements automatisés dès le départ. Évaluez systématiquement l'étendue de la gamme produits du fournisseur avant de vous engager sur l'achat d'équipements d'entrée de gamme.
- Sous-estimer la durée et le coût de formation du personnel pour l'utilisation d'équipements semi-automatiques.Les équipements semi-automatiques requièrent des opérateurs qualifiés sur chaque poste : il ne s'agit pas de confier la tâche à n'importe quel membre du personnel disponible. Les opérateurs de sertisseuse notamment ont besoin de plusieurs semaines de formation pour garantir une qualité de jointure constante. Prévoyez le budget de formation (généralement entre 2 000 et 8 000 $ par opérateur, selon la complexité des équipements) et prévoyez que le débit initial sera de 40 à 60 % du débit atteint par des opérateurs expérimentés pendant les 60 à 90 premiers jours d'exploitation.
- Ne pas prendre en compte les besoins en infrastructure des réseaux utilitaires même pour des équipements semi-automatiques.Les équipements semi-automatiques nécessitent toujours un approvisionnement en vapeur (pour le stérilisateur retort et éventuellement la remplisseuse), en air comprimé (pour les équipements pneumatiques), en énergie électrique (pour les moteurs et les systèmes de contrôle) et en eau de procédé (pour le nettoyage et le refroidissement). Vérifiez que les réseaux utilitaires de l'installation existante peuvent supporter les équipements prévus avant tout achat, ou prévoyez un budget pour les travaux de mise à niveau des réseaux dans le cadre du projet d'installation. Une découverte d'insuffisance des réseaux utilitaires pendant la phase de mise en service retarde le démarrage de la production et entraîne des surcoûts liés à des travaux de mise à niveau accélérés.
- Supposer que le fonctionnement semi-automatique dispense de toute validation de processus.Les exigences de validation des processus thermiques s'appliquent indistinctement aux opérations de stérilisation (retort) semi-automatiques et automatiques. Les organismes de réglementation et les autorités process ne distinguent pas les configurations d'équipement lors de l'évaluation de l'atteinte de la valeur F0 et de l'intégrité des joints de soudure. Budgetez les honoraires des autorités compétentes (3 000 à 15 000 USD par combinaison produit-processus) ainsi que le délai de validation (8 à 16 semaines), et ce quel que soit le niveau de sophistication de l'équipement.
- Négliger la planification de la cohérence qualité des produits sur l'ensemble des opérations manuelles.Le fonctionnement semi-automatique génère une variabilité liée à l'opérateur que le fonctionnement automatique supprime. Les normes d'inspection visuelle doivent être formalisées, la formation des opérateurs doit intégrer la reconnaissance des défauts qualité, et le suivi par contrôle statistique des processus doit identifier les tendances de variabilité. En l'absence d'une gestion qualité rigoureuse, les opérations semi-automatiques génèrent des produits finis non conformes, qui échouent aux audits clients ou donnent lieu à des réclamations consommateurs à des taux jugés inacceptables par les acheteurs du secteur de la vente au détail.
- Sélectionner un équipement en se fondant uniquement sur son prix d'achat, sans évaluer son coût total de possession.Le prix d'achat de l'équipement correspond à 40 à 60 % du coût total de possession sur une période de 10 ans. Le solde provient de la consommation de pièces détachées, des coûts de main-d'œuvre pour la maintenance, de la consommation énergétique, des pertes liées aux arrêts de production et du déclassement final de l'équipement. Une seameuse dont le prix d'achat est inférieur de 20 000 USD à celui d'un modèle plus onéreux, mais qui nécessite 8 000 USD de pièces détachées par an contre 2 000 USD pour l'alternative plus chère, atteint la parité de coût au bout de trois ans et coûte bien plus cher sur l'ensemble de sa durée de vie opérationnelle.
9. Comment cette décision s'inscrit dans votre planification globale des installations.
Le choix entre un fonctionnement semi-automatique et automatique interagit avec les décisions plus larges de planification des installations, et amplifie l'impact financier de la décision initiale. La taille de l'aménagement, l'approvisionnement en utilités, la planification des ressources humaines et l'approche de conformité réglementaire évoluent toutes en fonction de la configuration d'équipement retenue.
La configuration des installations pour une exploitation semi-automatique privilégie l'espace de travail des opérateurs, le flux de matières entre les postes et les points d'inspection visuelle. Pour la même installation conçue pour une exploitation entièrement automatique, les priorités sont l'empreinte au sol des équipements, le tracé des convoyeurs, le dégagement d'accès pour la maintenance et l'infrastructure du système de contrôle. La conversion d'une configuration semi-automatique en exploitation automatique nécessite généralement des modifications importantes des installations, qui peuvent s'avérer plus coûteuses que les équipements eux-mêmes : c'est une raison supplémentaire de prendre en compte la compatibilité de la configuration dès la planification de l'installation initiale, dans le cadre d'une migration progressive.
Pour obtenir des conseils complets de planification d'installations intégrées, couvrant la configuration des espaces, les réseaux utilitaires, la sélection des équipements et la conception des flux de travail opérationnels, consultez les ressources de HSYLsolutions d'équipements pour cuisines professionnelles et transformation alimentaire industrielleaperçu. Ce document traite des décisions prises au niveau des installations, qui interfèrent avec le choix du niveau d'automatisation présenté dans ce guide.
Ressources complémentaires pour les opérations de conserverie à petite échelle
Les ressources de planification et catégories d'équipements présentées ci-dessous sont directement liées aux choix de spécification des lignes de conserverie à petite échelle :
- Guide d'aménagement technique et d'évaluation des coûts des usines de production alimentaire.— Méthodologie de planification au niveau des installations, couvrant l'allocation des surfaces au sol, le dimensionnement des réseaux utilitaires, l'implantation des équipements et l'élaboration du budget d'investissement, adaptée au développement ou à l'extension d'installations de conserverie à petite échelle. Particulièrement pertinente pour évaluer si l'infrastructure existante des installations peut supporter l'installation des équipements prévus.
- Comment choisir les équipements de cuisine commerciale adaptés aux cuisines centrales ?— Cadre de sélection des équipements, couvrant le calcul des capacités, l'évaluation des fournisseurs et la méthodologie de spécification, adapté aux installations centrales de transformation alimentaire, notamment les conserveries à petite échelle desservant plusieurs canaux de vente au détail.
- Armoires de cuisson vapeur automatiques— Équipement de cuisson à la vapeur adapté aux étapes de pré-traitement des opérations de conservation du poisson en boîte. Les lignes de mise en conserve semi-automatiques ont souvent recours à des armoires à vapeur à traitement par lots pour pré-cuire les produits avant le remplissage et la stérilisation par autoclave : cette catégorie d'équipement est donc pertinente même si la ligne de mise en conserve principale fonctionne toujours en mode semi-automatique.
- Cabinets de cuiseur à vapeur automatiques de grade industriel— Équipement de cuisson à la vapeur industrielle lourde adapté aux applications de pré-traitement industriel nécessitant une structure particulièrement résistante. Les équipements de grade ingénierie supportent des conditions opérationnelles exigeantes bien mieux que les alternatives commerciales plus légères, et garantissent un pré-traitement fiable pour des opérations de mise en conserve quel que soit leur niveau d'automatisation.
Foire aux questions
Quelle différence y a-t-il entre une ligne de mise en conserve semi-automatique et une ligne entièrement automatique ?
À partir de quel volume de production journalier l'équipement de mise en conserve entièrement automatique est-il rentable ?
Puis-je commencer avec des équipements semi-automatiques et passer à une automatisation complète plus tard ?
Quel budget d'investissement faut-il prévoir pour lancer une petite ligne de mise en conserve ?
Combien d'opérateurs sont nécessaires pour faire fonctionner une ligne de conditionnement semi-automatique ?
Quel équipement faut-il automatiser en priorité lors du passage d'une ligne de conditionnement semi-automatique à une ligne entièrement automatique ?
Les équipements de conditionnement semi-automatiques sont-ils soumis aux mêmes exigences de conformité réglementaire que les équipements entièrement automatiques ?
Quelle est l'erreur la plus fréquente lors du choix d'équipements de conditionnement à petite échelle ?
Les lignes de conditionnement semi-automatiques peuvent-elles garantir une qualité de produit identique à celle des lignes entièrement automatiques ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.