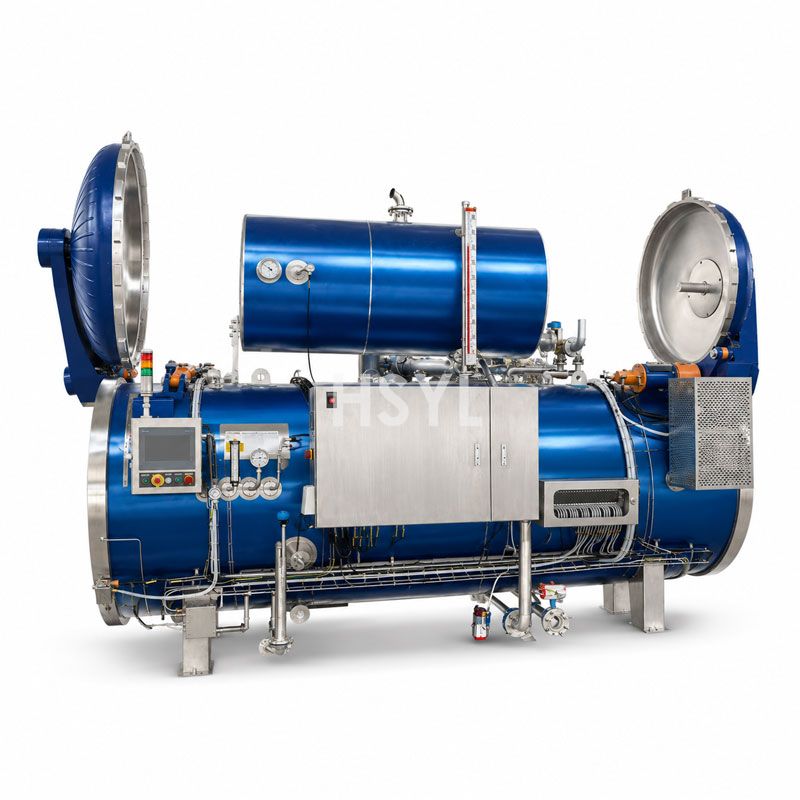
Le stérilisateur de retort est l'élément central nécessitant un fort investissement de toute opération de stérilisation thermique de conserves. Il détermine si vos produits en conserve bénéficient d'une stabilité commercialement stérile en rayon, s'ils réussissent les tests de validation microbiologique pour les marchés d'exportation ciblés, si votre coût énergétique unitaire reste compétitif face aux grands producteurs, et si votre site de production peut augmenter sa cadence lors des pics saisonniers de matières premières sans avoir à ajouter une seconde ligne de stérilisation. Le choix d'un retort inadapté entraîne soit une létalité insuffisante nécessitant le retraitement ou la destruction des produits, des cycles de traitement trop longs qui limitent le débit journalier en dessous du seuil de rentabilité, ou une consommation énergétique excessive qui fait grimper le coût unitaire au-delà des marges acceptables sur le marché.
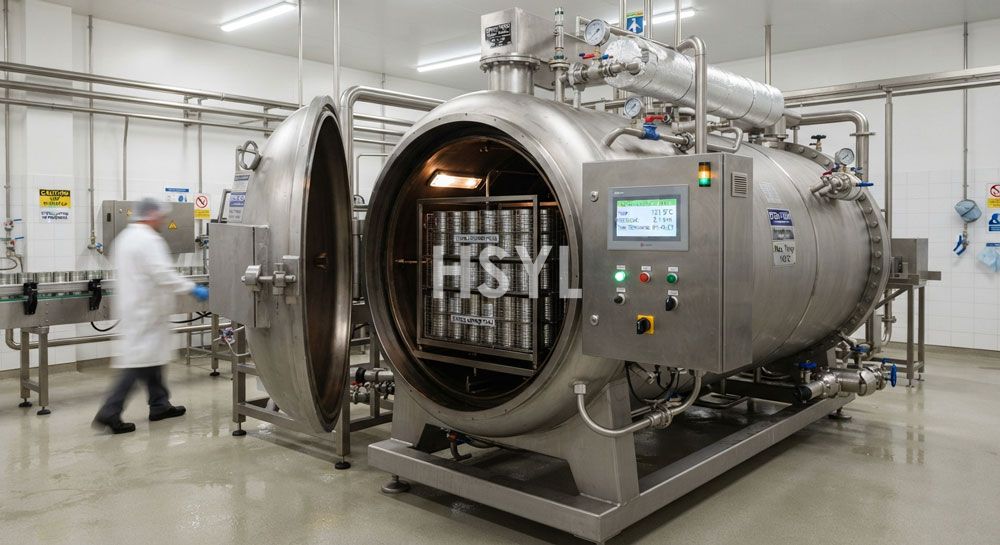
Ce guide présente les trois domaines de spécification interdépendants qui encadrent le choix et le dimensionnement des retorts pour les applications de conserves : architecture de traitement par lots ou continue, conception du chargement des paniers et de la manutention des contenants, et élaboration des procédés thermiques, incluant le calcul de la valeur F0 et la méthodologie de validation. Ce cadre s'applique aux conserves peu acides (poisson, viande, volaille, légumes, produits à base de sauce) où la prévention du botulisme nécessite des cycles de stérilisation validés, ainsi qu'aux produits acidifiés pour lesquels des cycles plus courts à des températures plus basses permettent d'atteindre une stérilité commerciale via un contrôle des agents pathogènes dépendant du pH.
1. Architecture des retorts : traitement par lots ou continu, quand privilégier l'une ou l'autre ?
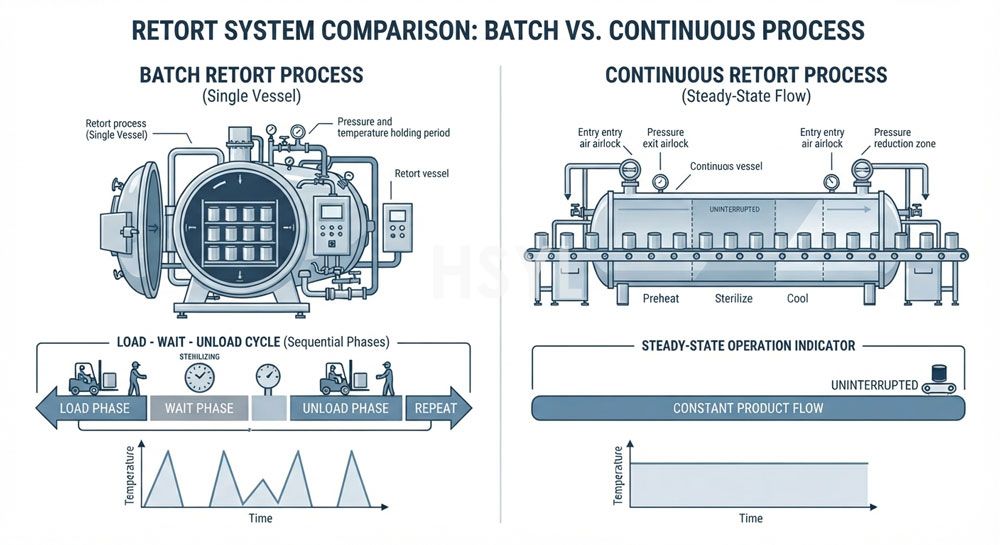
La première décision architecturale définit le mode de fonctionnement fondamental de votre système de stérilisation et encadre l'ensemble des choix de spécifications ultérieurs. Les autoclaves à traitement discontinu traitent des charges discrètes au moyen de cycles répétés de chauffage, maintien en température et refroidissement, au sein d'une même cuve pressurisée. Les autoclaves continus maintiennent une zone thermique en régime permanent, dans laquelle les conteneurs progressent de manière continue sur un système de convoyage sans s'arrêter.
| Facteur | Système d'autoclave discontinu | Système d'autoclave continu |
|---|---|---|
| Principe de fonctionnement | Le panier de conteneurs est chargé dans la cuve, la porte est verrouillée, le milieu de chauffage est introduit pour porter la température de la chambre au point de consigne, celle-ci est maintenue pendant la durée prescrite, puis l'ensemble est refroidi. Le panier est ensuite déchargé et la charge suivante est lancée. Ce cycle se répète en continu pendant toute la durée du poste. | Les conteneurs pénètrent par une extrémité de la longue cuve pressurisée sur un convoyeur continu (chaîne, tambour enrouleur ou colonnes d'eau hydrostatiques), progressent successivement à travers la zone de préchauffage, la zone de maintien en température pour la stérilisation et les zones de refroidissement, tandis que la cuve reste constamment à la température de traitement, et sortent par l'extrémité opposée entièrement traités. |
| Gamme de capacité typique | 200 à 4 000 canettes par cycle, selon la taille de la cuve et les dimensions des canettes ; 4 à 20 cycles possibles par poste de 24 heures, pour une production journalière de 800 à 60 000 canettes par cuve | débit continu de 400 à 2 000 canettes par minute, variable selon la vitesse du convoyeur et la longueur de la cuve ; 24 000 à 120,000+ canettes par jour et par ligne pour un fonctionnement en poste unique |
| Investissement initial | 80 000 à 450 000 dollars par cuve, comprenant les systèmes de commande, les paniers et les systèmes auxiliaires. L'exploitation de plusieurs cuves en parallèle permet d'augmenter la capacité totale de façon linéaire. | 500 000 à 3 000,000+ dollars pour un système continu complet, comprenant le mécanisme de convoyeur, les écluses de pression, les chambres de préconditionnement et les systèmes de commande intégrés. Le coût varie en fonction de la longueur de la cuve et du débit nominal. |
| Atout en termes de flexibilité | Chaque cycle peut utiliser des paramètres de processus indépendants. Le changement de produit, de taille de canette ou de formulation de recette ne nécessite que la modification du programme de commande et, le cas échéant, l'ajustement de la configuration des paniers. Une seule cuve permet de traiter une infinité de références sans aucun changement mécanique. | Le changement de produit nécessite de purger l'intégralité de la cuve et de rétablir l'équilibre thermique, ce qui engendre une consommation importante de temps et d'énergie. Ce système est particulièrement adapté aux sites industriels qui travaillent sur un nombre limité de références lors de longues campagnes de production, plutôt qu'à des environnements nécessitant des changements fréquents. |
| Besoins en main-d'œuvre | Le chargement et le déchargement des paniers nécessitent la vigilance de l'opérateur aux bornes de cycle. Les systèmes de manutention automatisée des paniers réduisent cette composante de main-d'œuvre sans la supprimer totalement. Le besoin en main-d'œuvre varie en fonction du nombre de cuves et du nombre de cycles par poste. | L'alimentation et la décharge en continu nécessitent la présence permanente d'un opérateur pour la surveillance, sans besoin de levage lourd intermittent. La main-d'œuvre totale nécessaire pour traiter mille boîtes de conserve est nettement inférieure à celle des systèmes par lots, pour un débit identique. |
| Surface au sol | L'empreinte au sol par cuve est compacte (généralement comprise entre 3m x 5m et 4m x 8m, selon le diamètre). Plusieurs cuves peuvent être alignées en rangées et partager leurs raccordements aux services utilitaires. Ce type de système est adapté aux sites dont l'espace disponible est limité. | L'empreinte au sol est allongée et suit la longueur de la cuve (généralement comprise entre 15 et 40 m). Ce système nécessite une surface au sol linéaire dédiée, ainsi qu'un dégagement pour le mécanisme d'entraînement du transporteur et un accès pour les opérations de maintenance. Il n'est pas adapté à l'installation dans des bâtiments existants sans travaux de modification structurelle majeurs. |
Règle heuristique de sélection :Si votre site industriel traite plus de huit références produit distinctes par semaine, réalise des campagnes de production d'une durée inférieure à trois jours consécutifs par référence, ou fonctionne dans un bâtiment où l'installation d'une ligne d'équipement droite de 20 mètres est physiquement impossible, un système de retort par lots est très probablement le choix architectural adapté, quel que soit le volume de débit. Si vous produisez moins de quatre références, chacune dans des campagnes d'une durée supérieure à cinq jours consécutifs, disposez d'une surface au sol disponible de plus de 300 m² uniquement pour les équipements de stérilisation, et nécessitez une production soutenue supérieure à 80 000 boîtes par jour, un système de traitement continu mérite d'être sérieusement étudié malgré l'investissement initial plus important.
2. Sélectionnez votre milieu de chauffage : les quatre technologies de retort principales.
Au sein de la catégorie des systèmes de retort par lots, quatre technologies de milieu de chauffage distinctes sont majoritairement utilisées dans le secteur commercial. Chacune transfère l'énergie thermique aux contenants via des mécanismes physiques différents, ce qui génère des caractéristiques de vitesse de chauffage variables, des profils d'uniformité distincts et des contraintes opérationnelles spécifiques, qui impactent la qualité du produit, l'intégrité des contenants et la consommation énergétique.
Retort à immersion par inondation complète
Il s'agit de la technologie la plus ancienne et la plus largement déployée. La cuve du retort se remplit entièrement d'eau surchauffée qui enveloppe l'ensemble des surfaces des contenants pendant l'intégralité de la phase de chauffage. La vapeur injectée directement dans l'eau permet d'atteindre la température de consigne. Les pompes de circulation d'eau garantissent une uniformité de température sur l'ensemble de la cuve. Lors de la phase de refroidissement, l'eau froide déplace l'eau chaude au moyen d'un système de trop-plein.
- Idéal pour :Pots en verre et sachets flexibles pour lesquels une répartition homogène de la pression prévient toute déformation ou rupture des contenants. Produits sensibles au contact direct avec la vapeur, qui peut entraîner une décoloration de surface liée à la cuisson ou des altérations de texture. Charges mixtes de contenants associant boîtes métalliques, pots en verre et sachets flexibles sur un même cycle.
- Vitesse de chauffe :De modérée à lente, du fait du coefficient de transfert thermique plus faible de l'eau comparé à celui de la vapeur pure. Le temps de montée en température s'élève généralement entre 12 et 25 minutes, en fonction de la taille de la cuve et de la température initiale de l'eau.
- Profil de consommation énergétique :C'est la technologie présentant la consommation d'eau la plus élevée, l'intégralité du volume d'eau étant chauffé puis refroidi à chaque cycle. Les systèmes de récupération d'énergie, composés d'échangeurs de chaleur transférant la chaleur de l'eau de refroidissement vers l'eau de process entrante, permettent de réduire la consommation nette de 30 à 45 % lorsqu'ils sont correctement paramétrés.
- Limites d'utilisation :Ce dispositif n'est pas adapté aux boîtes métalliques rigides, pour lesquelles un chauffage à vapeur plus rapide permettrait de réduire la durée du cycle et d'augmenter le débit journalier. Les enceintes de plus grande taille sont davantage exposées au risque de stratification thermique, ce qui impose un dimensionnement et un positionnement précis de la pompe de circulation.
Retort à mélange vapeur et air (fonctionnant avec de la vapeur surpressurisée)
Un mélange de vapeur et d'air pressurisé remplit la chambre de l'enceinte de traitement. Un ventilateur de circulation à haute vitesse mélange en continu vapeur et air pour éviter toute stratification thermique, tout en maintenant une surpression supérieure aux conditions de saturation. La fraction d'air constitue le coussin de surpression nécessaire aux emballages souples, sans avoir à immerger les récipients dans un liquide.
- Idéal pour :Boîtes métalliques rigides nécessitant des vitesses de chauffage rapides, associées à une protection par surpression modérée pour les contenants déformés ou légèrement non conformes. Plateaux et bols en plastique semi-rigides disposant d'une rigidité structurelle suffisante, pour lesquels un support de pression externe évite toute déformation. Processus privilégiant des cycles courts plutôt qu'une flexibilité maximale.
- Vitesse de chauffe :Rapide. La vapeur transmet sa chaleur latente directement aux surfaces des récipients. Le temps de montée en température est généralement de 8 à 15 minutes pour les formats de boîtes standards. Le mélange assisté par ventilateur élimine les points froids qui affectent les retorts à vapeur statiques.
- Profil de consommation énergétique :La consommation d'eau est inférieure à celle des systèmes à immersion totale, car il n'est pas nécessaire de chauffer et de refroidir un grand volume d'eau à chaque cycle. La consommation de vapeur plus élevée pendant la phase de chauffage est compensée par une durée de cycle globale réduite. La consommation énergétique nette par boîte est souvent 15 à 25 % meilleure que pour les systèmes d'immersion dans l'eau, pour des produits équivalents.
- Limites d'utilisation :La fiabilité du moteur du ventilateur constitue un point de défaillance critique : une panne de ventilateur en cours de processus génère une non-uniformité immédiate et un éventuel écart de processus, nécessitant la mise en attente et l'évaluation du lot. Cet équipement n'est pas adapté aux bocaux en verre, car les points chauds localisés générés par un mélange inhomogène exposent à un risque de fracture par contrainte thermique.
Retort à aspersion d'eau (type pluie)
Les buses de pulvérisation installées au-dessus de l'ensemble de paniers répartissent de fines gouttelettes d'eau sur la surface des contenants, tandis que l'injection de vapeur maintient la température de la chambre. La combinaison du transfert de chaleur convectif généré par l'impact des gouttelettes et du transfert conductif provenant du film d'eau mince accumulé assure un chauffage rapide et uniforme, sans nécessiter d'immersion complète.
- Idéal pour :Produits à haute valeur pour lesquels la préservation de la qualité justifie l'investissement dans un équipement haut de gamme. Sites de production utilisant à la fois des boîtes rigides et des sachets souples, qui nécessitent une plateforme de retort universelle unique. Applications nécessitant un contrôle de processus précis, avec un écart de température minimal sur l'ensemble des positions des contenants dans le panier.
- Vitesse de chauffe :Très rapide. L'impact des gouttelettes génère des coefficients de transfert de chaleur locaux très élevés aux points de contact. Le temps de montée en température peut être atteint en 6 à 12 minutes avec une configuration optimisée des buses. Il s'agit de l'une des vitesses de chauffe les plus rapides disponibles pour les technologies de retorts par lots.
- Profil de consommation énergétique :Consommation d'eau modérée (les débits de pulvérisation sont généralement compris entre 40 et 80 m³/h pendant la phase de chauffage, soit bien inférieurs aux volumes de plein immersion). L'intégration de la récupération de chaleur s'effectue facilement au moyen d'échangeurs de chaleur à plaques installés sur les boucles de recirculation.
- Limites d'utilisation :L'obstruction des buses causée par l'accumulation de calcaire ou de particules présentes dans l'alimentation en eau réduit l'uniformité du jet de pulvérisation au fil du temps. Elle nécessite un traitement rigoureux de l'eau et des inspections périodiques des buses. Le coût d'investissement initial est supérieur de 20 à 35 % à celui des alternatives par immersion dans l'eau et par air vapeur, pour une cuve de taille équivalente.
Retort rotatif par lots
Il s'agit d'une variante dont l'ensemble de la structure de panier tourne à l'intérieur de la cuve pendant le traitement, à une vitesse généralement comprise entre 4 et 16 tours par minute, selon la viscosité du produit. Cette rotation génère une convection forcée à l'intérieur des contenants, ce qui accélère considérablement la pénétration de la chaleur pour les produits visqueux ou contenant des particules. Elle est particulièrement adaptée aux cas où la convection naturelle statique entraîne un chauffage du point central trop lent pour être acceptable.
- Idéal pour :Cette variante est adaptée aux produits à haute viscosité chauffés par conduction : ragoûts en conserve, sauces épaisses, légumes de type crème de maïs, préparations de haricots à structure de matrice dense, ainsi que tout produit dont le taux de pénétration de la chaleur limite la durée de cycle dans les retorts statiques. Elle est également intéressante pour les contenants de grand diamètre (153 mm et plus), pour lesquels la distance entre la paroi du contenant et son centre géométrique allonge les temps de chauffage en mode statique.
- Amélioration de la vitesse de chauffage :Pour les équipements de chauffage par conduction, la rotation permet de réduire le temps de traitement nécessaire de 30 à 50 % par rapport à un produit identique placé dans une étuve statique. Ce gain s'explique par l'élimination de la couche limite thermique stagnante présente à l'intérieur du conteneur, ainsi que par le remplacement de la convection naturelle lente par un mouvement fluide continu qui amène régulièrement le contenu intérieur plus froid au contact de la paroi chauffante.
- Impact sur la consommation d'énergie :La réduction des temps de cycle permet de diminuer proportionnellement la consommation énergétique totale par lot. Toutefois, le moteur d'entraînement rotatif génère une charge électrique continue pendant le fonctionnement en rotation, et l'ensemble de joints tournants situé sur l'arbre de la cuve est un point de maintenance qui n'existe pas sur les modèles statiques. Le gain énergétique net varie selon le type de produit et l'importance de la réduction de cycle atteinte.
- Limites d'utilisation :Cet équipement n'est pas adapté aux produits dont l'agitation risque d'endommager la structure (fruits entiers, filets de poisson fragiles, produits stratifiés), aux récipients en verre (sujets à des contraintes d'impact pendant la rotation) ou aux sachets (exposés à un risque d'abrasion mécanique). Sa complexité mécanique augmente la fréquence des opérations de maintenance et engendre des modes de défaillance supplémentaires propres à son système d'entraînement.
Recommandation pratique pour la fabrication de conserves de poisson :La plupart des conserves de poisson classiques — morceaux de thon, sardines à l'huile ou au saumure, maquereau à la sauce tomate, portions de saumon — correspondent à des systèmes mélangeant liquide et particules, pour lesquels le liquide environnant (huile, saumure, sauce) assure une convection naturelle suffisante lors du chauffage statique. Les étuves standards fonctionnant avec un mélange vapeur-air permettent d'obtenir des temps de cycle satisfaisants, sans la complexité supplémentaire et la charge de maintenance inhérentes aux systèmes rotatifs. Réservez l'usage d'étuves rotatives aux produits de poisson exceptionnellement visqueux, comme les pâtes de poisson à tartiner, les blocs de poisson haché ou les aliments pour bébés à base de poisson, dont la matrice se comporte comme un conducteur quasi solide.
3. Optimisez le mode de chargement de votre panier pour tirer le meilleur parti de sa capacité.
Chaque pouce d'espace inutilisé dans un panier de stérilisation correspond à une capacité de production perdue, que vous avez pourtant payée lors de l'achat du récipient sans pouvoir l'exploiter. La conception du modèle de chargement du panier est un problème d'optimisation géométrique soumis à des contraintes immuables liées aux dimensions du conteneur, aux exigences de pénétration thermique et aux contraintes pratiques de manipulation.
Contraintes géométriques
Les boîtes rondes s'agencent dans les emplacements rectangulaires des paniers conformément à des relations mathématiques clairement établies. La densité de rangement optimale est fonction du rapport entre la largeur du panier et le diamètre des boîtes :
| Modèle d'empilement | Géométrie de disposition | Quantité théorique maximale de boîtes par couche (exprimée en pourcentage de l'empreinte du panier) | Dans le cas optimal |
|---|---|---|---|
| Grille carrée (alignée) | Les canettes sont disposées en rangées et colonnes, leurs centres parfaitement alignés à l’horizontale comme à la verticale. Chaque canette est en contact avec quatre voisines, à l’exception des canettes situées sur les bords de l’agencement. | 78.5% (π/4) | Lorsque le diamètre d’une canette divise exactement la largeur du panier de stockage, avec un reste quasi nul. Cette configuration est rarement optimale dans la pratique, sauf pour des paniers aux dimensions spécifiquement adaptées. |
| Décalé (nid d’abeille) | Les rangées sont décalées de demi-diamètre de canette les unes par rapport aux autres, afin que chaque canette vienne se loger dans l’espace entre deux canettes de la rangée voisine. Chaque canette est en contact avec six voisines. | 90.7% | Il est presque toujours plus performant que la grille carrée pour des canettes rondes. C’est le motif d’agencement optimal par défaut, sauf en cas de circonstances particulières. |
| Emboîtement de canettes de diamètres variés | On place les canettes de plus petit diamètre dans les espaces entre les canettes de plus grand diamètre, afin de combler les vides qui seraient sinon laissés libres. | 92 à 96% (variable selon le rapport de diamètre) | Lorsqu'un panier accueille simultanément plusieurs formats de boîtes et que le rapport de diamètre entre ces formats autorise un emboîtement géométrique, une planification rigoureuse des couches est requise pour éviter des configurations d'empilage instables. |
Exemple de calcul de la capacité :Un panier de stérilisation standard aux dimensions internes de 800 mm x 1100 mm, chargé de boîtes de thon de 100 mm de diamètre, présente les capacités suivantes par couche : un agencement en grille carrée permet de placer 88 boîtes (8 colonnes sur 11 rangées), tandis qu'un agencement échelonné en accueille 101 (une boîte supplémentaire par rangée alternée). Pour un panier de 6 couches, l'écart total est de 528 contre 606 boîtes par charge : cela représente une hausse de capacité de 14,8 % obtenue uniquement par la modification du motif de chargement, sans aucun investissement dans de nouveaux équipements. Avec 10 cycles par jour, cet écart correspond à 780 boîtes supplémentaires traitées quotidiennement avec le même récipient.
Espacement entre les couches et hauteur totale de la pile verticale
Le nombre de couches empilées verticalement dans chaque panier détermine le nombre total de boîtes par charge, mais il doit respecter trois contraintes :
- Uniformité de la pénétration thermique :Les conteneurs situés dans la couche centrale d'une pile haute chauffent plus lentement que ceux situés près des surfaces supérieure et inférieure, car ils sont isolés thermiquement par les conteneurs adjacents sur l'ensemble de leurs faces. La validation du procédé doit démontrer que le point le plus froid de la boîte la plus défavorablement positionnée (au centre de la couche centrale) atteint la létalité requise. Une hauteur de pile excessive peut nécessiter des temps de maintien prolongés, qui annulent alors le gain de capacité lié à l'ajout de couches supplémentaires.
- Stabilité structurelle :Les piles élevées de boîtes métalliques soumises à des conditions de température et de pression en rétort subissent des forces de déformation des contenants. Les boîtes de la couche inférieure supportent le poids de toutes les couches supérieures, ainsi que le différentiel de pression interne pendant le chauffage. Si la hauteur de la pile dépasse la tolérance de résistance au flambement prévue dans vos spécifications de boîte, les contenants de la couche inférieure se déforment, générant des contraintes sur les soudures, une instabilité de l'empilage et des défaillances potentielles des soudures qui ne peuvent être détectées qu'après refroidissement et déchargement.
- Ergonomie des opérateurs :Le chargement et le déchargement de paniers comptant plus de 8 à 10 couches obligent les opérateurs à atteindre des hauteurs supérieures à la hauteur des épaules ou à recourir à une assistance mécanique. Il convient de prendre en compte la taille moyenne des opérateurs, les consignes de sécurité concernant les postures de levage, ainsi que la rentabilité des chargeurs de paniers automatisés au regard de votre volume de production.
Intégration des équipements de manutention des paniers
Les paniers doivent être acheminés de la station de chargement vers la cuve de rétort, puis revenir à la station de déchargement à l'issue de chaque cycle. Trois méthodes de manutention sont disponibles :
| Méthode de manutention | Description | Effet de la vitesse sur la durée de cycle | Impact sur le personnel | Coût d'investissement additionnel |
|---|---|---|---|---|
| Chariot élévateur manuel / chariot avec panier de transport | L'opérateur conduit le panier chargé, monté sur un chariot roulant ou un accessoire de chariot élévateur, jusqu'à l'ouverture du navire, le pousse ou le soulève à l'intérieur, puis effectue une marche arrière pour le décharger. | Ajoute 4 à 8 minutes par cycle, selon le niveau de maîtrise de l'opérateur et la distance à parcourir. | Un opérateur exclusivement affecté pour 2 à 3 navires pendant les plages de chargement et de déchargement. | 2 000 à 8 000 $ pour les équipements du chariot ou du camion. |
| Chargeur automatique de paniers | Le mécanisme de navette programmé récupère le panier chargé depuis la zone de préparation, s'aligne sur le récipient, dépose le panier avec précision sur les supports internes, se rétracte puis ferme la porte automatiquement. | Ajoute 1 à 2 minutes par cycle (le mouvement mécanisé est plus rapide que le positionnement manuel) | Réduit le rôle de l'opérateur à la surveillance et à la gestion des incidents ; un seul chargeur peut desservir 2 à 4 récipients les uns après les autres | de 25 000 à 80 000 dollars, selon la capacité de charge utile et le niveau d'automatisation |
| Robot de portique aérien | Le bras robotique monté sur portique saisit le panier par le dessus, le soulève verticalement, se déplace jusqu'à la position du récipient, abaisse le panier en place puis relâche la saisie. Il gère les séquences de chargement et de déchargement de manière programmée. | Ajoute 0,5 à 1,5 minutes par cycle (c'est l'option la plus rapide) | Intervention quasi inexistante de l'opérateur pour le déplacement du panier ; celui-ci se concentre sur les stations de remplissage en amont et d'étiquetage en aval | entre 80 000 et 200 000 dollars, selon la portée, la capacité de levage et le degré de sophistication de la programmation |
4. Élaborez votre procédé thermique : fondamentaux du calcul et de la validation de la valeur F0
Choisir une cuve de retort n'a aucun sens si vous ne définissez pas le procédé thermique qu'elle devra mettre en œuvre. La spécification du procédé thermique, exprimée principalement par la valeur de létalité F0, définit la température requise du retort, le temps de maintien, la marge de temps de montée en température et les paramètres de refroidissement. Ces variables de procédé déterminent ensuite les spécifications de performance minimales de la cuve et indiquent quels modèles de retort sont adaptés à votre application
Qu'est-ce que la valeur F0 et pourquoi est-elle si importante ?
La valeur F0 mesure la chaleur létale totale délivrée à un produit alimentaire lors de son traitement thermique. Elle est exprimée sous la forme d'un nombre équivalent de minutes à 121,1 °C (250 °F), calculé par rapport à la cinétique de destruction thermique des spores de Clostridium botulinum. Une valeur F0 de 3,0 minutes constitue l'exigence minimale de létalité acceptée au niveau international pour les aliments en conserve à faible acidité (pH supérieur à 4,6), afin d'atteindre une stérilité commerciale garantissant la prévention du botulisme. De nombreux procédés commerciaux spécifient des valeurs F0 comprises entre 4,0 et 12,0 minutes, ou plus, selon les caractéristiques du produit, le microorganisme cible à risque et la réduction de probabilité de détérioration souhaitée
La valeur F0 s'accumule pendant l'ensemble du procédé thermique : pendant le temps de montée en température, lorsque la température augmente jusqu'au point de consigne, pendant la phase de maintien à température constante du retort, et pendant la première phase de refroidissement, avant que la température du produit ne descende en dessous du seuil létal. Les systèmes de contrôle de retort modernes calculent et affichent la valeur F0 accumulée en temps réel au cours de chaque cycle, ce qui permet aux opérateurs de vérifier que la létalité cible est atteinte avant de démarrer le refroidissement
Étapes d'élaboration du procédé
- Déterminer les caractéristiques de pénétration thermique du produit.Instrumenter les échantillons de boîtes avec des thermocouples placés au centre géométrique (point de réchauffement le plus lent) de la variante de produit la plus exigeante — viscosité maximale, taille de contenant la plus grande, taux de solides le plus élevé, température de remplissage la plus basse. Réaliser les essais sur le rétort candidate pour mesurer les profils réels de température au cours du temps au point critique.
- Calculer la valeur F0 à partir des données de pénétration thermique.Appliquer la méthode générale (intégration de l'équation de Bigelow) ou la méthode de la formule de Ball pour convertir la courbe de température mesurée en fonction du temps en F0 cumulé. Vérifier que la valeur F0 calculée atteint ou dépasse la létalité cible avec une marge de sécurité adaptée (généralement 10 à 20 % au-dessus du minimum théorique).
- Identifier le scénario de déviation de procédé le plus défavorable.Définir la combinaison de température initiale, poids de remplissage, consistance du produit, orientation du contenant et position du rétort qui génère la valeur F0 la plus faible parmi toutes les variations de production autorisées. Votre procédé validé doit garantir une létalité suffisante même dans ce scénario le plus défavorable.
- Définir les facteurs processuels critiques et les limites opérationnelles.Documenter l'ensemble des variables ayant un impact significatif sur la valeur F0 délivrée : consigne de température du rétort et écart toléré (généralement ±0,5 °C), durée de maintien minimale, température initiale minimale du produit, temps de montée en température maximal, paramètres de refroidissement. Ces limites constituent les paramètres de contrôle programmés dans l'automate du rétort et surveillés lors de chaque cycle de production.
- Menez une étude de répartition de la chaleur au sein de la cuve d'autoclave.Placez des capteurs de température en plusieurs points de la cuve, qu'elle soit vide, remplie d'eau ou, idéalement, équipée d'un panier entièrement chargé de produits, lors d'un cycle de traitement représentatif. Vérifiez que l'écart de température entre tous les emplacements des capteurs reste dans les limites autorisées (généralement ±0,5 à 1,0 °C par rapport au point de consigne pendant la phase de maintien). Les zones affichant systématiquement des températures plus basses que les autres constituent des points froids susceptibles de provoquer un sous-traitement si le produit est régulièrement positionné à ces endroits.
- Soumettez la documentation requise pour le dépôt réglementaire ou pour révision par une autorité de traitement indépendante.Selon votre marché cible, les dossiers de traitement thermique doivent être approuvés par des autorités de traitement reconnues (l'Institut des spécialistes du traitement thermique, les programmes d'extension universitaire ou les agences gouvernementales de sécurité alimentaire) avant le lancement de la production commerciale. Cette documentation inclut les données de pénétration de la chaleur, les données de répartition de la chaleur, les calculs F0, les spécifications de procédé et les procédures de gestion des écarts.
Réalité du calendrier de validation :Le développement complet du procédé thermique, des premiers essais d'instrumentation jusqu'à l'approbation finale par l'autorité compétente, prend généralement 8 à 16 semaines pour une association produit-contenant sur un autoclave nouvellement installé. Si votre gamme de produits comporte plusieurs formats de contenants, plusieurs recettes ou plusieurs cuves d'autoclave, prévoyez des filières de développement parallèles et budgetisez les frais d'autorité de traitement (3 000 à 15 000 $ par association produit-procédé, selon la complexité et la juridiction concernée).
5. Dimensionnez la capacité de votre autoclave : Adapter les spécifications de la cuve à la demande de production
Une fois l'architecture, la méthode de chauffage, le mode de chargement et le procédé thermique définis, l'exercice de dimensionnement final permet d'adapter les dimensions de la cuve, le temps de cycle et la quantité à votre profil de demande de production. Un sous-dimensionnement vous fait perdre de l'argent pendant la saison haute. Un surdimensionnement immobilise du capital dans une capacité inutilisée et augmente la charge des coûts fixes par unité pendant les périodes creuses.
Calcul de dimensionnement étape par étape
Étape A : Définissez l'objectif de production quotidien exprimé en nombre de boîtes.Partez du volume de ventes contractuel ou prévisionnel, converti en production quotidienne de boîtes. Intégrez une marge pour la croissance anticipée (15 à 25 % par rapport à l'année en cours) et prenez en compte les pertes de rendement (généralement 1 à 3 % de rebuts lors de l'inspection visuelle à la sortie de l'autoclave, sans compter les pertes supplémentaires en aval du process).
Étape B : Déterminez le temps de cycle effectif du processus de production.Additionnez les durées des différentes étapes : temps de montée en température (échauffement entre la fin du chargement et l'atteinte du point de consigne), temps de maintien (défini par votre processus validé), temps de refroidissement (entre le début du refroidissement et la dépressurisation de la cuve, jusqu'à atteindre la température de sécurité pour ouvrir la porte). Ajoutez le temps de manutention lié au chargement et déchargement des paniers (manuel ou automatisé). Prévoyez une marge de 5 à 10 % pour les petits retards et les pauses de vérification des instruments de mesure. Ce total correspond à votre temps de cycle effectif par lot.
Étape C : Calculez le nombre de boîtes par lot en vous basant sur la configuration des paniers.Multipliez le nombre de boîtes par couche par le nombre de couches par panier, puis par le nombre de paniers par chargement de cuve. Vérifiez ce résultat par rapport aux travaux de conception du schéma de chargement réalisés dans la Section 3.
Étape D : Calculez le nombre de lots par poste de travail ainsi que le nombre de cuves requis.Divisez l’objectif de production journalier (étape A) par le nombre de canettes par lot (étape C) pour obtenir le nombre de lots nécessaires par jour. Multipliez le temps de cycle (étape B) par ce nombre de lots pour calculer le total de minutes-vaisseau requis. Divisez ce total par les minutes de production disponibles par jour (heures de poste déduction faite des pauses, des fenêtres de nettoyage et de la maintenance planifiée) pour déterminer le nombre de vaisseaux fonctionnant en parallèle permettant de répondre à la demande. Arrondissez ce résultat à l’unité de vaisseau supérieure : les vaisseaux partiels n’existent pas.
| Exemple de scénario | Conserverie de thon (produit standard) | Conserverie de sardines (canettes de plus petit format) |
|---|---|---|
| Objectif de production journalier | 52 000 canettes (170g net, format D100) | 85 000 canettes (120g net, format D73) |
| Temps de cycle effectif | 65 minutes (12 min de coupe + 45 min de maintien + 8 min de refroidissement + manipulation) | 55 minutes (10 min de coupe + 35 min de maintien + 8 min de refroidissement + manipulation) |
| Nombre de canettes par panier (disposition en 6 couches décalées) | 606 canettes par panier, 2 paniers par navire, soit 1 212 canettes par chargement | 980 canettes par panier, 3 paniers par navire, soit 2 940 canettes par chargement |
| Nombre de lots nécessaires par jour | nombre de lots : 43 (52,000 / 1,212) | nombre de lots : 29 (85,000 / 2,940) |
| Minutes-vaisseau requises | 2 795 min (43 × 65) | 1 595 min (29 × 55) |
| Minutes disponibles (poste double) | ~900 min | ~900 min |
| Vaisseaux requis | 3,1 →4 cuves(cycles de fonctionnement décalés) | 1,77 →2 cuves |
Fonctionnement échelonné multi-cuves
Lorsque votre calcul indique un besoin fractionnaire de cuves compris entre 1 et 2, le fonctionnement échelonné multi-cuves vous permet d'atteindre un débit quasi continu avec des équipements de traitement par lots. Au lieu de charger toutes les cuves en même temps et d'attendre la fin de tous les cycles avant de les recharger, décalez les temps de démarrage des cuves de manière à ce qu'une cuve termine son cycle environ toutes les (durée de cycle divisée par le nombre de cuves) minutes, créant un flux quasi continu de lots traités sortant vers la station de déchargement.
Dans l'exemple du thon présenté ci-dessus, quatre cuves avec des cycles de 65 minutes décalés de 16 minutes (65 / 4 ≈ 16) produisent un lot fini toutes les 16 minutes en moyenne, soit 90 lots par période de 24 heures (1,440 / 16), ce qui dépasse l'exigence de 43 lots et laisse une marge de capacité importante pour les jours de forte demande. Le compromis à prendre en compte est que le fonctionnement échelonné nécessite une discipline de planification rigoureuse et coordonnée : si une cuve prend du retard suite à une panne mineure ou à un retard de disponibilité des paniers, l'effet d'ondulation se propage aux démarrages des cuves suivantes, sauf si le planning est ajusté dynamiquement.
6. Exigences en utilités et préparation des installations
Les stérilisateurs à retort génèrent des besoins très importants en termes d'utilités du site, qui doivent être prévus dès la phase de conception des installations, avant toute installation de l'équipement. Sous-estimer ces besoins en utilités est l'une des causes les plus fréquentes de retards lors de la mise en service et de performances en deçà des attentes après l'installation.
| Type de raccordement | Référentiel des exigences | Gamme de valeurs typiques pour les retorts à traitement par lots de taille moyenne | Consignes de préparation du site de production |
|---|---|---|---|
| Approvisionnement en vapeur | La consommation pendant la phase de chauffage culmine pendant la phase de montée en température. La vapeur utilisée doit être de qualité saturée sèche (avec une fraction de sécheresse minimale de 95%), à une pression suffisante pour atteindre le point de consigne du retort en incluant la marge de perte liée aux tuyauteries. | demande de pointe comprise entre 800 et 2500 kg/h pendant la phase de montée en température ; demande moyenne comprise entre 200 et 600 kg/h pendant la phase de maintien. | Il est recommandé d'installer un collecteur de vapeur dédié entre la chaudière et la batterie de retorts. Prévoyez une station de vannes de réduction de pression au niveau de la zone des retorts. Équipez toutes les lignes d'alimentation et de retour de condensat de purgeurs de vapeur. Isolez l'ensemble des tuyauteries exposées pour éviter l'égouttement de condensation et les risques de brûlure pour le personnel. |
| Eau de refroidissement | Lors de la phase de refroidissement, un volume important est consommé pour évacuer la chaleur sensible de la coque de la cuve, de la masse du panier et du contenu du produit. L'augmentation de température entre l'entrée et la sortie du retort détermine le débit requis. | de 15 à 50 m³/h pendant la phase de refroidissement active, d'une durée de 15 à 30 minutes par cycle. | La capacité de la tour de refroidissement ou du refroidisseur doit être dimensionnée pour répondre à la demande de refroidissement simultanée de l'ensemble des cuves opérant sur des cycles décalés. La qualité de l'eau (dureté, teneur en chlorures, charge microbienne) impacte les performances des buses et les vitesses de corrosion interne. Nous vous recommandons de récupérer la chaleur de l'effluent chaud pour préchauffer l'eau d'appoint entrante. |
| Air comprimé | Gestion de la surpression lors des phases de chauffage et de refroidissement. Actionnement pneumatique des vannes, des mécanismes de porte et des équipements de manutention des paniers. Consommation d'air du système de commande. | De 0,5 à 2,0 Nm³/min sous une pression de 6 à 7 bar (selon le niveau d'automatisation) | Il est préférable d'utiliser de l'air comprimé sec et sans huile pour éviter toute contamination des zones en contact avec les aliments ou tout encrassement des composants pneumatiques. Un système de séchage et de filtration de l'air est nécessaire si l'alimentation en air comprimé de l'installation ne répond pas aux normes de qualité pour air destiné au contact alimentaire. |
| Alimentation électrique | Système de contrôle, moteurs des pompes de circulation, moteurs des ventilateurs (pour autoclaves vapeur-air), moteurs d'entraînement (pour autoclaves rotatifs), éclairage, instrumentation. | Puissance connectée comprise entre 5 et 25 kW, variable selon le modèle d'autoclave et les équipements auxiliaires. | Nous recommandons une alimentation triphasée pour les moteurs d'une puissance supérieure à 3 kW. La stabilité de la tension, maintenue dans une marge de ±5 %, est indispensable pour l'automate programmable industriel (API) et les composants de contrôle de précision. Une alimentation sans coupure (onduleur) ou une séquence d'arrêt contrôlé est obligatoire pour éviter tout abandon du cycle en cours en cas de coupure de courant. |
| Évacuation des eaux et effluents | Effluents d'eau de refroidissement, purge de l'enceinte, rejet de solution de nettoyage, eaux de lavage du sol. La température des effluents peut dépasser les limites de rejet fixées par la réglementation environnementale, un dispositif de tempérage est donc nécessaire. | Débit de pointe adapté au débit d'entrée d'eau de refroidissement en phase de refroidissement. | Le drainage du sol situé autour de la base de l'enceinte est incliné pour éviter la formation de flaques. Si la réglementation locale interdit les rejets thermiques, une fosse de collecte des effluents équipée d'une surveillance de température est requise. Le raccordement au système de traitement des eaux usées de l'installation est dimensionné pour supporter les débits de pointe lors des phases de refroidissement simultané des enceintes. |
7. Les erreurs fréquentes à éviter lors du choix d'un autoclave, qui génèrent des problèmes onéreux par la suite.
- Définir la température du rétort sur la base des allégations des concurrents plutôt que sur vos données réelles de pénétration thermique du produit.Le fait qu'un concurrent annonce un traitement à 115 °C pour un produit au nom similaire ne garantit pas que la formulation de votre produit atteindra une létalité suffisante à cette température. Les écarts de viscosité, la distribution granulométrique, le volume de tête, la variation du poids de remplissage et l'épaisseur de la paroi du récipient influencent tous la vitesse de pénétration thermique, indépendamment de la catégorie de produit déclarée. Réalisez vos propres tests de pénétration thermique avant de valider toute spécification de température, et faites vérifier le calcul F0 obtenu par une autorité de processus accréditée.
- Négliger le temps de montée en température lors de la comparaison des temps de cycle indiqués par les fournisseurs.Certains fournisseurs ne communiquent que le temps de maintien pour mettre en avant les performances de leur cycle, en omettant le temps de montée en température et le temps de refroidissement dans leurs données publiées. Un rétort doté d'un temps de maintien de 35 minutes mais d'un temps de montée en température de 18 minutes affiche un débit inférieur à celui d'un modèle concurrent avec un temps de maintien de 42 minutes mais un temps de montée de 10 minutes, lorsque le temps de cycle total détermine le nombre de lots produits par jour. Demandez systématiquement une ventilation détaillée du temps de cycle total, incluant toutes ses phases, avant d'évaluer les allégations de performance comparative des équipements.
- Choisir le diamètre de la cuve uniquement sur la base de l'empreinte du panier, sans vérifier l'uniformité de la distribution thermique.Les cuves de grand diamètre offrent une capacité par panier attractive, mais il est de plus en plus difficile d'assurer l'uniformité de la température sur l'ensemble de la section transversale pendant la phase de maintien. Une cuve qui valide les tests de distribution thermique avec des paniers vides ou une simulation de charge en eau peut présenter des gradients de température importants (points froids) inacceptables lorsqu'elle est entièrement remplie de produit réel, notamment si la capacité de la pompe de circulation a été dimensionnée pour les conditions plus favorables du test. Exigez une validation de la distribution thermique dans la configuration de production la plus défavorable (cuve entièrement chargée) avant d'accepter la livraison finale.
- Sous-estimer l'impact des temps d'arrêt programmés et imprévus sur le débit effectif de l'équipement.Les comparaisons de coûts d'investissement supposent le plus souvent une disponibilité de l'équipement de 95 % ou plus. Dans la réalité, des opérations de rétort atteignant un OEE de 85 % sont considérées comme bien gérées. L'écart entre la disponibilité théorique et la disponibilité réelle s'explique par la maintenance préventive planifiée (détartrage, contrôle des joints, étalonnage des capteurs), les réparations imprévues (pannes de vannes, dérive des capteurs, usure des joints de porte) et les retards opérationnels (indisponibilité des paniers, absence d'opérateur, arrêts du système de remplissage en amont alimentant le rétort). Établissez votre modèle économique sur la base d'hypothèses de disponibilité prudentes (80 à 85 % dans un premier temps, passant à 87 à 92 % après la première année d'exploitation et d'apprentissage).
- Acquérir un stérilisateur sans s'assurer de l'acceptation par les autorités compétentes en matière de processus du système de contrôle et des fonctionnalités d'enregistrement de données proposés.Les organismes de réglementation et les autorités de processus exigent désormais systématiquement des enregistrements électroniques prouvant que chaque boîte produite a été traitée selon un processus validé, sans aucun écart par rapport aux paramètres définis. Un stérilisateur doté seulement d'une indication de température basique, mais dont la résolution d'enregistrement de données est insuffisante, qui n'a pas de fonctionnalité de piste d'audit ou dont les formats de fichiers sont incompatibles avec les exigences de soumission aux autorités peut être parfaitement fonctionnel sur le plan technique, mais ne sera pas conforme aux réglementations pour les produits destinés à des marchés soumis à contrôle. Vérifiez la conformité des spécifications d'enregistrement de données aux exigences des autorités avant tout achat, et non après installation : la rétrofitisation s'avère alors très coûteuse voire impossible.
- Omettre de prévoir les dispositions nécessaires à une extension future lors de la conception initiale des installations de production.Ajouter un second ou troisième réservoir de stérilisateur après coup nécessite d'augmenter la capacité de la conduite de vapeur, de mettre à niveau l'infrastructure d'eau de refroidissement, de modifier le tableau électrique, de disposer d'espace au sol qui n'est plus forcément disponible, et d'intégrer un système de contrôle qui peut s'avérer incompatible avec la génération d'équipement d'origine. Prévoir dès l'installation initiale un approvisionnement explicite en utilités pour les réservoirs supplémentaires planifiés (conduite de vapeur surdimensionnée avec embouts bouchés, capacité de réserve de la tour de refroidissement, tableau électrique avec emplacements de disjoncteurs réservés, renforcement de la fondation en béton pour les plots de montage des réservoirs supplémentaires) coûte légèrement plus cher lors de la construction, mais permet d'économiser plusieurs fois ce montant lorsque l'extension est réalisée.
8. Comment le choix du stérilisateur s'articule avec les équipements en amont et en aval de la ligne de production.
Votre stérilisateur est positionné entre la sertisseuse (qui achemine les contenants scellés vers la station de chargement du stérilisateur) et les opérations en aval d'étiquetage, de conditionnement en caisses et d'entreposage (qui réceptionnent les contenants ayant subi un traitement thermique depuis la station de déchargement du stérilisateur). La compatibilité des interfaces à ces deux points de connexion a un impact sur la performance globale de la ligne de production équivalent à celui des propres spécifications du stérilisateur.
L'interface entre la sertisseuse et le stérilisateur détermine l'état des contenants qui entrent dans le cycle de stérilisation. La qualité de sertissage produite par la sertisseuse influence directement la sécurité du stérilisateur : des sertissages limites qui maintiennent le vide à température ambiante peuvent céder sous l'effet conjugué de l'augmentation de pression interne et des contraintes de manipulation externe lors du traitement en stérilisateur, générant des événements de contamination qui concernent des lots entiers de production plutôt que des unités défectueuses isolées. C'est pourquoi la capacité de surveillance en ligne des sertissages et de rejet des contenants défectueux sur la sertisseuse est indispensable pour les lignes alimentant un stérilisateur, et pourquoi le processus de sélection du stérilisateur doit prévoir une revue conjointe des normes de qualité de sertissage avec votre fournisseur de sertisseuse, afin de garantir que le système global fournit des contenants capables de résister aux conditions de traitement en stérilisateur sans défaillance.
L'interface entre le stérilisateur et la station d'étiquetage détermine le flux d'informations et la compatibilité de manipulation entre la fin de la stérilisation et l'expédition des produits finis. La température de déchargement du stérilisateur impacte les performances de l'adhésif des étiquettes (certains adhésifs cèdent au-delà d'une certaine température de surface), la stabilité des encres (les encres thermosensibles peuvent se décolorer) et le timing du conditionnement en caisses (les contenants chauds condensent de l'humidité à l'intérieur des caisses, ce qui accélère la dégradation du carton). Si votre stérilisateur décharge des contenants à une température de surface supérieure à 50 °C, l'installation de convoyeurs de refroidissement intermédiaires ou de tunnels de refroidissement à air pulsé peut s'avérer nécessaire avant que les contenants n'atteignent les stations d'étiquetage : cet élément d'interface est souvent négligé lors de la définition des spécifications du stérilisateur, mais il est mis en évidence lors de la mise en service, quand des problèmes d'adhérence des étiquettes apparaissent de façon inattendue.
Vue d'ensemble de la ligne intégrée :HSYL propose des solutions d'équipement coordonnées pour l'ensemble du processus de mise en conserve, de la préparation à la stérilisation et à l'emballage. Découvrez levue d'ensemble des solutions pour cuisines professionnelles et traitement des produits alimentairesafin d'obtenir des conseils de configuration de ligne intégrée prenant en compte l'interfaçage des retorts avec les équipements de scellage en amont et les systèmes de manutention en aval, selon une conception unifiée plutôt que des choix d'équipements individuels.
Équipements complémentaires pour les lignes de traitement thermique
Les stérilisateurs retort font partie d'un écosystème plus vaste d'équipements de traitement des produits alimentaires. Les catégories présentées ci-dessous influencent directement le choix, le dimensionnement et l'utilisation des retorts :
- Armoires de cuisson vapeur automatiques— Équipements de pré-cuisson et de blanchiment des matières premières, utilisés avant la mise en conserve. Les paramètres de pré-cuisson (température, temps de maintien, texture du produit après cuisson à la vapeur) déterminent la température initiale du produit à son entrée dans le retort, ainsi que son comportement de pénétration de la chaleur pendant la stérilisation. Une pré-cuisson homogène limite la variabilité des processus de retort d'un lot à l'autre.
- Armoires de cuisson vapeur à gaz— Source de chauffage alternative pour les opérations de prétraitement dans les installations où la capacité d'alimentation électrique est limitée mais où des infrastructures gazières sont disponibles. La production de vapeur alimentée au gaz dissocie la demande énergétique de prétraitement de la charge électrique imposée par les autoclaves eux-mêmes lors des pics d'activité de traitement.
- Comment choisir les équipements de cuisine commerciale adaptés aux cuisines centrales ?— Méthodologie de planification applicable aux sites de transformation alimentaire centralisés, notamment les usines de conserve. Elle aborde les cadres de calcul de capacité, les principes de zonage des espaces, les approches de dimensionnement des réseaux utilitaires et les critères d'évaluation des fournisseurs, qui correspondent aux considérations spécifiques aux autoclaves détaillées dans le présent guide.
- Guide d'aménagement technique et d'évaluation des coûts des usines de production alimentaire.— Ressource dédiée à l'échelle de l'installation pour concevoir ou agrandir les espaces de transformation alimentaire autour de nouvelles installations d'autoclaves. Elle traite de la charge admissible des sols (les autoclaves pèsent 2 à 8 tonnes lorsqu'ils sont remplis), des exigences d'ancrage parasismique, de la coordination du tracé des réseaux utilitaires, des dégagements d'accès aux équipements pour la maintenance et des stratégies d'anticipation des extensions mentionnées dans la section 7.
Foire aux questions
Quelle est la différence entre un autoclave discontinu et un autoclave continu pour les conserves alimentaires ?
Qu'est-ce que la valeur F0 en stérilisation par autoclave ?
Quelle est la méthode de chauffage de rétorth la plus performante pour les produits de poisson en conserve ?
Comment calculer le nombre de rétorths requis pour votre ligne de production de conserves ?
Quelles sont les principales différences entre le rétorth par immersion dans l’eau et le rétorth à mélange vapeur-air ?
Quelle est la durée typique d’un cycle de rétorth pour les conserves de poisson ?
Quel schéma de chargement du panier permet de maximiser le nombre de boîtes par charge de rétort ?
Quels raccordements aux utilités un stérilisateur à rétort nécessite-t-il ?
Articles connexes

Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.