La sertisseuse de boîtes est la machine la plus techniquement exigeante de toute ligne de mise en boîte de poisson. Elle garantit que chaque boîte quittant votre site conserve son joint sous vide, même lors des variations de température de la chaîne de distribution, des changements de pression des conteneurs de fret maritime et de stockages en rayon en magasin pouvant durer plus de deux ans. Le choix d'une sertisseuse inadaptée vous expose à des taux de retouche supérieurs à 3 %, des notifications de blocage réglementaire aux frontières d'importation, des plaintes de consommateurs nuisant à votre image de marque pour des boîtes bombées ou qui fuient, ainsi qu'à des demandes de garantie qui réduisent les marges d'une catégorie de produits déjà très peu rentable.
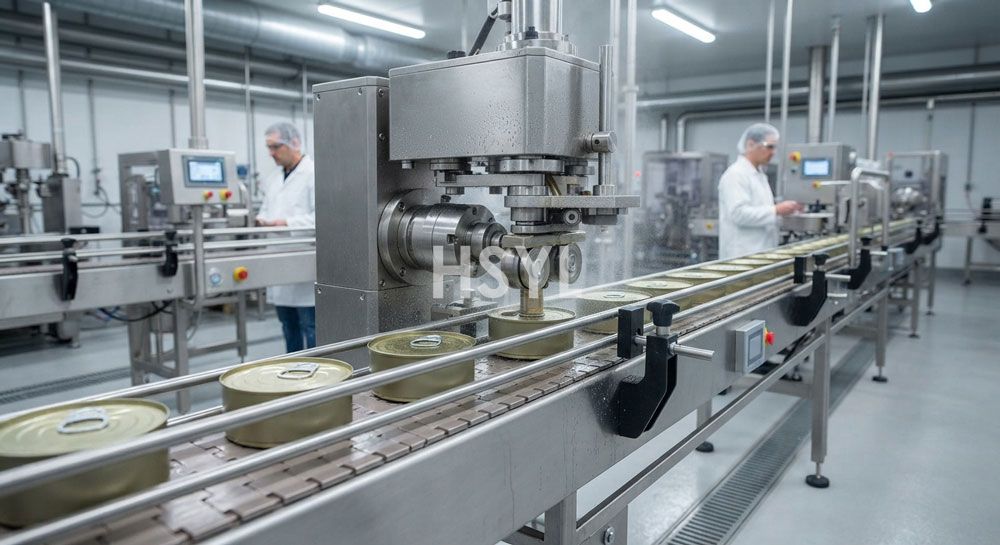
Ce guide détaille les trois paramètres les plus critiques lors du choix d'une sertisseuse pour boîtes de poisson : méthode de vide, plage de diamètre des boîtes et cadence de ligne maximale. Il inclut également les questions pratiques à poser aux fournisseurs, les erreurs courantes à l'origine de rétrofits onéreux, ainsi que les interactions entre ces choix et vos équipements de remplissage en amont et systèmes de stérilisation sous pression en aval. Ce cadre est valable quel que soit le produit que vous conditionnez : sardines à l'huile, morceaux de thon en saumure, maquereau à la sauce tomate ou tout autre produit de la mer conservé nécessitant une fermeture hermétique de boîte métallique.
1. Sélectionnez votre méthode de sertissage : sertissage en chambre à vide contre fermeture par flux de vapeur
Le premier critère à prendre en compte n'est pas la marque ni le prix : il s'agit de déterminer quelle méthode de mise sous vide correspond à votre type de produit, à la température de remplissage et aux exigences de durée de conservation. Les lignes de conditionnement de poisson en boîte reposent sur deux approches principales, et choisir la mauvaise est l'erreur de spécification la plus coûteuse dans cette catégorie d'équipements.
| Méthode | Fonctionnement | Niveau de vide obtenu | Idéal pour | Limites |
|---|---|---|---|---|
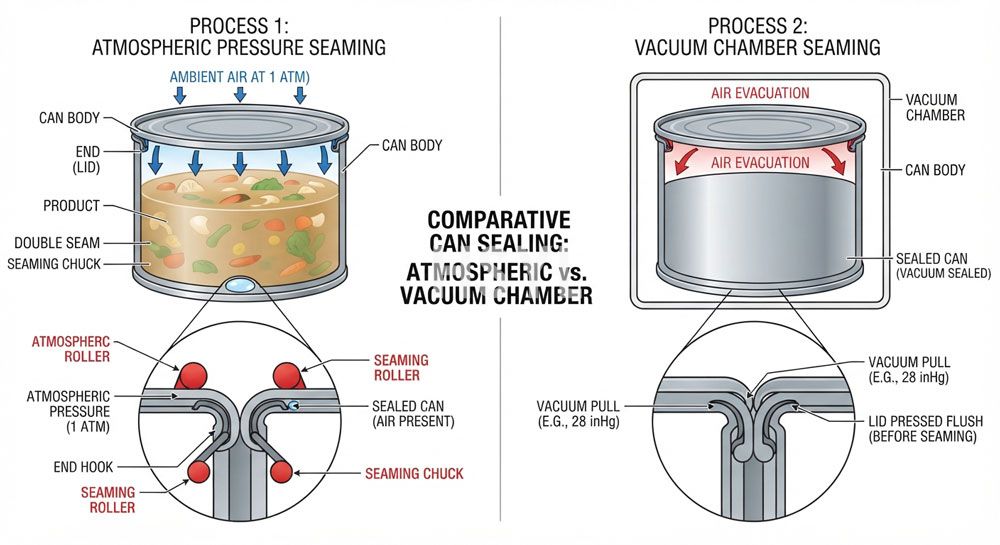
| Sertissage en chambre à vide | La boîte pénètre dans la chambre d'évacuation fermée avant la pose du couvercle. L'air est pompé jusqu'à atteindre le niveau de vide cible. Le couvercle est posé, puis la boîte est sertie tant qu'elle reste sous vide. La boîte sort de la chambre une fois le sertissage terminé. | 20 à 29 inHg (réglable) | Produits remplis à froid à une température inférieure à 40°C. Produits nécessitant une exclusion totale de l'oxygène, tels que les sardines grasses et les poissons à haute teneur en matière grasse, pour lesquels l'oxydation provoque un rancissement lors d'un stockage prolongé. | Temps de cycle plus lent que pour le procédé atmosphérique. Empreinte au sol de la machine plus importante en raison de l'enceinte de la chambre. Coût d'investissement plus élevé. Non adapté aux produits remplis à chaud, car la génération de vapeur interfère avec le fonctionnement de la pompe. |
| Fermeture par flux de vapeur (dite aussi « vide à la vapeur ») | On injecte de la vapeur dans l'espace de tête juste avant la pose du couvercle : elle chasse l'air présent. Une fois le scellage réalisé, la condensation de la vapeur génère un vide naturel à l'intérieur de la boîte, sans recours à un pompage mécanique. | 15 à 25 inHg (la valeur varie selon la température du produit lors du remplissage) | Produits mis en boîte à chaud à une température supérieure à 70°C. Lignes de production à haute cadence dépassant 400 CPM, pour lesquelles le temps de cycle de la chambre de scellage constitue un goulot d'étranglement. Procédé standard de mise en boîte de thon et de maquereau avec remplissage classique de saumure ou de sauce. | Le niveau de vide atteint dépend de la cohérence de la température du produit au moment du remplissage. Il est inférieur en valeur absolue à celui obtenu avec la méthode par chambre. Ce procédé n'est pas adapté aux produits remplis à froid ou à température ambiante. Il nécessite par ailleurs une pression d'alimentation en vapeur stable. |
Critères de sélection :Si votre produit est rempli à température ambiante ou inférieure à 40°C – ce qui concerne la majorité des sardines en conserve dans l'huile, certaines conserves spéciales et tous les procédés de remplissage à froid – vous devez opter pour un scellage par chambre à vide. La fermeture par flux de vapeur ne permet pas d'obtenir des niveaux de vide fiables lorsque la chaleur apportée par le produit lors du remplissage est insuffisante pour générer et condenser de la vapeur. Si votre produit sort du remplisseur à une température supérieure à 70°C – ce qui concerne quasiment tous les procédés conventionnels de mise en boîte de thon, de maquereau et de saumon – la fermeture par flux de vapeur est généralement la solution la plus adaptée, car elle génère un vide suffisant à des cadences de ligne plus élevées, et ce pour un coût d'équipement moins important.
La plage de température chevauchante entre 40°C et 70°C nécessite des tests adaptés à chaque produit. Certains industriels du secteur réalisent des essais de validation comparatifs utilisant les deux techniques sur des équipements à échelle pilote, et choisissent la méthode la plus appropriée en fonction de la rétention de vide mesurée après simulation de durée de vie accélérée, plutôt que de se reposer uniquement sur des calculs théoriques.
2. Adaptez la plage de mandrins de votre sertisseuse à vos besoins en diamètre de boîtes.
Toutes les sertisseuses de boîtes sont équipées de mandrins usinés avec précision qui maintiennent le corps et le couvercle de la boîte en place pendant le sertissage. Le diamètre du mandrin doit être parfaitement adapté au diamètre de vos boîtes, avec des tolérances très strictes : généralement +/- 0,1 mm. Par conséquent, le modèle de sertisseuse que vous choisissez doit soit être compatible nativement avec le diamètre exact de vos boîtes, soit pouvoir recevoir des outillages de mandrins à changement rapide couvrant l’ensemble des tailles de boîtes que vous prévoyez de produire.
| Diamètre courant des boîtes de conserve de poisson | Applications typiques | Taille de mandrin nécessaire | Temps de changement de format (avec outillage) |
|---|---|---|---|
| 73 mm | Boîtes de sardines, conditionnements de portions spéciales, boîtes individuelles | Mandrin D73 dédié | 8 à 15 minutes si l'outillage est déjà en place |
| 83 mm / 85 mm | Petites boîtes de sardines, ainsi que certains formats régionaux de boîtes de thon | Mandrin de type D83 ou D85 | 8 à 15 minutes |
| 99 mm / 100 mm / 102 mm | Boîte de thon standard (la plus répandue à l'échelle mondiale), boîte de poisson à usage général | Mandrin D100 ou D102 (le plus polyvalent, adapté à la plupart des usages) | 10 à 20 minutes : c'est la taille de mandrin la plus couramment utilisée dans le secteur de l'équipement sportif |
| 127 mm / 130 mm | Grandes boîtes de conserve pour établissements, emballages grand format familial, formats adaptés à la restauration collective | Mandrin D127 ou D130 | 12 à 25 minutes |
| 153 mm | Grandes boîtes de conserve pour établissements, formats de conditionnement en gros | D153, chuck spécialisé | 15 à 30 minutes |
Note pratique :Si votre site de production traite plusieurs diamètres de boîtes sur une même ligne — par exemple, des boîtes de thon standard de 100 mm en période de pointe, puis des boîtes de sardine de 73 mm en période creuse — assurez-vous que le modèle de sertisseuse permet le changement d'outillage sans l'intervention d'un technicien du fabricant. Certaines sertisseuses d'entrée de gamme sont conçues exclusivement pour un fonctionnement sur un seul diamètre et ne permettent pas de remplacer le chuck directement sur site. Une sertisseuse qui supporte un changement opéré par l'opérateur en 5 minutes sur l'ensemble de votre gamme de diamètres vous évite d'avoir à acheter une seconde machine et améliore significativement la flexibilité d'utilisation de votre ligne.
Considérations relatives au format des couvercles
Le système de chuck doit également être compatible avec le profil de vos couvercles. Les extrémités à ouverture facile à pleine ouverture requièrent des trajets de rouleaux de sertissage et des profils de pression différents de ceux des couvercles classiques non à ouverture facile, car le panneau de déchirure pré-découpé crée une zone de faiblesse localisée que les rouleaux de sertissage ne doivent pas surcharger. Si vos produits utilisent des extrémités à ouverture facile — qui représentent aujourd'hui plus de 60 % des emballages de conserves de poisson sur les marchés matures — vérifiez que le fournisseur de votre sertisseuse a validé sa configuration d'outillage selon la fiche technique spécifique du fabricant de vos extrémités. L'utilisation de réglages génériques pour ouverture facile sans calibration adaptée au fabricant de couvercles est l'une des causes les plus courantes de défauts d'étanchéité des joints dans les opérations modernes de conserverie de poisson.
3. Calculer précisément les besoins en vitesse de ligne
La vitesse de ligne est à l'origine de la plupart des erreurs de sélection. Les équipes achats ont tendance à définir la capacité de la sertisseuse en se basant sur le volume de production actuel, auquel s'ajoute une marge de croissance forfaitaire de 20 %. Cette méthode ne prend pas en compte l'interaction entre la vitesse de la sertisseuse et quatre variables opérationnelles qui déterminent le débit réel sur le terrain de production.
La formule de vitesse réelle
La production effective équivaut à la vitesse nominale multipliée par quatre facteurs de déclassement :
- Facteur OEE (Efficacité Globale des Équipements) :L’efficacité globale des équipements (OEE) s’élève généralement entre 65 % et 85 % sur les lignes de conditionnement de poisson bien exploitées. Les nouvelles installations prévoient souvent un OEE de 95 % lors de l’élaboration du budget, mais n’atteignent que près de 70 % la première année d’exploitation, le temps que les opérateurs maîtrisent les procédures de changement de série, que les routines de maintenance soient rodées et que les petits ajustements de processus s’accumulent.
- Déclassement pour changement de série :Si votre ligne alterne entre différents produits, formats de boîte ou modèles d’étiquettes, chaque changement de série consomme des minutes de production. Une ligne fonctionnant en postes de 8 heures avec deux changements de série quotidiens perd 30 à 60 minutes par jour rien qu’au titre du temps de préparation, soit une réduction de 6 à 12 % du temps de fonctionnement effectif disponible avant même que la machine de sertissage ne se mette en cycle.
- Pondération du mix produit :Tous les produits ne sont pas usinés à la même vitesse. Une machine de sertissage d’une capacité de 300 cycles par minute (CPM) traitant des boîtes de sardines de 73 mm peut atteindre sa vitesse nominale, mais la même machine traitant des boîtes de conserve pour collectivités de 153 mm, dotées de couvercles plus lourds et d’épaisseurs de matériau plus importantes, cycle souvent 15 à 25 % plus lentement en raison d’un temps de séjour de sertissage plus long par boîte.
- Tampon dédié aux pics saisonniers :La mise en conserve de poisson est une activité intrinsèquement saisonnière dans de nombreuses régions. Les pêches de capture sauvage disposent de saisons définies, d’une durée de trois à six mois. Pendant ces périodes, la chaîne de production doit fonctionner à son rendement maximal durable. Dimensionner l’équipement sur la base de la demande annuelle moyenne plutôt que sur celle du pic saisonnier revient à laisser des revenus de côté pendant la fenêtre étroite où l’approvisionnement en matières premières et les prix du marché sont alignés de manière favorable.
| Votre contexte | Méthode de dimensionnement | Exemple de calcul concret |
|---|---|---|
| Un seul produit, un seul format de conserve, exploitation continue toute l’année | Vitesse nominale × 1,15 (incluant l’OEE et un tampon mineur) | Pour une production cible de 250 CPM, prévoir une sertisseuse d’une capacité minimale de 290 CPM |
| Deux formats de boîte de conserve, saisonnalité modérée | Vitesse nominale multipliée par un facteur de 1,35 à 1,45 (prendre en compte le changement de série et la marge de pointe) | Objectif de pic de production à 300 CPM → Préciser une fermeuse de boîte d'au moins 420 CPM |
| Multiples références de produits, multiples formats, saisonnalité marquée | Vitesse nominale multipliée par un facteur de 1,50 à 1,70 (application de l'ensemble des coefficients de déclassement) | Objectif de pic de production à 400 CPM → Préciser une fermeuse de boîte d'au moins 600 à 680 CPM |
Aspect financier :Sous-dimensionner une fermeuse de boîte de 30 % pour économiser 15 000 dollars sur son prix d'achat revient généralement à une perte annuelle de 40 000 à 80 000 dollars, liée aux opportunités de débit saisonnier manquées, aux primes de main-d'œuvre pour les heures supplémentaires pendant les pics d'activité et aux frais d'expédition accélérée nécessaires pour honorer les commandes clients que la ligne sous-dimensionnée ne peut pas traiter pendant ses heures d'exploitation normales. La fermeuse de boîte n'est pas le poste sur lequel il faut réduire les coûts d'investissement sur une ligne de conservation de poisson : c'est la machine limitante du débit qui fixe le plafond de production total de l'usine.
4. Spécifications incontournables pour les fermeuses de boîtes de conserve de poisson
En plus des trois critères de sélection essentiels, assurez-vous que toute sertisseuse de boîtes figurant sur votre liste restreinte respecte ces spécifications minimales dédiées aux applications de conserve de poisson. Les sertisseuses universelles conçues pour la conserve de légumes ou de viande présentent fréquemment des lacunes fonctionnelles par rapport aux besoins des produits de la mer, du fait de l'environnement salin corrosif, de la forte teneur en huile et des normes d'inspection strictes propres aux marchés d'exportation de produits de la mer.
| Catégorie de spécification | Exigences minimales pour la conserve de poisson | Pourquoi ces critères sont essentiels pour les produits de la mer |
|---|---|---|
| Matériau de fabrication (pièces en contact avec le produit) | Acier inoxydable SUS304 ou SUS316 pour l'ensemble des surfaces en contact avec le produit, incluant les mandrins, rouleaux de sertissage, vérins de levage et composants de convoyeur | L'eau de mer, les saumures et les sauces acides attaquent l'acier au carbone et les alliages de basse qualité. Les résidus de corrosion issus de surfaces en contact dégradées contaminent les joints de sertissage, provoquant des micro-fuites et des refus lors des contrôles. |
| Contrôle de l'intégrité des joints de sertissage | Mesure automatique de l'épaisseur des joints de sertissage, avec système de rejet ou d'alarme en cas de dépassement des tolérances, ainsi qu'un contrôle du vide sur l'ensemble des boîtes ou par échantillonnage statistique | Pour les marchés d'exportation de conserves de poisson (Union européenne, États-Unis, Japon, Australie), une inspection obligatoire des soudures est réalisée sur tous les conteneurs entrants. Un rejet complet d'un lot lors du contrôle frontalier entraîne des coûts correspondant à la valeur totale du conteneur, aux frais de réexpédition et aux dépenses de destruction. |
| Détection d'absence de boîte ou de couvercle | Des capteurs optiques ou mécaniques qui bloquent le processus de sertissage si le corps de la boîte ou le couvercle n'est pas présent sur la station de travail | Évite les cycles de production ne comportant qu'un couvercle ou qu'une boîte, qui endommagent les outillages et génèrent des déchets présentant des arêtes vives dangereuses dans le flux de production. Il empêche également les unités incomplètes de poursuivre leur chemin vers l'étape de stérilisation sous pression, où elles risqueraient d'exploser. |
| Système de lubrification | Lubrification centralisée automatique utilisant un lubrifiant de qualité alimentaire, avec des logements de roulements étanches qui évitent toute intrusion de contaminants | Les environnements de production de conserves de poisson génèrent des embruns salins et des brouillards d'huile qui s'infiltrent dans les points de lubrification ouverts. Une graisse contaminée accélère l'usure des roulements et peut entraîner une contamination du produit en cas de défaillance des joints d'étanchéité. |
| Indice de conception sanitaire | Indice de protection minimal IP55 pour l'enveloppe, châssis compatible avec le lavage par aspersion, absence de rebords horizontaux favorisant l'accumulation de liquides, accès au démontage quotidien sans outil pour faciliter le nettoyage | Les cycles d'assainissement quotidiens sont obligatoires dans les sites de transformation du poisson. Tout équipement retenant l'humidité, des résidus de poisson ou des produits de nettoyage devient une source de prolifération microbienne et un point de départ de corrosion en seulement quelques semaines. |
| Système de contrôle | Commande basée sur automate programmable (PLC) avec interface homme-machine (IHM) tactile, stockage de recettes pour différentes configurations de format de boîte, diagnostic des pannes avec affichage des codes d'erreur, compteur de production et sorties de suivi de l'OEE | Réduit le temps de changement de format par rappel des paramètres enregistrés, permet une planification de la maintenance fondée sur les données grâce à la journalisation des pannes, et fournit la documentation de traçabilité exigée par les référentiels d'audit de sécurité alimentaire, dont BRC, IFS et SQF. |
5. Questions à poser à tous les fournisseurs de seamer avant tout achat
Les spécifications techniques figurant sur les fiches techniques vous indiquent les performances d'un seamer dans des conditions idéales. Ces questions vous permettent d'évaluer son comportement dans votre environnement d'installation spécifique :
- Quel est le temps de changement de format réel entre ma boîte de plus petit diamètre et ma boîte de plus grand diamètre lorsqu'il est réalisé par mes propres opérateurs, et non par vos techniciens de démonstration ?Demandez une documentation vidéo d'un changement de format réel effectué par un opérateur ne maîtrisant pas cette machine spécifique, et non une démonstration d'usine pré-répétée. Les temps de changement de format indiqués dans les présentations commerciales excluent fréquemment la récupération des outillages, la vérification de l'étalonnage et les étapes de production de boîtes de test, qui consomment un temps de poste réel sur votre ligne de production.
- Contre quels fabricants de couvercles à ouverture facile avez-vous formellement validé vos outillages de sertisseuse ?Procurez-vous des lettres de confirmation écrites ou des rapports d'essai couvrant les marques de couvercles spécifiques et les spécifications des extrémités de boîte que vous prévoyez d'utiliser. La validation doit inclure des mesures de sertissage réalisées après démontage, conformes aux spécifications de dimensions de sertissage publiées par le fabricant de couvercles, et pas uniquement des tests fonctionnels de maintien du vide.
- Quel est votre engagement sur la livraison des pièces détachées pour les deux premières années, y compris les pièces d'usure critiques telles que les rouleaux de sertissage, les inserts de mandrin et les patins de levage ?Les rouleaux de sertissage sont des consommables dont la durée de vie s'étend de 8 à 20 millions de cycles de boîte, en fonction du matériau de la boîte et du type de produit. Une livraison de sertisseuse excluant les jeux de rouleaux initiaux entraîne un arrêt de votre ligne pour l'approvisionnement en pièces avant le premier intervalle de remplacement des rouleaux. Négociez un kit de pièces de rechange de démarrage inclus dans la commande initiale, et non un ajout du marché secondaire.
- Que se produit-il lorsqu'une boîte se coince dans la station de sertissage en cours de fonctionnement — la machine le détecte-t-elle automatiquement, s'arrête-t-elle en sécurité et permet-elle à l'opérateur de la débloquer sans endommager les outillages, ou force-t-elle le passage du blocage et détruit-elle ces derniers ?Les sertisseuses bon marché manquent parfois de logique de détection de calage et continuent d'entraîner la tête de sertissage contre une boîte coincée jusqu'au déclenchement de la surcharge moteur ou jusqu'à la fracture du mandrin. Ce mode de défaillance unique peut entraîner la destruction de milliers de dollars d'outillages de précision et un arrêt de la production pendant plusieurs jours, le temps que les pièces de rechange soient livrées.
- Fournissez trois références de clients actuels du secteur de la conserverie de poisson, exploitant des tailles de boîtes et des vitesses de ligne similaires aux vôtres et utilisant votre équipement depuis au moins dix-huit mois.Contactez-les. Renseignez-vous sur le taux de disponibilité réellement atteint, la fréquence des arrêts non planifiés, la réactivité de votre service après-vente en cas de problème, et sur leur volonté de racheter le même équipement au vu de leur expérience actuelle. Les références commerciales qui possèdent l'équipement depuis moins de six mois n'ont pas encore été confrontées aux modes de défaillance qui surviennent après la période de fonctionnement initiale couverte par la garantie.
6. Erreurs fréquentes à l'origine de rétrofits onéreux
Ces cinq erreurs sont à l'origine de la majorité des projets de rétrofit liés aux soudeuses de boîtes dans les conserveries de poisson. Chacune génère des dépenses imprévues comprises entre 20 000 et 100 000 dollars, auxquelles s'ajoute un arrêt de production pendant la durée des travaux de correction.
| Erreur | Cause de l'erreur | Conséquence | Mesure de prévention |
|---|---|---|---|
| Ne prendre en compte que le volume de production actuel et ignorer les pics saisonniers de demande | Les contraintes budgétaires poussent à choisir la machine la moins coûteuse capable de traiter la production actuelle. La demande correspondant aux pics saisonniers est considérée comme un problème à résoudre ultérieurement. | Durant la saison de pêche, la ligne de production n'est pas en mesure de suivre le volume de matières premières entrantes. L'excédent de captures est réorienté vers des produits surgelés à plus faible valeur ajoutée ou vendu sur le marché spot à prix réduits. La perte de revenus engendrée dépasse de loin les économies réalisées sur l'achat d'une sertisseuse de plus petite capacité. | Définissez la capacité de la sertisseuse en vous basant sur le pic saisonnier historique le plus élevé, auquel vous ajoutez une marge de croissance de 20 %, plutôt que sur le volume moyen annualisé. |
| Privilégiez la méthode de chambre à vide pour les produits soumis à un remplissage à chaud. | Le service achats part du principe que la chambre à vide donne systématiquement de meilleurs résultats, peu importe la température de remplissage, et ne consulte pas les équipes opérationnelles pour leur expertise technique lors du choix de l'équipement. | La vapeur produite dans la chambre d'évacuation se condense sur les composants internes de la pompe, entraînant une usure accélérée, une contamination de l'huile et des pannes fréquentes. Les temps de cycle s'allongent, la pompe peinant à fonctionner face à une charge de vapeur permanente. Le coût de maintenance est deux fois plus élevé que pour l'alternative de fermeture par flux de vapeur. | Adaptez la méthode de sertissage à la température de remplissage. Au-delà de 70°C, privilégiez par défaut la fermeture par flux de vapeur, sauf si la formulation du produit requiert explicitement un niveau de vide plus profond que celui que la vapeur peut générer. |
| Partir du principe qu'une seule taille de mandrin suffira pour répondre aux futurs projets d'extension de la gamme de canettes. | La production actuelle n'utilise que des canettes de 100 mm. Le service marketing évoque la possibilité de lancer une ligne de conserves de sardines en 73 mm l'année prochaine. La décision a été reportée pour réaliser des économies immédiates. | Au lancement de la ligne de production de sardines, la sertisseuse acquise n'est pas compatible avec les mandrins de 73 mm, car sa conception est prévue exclusivement pour une plage de fonctionnement de 99 à 153 mm. Il est nécessaire d'acheter une deuxième machine ou de remplacer entièrement la sertisseuse, ce qui entraîne une perte de capital importante sur l'unité initiale. | Définissez l'ensemble des formats de boîtes prévus avant de procéder à la sélection. Vérifiez que la gamme d'outils de la sertisseuse couvre la totalité du portefeuille actuel et des prévisions, tailles de secours incluses. |
| Négliger le statut de validation des couvercles à ouverture facile | Le fournisseur de la sertisseuse indique une compatibilité générale avec les couvercles à ouverture facile. On considère que la validation effectuée par le fabricant spécifique des couvercles est équivalente. | Les dimensions du joint de sertissage dépassent la bande de tolérance définie pour la marque de couvercle sélectionnée. Le fabricant de couvercles refuse de garantir son produit lorsqu'il est utilisé avec une sertisseuse non validée. Des réclamations clients liées à des difficultés d'ouverture ou au détachement des couvercles pendant la distribution surviennent dans les mois suivant le lancement. | Récupérez la documentation de validation officielle mentionnant votre fournisseur de couvercles spécifique et les spécifications de l'extrémité de boîte avant de finaliser le bon de commande. Réalisez des tests avec les matériaux de production effectifs lors de l'essai d'acceptation en usine. |
| Sous-estimer la complexité d'intégration de la sertisseuse avec le remplisseuse et le rétort | La sertisseuse est achetée auprès d'un fournisseur indépendant de ceux du remplisseuse et du rétort. On considère que l'intégration se limite à une simple connexion par boulonnage. | Un décalage de hauteur du convoyeur entre la sortie du remplisseur et l'entrée du sertisseur nécessite une fabrication sur mesure. L'élévation de la sortie du sertisseur ne correspond pas à la hauteur d'alimentation du chargeur de rétort. Les signaux de synchronisation entre les machines ne sont pas compatibles. La mise en service s'étend de une à six semaines le temps que les problèmes d'intégration soient résolus un par un. | Demandez à votre fournisseur de sertisseur un plan de disposition intégré de la ligne indiquant les dimensions exactes des interfaces et les protocoles de signalisation avec vos équipements en amont et en aval prévus. Corrigez tous les décalages avant l'expédition des équipements depuis l'usine. |
7. Comment le choix du sertisseur s'inscrit dans l'ensemble de votre processus de mise en boîte
Le sertisseur ne fonctionne pas de manière isolée : ses performances interagissent directement avec le remplisseur qui lui fournit les boîtes vides et le rétort qui reçoit les boîtes scellées en aval. Maîtriser ces interfaces permet d'éviter l'erreur d'intégration évoquée précédemment et garantit une conception de ligne équilibrée, sans goulot d'étranglement qui viendrait gaspiller la capacité des équipements adjacents.
L'interface entre le remplisseur et le sertisseur est cruciale, car la régularité du niveau de remplissage impacte directement la qualité du cordon de sertissage. Des boîtes surremplies génèrent une incohérence de l'espace de tête, qui provoque des variations de vide d'une boîte à l'autre même avec un fonctionnement parfait du sertisseur. Des boîtes sous-remplies présentent un espace de tête excessif, qui réduit la rétention du vide pendant le traitement thermique. Si votre remplisseur affiche une variation de poids de remplissage supérieure à ±2 g sur l'ensemble de la production, corrigez d'abord ses limites de capacité avant d'investir dans la précision haut de gamme d'un sertisseur : ce dernier ne peut pas compenser un produit entrant irrégulier.
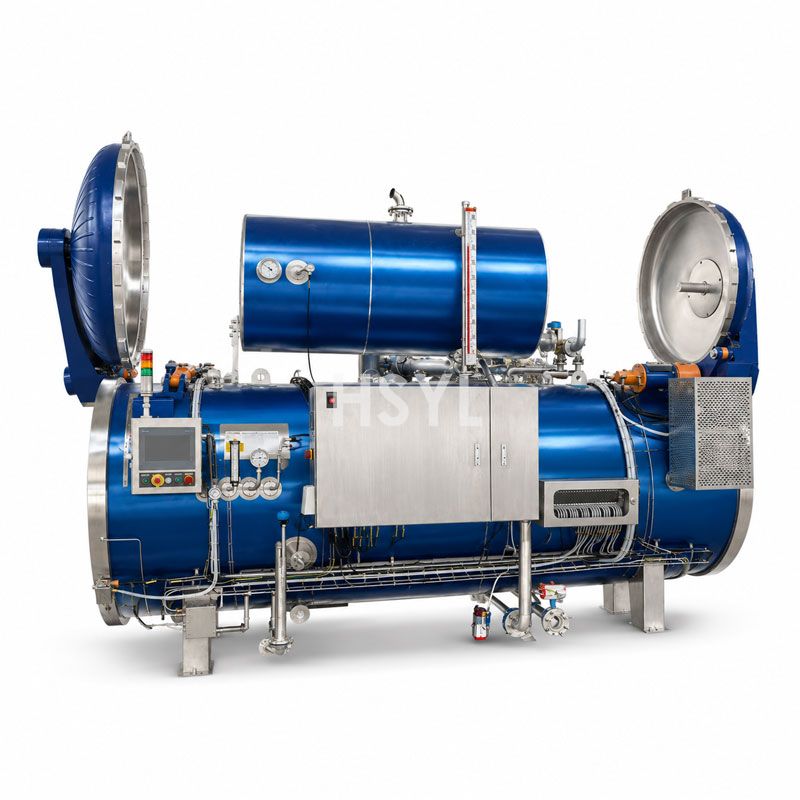
L'interface entre le sertisseur et le rétort est cruciale, car l'intégrité des cordons de sertissage détermine la sécurité du processus de rétort. Des boîtes entrant dans le cuiseur de rétort avec des cordons de sertissage marginaux peuvent résister aux conditions de stockage ambiantes, mais céder lorsqu'elles sont soumises à la fois à une pression interne accumulée par le chauffage à la vapeur et à des manipulations mécaniques externes sur les paniers de rétort. Une explosion de rétort causée par une défaillance de cordon de sertissage sous pression de traitement génère un événement de contamination qui affecte l'ensemble du lot traité, et pas seulement la boîte défectueuse concernée. C'est pourquoi la capacité de surveillance des cordons de sertissage et de rejet intégrée au sertisseur est indispensable pour la mise en boîte de poisson : le coût en aval lié à l'échappement d'une seule boîte défectueuse est largement disproportionné par rapport au coût incrémental d'équipements de surveillance en ligne.
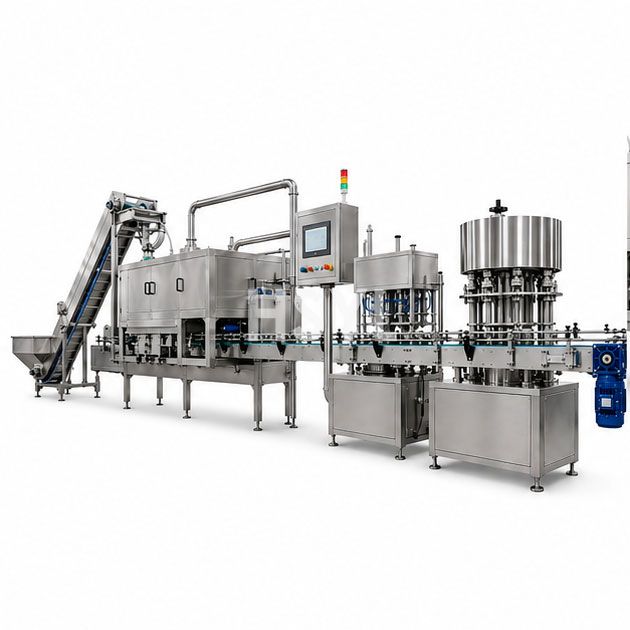
Ressource de planification :Pour les sites industriels concevant une nouvelle ligne de mise en boîte de poisson ou augmentant leur capacité de production existante, HSYL propose des solutions d'équipements intégrées couvrant l'ensemble des étapes du processus : remplissage, sertissage, rétort, étiquetage et conditionnement en caisses. Consultez l'aperçu des solutions d'équipements de transformation alimentaire pour découvrir les options de configuration de ligne qui anticipent les questions de compatibilité des interfaces et garantissent des puissances nominales de capacité harmonisées sur l'ensemble des postes de la ligne.
8. Synthèse des coûts et de la valeur
Le coût d'investissement initial du scelleur varie très fortement selon la méthode de vide, la vitesse nominale, le niveau d'automatisation et la qualité de construction. Plutôt que de vous communiquer des tarifs qui diffèrent selon la région, les fluctuations de devises et le périmètre de personnalisation, le cadre d'évaluation de la valeur ci-dessous vous permet de vérifier si un devis correspond à une valeur juste pour votre usage :
| Palier d'investissement | Plage de vitesse habituelle | Adapté pour | Critères du coût total de possession à analyser |
|---|---|---|---|
| Semi-automatique d'entrée de gamme | 60 à 150 CPM, chargement manuel du couvercle | Opérations de lancement, production pilote, produits spécialisés à faible volume, marchés où le coût de la main-d'œuvre est nettement inférieur au capital d'équipement | Coût de la main-d'œuvre par boîte (chargement manuel lent), évolutivité limitée, dépendance accrue à la formation, non adapté aux marchés de détail à l'exportation exigeant une qualité de jointure de boîte constante |
| Automatique de milieu de gamme | 200 à 400 CPM, pose automatique des couvercles, surveillance de base | Canniers régionaux implantés de longue date, opérations à un ou deux équipes, approvisionnement des marchés nationaux et des marchés d'exportation proches | Juste équilibre entre efficacité de l'investissement et bénéfices de l'automatisation. Vérifiez que la couverture de surveillance est conforme aux normes d'inspection de votre marché cible. Contrôlez la disponibilité des pièces détachées et le réseau d'assistance service local. |
| Production haute vitesse | 500 à 800+ CPM, monitoring complet des jointures de boîte, changement rapide de format, connectivité des données | Grands exportateurs en volume, exploitation en continu sur plusieurs postes, marchés réglementés (UE, États-Unis, Japon) soumis à des contrôles frontaliers stricts, sites visant à obtenir leurs audits de certification de sécurité alimentaire. | Coût d'investissement initial le plus élevé, mais coût d'exploitation par canette le plus faible à volume important. La connectivité des données permet la maintenance prédictive et l'optimisation du Taux de Rendement Global (OEE), qui permet de rentabiliser l'investissement haut de gamme en 18 à 36 mois sur des lignes fortement sollicitées. |
Analyse du retour sur investissement (ROI) :Sur une ligne produisant 50 millions de canettes par an, une baisse de 10 cents par canette du taux de retouches et de rebuts — principalement obtenue grâce à une meilleure régularité du sertissage et un contrôle en ligne fiable — permet d'éviter 5 millions de dollars de pertes annuelles. Au regard de ce potentiel d'économies, l'écart de prix entre une sertisseuse de gamme moyenne et un modèle haut de gamme à grande vitesse équipé d'un système de contrôle avancé est généralement amorti en 12 à 18 mois d'exploitation. Le cadre décisionnel doit s'appuyer sur une comparaison du coût total de possession sur 5 ans, et non sur le seul prix d'achat.
Équipements complémentaires pour les lignes de transformation du poisson
Les sertisseuses de boîtes de poisson s'intègrent dans un flux de travail de transformation plus global. Les catégories d'équipements ci-dessous sont directement liées à leur fonctionnement et aux choix de sélection :
- Grils plats commerciaux et cuisinières professionnelles— Postes de pré-cuisson et de saisie des produits de la pêche avant leur remplissage. Les paramètres de traitement thermique influent sur la température du produit au moment du remplissage, qui détermine à son tour le choix de la méthode de sertissage optimale : entre chambre à vide et fermeture par flux de vapeur.
- Armoires de cuisson vapeur automatiques— Équipement de cuisson à la vapeur destiné au prétraitement du poisson avant sa mise en conserve. La température de cuisson vapeur et la durée de maintien influent sur la texture du produit et sa teneur en humidité, deux paramètres qui impactent la régularité du poids de remplissage et la gestion de l'espace de tête au poste de sertissage.
- Solutions dédiées aux cuisines commerciales et à la transformation alimentaire industrielle— Ressources intégrées de conception de lignes de production couvrant la planification de l'agencement, le dimensionnement des réseaux utilitaires, le zonage hygiénique et l'adéquation des équipements pour des projets de développement ou d'extension d'installations complètes de traitement du poisson.
Foire aux questions
Quelle est la différence entre le sertissage en chambre à vide et la fermeture par flux de vapeur pour les boîtes de conserve de poisson ?
Comment savoir quelles tailles de boîtes mon sertisseur peut prendre en charge ?
Quelle vitesse de ligne faut-il indiquer pour une sertisseuse de boîtes de poisson ?
Peut-on utiliser la même sertisseuse pour des couvercles à ouverture facile et des couvercles standards ?
Quelles pièces de rechange convient-il de négocier au moment de l'achat initial de la sertisseuse ?
Quel est le temps de changement de format d'une sertisseuse lors du passage entre différents diamètres de boîtes ?
Le choix de la sertisseuse pour boîtes de poisson a-t-il un impact sur les performances du cuiseur de rétort en aval ?
Quel programme de maintenance une sertisseuse de boîtes de poisson requiert-elle ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.