La coupe par ultrasons semble défier l'entendement : une lame métallique vibrant 20 000 fois par seconde avec une amplitude de l'ordre du micron, et pourtant, elle tranche blocs de viande congelée, barres de nougat collantes et mousses délicates avec moins d'effort qu'un simple couteau à pain. Ce mécanisme n'a rien de magique ; il s'agit d'une interaction prévisible entre résonance mécanique, friction moléculaire et cavitation contrôlée, perfectionnée par les ingénieurs depuis plus de trente ans.
Cet article détaille les principes physiques de chaque étape du processus de coupe ultrasonique, de l'alimentation électrique du générateur à la séparation moléculaire au niveau du tranchant. Pour tout professionnel évaluant l'intégration de la coupe par ultrasons sur une ligne de transformation agroalimentaire, la maîtrise de ces mécanismes est la clé pour passer d'un cahier des charges réussi à un système qui ne génère pas plus de maintenance que de production.
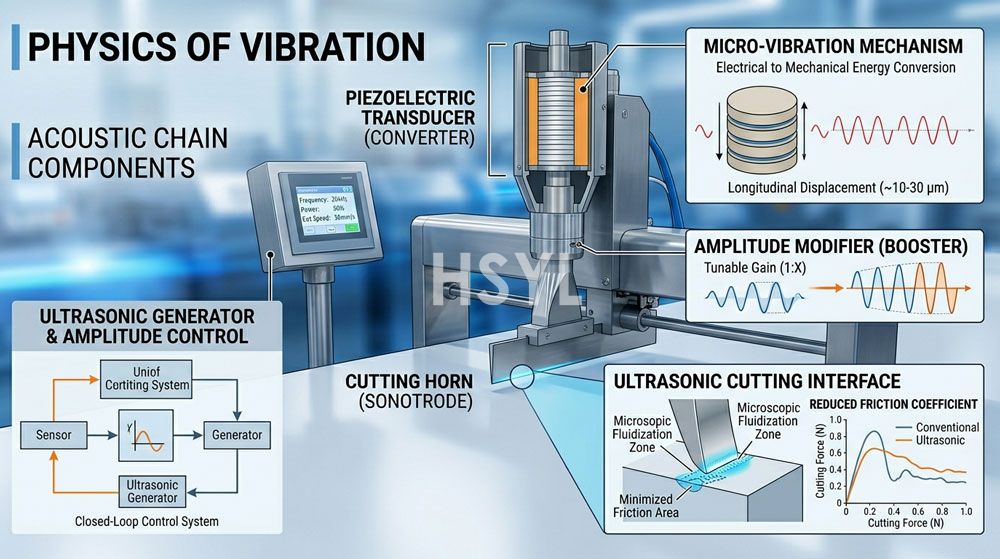
L'effet piézoélectrique : l'origine de la vibration
Le processus débute par une propriété matérielle courante en conception de capteurs : l'effet piézoélectrique. Certaines céramiques cristallines, notamment le titanate de zirconate de plomb (PZT), se déforment de quelques nanomètres sous l'application d'un champ électrique. Inversement, l'application d'une contrainte mécanique sur ces mêmes céramiques génère une tension électrique.
Dans un système de coupe par ultrasons, le générateur applique une tension alternative à une fréquence spécifique, généralement 20 kHz, à un empilement de disques PZT. Chaque disque se dilate et se contracte d'environ 0,1 micron par volt appliqué. Une fois empilés et pilotés à leur fréquence de résonance mécanique, l'oscillation combinée à la face du transducteur atteint un déplacement crête à crête de 8 à 12 microns pour une tension de 1 000 à 1 500 volts.
Le point critique d'ingénierie réside dans la résonance. L'empilement céramique possède une fréquence de résonance mécanique naturelle, déterminée par son épaisseur, sa rigidité et la masse des composants qui y sont rattachés. Le générateur doit synchroniser sa fréquence de pilotage avec cette résonance mécanique avec une tolérance d'environ ±0.1%. Si les fréquences divergent, l'amplitude du déplacement chute presque à zéro et le système s'immobilise.
La chaîne d'amplification mécanique : du transducteur au booster, puis au cornet
Un déplacement de huit à douze microns est insuffisant pour couper les aliments. L'amplitude doit être multipliée par un facteur de trois à dix avant d'atteindre le produit. Cela est réalisé grâce à un assemblage mécanique accordé agissant comme un amplificateur à résonance.
Le booster est un composant métallique, généralement en titane ou en aluminium durci, boulonné entre l'ensemble du transducteur et le cornet de coupe. Sa forme — un cylindre présentant un changement de diamètre à une position calculée — fait office de résonateur demi-onde. L'amplitude de vibration à l'extrémité étroite est supérieure à celle de l'extrémité large selon un ratio déterminé par les surfaces de section transversale. Les ratios typiques des boosters varient de 1:1,5 à 1:3.
Le cornet — également appelé sonotrode ou lame — est l'amplificateur final et le composant en contact avec l'aliment. Il est usiné dans une seule pièce d'alliage de titane à une longueur spécifique correspondant à une demi-longueur d'onde des ultrasons dans ce métal. Pour un système de 20 kHz, cette longueur est d'environ 125 mm pour un cornet en titane, bien que la dimension exacte dépende de l'alliage et de la géométrie du cornet.
La géométrie du cornet — sa conicité, son profil de section et la forme du tranchant de la lame — détermine l'amplitude finale délivrée à la zone de coupe. Un cornet bien conçu amplifie la vibration du transducteur de 8 microns à 30-80 microns à la pointe de la lame, selon les exigences de l'application. Le cornet doit être usiné avec une précision de résonance de 0.1% de la longueur calculée. Une erreur de seulement 0,5 mm sur la longueur du cornet modifie suffisamment la fréquence de résonance pour réduire l'efficacité de coupe de 30-40 %.
Phénomènes au tranchant de la lame : Cavitation et liquéfaction de la couche limite
Lorsque la lame vibrante entre en contact avec un produit alimentaire, le mécanisme de séparation diffère totalement de celui d'un couteau mécanique. Une lame mécanique repose sur la contrainte de cisaillement : le tranchant concentre la force sur une zone réduite jusqu'à la rupture de la cohésion interne du produit le long de la ligne de coupe. Il s'agit d'un processus de fracture qui génère des débris, comprime les structures molles et étale les surfaces collantes.
Une lame à ultrasons ne repose pas sur le cisaillement. À la place, l'oscillation rapide de 20 000 cycles par seconde crée deux effets à l'interface de coupe :
Liquéfaction de la couche limite.Au point de contact, les vibrations de la lame génèrent un échauffement par friction localisé, augmentant la température d'une couche microscopique du produit (généralement de 10 à 50 microns) au-delà de son point de fusion ou de ramollissement. Pour un produit congelé, cela signifie que les cristaux de glace à l'interface de la lame se liquéfient. Pour un produit gras, les graisses ramollissent. Pour un produit aéré, les parois des cellules d'air se rompent proprement au niveau du plan de contact. La lame ne touche jamais directement le produit solide : elle évolue au sein d'une couche limite liquide auto-générée.
Cavitation acoustique.Dans les produits contenant de l'eau libre, les ondes de pression à haute fréquence créent des micro-bulles de vapeur sur le tranchant de la lame, lesquelles implosent durant la phase de pression négative du cycle de vibration. Cette cavitation érode la structure du produit le long de la ligne de coupe avec un effort mécanique minimal. C'est ce qui permet aux lames ultrasoniques de couper des produits collants, tels que le nougat ou le fromage, sans effet de traînée : les impulsions de cavitation empêchent l'adhésion en perturbant constamment l'interface de contact.
Concrètement, ces deux mécanismes permettent à la lame de ne subir quasiment aucune résistance de friction lors de la coupe. La puissance mesurée au niveau du générateur correspond à l'énergie nécessaire pour maintenir la vibration de la lame, et non à la force de poussée exercée sur le produit. C'est pourquoi une lame ultrasonique peut sectionner un bloc de viande congelée de 100 mm d'épaisseur avec une force verticale de moins de 50 N, contre 300-500 N pour une guillotine mécanique.
Fréquence et nature de la coupe
La fréquence de fonctionnement d'un système de coupe par ultrasons détermine le nombre de cycles de vibration par seconde, ce qui influe directement sur la précision de la coupe et l'étendue de la zone de cavitation. La plupart des procédés de découpe alimentaire industrielle fonctionnent à 20 kHz, 35 kHz ou 40 kHz.
| Fréquence | Durée du cycle | Amplitude | Taille des bulles de cavitation | Application principale |
|---|---|---|---|---|
| 20 kHz | 50 microsecondes | 30-80 microns | Bulles plus volumineuses, cavitation plus intense | Viande congelée, fromage dense, blocs de beurre dur |
| 35 kHz | 28,6 microsecondes | 15-40 microns | Bulles moyennes, cavitation équilibrée | Pains, pâtisseries, barres de densité moyenne |
| 40 kHz | 25 microsecondes | 10-30 microns | Microbulles pour une cavitation plus douce | Mousses délicates, cheesecakes onctueux et confiseries aérées |
La relation entre la fréquence et la qualité de coupe est souvent mal comprise. Une fréquence plus élevée ne garantit pas une meilleure coupe ; elle implique simplement des cycles de vibration plus courts et des bulles de cavitation plus petites, ce qui permet une interaction plus délicate avec le produit. La fréquence optimale est déterminée par la cohésion interne de la matière. Un bloc de viande congelé à -18 °C nécessite la cavitation agressive de 20 kHz pour pénétrer la matrice de cristaux de glace. À l'inverse, une mousse légère serait endommagée par cette même force et nécessite l'oscillation plus douce de 40 kHz. Pour un détail complet sur le choix de la fréquence appropriée, consultez le guide technique surle choix entre les coupeurs ultrasoniques de 20 kHz et 40 kHz.
Amplitude : Le contrôle de la force de coupe
L'amplitude — la distance parcourue par la pointe de la lame lors de chaque cycle de vibration — est le paramètre qui régule la force de coupe. À 20 kHz, chaque cycle dure 50 microsecondes, ce qui confère à la pointe de la lame une vitesse élevée, même avec une amplitude modeste. Une amplitude de 40 microns à 20 kHz génère une vitesse moyenne de pointe d'environ 2,5 m/s, soit une vitesse comparable à celle d'une scie à ruban mécanique.
Le réglage de l'amplitude dépend du module d'élasticité et de la ténacité à la rupture du produit. Les produits souples et élastiques requièrent des amplitudes plus faibles — généralement 20-30 microns — car la lame nécessite moins d'énergie pour atteindre la limite d'élasticité. Les produits durs et cassants nécessitent des amplitudes plus élevées — 50-80 microns — afin de générer l'énergie de cavitation nécessaire pour amorcer la séparation avant que la rupture du produit ne devienne incontrôlée.
L'amplitude est réglée en pourcentage de la puissance maximale du générateur. La procédure de réglage standard consiste à partir d'une amplitude de 60%, à effectuer une coupe d'essai, à inspecter la surface, puis à ajuster par incréments de 5%. L'objectif est d'atteindre l'amplitude la plus faible permettant une coupe nette, sans traînage ni déchirure. Utiliser une amplitude supérieure à celle requise réduit la durée de vie de la lame et augmente le risque d'altération de la surface du produit.
Pourquoi la découpe ultrasonique excelle sur les produits collants et délicats là où les lames mécaniques échouent
Cette différence de mécanisme explique l'écart de performance sur les produits difficiles. Une lame mécanique coupe par compression et fracture. Lorsqu'elle entre en contact avec un produit collant, comme du nougat ou du fromage frais, les forces de cohésion entre le produit et la surface de la lame sont supérieures à la cohésion interne du produit. Le produit adhère au lieu de se séparer. Les opérateurs doivent alors arrêter la ligne pour nettoyer la lame toutes les 15-30 minutes.
Une lame ultrasonique évite ce problème car le produit ne crée jamais de liaison statique avec la surface de la lame. La vibration de 20 kHz génère une interface de contact en mouvement perpétuel. La couche limite de produit liquéfié agit comme un film de séparation. De plus, les impulsions de cavitation au niveau du tranchant empêchent toute particule d'adhérer suffisamment pour former une liaison. Résultat : une lame découpant du nougat collant à 80 coupes par minute ne nécessitera peut-être qu'un nettoyage par poste au lieu de tous les quatre plateaux.
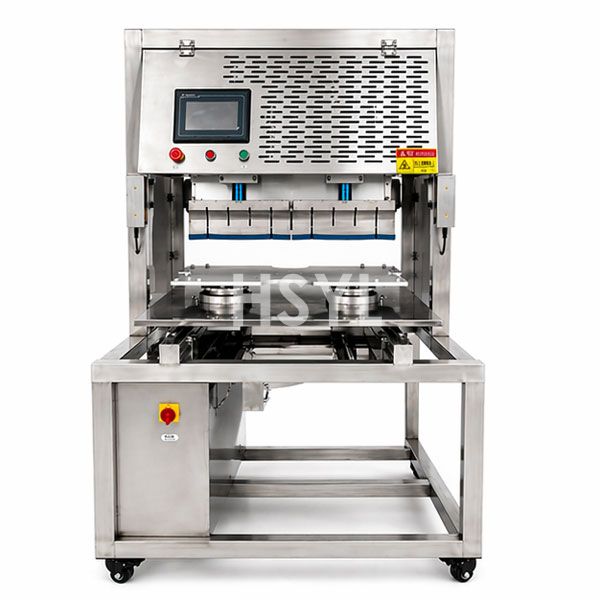
Pour les produits délicats, l'avantage réside dans l'absence de force de compression, évitant ainsi l'écrasement des structures aérées par les lames mécaniques. Comme la lame ultrasonique sépare par liquéfaction de la couche limite plutôt que par cisaillement vertical, la force transmise à la structure du produit est quasi nulle. Un entremets mousse multicouche peut ainsi être découpé sans glissement des couches ni compression de la base. Ce même mécanisme rend la découpe ultrasonique idéale pour les lignes de boulangerie à haute cadence. Laligne de production de découpe par ultrasonssection illustre l'intégration de ces machines dans des processus de production en flux continu.
Conséquences d'un mauvais réglage du système
Le mode de défaillance le plus courant d'un système de découpe ultrasonique n'est pas une panne mécanique, mais une perte de résonance. Cela se produit lorsque la température de la lame augmente en cours de fonctionnement, provoquant la dilatation du métal et décalant la fréquence de résonance du transformateur (horn). Une hausse de température de 20 °C d'un horn en titane abaisse généralement la fréquence de résonance de 30-50 Hz. Sans suivi de fréquence actif (boucle à verrouillage de phase ou PLL), le système dévie de sa résonance, l'amplitude chute et l'efficacité de la coupe diminue.
Le second problème le plus fréquent est la perte d'amplitude due à la dégradation du transducteur. Les disques de céramique PZT de l'empilement du transducteur peuvent se dépolariser avec le temps si le générateur fonctionne en continu à haute puissance sans cycles de refroidissement. Un transducteur dépolarisé perd jusqu'à 40% de sa capacité de déplacement. C'est pourquoi les générateurs destinés à la découpe agroalimentaire industrielle intègrent un suivi d'amplitude : ils alertent l'opérateur lorsque la puissance nécessaire pour maintenir l'amplitude de consigne dépasse un certain seuil, signe précurseur de la fatigue du transducteur.
Le troisième problème est lié à un montage incorrect du cornet. Celui-ci doit être fixé à son point nodal, c'est-à-dire l'endroit sur sa longueur où l'amplitude de vibration est nulle. Un montage décalé, même de 5 mm par rapport au point nodal, dissipe l'énergie vibratoire dans le châssis de la machine, réduit l'amplitude de coupe et peut provoquer le desserrage des fixations avec le temps.
Conseils pratiques pour les ingénieurs d'usine
La compréhension du principe de fonctionnement permet d'éviter trois erreurs de spécification courantes.
Erreur 1 : Spécifier la fréquence avant d'avoir analysé le produit.Déterminez d'abord la densité et la structure interne du produit, puis choisissez la fréquence et l'amplitude adaptées. Un système de 20 kHz fonctionnant à faible amplitude peut traiter certains produits fragiles, tandis qu'un système de 40 kHz ne pourra jamais couper de la viande congelée, quelle que soit l'amplitude utilisée.
Erreur 2 : Négliger la structure de montage.L'ensemble ultrasonique est un système résonnant. Le châssis de support doit être suffisamment rigide pour ne pas absorber l'énergie vibratoire. Un châssis trop léger ou un support de montage mal amorti réduit l'efficacité de coupe de 15-25 % par rapport à une structure de support optimisée.
Erreur 3 : Supposer que la durée de vie de la lame est identique quel que soit le produit.La même corne en titane, capable de durer 5 000 heures sur un cheesecake, peut ne durer que 2 000 heures sur des barres de granola aux amandes. Les inclusions dures provoquent des concentrations de contraintes localisées sur le tranchant de la lame, créant ainsi des microfissures. Il ne s'agit pas d'un défaut, mais d'un mode d'usure prévisible à intégrer dans la planification de vos pièces de rechange.
Pour une comparaison plus approfondie entre la performance de la coupe ultrasonique par rapport aux méthodes mécaniques, l'article surla coupe par ultrasons vs la coupe mécanique dans la transformation boulangèrepropose une analyse comparative par type de produit.
Sujets connexes
- Comment choisir entre un cutter ultrasonique de 20 kHz et de 40 kHz
- Découpe ultrasonique vs mécanique dans la transformation boulangère
- Quand ne pas utiliser la découpe par ultrasons : Guide technique d'ingénierie
Échangez avec les ingénieurs concepteurs de ces systèmes
HSYL conçoit des systèmes de découpe ultrasonique pour diverses lignes de transformation alimentaire. Si vous avez un produit spécifique et souhaitez savoir si la technologie ultrasonique optimisera votre rendement ou résoudra vos problèmes d'adhérence, transmettez-nous la description du produit ainsi que la vitesse de ligne. Notre équipe d'ingénieurs analysera votre application pour vous recommander la fréquence, l'amplitude et la géométrie de lame idéales. Nous proposons également des essais de coupe avec votre propre produit directement dans notre usine.
Foire aux questions
Comment une lame ultrasonique peut-elle couper sans tranchant ?
Que se passe-t-il si la lame ultrasonique heurte un objet dur, tel qu'un os ou un noyau ?
Pourquoi la découpe ultrasonique est-elle efficace sur les aliments collants, comme le nougat ou le fromage ?
La fréquence ultrasonique peut-elle être ajustée en cours de fonctionnement ?
La découpe ultrasonique génère-t-elle de la chaleur susceptible d'altérer le produit ?
Quelle est la différence entre la découpe par ultrasons et l'usinage par ultrasons ?
Comment le générateur maintient-il une coupe constante lorsque la lame chauffe ?
Quelle est la consommation électrique typique d'un système de découpe par ultrasons ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.