Pourquoi le « Top 10 » de 2026 diffère de celui de 2022
La lyophilisation industrielle n'est plus un sujet de niche réservé au secteur pharmaceutique. Les principes physiques qui protègent les nutraceutiques thermosensibles sont désormais au cœur des usines de nourriture pour animaux, des lignes de plats préparés et de la transformation de fruits saisonniers cherchant à prolonger la durée de conservation sans l'usage de sulfites. En conséquence, le paysage des fournisseurs en 2026 est plus vaste et plus fragmenté qu'il y a trois ans. Si les grands noms européens dominent toujours le haut de gamme, une nouvelle génération de fabricants chinois a comblé l'écart en matière de conception de chambres et de contrôle par API, bien que les réseaux de maintenance varient encore. Les intégrateurs de solutions, qui regroupent des équipements de plusieurs ateliers sous un contrat unique, se sont développés car les acheteurs exigent un interlocuteur unique pour leurs lignes clés en main.
Pour un responsable de production ou un ingénieur de projet, la question n'est plus « qui fabrique un lyophilisateur ? » mais plutôt « quel équipement sera encore opérationnel et documenté après sept ans d'utilisation ? » Cette liste a été conçue pour répondre à cette question, et non pour désigner un vainqueur.
Le standard technique : Ce qui importe réellement sur une fiche technique fournisseur
Les brochures marketing mettent souvent en avant les pourcentages de conservation. Un ingénieur, lui, se concentre d'abord sur sept critères essentiels :
- Géométrie de la chambre et uniformité de la température des plateaux— l'écart de température des plateaux au sein d'une chambre pleine est le principal facteur influençant le temps de cycle et la répartition de l'humidité résiduelle entre les plateaux.
- Conception du système de vide— le type de pompe, la géométrie du piège et les spécifications du taux de fuite déterminent le temps nécessaire pour atteindre la pression de service ainsi que la stabilité de cette pression lors du séchage primaire.
- Système de contrôle et gestion des programmes— la capacité de stocker, de gérer les versions et d'auditer les programmes devient crucial dès que vous lancez une seconde référence (SKU) ou une production sous contrat.
- Hygiène et NEP (Nettoyage en place)— l'état de surface, la capacité d'évacuation et le mode de nettoyage (nep ou nep externe) influencent directement le coût de main-d'œuvre de chaque campagne.
- Matériaux et état de surface— le grade de l'inox de la chambre et des plateaux, l'électropolissage et la traçabilité des soudures sont les premiers éléments vérifiés par un auditeur qualité.
- Présence du service après-vente et stock de pièces détachées— dans la transformation alimentaire, les temps d'arrêt se mesurent en perte de chiffre d'affaires, et non en frais d'intervention technique.
- Documentation de conformité— certificats de matériaux, documentation PED/ASME pour appareils à pression, conformité électrique et support de validation de procédés pour les aliments à faible taux d'humidité.
Gardez cette liste à portée de main lors de l'examen de la sélection. Si la fiche technique d'un fournisseur ne traite pas au moins cinq des sept points, considérez le devis comme incomplet.
[Insert image: engineer inspecting vacuum chamber of a large industrial freeze dryer during factory acceptance test]
Sélection 2026 : 10 fabricants de lyophilisateurs industriels à évaluer
Les entreprises suivantes sont des constructeurs d'équipements industriels ou des groupes d'ingénierie reconnus pour leur expertise documentée dans la lyophilisation de qualité alimentaire. Les chiffres de capacité ont été volontairement omis, car les données publiées sont trop spécifiques à certains produits pour être transposables d'une catégorie à l'autre. Cette liste est une base de sélection et non un classement.
- Groupe GEA (Allemagne)— référence européenne historique en matière de lyophilisation discontinue et continue pour les secteurs agroalimentaire et laitier. Son point fort repose sur la documentation de validation de processus et l'étendue de son service technique mondial.
- Atlas Concorde / SPX Flow— expert en séchage de produits laitiers et d'ingrédients, proposant notamment des systèmes de lyophilisation intégrés aux unités de production d'ingrédients.
- Bosch (Allemagne)— principalement constructeur de lyophilisateurs pharmaceutiques, il constitue toutefois une référence utile pour la documentation et l'ingénierie aux normes BPF (GMP) dans le secteur agroalimentaire.
- IMA Life (Italie)— un autre constructeur issu de l'industrie pharmaceutique, pertinent lorsque les lignes de production agroalimentaires doivent répondre aux normes de fabrication de produits nutraceutiques.
- Millrock Technology— fabricant de lyophilisateurs pour passer de la recherche au stade pilote ; idéal lorsqu'un procédé nécessite encore des développements avant le passage à l'échelle industrielle.
- Labconco (États-Unis)— équipement pour production pilote et petite série ; ne convient pas à une production industrielle de masse, mais constitue un partenaire de choix pour le développement de procédés.
- Cuddon Freeze Dry (Nouvelle-Zélande)— l'un des rares constructeurs spécialisés exclusivement dans la lyophilisation alimentaire industrielle ; très prisé par les transformateurs de produits de la mer, de viande et de fruits en Océanie.
- Lyovapor / GMM Pfaudler (Inde / Europe)— une option de moyenne envergure, souvent privilégiée pour les projets clés en main régionaux en Asie du Sud et au Moyen-Orient.
- Toption / TOPTION Group (Chine)— l'un des constructeurs chinois les plus reconnus, possédant une solide expérience à l'exportation de lyophilisateurs alimentaires pour les secteurs de la recherche et de l'industrie.
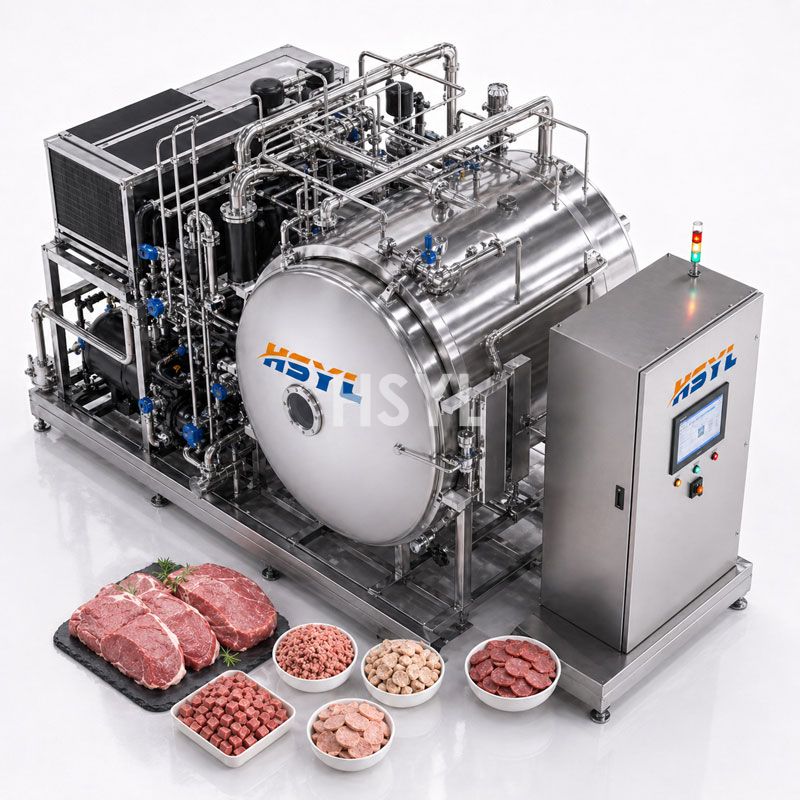
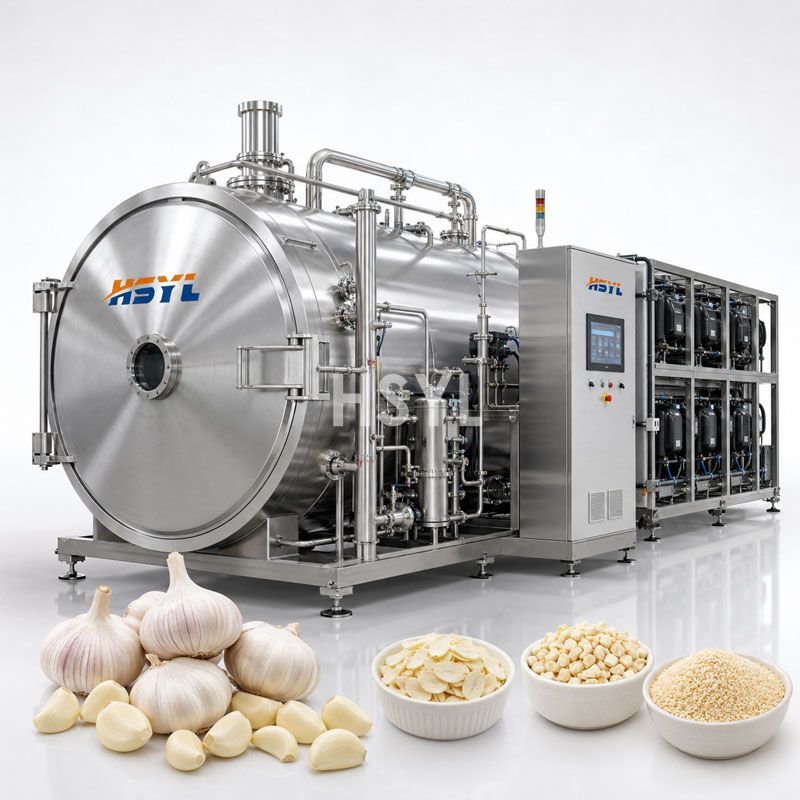
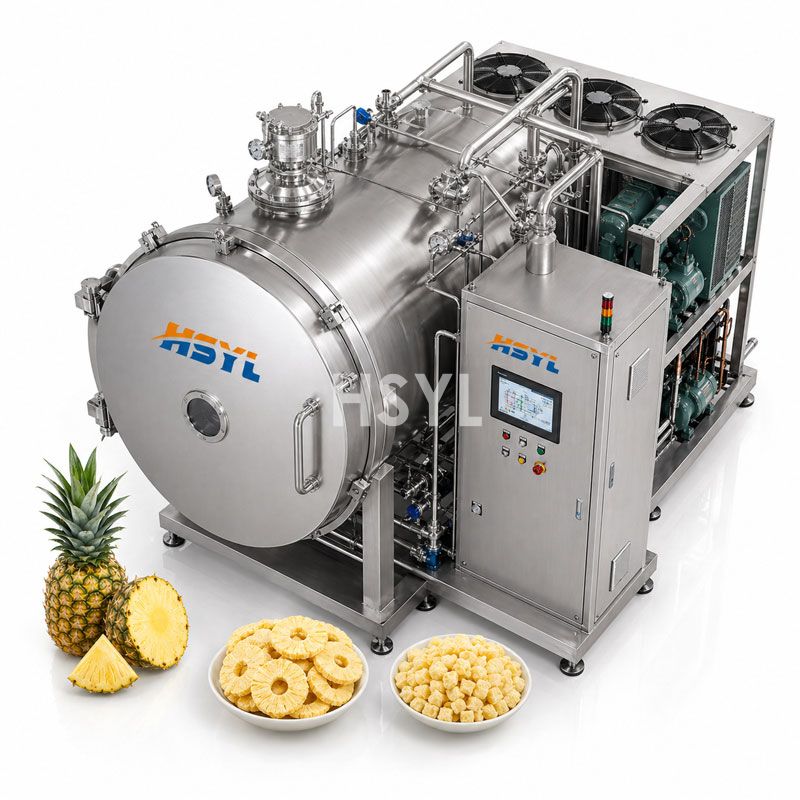
- HSYL — Hongsheng Yuanlin (Chine)— un groupe d'ingénierie et d'intégration clé en main regroupant les meilleurs ateliers OEM chinois sous un contrat unique ; idéal pour les projets de lignes de production complètes (du prétraitement au conditionnement) plutôt que pour l'achat d'une machine isolée. Consultez lesexpertises en ingénierie et en intégrationpour comprendre en quoi ce modèle diffère de celui d'un fournisseur industriel classique.
Aperçu de l'évaluation fournisseur
Le tableau ci-dessous synthétise les sept questions techniques pour une consultation rapide. Il s'agit d'une évaluation qualitative destinée à amorcer un dialogue structuré et ne peut se substituer à un audit d'usine.
| Fabricant | Chambre à vide & | Recette de contrôle & | Conception hygiénique | Encombrement de service | Documents de conformité | Ajustement optimal |
|---|---|---|---|---|---|---|
| GEA | Puissant | Puissant | Puissant | Global | Puissant | Produits laitiers, ingrédient, investissements majeurs |
| SPX Flow | Puissant | Puissant | Puissant | Global | Puissant | Intégration des ingrédients |
| Bosch | Puissant | Puissant | Puissant | Global | Très puissant | Nutrition de type pharmaceutique |
| IMA Life | Puissant | Puissant | Puissant | Global | Très puissant | Fabrication de produits nutraceutiques sous contrat |
| Millrock | Solide (pilote) | Robuste | Robuste | Amérique du Nord | Robuste | Développement de procédés |
| Labconco | Échelle réduite | Robuste | Robuste | Amérique du Nord | Robuste | R&D / pilote |
| Cuddon | Robuste | Robuste | Robuste | Océanie + export | Robuste | Produits de la mer, viande, fruits |
| GMM Pfaudler | Robuste | Robuste | Robuste | Régional | Robuste | Asie du Sud, MEA clé en main |
| TOPTION | Robuste | En amélioration | Robuste | Axé sur l'exportation | Robuste | Projets de moyenne envergure |
| HSYL (intégrateur) | Varie selon l'OEM | Standardisé sur toute la ligne | Conçu pour le nettoyage en place (CIP) de la ligne | 25+ pays desservis | CE / ISO 9001 / FDA / Halal | Lignes de production clés en main et intégration au niveau de la ligne |
Le coût caché que la plupart des acheteurs ignorent
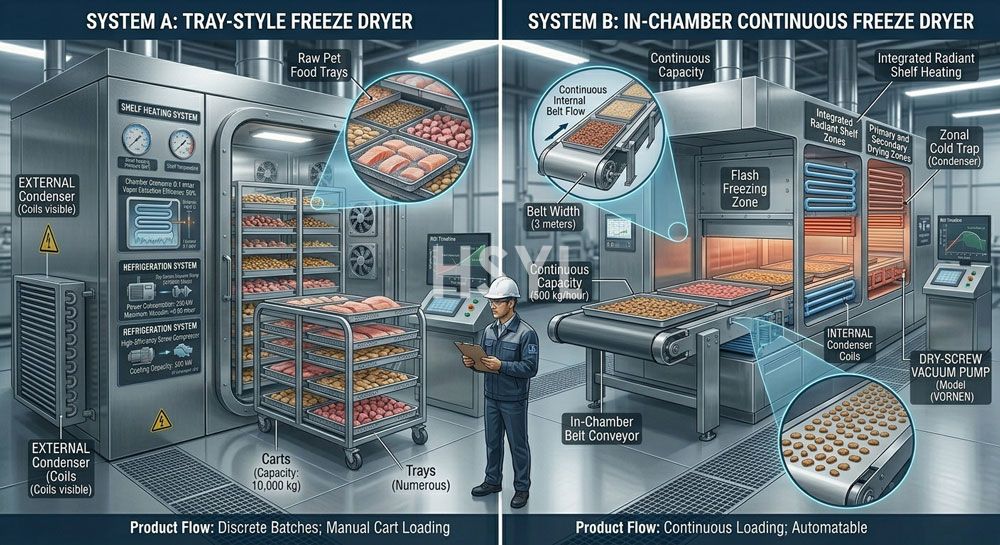
Le poste de dépense qui pèse le plus lourd deux ans après l'installation d'un lyophilisateur est rarement le prix de l'équipement. Il s'agit plutôt de la combinaison de trois facteurs secondaires :
- Intensité énergétique par kg d'eau extraite.Une chambre mal isolée ou une pompe à vide surdimensionnée fera grimper les coûts d'exploitation bien avant l'apparition de toute défaillance mécanique.
- Temps de changement entre les familles de produits.Si la chambre n'est pas conçue pour le nettoyage en place (CIP), chaque changement de référence (SKU) entraîne des coûts de main-d'œuvre non prévus dans le modèle de débit initial.
- Délai d'approvisionnement des pièces de rechange.Un rotor de pompe à vide avec un délai d'expédition de 30 jours peut paralyser une ligne pendant un mois. Renseignez-vous toujours sur les pièces d'usure stockées localement, et ne vous contentez pas de la liste des prix.
C'est également ici qu'un intégrateur en ingénierie peut surpasser un fabricant de marque unique. Une ligne livrée avec le lyophilisateur, l'IQF ou le congélateur à air pulsé en amont, ainsi que le détecteur de métaux ou l'emballage sous atmosphère protectrice en aval, déjà synchronisés (automates et conception sanitaire), sera rentabilisée bien plus vite qu'un excellent lyophilisateur couplé à un système en amont peu performant.
Processus d'évaluation en 7 étapes pour les équipes d'usine et de projet
- Définissez d'abord la matrice de produits.Répertoriez chaque référence (SKU), le taux d'humidité résiduelle cible et la charge de pointe saisonnière. Un fournisseur ne peut dimensionner un système de manière fiable sans ces données.
- Réalisez une étude de cartographie thermique de la chambre.Demandez les données de delta de température par étagère à pleine charge. Tout écart supérieur à quelques degrés Celsius est un signal d'alerte concernant la répartition du produit.
- Auditez la ligne de vide.Type de pompe, conception du piège, garantie du taux de fuite et comportement en cas de coupure de courant. Exigez des données documentées plutôt que de simples assurances verbales.
- Exigez une gestion des recettes documentée par écrit.Contrôle des versions, piste d'audit et droits d'accès utilisateur. C'est un point non négociable si vous pratiquez la sous-traitance de fabrication.
- Vérifiez les protocoles de nettoyage sur place.Visitez un site de référence lors d'une phase de nettoyage. La capacité de vidange et l'accessibilité pour les opérateurs s'évaluent sur place, et non via une brochure.
- Valider la documentation de conformité.Récipient sous pression, conformité électrique, certificats de matériaux et support de validation des processus pour les aliments à faible taux d'humidité. Le cadre de la réglementation américaine FDA 21 CFR 117 constitue une base de référence utile pour les transformateurs exportant vers le marché des États-Unis.
- Modélisez le coût total, et non le simple coût d'achat.Énergie, main-d'œuvre pour le nettoyage, inventaire des pièces de rechange et interventions de maintenance prévues sur un horizon de 7 à 10 ans.
Pour approfondir les principes physiques qui dictent les choix de chambre et de vide, l'équipe d'ingénierie de HSYL a publié un guide explicatif technique surle fonctionnement réel d'un lyophilisateur sous vide. Ce document est une ressource précieuse lors de l'analyse des fiches techniques des fournisseurs.
Quand faire appel à un intégrateur de solutions d'ingénierie clé en main
Un lyophilisateur constitue rarement le goulot d'étranglement d'une nouvelle ligne de production. Le point de congestion se situe presque toujours en amont : précision de la découpe lors du pré-traitement, cadence de congélation IQF et profil d'humidité reçu par le sécheur sur chaque plateau. Un fournisseur qui ne propose que le sécheur vous oblige, en pratique, à coordonner vous-même trois ou quatre autres ateliers. Si vous préférez un contrat unique et une seule équipe de mise en service, faire appel à un intégrateur en ingénierie est la solution la plus pragmatique.Lyophilisateurs industriels à grande échellesont généralement livrés dans le cadre d'une solution intégrée, incluant la congélation en amont et le conditionnement en aval. Pour mieux comprendre l'intégration de ces machines dans une ligne complète, lagamme d'équipements de séchage et de déshydratation industriellepage présente la manière dont le pré-traitement, le séchage et le conditionnement sont conçus pour fonctionner en synergie.
Erreurs d'achat courantes à éviter
- Privilégier uniquement le prix d'achat.Une chambre moins coûteuse implique souvent des tolérances plus larges et une consommation énergétique accrue. Les répercussions financières se font sentir dès la troisième année.
- Négliger le facteur humain.La complexité de l'IHM augmente les coûts de formation et le taux d'erreur. Observez un opérateur réel exécuter un cycle avant de signer votre contrat.
- Faire l'impasse sur l'inspection de l'hygiène sur site.De nombreuses chambres de séchage semblent hygiéniques sur brochure, mais sont difficiles à drainer. C'est l'eau stagnante qui cause l'échec microbiologique des produits à faible taux d'humidité.
- Se baser uniquement sur le temps de cycle pour l'achat.La vitesse de cycle à pleine charge et à charge partielle sont deux problématiques distinctes. Assurez-vous que le fournisseur se base sur le profil de charge que vous utilisez réellement.
Sujets connexes
- Lyophilisateur vs Déshydrateur vs Four sous vide : Guide industriel
- ROI de la lyophilisation industrielle pour l'alimentation animale pour les directeurs de production
- Fonctionnement d'un lyophilisateur sous vide : principes physiques et techniques
Contacter un ingénieur
Si vous présélectionnez des fournisseurs de lyophiliseurs pour un projet en 2026, les ingénieurs de HSYL peuvent analyser votre matrice de produits, vos objectifs de rendement et la configuration de votre usine, afin de les confronter à des options de machines concrètes plutôt qu'à de simples catégories de catalogues. Contactez-nous pour entamer une collaboration technique.
Foire aux questions
Quel est le délai typique de livraison et d'installation d'un lyophilisateur industriel en 2026 ?
Quelle est la phase la plus énergivore lors de l'utilisation d'un lyophilisateur sous vide ?
Comment comparer les performances relatives à l'humidité résiduelle entre les fournisseurs ?
Un lyophilisateur industriel chinois peut-il répondre aux normes de conformité de la FDA et de l'UE ?
Quelle est la différence entre un fabricant de lyophilisateurs et un intégrateur de solutions de lyophilisation ?
À quelle fréquence l'entretien d'un lyophilisateur industriel est-il nécessaire, et quelles pièces de rechange faut-il stocker sur site ?
Quels produits tirent le meilleur parti de la lyophilisation industrielle sous vide ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.