Les exploitants de cuisines centrales remettent très rarement en question l'automatisation de leurs équipements : la seule interrogation est de savoir par où commencer. Une cuisine centrale classique compte entre 8 et 12 catégories d'équipements distinctes, toutes pouvant bénéficier d'un certain niveau d'automatisation, et quasiment aucun exploitant ne dispose à la fois du capital et de la capacité opérationnelle nécessaire pour moderniser l'ensemble de ses équipements d'un coup. Le facteur décisif qui fait qu'un programme d'automatisation fonctionne ou échoue n'est pas l'équipement qui sera automatisé à terme, mais l'équipement qui est automatisé en priorité.first. Si vous modernisez la mauvaise catégorie d'équipement en priorité, le capital investi n'apporte aucun gain de productivité mesurable, l'équipe dirigeante perd confiance dans le programme, et les projets d'amélioration restants ne sont jamais financés. Si vous modernisez la bonne catégorie en premier lieu, le retour sur investissement généré finance la prochaine modernisation, créant un cycle vertueux qui permet à la cuisine d'atteindre une automatisation complète en 18 à 36 mois.
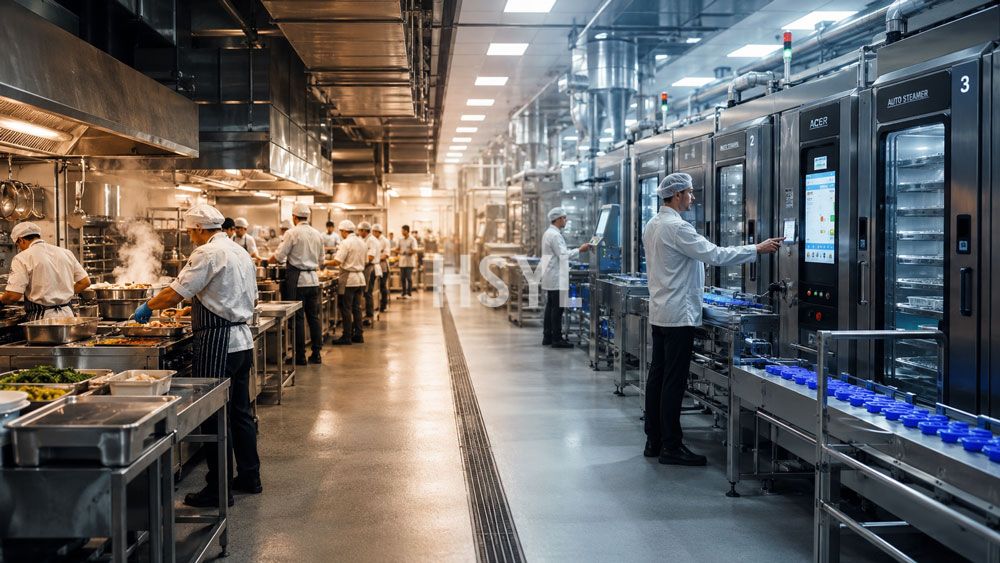
Ce guide détaille un cadre de priorisation en 5 étapes pour planifier les projets d'automatisation des cuisines centrales : de la présélection des équipements éligibles, à l'évaluation de chaque équipement selon 5 critères de ROI, jusqu'au déploiement par phases des modernisations dans un ordre qui maximise le retour sur investissement cumulé. Ce cadre repose sur un unique principe :automatiser en priorité ce qui génère le retour sur investissement mesurable le plus rapide, plutôt que ce qui est le plus impressionnant sur le plan technologique ou le plus simple à définir.. Pour une vision plus complète de la façon dont les machines autonomes évoluent progressivement vers une usine intelligente intégrée, consultez le guide associé surcomment les cuisines centrales peuvent mettre en place une automatisation progressive.
Si votre cuisine centrale est encore à l’étape de la planification et pas encore en activité, lavue d'ensemble des solutions complètes d'équipement de cuisinecouvre le processus de spécification des équipements initiaux qui précède l’élaboration du plan de modernisation de l’automatisation
Pourquoi l’ordre de déploiement des équipements compte plus que leur sélection
La plupart des projets d’automatisation de cuisines centrales échouent non pas à cause d’un mauvais choix d’équipements, mais parce que les équipements adaptés ont été déployés dans le mauvais ordre. Prenons l’exemple d’un cas fréquent : un responsable de cuisine centrale choisit d’automatiser en priorité les fourneaux, car il s’agit de l’équipement le plus visible et du poste le plus exigeant en main-d’œuvre. Ce projet de modernisation coûte 80 000 $, implique six semaines d’arrêt pour l’installation, perturbe l’activité de plusieurs points de vente lors de la mise en service, et génère une amélioration mesurable mais limitée du débit de production 15%. Dix-huit mois plus tard, quand ce responsable propose d’automatiser le poste de lavage — un projet qui aurait coûté 35 000 $, nécessité seulement deux semaines d’arrêt et permis une réduction de la main-d’œuvre de 40% — l’équipe de direction n’est plus du tout favorable à de nouveaux investissements dans l’automatisation, car la première modernisation n’a pas produit les gains spectaculaires attendus
Si le poste de lavage avait été automatisé en priorité, il aurait permis un retour sur investissement plus rapide, libéré de la main-d’œuvre disponible pour pallier l’arrêt d’activité lié à la modernisation des fourneaux par la suite, et renforcé la confiance de la direction pour financer le projet d’automatisation plus complexe des fourneaux. Ces deux mêmes projets de modernisation, déployés dans un ordre différent, donnent des résultats totalement opposés. C’est pourquoi l’ordre de déploiement des équipements compte plus que leur sélection, et pourquoi il est essentiel de s’appuyer sur un cadre de priorisation structuré avant d’engager le moindre capital dans un projet d’automatisation
Note pratique :Une règle empirique particulièrement pertinente : la première modernisation liée à l’automatisation d’une cuisine centrale doit générer des gains opérationnels visibles et mesurables dans les 90 jours suivant son installation, et un retour sur investissement complet dans les 18 mois. Si le projet de modernisation envisagé ne remplit pas ces deux critères, il ne s’agit pas de la bonne première priorité — et ce, même si ce projet est très intéressant pris isolément. Reportez ce projet aux phases 2 ou 3 : une fois que les premières réussites auront créé une dynamique opérationnelle et financière suffisante pour supporter des investissements au retour sur investissement plus long
Étape 1 : Évaluer les catégories d’équipements à l’aune de cinq critères d’automatisation
Avant de noter des équipements spécifiques, passez en revue l'ensemble des catégories de la cuisine centrale au regard de cinq critères permettant de déterminer si l'automatisation est viable pour chaque catégorie. Les équipements ne répondant pas à au moins deux de ces critères devront être mis de côté : ils pourront être automatisés ultérieurement, mais pas lors des phases initiales du programme.
| Critère de présélection | Ce que l'indicateur mesure | Seuil d'acceptation | Exemple d'échec type |
|---|---|---|---|
| 1. Fréquence de répétition des tâches | Fréquence à laquelle une même tâche est exécutée de façon identique | >20 cycles identiques par service | Cuisson sur mesure avec des lots systématiquement distincts |
| 2. Intensité du travail | Heures de travail nécessaires par unité produite | >2 heures de travail pour 100 unités produites | Équipement spécialisé destiné à un usage ponctuel |
| 3. Normalisation des tâches | Si la tâche comporte des intrants, des extrants et des étapes de procédé clairement définies | Procédure opérationnelle standard (POS) écrite dotée de paramètres mesurables | Postes de développement et d'essai de recettes |
| 4. Coût des défaillances | Coût d'une défaillance par tâche individuelle (reprise, mise au rebut, conformité) | > 5 $ par incident de panne | Préparations de faible valeur où les erreurs sont sans conséquence |
| 5. Maturité des technologies | Existence de solutions d'automatisation commerciales éprouvées | Présence de plusieurs fournisseurs disposant d'une base installée | Processus expérimentaux ou conçus sur mesure |
L'équipement remplissant l'ensemble des cinq critères passe à l'étape de notation. L'équipement comptant un seul critère non satisfait est considéré comme candidat limite : attribuez-lui une note mais signalez la réserve. L'équipement comptant au moins deux critères non satisfaits doit être exclu du programme d'automatisation initial et ne pourra être réévalué qu'une fois les phases 1 et 2 achevées.
Étape 2 : Évaluation des candidats selon cinq dimensions de ROI
Pour l'équipement ayant passé l'étape de présélection, évaluez chaque candidat selon cinq dimensions de ROI à l'aide de l'échelle 1-5. Cette notation est nécessairement subjective : il n'existe aucune base de données universelle recensant le ROI de l'automatisation par type d'équipement. Cependant, l'exigence d'attribuer des notes explicites permet d'éviter l'erreur fréquente qui consiste à choisir des mises à niveau sur un coup d'intuition plutôt que sur la base d'une comparaison structurée.
Dimension 1 : Potentiel de réduction des besoins en main-d'œuvre
Quelle est la quantité de main-d'œuvre mobilisée par l'opération manuelle actuelle, et quel pourcentage de cette main-d'œuvre l'automatisation peut-elle supprimer ? Une catégorie nécessitant 40 heures de main-d'œuvre par jour, avec un potentiel de suppression de 30 heures, se voit attribuer une note élevée (soit 6 heures libérées par travailleur sur un total de 8) ; une catégorie nécessitant 4 heures de main-d'œuvre par jour, avec un potentiel de suppression de 2 heures, se voit attribuer une note faible. La note 1 correspond à une réduction de main-d'œuvre minime, la note 5 à une réduction transformationnelle des besoins en main-d'œuvre.
Dimension 2 : Potentiel d'augmentation du débit de production
Quelle est l'augmentation de capacité de production par unité de temps apportée par l'automatisation ? Certaines catégories enregistrent des gains de débit spectaculaires : un poste de lavage manuel traitant 200 ustensiles de cuisson par heure est remplacé par un convoyeur automatisé traitant 800 ustensiles de cuisson par heure, soit un gain multiplié par 4. D'autres enregistrent des gains plus modestes : un fourneau de cuisson manuel produisant 100 repas par heure est remplacé par un fourneau semi-automatisé produisant 130 repas par heure, soit un gain de 1,3x. La note 1 correspond à un gain de débit négligeable, la note 5 à un gain égal ou supérieur à 3x.
Dimension 3 : Amélioration de la consistance
Dans quelle mesure l'automatisation réduit-elle la variabilité entre lots ? Les catégories pour lesquelles la consistance est un problème opérationnel ou de conformité majeur obtiennent un score élevé ; celles où le fonctionnement manuel produit déjà des résultats homogènes obtiennent un score bas. Un meuble de cuisson à vapeur à cycles programmables élimine la variabilité introduite par les différents réglages de température et de durée des opérateurs : le gain de consistance est élevé. Un réfrigérateur avec surveillance IoT élimine les excursions de température survenant lorsque le personnel laisse les portes ouvertes : le gain de consistance est modéré. Attribuez un score de 1 en l'absence de changement de consistance, 5 pour l'élimination d'un problème de consistance majeur.
Dimension 4 : Gain de conformité
L'automatisation répond-elle directement à une exigence réglementaire ou d'audit ? Les catégories qui génèrent automatiquement la documentation de conformité, éliminent un risque documenté pour la sécurité alimentaire ou respectent un point de contrôle critique HACCP spécifique obtiennent un score élevé. Un stérilisateur à passage avec enregistrement automatique des cycles soutient directement la conformité HACCP : le gain de conformité est élevé. Une trancheuse automatisée qui améliore l'homogénéité des portions sans impacter la conformité obtient un score bas. Attribuez un score de 1 en l'absence d'impact sur la conformité, 5 pour la résolution directe d'un écart de conformité.
Dimension 5 : Vitesse de récupération de l'investissement
À quelle vitesse l'investissement dans l'automatisation est-il amorti grâce aux économies de main-d'œuvre, aux gains de débit et à la réduction des pertes ? Cette dimension reflète la réalité financière selon laquelle une mise à niveau de 30 000 $ générant 20 000 $ d'économies annuelles (délai de récupération de 18 mois) est préférable à une mise à niveau de 100 000 $ générant 25 000 $ d'économies annuelles (délai de récupération de 48 mois) pour une première phase d'upgrade, même si la deuxième mise à niveau permet des économies absolues plus importantes. Attribuez un score de 1 pour un délai de récupération supérieur à 48 mois, 5 pour un délai de récupération inférieur à 12 mois.
Score composite et classement
Additionnez les scores des cinq dimensions pour chaque catégorie d'équipement candidate. Le score composite va de 5 à 25 : plus le score est élevé, plus la catégorie est un bon candidat pour une modernisation par automatisation. Le tableau ci-dessous présente un résultat de notation typique pour une cuisine centrale de taille moyenne produisant 3 000 repas par jour :
| Catégorie d'équipement | Réduction de la main-d'œuvre | Gain de débit opérationnel | Régularité de performance | Conformité | Rapidité de retour sur investissement | Score combiné | Classement par priorité |
|---|---|---|---|---|---|---|---|
| Lavage (casseroles, poêles et ustensiles de cuisine) | 5 | 4 | 3 | 4 | 5 | 21 | 1 |
| Cuisson à la vapeur (par lot) | 4 | 3 | 5 | 3 | 4 | 19 | 2 |
| Production de glaçons | 3 | 4 | 3 | 2 | 5 | 17 | 3 |
| Stérilisation (équipement pass-through) | 2 | 2 | 4 | 5 | 3 | 16 | 4 |
| Conditionnement (portionnage) | 4 | 3 | 4 | 2 | 2 | 15 | 5 |
| Contrôle des systèmes de réfrigération | 1 | 1 | 4 | 4 | 4 | 14 | 6 |
| Préparation des aliments (tranchage, mélange) | 3 | 2 | 3 | 1 | 3 | 12 | 7 |
| Gamme de cuisson (wok, plancha) | 2 | 2 | 3 | 1 | 1 | 9 | 8 |
Note Technique :Le classement présenté ci-dessus est à titre indicatif — les scores réels varient selon les coûts de main-d'œuvre spécifiques de votre cuisine, l'état actuel de votre équipement, la composition de votre carte et votre cadre réglementaire. Une cuisine centrale implantée sur un marché où la main-d'œuvre est onéreuse peut obtenir un score de lavage encore plus élevé, car les économies réalisées sur la main-d'œuvre représentent une valeur financière plus importante ; une cuisine centrale située sur un marché soumis à des exigences strictes de documentation HACCP peut obtenir un score de stérilisation plus élevé, car la charge de conformité a un poids opérationnel plus significatif. Réalisez l'exercice de notation avec vos propres données opérationnelles plutôt que d'utiliser les scores indicatifs comme modèle.
Étape 3 : Valider les trois meilleurs candidats au regard des contraintes opérationnelles
La notation composite génère une liste classée, mais le candidat arrivé en tête n'est pas toujours le choix optimal pour la première modernisation. Trois contraintes opérationnelles peuvent déplacer la priorité :
Contrainte 1 : Tolérance aux interruptions d'activité liées à l'installation
Certaines catégories d’équipements ne peuvent pas être mises hors service pendant la durée d’installation sans perturber l’approvisionnement des points de vente en aval. La cuisinière industrielle en est l’exemple le plus extrême : la mettre hors service pendant quatre semaines empêche la cuisine centrale de produire des repas chauds pendant toute cette période, ce qui est inacceptable sur le plan opérationnel pour la plupart des sites. Les stations de lavage, à l’inverse, peuvent souvent être modernisées par phases (une des trois lignes de lavage à la fois) ou pendant des arrêts programmés, ce qui rend les interruptions liées à l’installation tolérables. Si le candidat prioritaire nécessite des temps d’arrêt inacceptables, reportez son déploiement à une phase où le calendrier d’installation pourra être aligné sur un arrêt programmé.
Contrainte 2 : Capacité de formation des équipes
Chaque projet de modernisation par automatisation nécessite une formation du personnel : sur le fonctionnement du nouvel équipement, sur les modifications des flux de travail autour de celui-ci et sur les nouvelles tâches de suivi et de maintenance. La capacité de formation est limitée, notamment dans les cuisines centrales connaissant un taux de turnover élevé ou disposant de peu de ressources managériales. Si deux projets de modernisation entrent en concurrence pour la même fenêtre de formation, planifiez leur séquencement de manière à ce que le projet le plus prioritaire soit déployé en premier, et que le second attende que le premier soit pleinement intégré aux opérations.
Contrainte 3 : Interdépendance des flux opérationnels
Certaines catégories d’équipements sont situées en amont ou en aval les unes des autres, ce qui impacte le séquencement des modernisations. L’automatisation de la station de lavage augmente le volume de casseroles propres renvoyées vers la ligne de cuisson : si cette dernière ne peut pas absorber l’augmentation du turnover des casseroles, les gains apportés par l’automatisation de la station de lavage sont partiellement perdus. Dans ce cas, la ligne de cuisson peut nécessiter une petite modernisation préalable (ajout de capacité de brûleurs ou reconfiguration des flux de travail) avant que l’automatisation de la station de lavage ne génère tous ses bénéfices. Cartographiez les interdépendances entre les flux de travail avant de valider le séquencement final.
Étape 4 : Phaser les modernisations selon une séquence autofinancée
Sur la base de la liste de priorités validée, structurez les modernisations en phases permettant aux premiers succès de financer les phases suivantes. Une feuille de route d’automatisation classique par phases pour une cuisine centrale de taille moyenne s’étale sur 18 à 36 mois :
| Étape | Chronologie | Mise à niveau de l'équipement | Fourchette de capitaux | Récupération cumulée de l'investissement attendue | Critères de passage de phase |
|---|---|---|---|---|---|
| Phase 1 : Fondations | Mois : 1-6 | Automatisation du nettoyage, mise à niveau de la production de glace | de 30 000 $ à 80 000 $ | 15-25 % du capital alloué à la phase | Réduction des effectifs confirmée ; le personnel a été réaffecté à des missions à plus forte valeur ajoutée ; aucune perturbation des services |
| Phase 2 : Mise en place des processus | Durée : 7-12 mois | Automatisation de la production de vapeur, automatisation du maintien en température et du réchauffement | de 50 000 $ à 120 000 $ | 40-60 % du capital cumulé du projet | Gain de productivité validé ; l'écart de consistance est réduit ; le retour sur investissement de la phase 1 est conforme au calendrier |
| Phase 3 : Intégration des équipements | Durée : 13-18 mois | Automatisation partielle de la cuisinière professionnelle, automatisation du conditionnement, mise à niveau du stérilisateur | entre 80 000 et 200 000 $ | une part de 60-80 % du capital cumulé | L'intégration des flux de travail est validée ; les équipements mis à niveau des phases 1 et 2 fonctionnent à pleine capacité nominale |
| Phase 4 : Pilotage intelligent | Durée : 19-36 mois | Surveillance IoT, maintenance prédictive, analyse des données de production, système de gestion des recettes de fabrication | de 40 000 $ à 150 000 $ | La récupération intégrale de l'investissement du programme est imminente | L'infrastructure de données est opérationnelle ; la génération des rapports de gestion est automatisée ; le retour sur investissement du programme est validé |
Les critères de passage entre phases sont essentiels : chaque étape doit démontrer des résultats mesurables avant que la phase suivante ne reçoive son financement. Si la phase 1 n'atteint pas la réduction de main-d'œuvre prévue et la trajectoire de récupération de l'investissement, ne passez pas à la phase 2 selon le calendrier initial. Procédez plutôt au diagnostic des causes de l'écart (le plus souvent, il s'agit d'un problème d'intégration des processus métier plutôt que d'un problème de performance des équipements), corrigez-le, et réajustez la planification de la phase 2 en conséquence.
Étape 5 : Mesurer le retour sur investissement après la mise à niveau des équipements et ajuster la feuille de route
La dernière étape du cadre de priorisation est la mesure des performances — sans cela, la feuille de route par phases se transforme en un plan statique plutôt qu'en un programme évolutif. Cinq indicateurs clés doivent être suivis dès avant la première mise à niveau des équipements, puis de manière continue par la suite :
| Métrique | Ce que l'indicateur mesure | Fréquence des mesures | Trajectoire visée |
|---|---|---|---|
| Coût de la main-d'œuvre par repas | Coût total de la main-d'œuvre rapporté au nombre de repas produits | Hebdomadaire | baisse de 15-30% sur 24 mois |
| Productivité par heure de main-d'œuvre | Nombre de repas produits rapporté aux heures de main-d'œuvre | Hebdomadaire | augmentation de 25-50% sur 24 mois |
| Écart de cohérence des lots de production | Écart-type des principaux paramètres des produits | Une fois par mois | réduction de 40-60% sur une période de 24 mois |
| Note d'audit de conformité | Résultats des audits internes ou réalisés par un tiers | Une fois par trimestre | Maintenance ou amélioration, sans aucune régression |
| Pourcentage de récupération cumulée de l'investissement initial | Économies cumulées divisées par le capital cumulé | Une fois par mois | 100% dans un délai de 24-36 mois après le lancement du programme |
Si l'une des métriques n'atteint pas sa trajectoire cible, la feuille de route doit être ajustée, que ce soit en modifiant la sélection d'équipement de la phase suivante, en modifiant la séquence des mises à niveau, ou en interrompant temporairement le processus pour résoudre les problèmes d'intégration avant de reprendre. Les programmes d'automatisation qui ignorent les données de mesure défavorables et se maintiennent au calendrier ont tendance à accumuler des problèmes ; ceux qui s'ajustent en fonction des données de mesure parviennent généralement à se redresser et à atteindre le ROI complet du programme.
L'avantage stratégique :La cause la plus fréquente de sous-performance des programmes d'automatisation de cuisines centrales est l'arrêt des mesures dès l'installation de l'équipement. Une fois la mise à niveau installée et le rapport de mise en service du fournisseur enregistré, les métriques opérationnelles ne sont jamais réajustées par rapport à l'état initial pré-mise à niveau. Sans suivi continu, il est impossible de déterminer si la mise à niveau a généré le retour sur investissement (ROI) attendu, ni de prendre des décisions éclairées pour les phases suivantes. Mettez en place l'infrastructure de mesure avant d'installer la première mise à niveau d'équipement, et non après.
Les erreurs de priorisation les plus courantes à éviter
Avant de valider définitivement la séquence de vos mises à niveau d'automatisation, consultez ces erreurs fréquentes que le cadre de travail en cinq étapes a été conçu pour éviter :
- Erreur n°1 : Automatiser en premier lieu l'équipement le plus visible.Les fourneaux de cuisson et les fours principaux sont les équipements les plus visibles d'une cuisine centrale et constituent souvent les premiers candidats à l'automatisation. Ils font également partie des mises à niveau les plus coûteuses et au retour sur investissement le plus long. La visibilité ne constitue pas un critère de priorisation pertinent — seul le ROI compte.
- Erreur n°2 : Automatiser d'abord l'équipement le moins coûteux.L'erreur inverse consiste à prioriser d'abord les mises à niveau nécessitant peu d'investissement initial pour limiter les risques. Ces mises à niveau à faible coût initial génèrent généralement des gains de productivité limités et peu d'économies de main-d'œuvre, ce qui rend le retour sur investissement beaucoup plus lent que la perturbation opérationnelle qu'elles provoquent. C'est la vitesse de retour sur investissement, et non le montant de l'investissement, qui doit déterminer l'ordre des priorités.
- Erreur n°3 : Baser ses décisions d'automatisation sur les seules recommandations des fournisseurs.Les fournisseurs d'équipements ont naturellement tendance à recommander d'automatiser en priorité leur propre gamme de produits. Un fournisseur d'équipements de lavage conseillera l'automatisation des tâches de lavage ; un fournisseur de matériel de cuisson recommandera l'automatisation de ses propres équipements de cuisson. Le cadre de priorisation des projets doit être appliqué en interne sur la base de données opérationnelles, et ne pas être confié à des fournisseurs qui présentent un biais catégoriel inhérent.
- Erreur n°4 : Omettre l'étape de pré-sélection des catégories d'équipements candidats à l'automatisation.Certaines catégories d'équipements ne sont pas adaptées à l'automatisation, peu importe leurs performances sur les indicateurs de retour sur investissement : elles ne respectent pas un ou plusieurs critères de pré-sélection. Imposer l'automatisation à une catégorie qui n'est pas répétitive, pas gourmande en main-d'œuvre ou pas standardisée conduit à des mises à niveau qui n'atteignent jamais les bénéfices escomptés et compromettent l'ensemble du programme.
- Erreur n°5 : Considérer la feuille de route du projet comme immuable.La feuille de route par étapes est un plan, pas un contrat engageant. Les données opérationnelles collectées lors de la première phase doivent alimenter les décisions de la deuxième phase, et les données de la deuxième phase doivent servir à planifier la troisième. Les programmes qui se poursuivent selon le calendrier initial sans tenir compte des données de suivi ont tendance à échouer, tandis que ceux qui s'ajustent en fonction des données recueillies ont beaucoup plus de chances de réussir.
Ressources destinées à la planification de l'automatisation des cuisines centrales.
Une fois que vous avez appliqué le cadre de priorisation en cinq étapes, les ressources ci-dessous vous accompagneront dans la définition des spécifications détaillées des équipements et la planification globale de la cuisine centrale dans le cadre de votre projet d'automatisation.
- Comment les cuisines centrales peuvent réussir leur transition progressive vers l'automatisation.— Guide d'accompagnement dédié à la transition complète, des équipements manuels autonomes jusqu'à l'exploitation intégrée d'une usine intelligente. Il fournit le contexte stratégique essentiel pour prendre les décisions de séquencement des différentes mises à niveau.
- Présentation complète des solutions d'équipement de cuisine professionnelle— L'intégration des différentes catégories d'équipements automatisés dans le flux de travail global de la cuisine centrale, avec des exemples de configuration adaptés à toutes les échelles de production et niveaux de maturité en automatisation.
- Spécifications des armoires à cuisson vapeur automatiques— Exemple d'équipement prioritaire pour la phase 2 de modernisation par automatisation, équipé de fonctionnalités qui réduisent les tâches des opérateurs par cycle et améliorent la cohérence des lots lors des opérations de cuisson vapeur à grand volume.
- Guide d'agencement technique et d'estimation des coûts pour les usines de production alimentaire— Méthodologie de planification de l'agencement des locaux et d'allocation des coûts, alignée sur la feuille de route d'automatisation par phases. Elle inclut le dimensionnement des réseaux utilitaires pour les futurs équipements automatisés et la réservation d'espace au sol pour les mises à niveau des phases 3 et 4.
- Comment lancer votre gamme de produits alimentaires— Cadre de planification commerciale destiné aux exploitants de cuisines centrales qui évaluent un investissement dans l'automatisation, que ce soit dans le cadre d'un projet d'extension de ligne de production ou d'une décision de lancement d'un nouveau produit.
Foire aux questions
Quels équipements faut-il automatiser en priorité dans une cuisine centrale ?
Comment calculer le retour sur investissement (ROI) d'une automatisation d'équipement de cuisine ?
Quelle est la durée de retour sur investissement habituelle des projets de modernisation par automatisation de cuisines centrales ?
Faut-il automatiser les équipements de cuisson à plaque en priorité au sein d'une cuisine centrale ?
Comment définir le phasage des projets de mise à niveau d'automatisation de cuisines centrales ?
Quels sont les critères de présélection des équipements de cuisine éligibles à l'automatisation ?
Quelle est la réduction de main-d'œuvre générée par l'automatisation d'une cuisine centrale ?
Comment évaluer la réussite d'un projet d'automatisation de cuisine centrale ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.