Dans les environnements de boulangerie à haut débit, le poste de portionnage est souvent le principal goulot d'étranglement limitant la cadence de la ligne. Les directeurs d'usine tolèrent généralement un taux de déformation, d'écrasement des couches ou de variation dimensionnelle. Ils considèrent ces défauts comme un coût inévitable lié à la manipulation de textures complexes telles que les crèmes collantes, les croûtes fragiles ou les gâteaux denses. Cependant, avec la hausse du coût des matières premières et la pénurie de main-d'œuvre, cette tolérance opérationnelle devient un véritable passif financier structurel.
Remplacer les coupeurs à fil ou les scies à ruban conventionnels par la technologie des ondes acoustiques nécessite un investissement initial important. Les équipes d'ingénierie et d'achats ne peuvent justifier cette dépense par de simples améliorations esthétiques. La transition vers la découpe par ultrasons exige une analyse rigoureuse du retour sur investissement (ROI) sur l'ensemble du processus de production. Les acheteurs doivent quantifier précisément les gains en termes de rendement produit, de disponibilité de la ligne et d'efficacité du nettoyage.
Physique de l'outillage acoustique vs friction mécanique
Les équipements de tranchage traditionnels utilisent une force de pression et une friction pour sectionner le produit. Lorsqu'une guillotine classique en acier inoxydable traverse un entremets multicouche, la surface de la lame crée une résistance. Cette friction verticale entraîne les couches de crème à l'intérieur de la génoise. Pour les produits contenant des inclusions denses (noix, pépites de chocolat ou fruits secs), une lame mécanique émoussée pousse l'élément dans la mie, déchirant ainsi la structure alvéolaire du produit.
Cette résistance physique contraint de nombreuses unités de production à abaisser drastiquement la température à cœur de leurs produits avant la découpe. Le passage des pâtisseries dans un tunnel de congélation secondaire durcit les matières grasses, permettant ainsi à la lame mécanique de trancher sans dégrader la structure du produit. Ce processus génère des coûts énergétiques secondaires considérables, la congélation consommant une forte charge électrique et rallongeant le temps de cycle global de l'usine.
Un système de découpe par ultrasons remplace la force macro-mécanique par des micro-vibrations haute fréquence. L'architecture comprend un générateur de tension standard, un convertisseur piézoélectrique, un amplificateur d'amplitude et une lame en alliage de titane (la sonotrode). Le convertisseur transforme l'énergie électrique en mouvement mécanique. La lame oscille longitudinalement à des fréquences généralement fixées à 20 000 Hz ou 40 000 Hz. Ces mouvements microscopiques créent une interface quasi sans friction entre le métal et l'aliment. Cela élimine l'étalement du glaçage, celui-ci ne pouvant adhérer à une surface vibrant des milliers de fois par seconde.
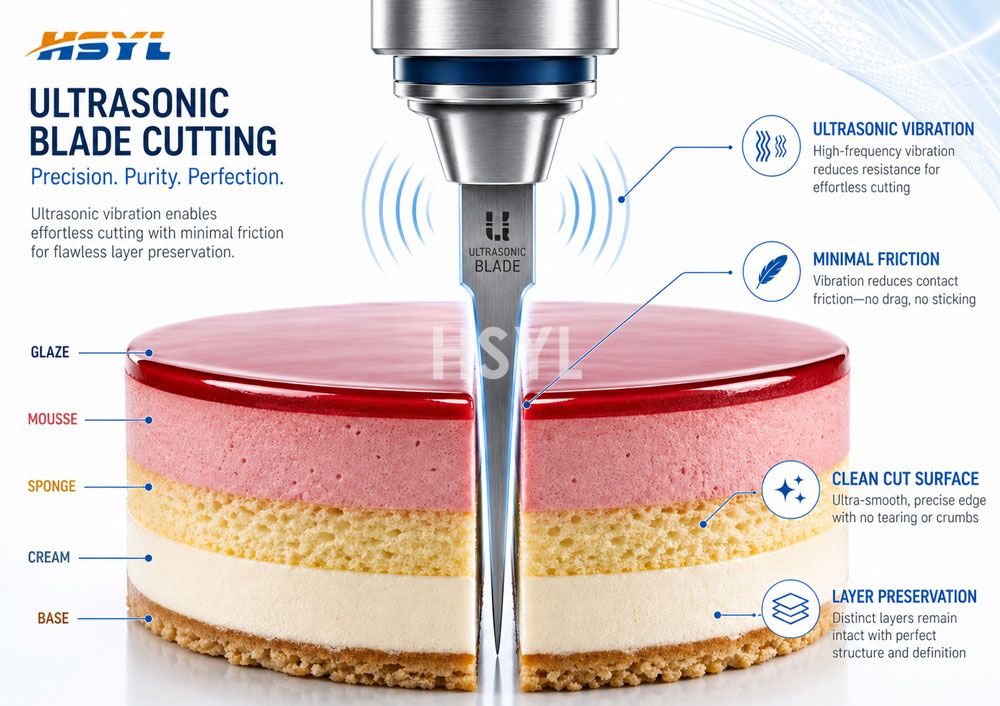
Structuration du modèle financier du ROI
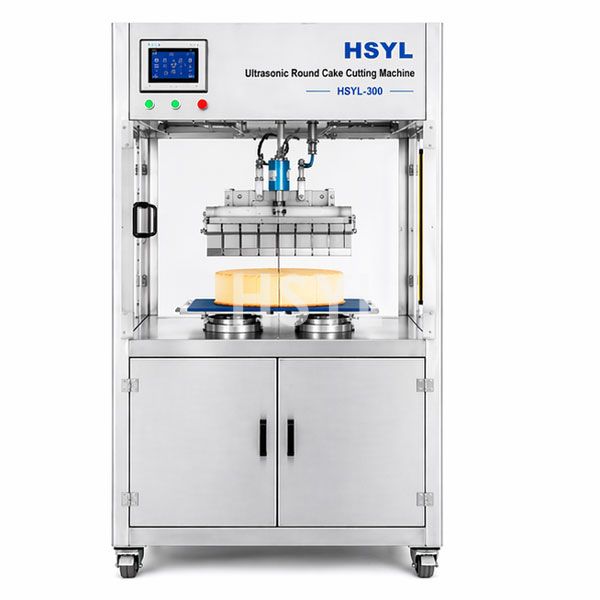
Pour obtenir l'approbation des dépenses d'investissement (CAPEX), les directeurs d'exploitation doivent élaborer un modèle de récupération de flux de trésorerie précis. Le ROI d'unemachine de découpe de gâteaux ronds par ultrasonsou d'une trancheuse de plaques en ligne se calcule en inversant les pertes de production actuelles. Les ingénieurs achats doivent segmenter ces pertes en trois piliers opérationnels distincts.
Pilier 1 : Optimisation du rendement et élimination des pertes
La perte de matière est une variable invisible qui érode systématiquement les marges de la boulangerie. Si une trancheuse mécanique écrase régulièrement le bord arrière d'une génoise, les opérateurs sont contraints de rogner ce bord pour respecter les spécifications d'emballage. Une coupe de 5 mm sur des milliers d'unités par poste s'accumule rapidement pour atteindre des tonnes de matières premières gaspillées chaque année.
Le tranchage acoustique permet un contrôle précis et propre des portions sans comprimer la structure alvéolaire du produit. Chaque millimètre de bord est préservé pour la vente. Pour calculer ce vecteur de ROI spécifique, les ingénieurs doivent isoler le poids quotidien des rebuts générés exclusivement par les défauts de coupe. Multipliez ce volume par le coût des ingrédients bruts au kilogramme. Dans les usines fonctionnant en cycles continus, l'élimination des pertes de rognage permet souvent d'amortir le prix d'achat de la machine en seulement 12 à 18 mois.
Pilier 2 : Taux de Rendement Synthétique (TRS) et disponibilité
Le TRS dépend fortement de la disponibilité des machines. Les lames mécaniques accumulent inévitablement des résidus denses et collants lors du traitement des glaçages, caramels ou confitures. Cet encrassement dégrade la qualité de coupe de façon exponentielle. En conséquence, les lignes de production doivent s'arrêter fréquemment durant le poste pour permettre aux opérateurs de gratter et de désinfecter manuellement les lames.
Les systèmes ultrasoniques repoussent naturellement les particules collantes. Bien que les lames finissent par nécessiter un nettoyage, les intervalles entre les interventions sont considérablement allongés. De plus, les installations modernes utilisent des systèmes de nettoyage de lames automatisés. Une séquence intégrée de bain d'eau et de purge par lame d'air permet de désinfecter le sonotrode en quelques secondes sans intervention humaine. Les équipes d'ingénierie doivent répertorier les heures d'arrêt hebdomadaires dues à l'essuyage manuel, calculer le coût de la main-d'œuvre et intégrer cette capacité récupérée dans le modèle de ROI.
Pilier 3 : Rentabilité des changements de série et flexibilité
Les programmes de production à forte mixité et faible volume deviennent la norme à mesure que les boulangeries diversifient leurs références (SKU). Passer du traitement d'un brownie dense à un gâteau chiffon fragile exige des réglages mécaniques méticuleux. Les changements de série traditionnels reposent sur l'intuition de l'opérateur pour l'alignement des lames, la tension et le calibrage de la vitesse des bandes. Cela génère une forte variabilité dans les rebuts lors du redémarrage.
Les systèmes ultrasoniques éliminent cette variabilité grâce aux automates programmables (API) et aux actionneurs asservis. Les paramètres de profondeur de coupe, de vitesse et d'amplitude acoustique sont affectés à des profils de recettes spécifiques. L'opérateur n'a qu'à sélectionner la nouvelle référence sur l'interface homme-machine (IHM). Les changements de série sans outils passent ainsi de plusieurs heures à quelques minutes. La standardisation des processus limite la dépendance à l'opérateur et réduit le temps de mise en production de la première pièce conforme.
Dimensionnement technique et sélection des équipements
L'acquisition d'une solution de coupe acoustique exige une parfaite adéquation entre l'environnement de l'usine et la configuration de la machine. Les acheteurs techniques ne peuvent se baser uniquement sur les cadences de production ; ils doivent adapter l'architecture de la machine aux contraintes physiques du site.
Intégration de convoyeurs en ligne vs cellules de travail hors ligne
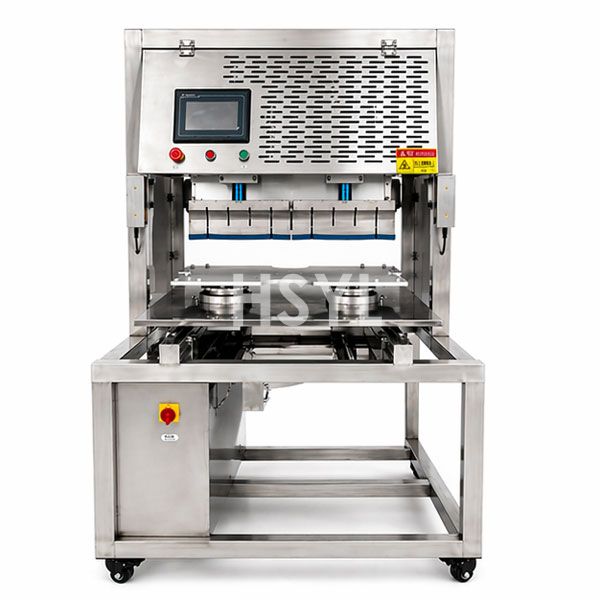
Pour les lignes de production monoproduit à haute cadence, choisir unedécoupe ultrasonique en ligne ou par lotsconfiguration est la décision structurelle majeure. Les systèmes en ligne installent le portique de coupe directement au-dessus du tapis de production principal. Cela exige une synchronisation asservie complexe. La tête de coupe doit suivre parfaitement la vitesse du produit. Tout décalage, en avance ou en retard, lors de la course descendante, pliera la sonotrode et endommagera le produit. L'intégration en ligne est plus rentable, mais mécaniquement plus complexe.
Les opérations hors ligne, ou par lots, utilisent une station de coupe autonome. Les opérateurs transfèrent manuellement les plateaux ou les moules sur le tapis dédié de la machine. Bien que cela nécessite une intervention manuelle, cela offre une flexibilité inégalée pour les usines gérant des géométries de produits variées. Les unités autonomes permettent aux responsables de production de centraliser l'opération de tranchage, en traitant les flux provenant de plusieurs fours amont sur une seule station de contrôle de haute précision.
Corrélation de fréquence acoustique
La fréquence de fonctionnement constitue le principal indicateur de performance du système. Les générateurs de 20 kHz produisent des ondes acoustiques plus longues et de plus grande amplitude. Cette oscillation puissante est indispensable pour les produits de boulangerie denses, très congelés ou à croûte épaisse. La robustesse du pavillon en titane de 20 kHz permet de surmonter aisément la résistance mécanique des aliments à structure rigide.
À l'inverse, les configurations de 40 kHz fonctionnent avec une amplitude réduite de moitié pour une fréquence doublée, ce qui permet d'obtenir un profil de lame nettement plus fin. Cet outillage est exclusivement destiné aux produits délicats nécessitant une esthétique parfaite, comme les entremets fragiles ou les fromages fins. L'utilisation d'une lame de 40 kHz sur une pâte congelée dense provoquera des micro-fractures dans la structure en titane, entraînant une rupture de l'outil. Les ingénieurs de production doivent impérativement définir la densité des produits avant de lancer toute demande de prix (RFQ).
Conformité hygiénique et contraintes de maintenance
La conception sanitaire conditionne les coûts de maintenance sur le long terme. Les guillotines mécaniques utilisent souvent des carters complexes, des ressorts apparents et des joints métalliques superposés. Ces éléments favorisent la prolifération bactérienne, compliquant le nettoyage et augmentant les risques de non-conformité lors des audits. Pour respecter les normes strictes, telles que celles de l'EHEDG, il est indispensable d'éliminer ces zones mortes.
Les machines à ultrasons présentent un encombrement bien plus réduit au-dessus de la zone de production. Les servomoteurs pilotant le portique multi-axes sont généralement protégés par des boîtiers en acier inoxydable de classe IP69K, supportant le nettoyage à la vapeur haute pression et l'application de mousses chimiques agressives. Toutefois, l'armoire du générateur ultrasonique doit être isolée des zones de lavage direct afin de protéger les microprocesseurs internes.
Les équipes de maintenance doivent s'adapter aux nouvelles spécificités de l'outillage. Les sonotrodes en titane sont des éléments structurels à haute résonance. Si une lame est chutée sur un sol en béton ou si un opérateur tente d'en affûter le tranchant avec une meuleuse standard, l'accord acoustique est instantanément déréglé. L'équipement présentera alors une surconsommation d'ampérage et se mettra en défaut. La maintenance préventive ne consiste plus en un affûtage mécanique, mais en des contrôles périodiques de l'état acoustique via un logiciel de diagnostic.
Éviter les erreurs de communication lors des achats
Les acheteurs techniques construisent souvent des business cases erronés en travaillant en silos de données. L'erreur technique la plus fréquente consiste à supposer que la station de coupe fonctionne indépendamment des systèmes en amont. Si les lames à ultrasons garantissent une grande précision, elles ne peuvent corriger les erreurs de volume issues du doseur, ni les problèmes de répartition de l'humidité causés par une zone de cuisson défaillante.
Si le tunnel de refroidissement en amont présente des fluctuations, entraînant une variation de dix degrés de la température à cœur des produits, la lame acoustique ne réagira pas de la même manière sur l'ensemble du lot. Les cœurs tendres colleront, tandis que les bords congelés se briseront. Toute la ligne de production doit être validée pour garantir une cohérence thermodynamique afin de tirer pleinement parti des performances de la mise à niveau ultrasonique.
De plus, les acheteurs négligent souvent l'intégration du convoyeur lui-même. Si la sonotrode descend trop bas et percute le tapis en polyuréthane, elle endommagera le cornet acoustique et introduira des particules de plastique dans la chaîne de production. Les systèmes de pointe pallient ce risque grâce à des capteurs de hauteur laser et des planches de découpe acoustiques spécifiquement conçues, montées sous le tapis. Les cahiers des charges d'achat doivent impérativement inclure ces dispositifs de protection secondaire.
Check-list d'évaluation opérationnelle pour l'usine
Avant de contacter des fournisseurs ou de soumettre une demande d'investissement, les directeurs d'usine doivent établir un état des lieux de leur réalité opérationnelle. Réalisez cet audit technique pour obtenir des données d'achat concrètes :
- Identifier les profils de rebuts : Réalisez une observation sur cinq jours pour déterminer précisément le nombre de kilogrammes de produits rejetés ou déclassés en raison de déchirures mécaniques, de traînages ou d'écrasements de bordure.
- Cartographier la cadence de nettoyage : Relevez le temps précis consacré au nettoyage des machines et au changement des lames lors des interventions en cours de poste. Suivez l'impact sur le coût de la main-d'œuvre.
- Vérifier la stabilité en amont : Utilisez des enregistreurs de données pour mesurer la température à cœur et les dimensions des produits à l'entrée de la zone de découpe. Assurez-vous que les écarts respectent les marges de tolérance acceptables.
- Évaluer la capacité de maintenance : Auditez votre service de maintenance interne pour vous assurer que vos techniciens maîtrisent la manipulation, le montage et le calibrage des outils acoustiques spécialisés en titane, sans provoquer de chocs mécaniques.
- Définissez le produit le plus complexe : identifiez l'unité de gestion des stocks (SKU) la plus difficile de votre catalogue. Basez vos exigences de fréquence ultrasonique et vos spécifications d'amplitude sur ce cas critique, et non sur votre produit le plus simple.
Passer à la technologie ultrasonique va bien au-delà du simple remplacement d'équipement. Cela marque la transition d'une intervention manuelle et réactive vers une gestion de ligne intelligente, pilotée par les données. En confrontant les indicateurs de performance aux capacités de l'équipement, les responsables de l'ingénierie agroalimentaire peuvent élaborer un modèle de ROI infaillible, garantissant que cet investissement booste directement la rentabilité de l'usine et la compétitivité de la production.
Sujets connexes
- Solutions pour lignes de production de pâtisserie
- Découpe ultrasonique vs mécanique pour les produits de boulangerie à haute teneur en matières grasses
- Guide technique : choisir entre des systèmes de découpe 20 kHz et 40 kHz
Consultez l'expertise technique de HSYL
Pour déterminer le ROI exact d'une montée en gamme d'équipement, il est essentiel d'associer les variables de processus à l'architecture machine appropriée. Si votre site est confronté à des pertes de rendement, des temps de changement excessifs ou des difficultés de tranchage pour des produits de boulangerie multi-textures, l'équipe d'ingénierie de HSYL peut vous accompagner. Contactez-nous pour définir vos besoins de débit, évaluer vos indicateurs de production clés et concevoir une solution de découpe ultrasonique parfaitement adaptée à votre configuration opérationnelle.
Foire aux questions
Quelle est la durée de vie prévue d'une lame ultrasonique en titane ?
Comment la teneur en humidité influence-t-elle le processus de coupe par ultrasons ?
Est-il possible de rétrofitter des systèmes à ultrasons sur des convoyeurs de boulangerie existants ?
Les opérateurs nécessitent-ils une formation spécifique pour utiliser une trancheuse à ultrasons ?
Quelle est la procédure de nettoyage standard pour la tête de coupe ?
Une fréquence de 40 kHz est-elle systématiquement préférable à 20 kHz pour les applications en boulangerie ?
Comment la technologie acoustique permet-elle d'éliminer l'arrachement de glaçage sur les gâteaux à couches ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.