En dix-huit ans de présence sur le terrain, du Nebraska à l'Ohio, j'ai vu des systèmes de coupe ultrasonique de plusieurs millions de dollars finir au rebut, simplement parce que les équipes d'ingénierie ne parvenaient pas à résoudre des défauts de qualité élémentaires. Dans le secteur exigeant de la transformation alimentaire B2B, une coupe peu esthétique est bien plus qu'un simple problème visuel : c'est une perte directe de rendement et d'acceptation commerciale. Si vos brownies s'étalent ou si votre saumon se déchire, votre ROI est en chute libre.
La « coupe parfaite » repose sur l'équilibre entre la fréquence, l'amplitude et la vitesse d'avance. Lorsque cet équilibre est rompu, vous faites face aux quatre fléaux de la découpe industrielle : étalement, déchirure, décalage de sommet et effondrement de couches. En tant qu'ingénieur expert en réglages de paramètres sur site, je peux vous assurer que ces problèmes ne proviennent que rarement de la lame elle-même, mais plutôt d'une mauvaise prise en compte du comportement physique du produit face aux vibrations haute fréquence.
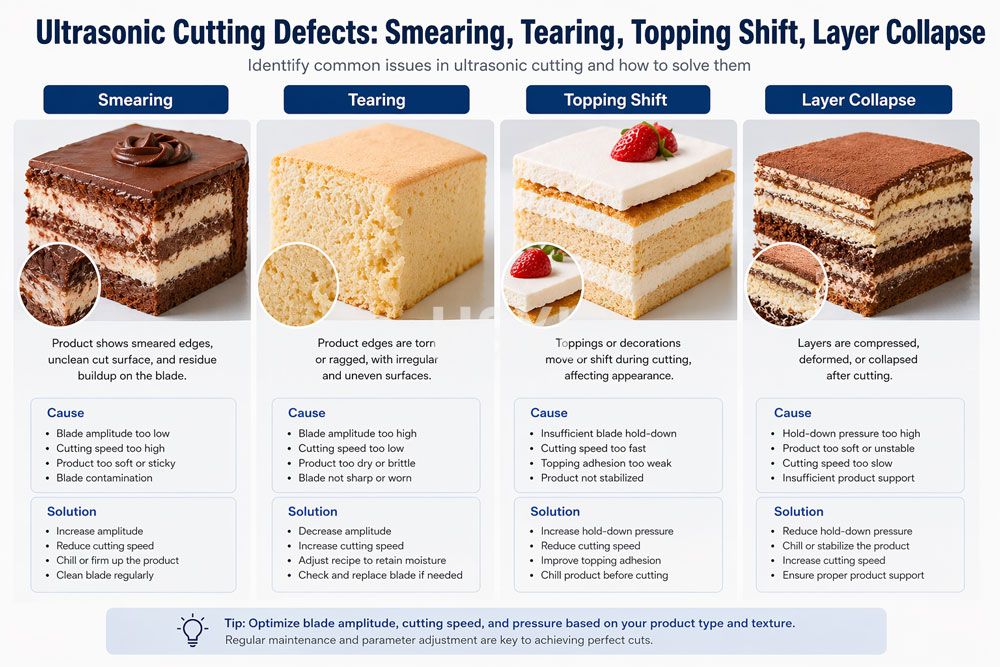
Défaut n°1 : L'étalement — Le piège des sucres et des graisses
L'étalement est particulièrement fréquent dans les secteurs de la boulangerie et de la confiserie. Il survient lorsqu'une couche sombre (comme une base de brownie au chocolat) est entraînée dans une couche plus claire (comme du fromage à la crème ou un glaçage). Si la coupe mécanique traditionnelle génère ce phénomène par friction de surface, la coupe ultrasonique, elle, provoque un étalement lorsque l'amplitude de la lame est insuffisante pour créer l'effet de « coussin d'air » indispensable.
Lorsque l'amplitude est trop faible, la lame se comporte comme un couteau classique. Si votre produit est riche en sucres ou en graisses, il adhérera à la surface en titane, et la tranche suivante entraînera ces résidus au cœur du produit. La solution technique est souvent contre-intuitive : il est parfois nécessaire d'augmenter l'amplitude tout en réduisant la vitesse d'avance verticale. Cela permet à l'énergie ultrasonique de mieux « ciseler » les molécules de gras avant le passage de la masse physique de la lame.
Pour comparer en détail ces principes physiques avec les méthodes traditionnelles, consultez notre guide surla coupe par ultrasons vs la coupe mécanique dans la transformation boulangèrepermet d'analyser plus en profondeur l'interaction moléculaire au niveau du tranchant de la lame.
Défaut 2 : Déchirement — Lorsque la limite mécanique est atteinte
Le déchirement est le principal défaut lors de la transformation des produits carnés et halieutiques congelés. Au lieu d'obtenir une coupe nette et précise, le produit semble « déchiqueté ». Cela se produit généralement lorsque la vitesse d'alimentation (exprimée en mm/s) est supérieure à la capacité du générateur ultrasonique à maintenir la résonance. Lorsque la lame rencontre une zone dense de glace ou de tissu conjonctif, la résistance provoque une « dérive » de la fréquence du sonotrode.
Si le suivi automatique de la fréquence (AFT) du générateur est trop lent, la lame subit un micro-arrêt d'une milliseconde. Durant cet intervalle, le servomoteur de la machine continue d'exercer la pression descendante, et la lame déchire les fibres congelées au lieu de les trancher proprement. Les « générateurs intelligents » modernes dotés d'un retour de couple constituent la réponse du marché : ils injectent davantage de courant dans le transducteur dès qu'une résistance est détectée, maintenant ainsi la résonance même lors de la phase de coupe la plus difficile.
Défaut 3 : Déplacement du nappage et des inclusions
Sur le marché américain, notamment pour les segments haut de gamme des barres protéinées et des cheesecakes, le nappage (fruits à coque entiers, compotées, pépites de chocolat) est un élément clé du branding. Le « déplacement du nappage » survient lorsque la lame enfonce la garniture dans la base du produit ou, pire, l'entraîne sur plusieurs centimètres le long de la ligne de production. Il s'agit d'un problème de pression mécanique.
Le problème provient généralement de la « vitesse d'approche » de la tête de coupe. Si la lame percute le nappage avant que les vibrations ultrasoniques n'aient pu « assouplir » l'interface, elle agit comme un impact mécanique brutal. Nous résolvons ce problème en intégrant un profil d'avance multi-étapes dans l'automate (API) : la lame approche rapidement du produit, ralentit à 5 mm avant le contact pour permettre l'amorce du « cisaillement » ultrasonique, puis accélère lors de la traversée du cœur du produit. Cela garantit une précision optimale sans réduire la cadence globale.
Ce niveau de précision explique pourquoila précision de la coupe est essentielle pour garantir la sécurité alimentaire et l'hygiène.; un déplacement de la garniture peut créer une « zone morte » propice à la prolifération microbienne ou déchirer le film d'emballage en aval.
Défaut 4 : Effondrement des couches — Maîtrise de la force de compression
L'effondrement des couches est le fléau des gâteaux mousse et des sandwichs multicouches à la crème. Ce phénomène se produit lorsque le tiers inférieur du gâteau est compressé par la force descendante de la coupe. Cela indique souvent un mauvais paramétrage du temps de pause en position basse ou de la vitesse de rétraction. Si la lame se retire trop vite alors que l'effet de vide est encore présent sur la face de coupe, cela crée une « aspiration » qui tire les couches délicates vers le haut avant de les faire s'effondrer.
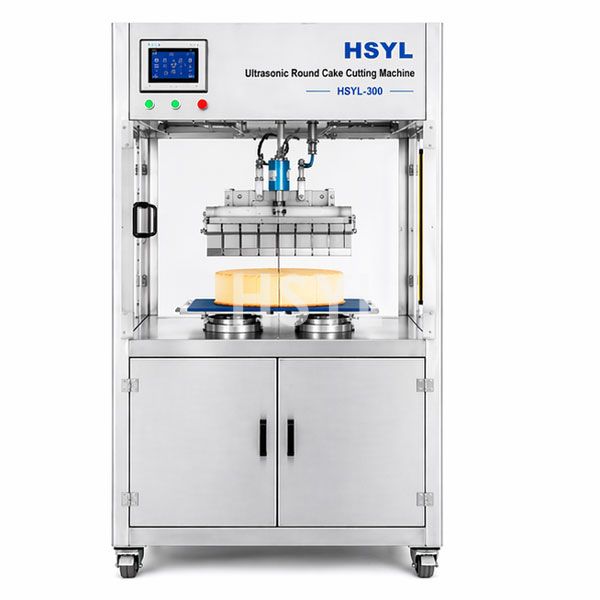
Dans nosmachine de découpe de cheesecakes par ultrasonsconceptions, nous utilisons un système de courroie à pression compensée. Nous veillons à ce que le convoyeur apporte un soutien suffisant à la base, tandis que la course du sonotrode est calibrée pour s'arrêter précisément à 0,5 mm du contact avec la courroie. Cette stratégie de « contact proche » évite l'écrasement final qui gâche une présentation multicouche parfaite.
Check-list technique pour le dépannage de votre ligne de production
1. Vérifier l'amplitude sous charge
Mesurez l'amplitude de la lame dans l'air, puis lorsqu'elle est immergée dans le produit. Si la baisse est supérieure à 20%, votre transducteur est sous-dimensionné pour cette viscosité spécifique.
2. Analyser la température de la lame
Si la lame est « chaude » après 30 minutes de production, votre cycle de service (Duty Cycle) est trop élevé ou il y a un défaut de réglage. Une lame chaude accentue l'écrasment en faisant fondre les matières grasses du produit.
3. Vérifier la distance d'approche de coupe
Assurez-vous que l'énergie ultrasonique est activée au moins 10 mm avant que la lame n'entre en contact physique avec la surface du produit.
4. Évaluer la perte d'humidité sur la surface de coupe
Si la coupe semble « sèche » ou « crayeuse », l'énergie ultrasonique est peut-être trop élevée, provoquant un échauffement local microscopique (cavitation) qui dessèche le produit. Réduisez l'amplitude pour les produits de boulangerie délicats ou à forte teneur en eau.
Tendances du marché : La transition vers le contrôle qualité prédictif
Le marché délaisse les réglages manuels. Nous observons l'essor de générateurs dotés d'IA capables de détecter un « risque de bavure » ou de « déchirure » avant qu'ils ne surviennent, grâce à la surveillance de l'angle de phase de l'onde ultrasonique. Si l'onde devient « irrégulière », cela signale un événement de haute résistance ; la machine peut alors ralentir automatiquement le tapis ou augmenter la puissance pour compenser. Pour les directeurs d'usine, cela réduit la dépendance à l'expertise des opérateurs et améliore le TRS (Taux de Rendement Synthétique) sur l'ensemble des équipes.
Synthèse pour l'exploitation industrielle
En tant qu'ingénieur, je dis souvent à mon équipe que « régler une trancheuse revient à accorder un instrument de musique ». Si vous considérez la machine comme un simple outil rudimentaire, elle se vengera par des défauts de production. Les bavures, les déchirures et l'affaissement sont les signes que la physique des vibrations est en décalage avec la structure du produit. Anticiper ces défauts et en comprendre les causes mécaniques profondes est ce qui distingue une production à haut rendement d'une unité contrainte par des reworks incessants.
Sujets connexes : Comparatifs technologiques approfondis
- Analyse technique : Efficacité de la coupe ultrasonique vs mécanique
- Comment la précision de la coupe garantit la sécurité alimentaire mondiale et la conformité HACCP
- Solutions ultrasoniques avancées pour le portionnement de desserts denses et collants
Appel à l'action : Audit d'optimisation de votre ligne de production
Si vous faites face à des taux de rejet élevés causés par de l'étalement, des déchirures ou un effondrement des couches, un audit technique s'impose. Chez HSYL, nous sommes experts dans la résolution de problèmes de coupe dits « insolubles » grâce à l'analyse vibratoire et à la sélection de composants adaptés. Contactez notre équipe technique dès aujourd'hui pour analyser les caractéristiques de vos produits et optimiser les réglages de votre générateur afin de maximiser le rendement de votre usine.
Foire aux questions
Pourquoi ma lame ultrasonique provoque-t-elle encore de l'étalement lors de la découpe de brownies ?
Comment stopper la formation de « neige de viande » et les déchirures sur ma ligne de bœuf congelé ?
La découpe ultrasonique peut-elle empêcher l'effritement de la croûte inférieure d'une tarte ?
Qu'est-ce que la « dérive de fréquence » et comment provoque-t-elle des défauts ?
Est-il possible de couper des gâteaux décorés de fruits sans déplacer les baies ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.