En dix-huit ans passés sur les lignes de production agroalimentaire entre Chicago et les pôles industriels du Midwest, j'ai vu des directeurs d'usine chevronnés commettre la même erreur à plusieurs reprises : investir dans la capacité de production souhaitée pour demain, sans tenir compte des contraintes opérationnelles d'aujourd'hui. En matière de technologie de découpe ultrasonique, le dilemme est presque toujours le choix entre un système en ligne et une machine par lots (batch). La « meilleure » machine est un mythe ; il n'existe que la machine qui correspond à votre équilibre spécifique entre volume et variété.
La découpe ultrasonique a remplacé les scies mécaniques et les couteaux à mouvement alternatif traditionnels dans de nombreuses installations pour lesquelles je travaille en tant que consultant. Le secret réside dans la vibration de 20 kHz ou 35 kHz, qui crée une surface quasi sans friction. Cependant, la manière dont vous déployez cette vibration — que ce soit sous la forme d'une station autonome ou d'un composant intégré à une ligne continue — déterminera votre coût de cycle de vie à long terme ainsi que votre TRS (Taux de Rendement Synthétique).
Comprendre l'approche par lots : Le summum de la polyvalence
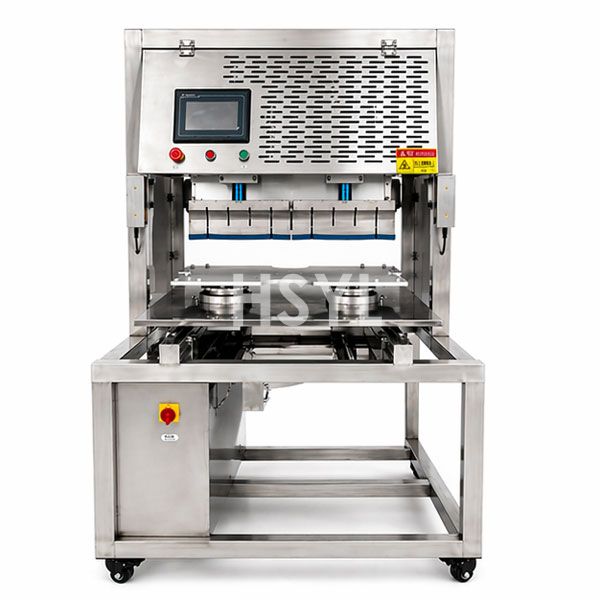
Une machine de découpe ultrasonique par lots est essentiellement une unité autonome. Le produit — qu'il s'agisse d'un bloc de viande congelée, d'une plaque de brownie ou d'un cheesecake rond — est chargé dans la chambre de découpe, soit manuellement, soit via un plateau coulissant semi-automatisé. La tête de coupe (composée du sonotrode et de la lame en titane) exécute ensuite une séquence préprogrammée : quadrillage X-Y, découpe en parts radiales ou motifs géométriques spécifiques.
D'un point de vue technique, la découpeuse par lots est un outil privilégiant la flexibilité. Le produit étant immobile pendant la découpe, la machine peut traiter des formes complexes et des densités variables sans les contraintes mécaniques liées au suivi d'un convoyeur en mouvement. Si vous gérez une pâtisserie haut de gamme produisant 15 références (SKU) de cheesecakes et de brownies par shift, une machine par lots est sans aucun doute votre meilleur point de départ.
Le compromis réside dans l'intensité de la main-d'œuvre. Une machine par lots nécessite un opérateur pour le chargement et le déchargement. Même avec les modèles à double plateau permettant de charger d'un côté pendant la découpe de l'autre, vous restez limité par le facteur humain. D'après mon expérience, une machine par lots atteint généralement un plafond de 40 à 120 unités par heure, selon la complexité du motif de découpe.
Passer au mode en ligne : La logique du flux continu
Dès que votre volume dépasse la capacité de deux opérateurs gérant des machines par lots, il est temps de passer à une machine de découpe ultrasonique en ligne. Ces systèmes sont intégrés directement à votre ligne de production, généralement juste après le tunnel de refroidissement et avant l'étape de conditionnement primaire. Le produit circule sur un convoyeur continu, et le pont ultrasonique effectue une « découpe en continu » (on the fly).
L'avantage majeur réside ici dans l'augmentation de la cadence et la réduction de la main-d'œuvre. Un système en ligne bien intégré permet de traiter 60, 100, voire 200 unités par minute sans intervention humaine directe sur le produit. Cela élimine toute « variabilité humaine » dans le processus. En revanche, la complexité technique est plus élevée : il est crucial de synchroniser la vitesse du tapis avec la course de la lame, afin que le pont ultrasonique suive parfaitement le produit et évite ainsi les coupes de biais ou les phénomènes de « traînage de lame ».
Pour ceux qui souhaitent approfondir les nuances techniques comparant ces systèmes aux alternatives mécaniques, je vous recommande de consulter notre analyse surla coupe par ultrasons vs la coupe mécanique dans la transformation boulangère. Cette analyse détaille les principes physiques de la « récupération de rendement », véritable levier de rentabilité pour les lignes à haute cadence.
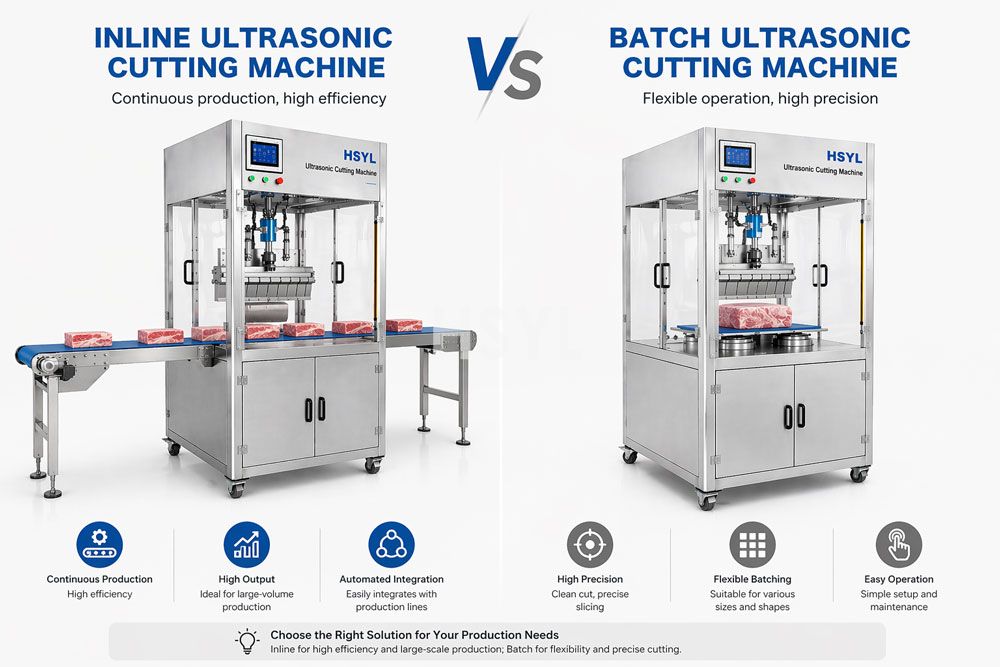
Comparaison technique : Arbitrages opérationnels
| Caractéristique | Machine de découpe ultrasonique par lots | Ligne de soudure ultrasonique en ligne |
|---|---|---|
| Moteur principal | Flexibilité et variété de références | Volume et efficacité opérationnelle |
| Débit | Faible à modéré (Chargement manuel) | Élevé (Flux continu sur tapis roulant) |
| Empreinte | Unité compacte et autonome | Grand format, nécessite une intégration à la ligne |
| Temps de changement de série | Minimal (Basé sur le logiciel) | Modéré (Alignement mécanique) |
| Hygiène et nettoyage | Nettoyage manuel des plateaux et des lames | Nécessite un système de NEP (nettoyage en place) ou de lavage de bande intégré |
| CAPEX (INVESTISSEMENT EN CAPITAL) | Investissement initial réduit | Investissements en capital importants |
Réalités de l'hygiène et de la maintenance
Dans toute usine agroalimentaire, l'hygiène est un coût invisible qui grignote vos marges. Un coupeur de lots est relativement facile à nettoyer grâce à l'accessibilité des plateaux et de l'ensemble de lames. Vous pouvez arrêter la machine, effectuer un nettoyage approfondi et reprendre la production en moins de 15 minutes. C'est une solution idéale pour les produits laitiers, où le risque de prolifération microbienne est élevé.
Un système en ligne présente des défis distincts. Le tapis roulant — dont la largeur varie généralement de 600 à 1000 mm — devient un point critique pour l'hygiène. Le tapis traversant en permanence la zone de coupe, les résidus de matières grasses ou sucrées risquent d'être « étalés » sur toute la longueur de la ligne de production. C'est pourquoi nous préconisons presque systématiquement l'installation d'une station de lavage de tapis continue pour les coupeuses en ligne. Ces stations utilisent un mélange d'eau chaude, de détergents spécifiques et de couteaux d'air haute pression pour nettoyer et sécher le tapis à chaque cycle de retour.
La maintenance du transducteur et du générateur ultrasoniques est similaire pour les deux configurations. Toutefois, une machine en ligne étant un « maillon » critique d'une chaîne plus longue, une défaillance du transducteur entraîne l'arrêt complet de la production de l'usine. C'est pourquoi je conseille toujours à nos clients de garder en stock un sonotrode et un transducteur de rechange déjà pré-réglés. Cela permet de réduire le temps moyen de réparation (MTTR) de plusieurs heures à seulement quelques minutes.
Le goulot d'étranglement de l'intégration : amont et aval
Lorsque vous passez à unligne de production de découpe par ultrasons, l'étape de la « coupe » est souvent la plus simple du processus. Le véritable défi d'ingénierie se situe au niveau des points de transfert. Si vos brownies sortent d'un tunnel de refroidissement à -2 °C, sont-ils correctement positionnés pour la trancheuse ? Sont-ils guidés en « V » ou par des rails latéraux ?
L'intégration en aval est encore plus cruciale. Avec une cadence de 120 pièces par minute, vous faites face à un « flux massif de portions » que votre machine d'emballage doit impérativement absorber. Il vous faut des systèmes de distribution en rangées ou des stations de pick-and-place robotisées pour alimenter les ensacheuses horizontales (flow-pack) ou les operculageuses de plateaux. Si vos équipements en aval ne peuvent pas suivre la cadence de la coupeuse en ligne, votre investissement dans l'automatisation devient inutile.
Lequel choisir ?
En règle générale, si votre production est inférieure à 5 000 unités par équipe pour 10 saveurs différentes, privilégiez une machine ultrasonique de type « batch » (par lots) de haute qualité. Vous apprécierez la possibilité de passer d'un gâteau rond à un brownie carré en seulement deux pressions sur l'interface homme-machine (IHM).
Si vous produisez 20,000+ unités d'une seule référence (SKU) par jour et que vos coûts de main-d'œuvre approchent 15% de votre CPV, c'est le signe qu'il est temps de passer à un système en ligne. Pour en savoir plus sur les types d'équipements adaptés à chaque échelle de production, consultez notreguide technique sur le choix des équipements de découpe pour la boulangerie industrielle.
Conclusion
Choisir entre la production en continu et par lots ne se résume pas à un simple comptage de pièces par heure. C'est un choix stratégique fondamental pour votre modèle économique. L'un privilégie la réactivité face à un marché diversifié ; l'autre mise sur l'efficacité pour dominer une niche spécifique à grande échelle. Chez HSYL, nous proposons souvent à nos clients une solution modulaire par lots, capable d'être réutilisée ou intégrée dans une future ligne automatisée au fil de leur croissance. Cette approche de « pérennisation » permet aux usines de maîtriser leurs investissements (CAPEX) tout en se préparant à une production à l'échelle industrielle.
Sujets connexes - Explorez davantage nos analyses techniques
- Découpe ultrasonique vs mécanique : Choisir la technologie adaptée aux produits gras
- Solutions de lignes de production de découpe ultrasonique haute capacité
- Choisir les bons équipements de découpe pour la boulangerie industrielle : Guide technique pour les directeurs de production
Appel à l'action - Discutez de l'augmentation de votre capacité de production avec notre équipe d'ingénierie
Choisir entre l'intégration en ligne et la modernisation des procédés par lots nécessite une analyse sincère de votre TRS actuel et de votre future planification de références (SKU). Chez HSYL, nous ne nous contentons pas de vendre des machines ; nous concevons des solutions de production qui équilibrent l'investissement (CAPEX) et les réalités opérationnelles. Contactez-nous dès aujourd'hui pour discuter des caractéristiques de vos produits, de l'aménagement de votre atelier et de vos objectifs de cadence. Nous vous aiderons à identifier le seuil exact où l'automatisation devient rentable.
Foire aux questions
Comment savoir si mon produit est adapté à la coupe ultrasonique en ligne ?
Quel est le délai de retour sur investissement (ROI) typique lors du passage d'un système par lots à un système en ligne ?
Une machine de production par lots peut-elle atteindre la même précision qu'une ligne de production en continu ?
Ai-je besoin d'un générateur différent pour une installation en ligne ?
Quelle surface au sol un système en ligne nécessite-t-il ?
Articles connexes



Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.