La mise en conserve du thon et des sardines aboutit toutes deux au même résultat : une boîte métallique hermétiquement close de poisson conservé, pouvant être stocké à température ambiante pendant plusieurs années. En revanche, le parcours de l'équipement requis pour y parvenir diverge à quasiment toutes les étapes. Considérer ces lignes de traitement comme interchangeables est l'une des erreurs de planification les plus onéreuses que puisse commettre un projet de conserverie. Une ligne de mise en conserve de thon dimensionnée pour le débit de sardines gaspille des capitaux sur des capacités de pré-cuisson lourde et de remplissage automatisé dont les sardines n'ont pas besoin. À l'inverse, une ligne de mise en conserve de sardines adaptée à la production de thon ne dispose pas des tunnels de pré-cuisson, de l'infrastructure de manipulation des darnes de thon ni de l'automatisation de remplissage en morceaux nécessaires au débit de thon.
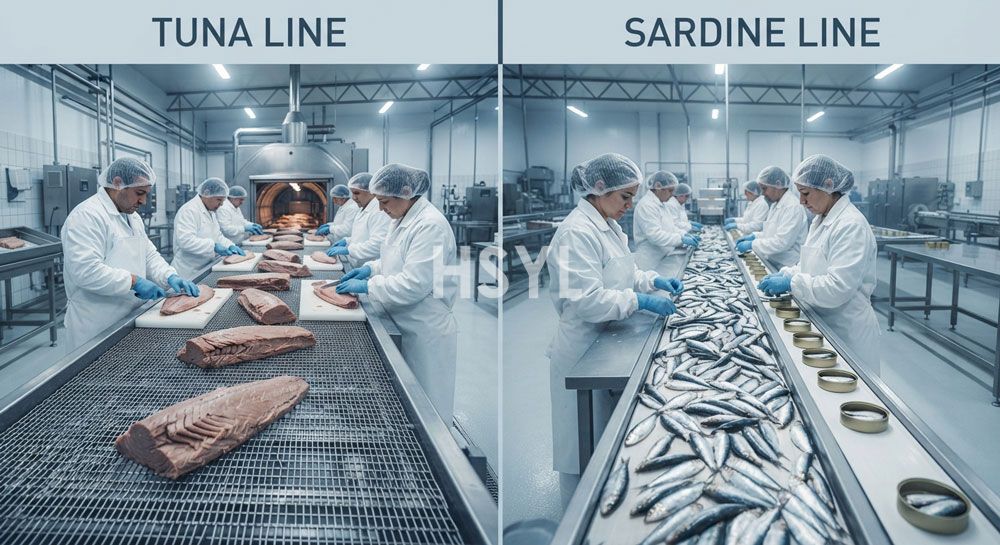
Ce guide comparatif passe en revue toutes les principales catégories d'équipement pour lesquelles les lignes de mise en conserve du thon et des sardines diffèrent : de la réception des matières premières au pré-traitement, au remplissage, au sertissage, au traitement de stérilisation en autoclave et à l'emballage final. Il quantifie les différences pratiques que tout concepteur d'usine ou responsable de production doit maîtriser avant de choisir de l'équipement pour l'une ou l'autre catégorie de produits. Ce cadre s'applique à des opérations commerciales de taille moyenne produisant à la fois pour le marché domestique et pour l'export, et non à des micro-conserveries artisanales ou des méga-usines industrielles situées aux extrémités du spectre de taille.
1. Réception des matières premières et pré-traitement : Des points de départ distincts
La divergence au niveau des équipements commence dès le quai de réception. Le thon et les sardines arrivent à la conserverie dans des conditions physiques radicalement différentes, qui nécessitent une infrastructure de manutention spécifique dès que le camion ou le navire livre la capture à l'usine.
| Facteur de réception des matières premières | Ligne de thon | Ligne de sardine |
|---|---|---|
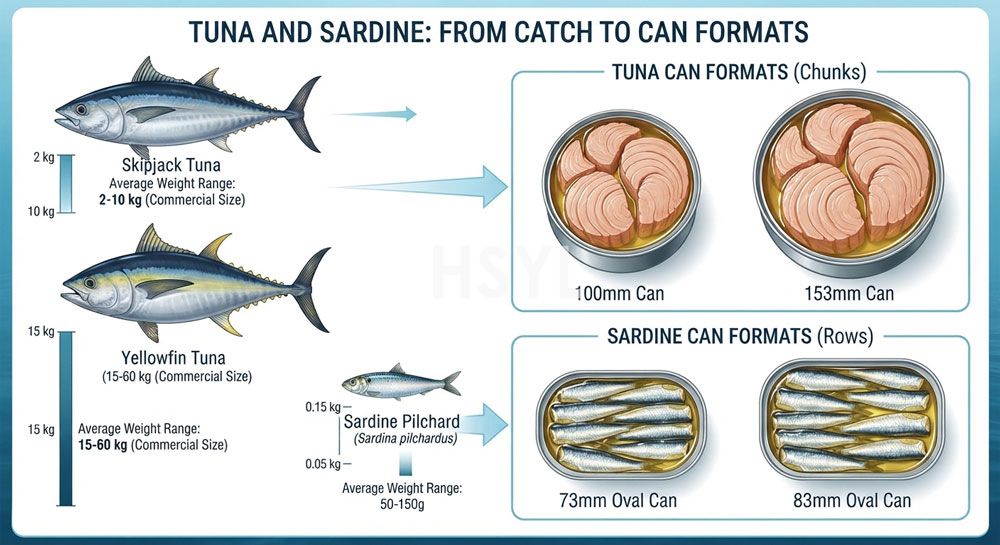
| État de livraison habituel | Poissons entiers congelés en blocs de 25 à 60 kg, ou poissons entiers frais réfrigérés sur glace. Le listao, le thon jaune et le thon blanc dominent l'approvisionnement mondial. Le poids moyen des poissons entiers varie entre 1,5 et 8 kg. | Poissons entiers frais réfrigérés sur glace, avec parfois des blocs congelés pour l'approvisionnement hors saison. Le pilchard de l'Atlantique, la sardine du Pacifique et les autres petites espèces pélagiques apparentées. Le poids moyen des poissons entiers est compris entre 50 et 150 g. |
| Équipement de décongélation (pour approvisionnements congelés) | Grands réservoirs de décongélation ou tunnels de décongélation à air conçus pour des lots de plusieurs tonnes. La décongélation par immersion dans l'eau à température contrôlée nécessite 4 à 8 heures par tonne. Structure en acier inoxydable résistante à la corrosion due à l'eau de mer. | Petits réservoirs de décongélation ou stations de décongélation par aspersion. Les temps de cycle sont plus courts du fait de la petite taille des poissons. Ils sont souvent intégrés à l'étape de lavage initial pour former une étape combinée. |
| Lavage initial et tri par calibre | Laveuses à tambour à construction robuste, dimensionnées pour les gros poissons. Tri par espèce et classe de poids à l'aide de trieuses à rouleaux ou de systèmes de tri optique automatisés. Tables de tri manuel pour l'élimination des produits non conformes. | Laveuses vibrantes ou à tambour conçues pour traiter de grands volumes de petits poissons. Tri par longueur et teneur en matière grasse à l'aide d'équipements de tri spécialisés pour les petits poissons. Tri qualité sur des convoyeurs à bande avec opérateurs de tri manuel. |
| Stockage de conservation | Cuves de conservation réfrigérées ou bacs glaçiers avec système de drainage. Capacité dimensionnée pour une fenêtre de traitement de 4 à 8 heures entre deux livraisons. Chaque bac peut contenir 200 à 500 kg de thon entier. | Cuves de conservation réfrigérées avec immersion continue dans de l'eau de mer réfrigérée ou de la glace en paillettes. Capacité dimensionnée pour une fenêtre de traitement de 2 à 4 heures, du fait d'une dégradation de la qualité plus rapide des petits poissons pélagiques. Le rapport surface/volume plus élevé de ces poissons implique une équilibration thermique plus rapide, mais également une perte de qualité accélérée. |
Pourquoi les sardines sont-elles plus sensibles au temps :Les petits poissons pélagiques se dégradent plus rapidement que les gros thons après capture, en raison d'une activité enzymatique plus élevée par unité de masse, d'un rapport surface/volume plus important qui accélère la colonisation bactérienne, et d'une composition lipidique plus sensible à l'oxydation. Une ligne de traitement des sardines doit acheminer les poissons reçus vers la transformation dans un délai de 4 à 6 heures après leur arrivée, dans des conditions de réfrigération adaptées. Une ligne de traitement du thon peut supporter un stockage congelé pendant plusieurs semaines et un stockage réfrigéré pendant 24 à 48 heures sans perte de qualité notable. Cette différence impacte toutes les décisions relatives aux spécifications des équipements en aval du process.
2. La divergence déterminante : Équipement de pré-cuisson
La différence d'équipement la plus significative entre les lignes de conditionnement en boîte de thon et de sardines réside dans l'étape de pré-cuisson. Le thon doit systématiquement être cuit avant d'être mis en boîte, contrairement aux sardines qui ne le sont quasiment jamais. Ce seul écart de processus génère des dépenses d'investissement en équipement, des besoins d'espace au sol et une complexité opérationnelle supérieurs à ceux de tous les autres facteurs comparés.
Pré-cuisson du thon : Cuisson en lots par vapeur ou par eau chaude
Le thon entier (ou de grandes sections préparées) est cuit avant découpe pour faciliter la séparation du filet de la peau et des os. La pré-cuisson dénature les protéines musculaires, raffermit la chair pour permettre une extraction propre du filet et desserre la structure osseuse. En l'absence de pré-cuisson, la séparation mécanique du filet exploitable de la peau et des os devient impraticable à l'échelle commerciale.
Deux technologies de pré-cuisson prédominent :
- Armoires de pré-cuisson à la vapeur :Les poissons entiers disposés sur des bacs en acier inoxydable perforés ou suspendus à des systèmes de racks pénètrent dans de grandes armoires de cuisson à vapeur. De la vapeur vive à pression atmosphérique entoure les poissons pendant 1 à 4 heures, selon leur taille. Un listao de 1,5 à 3 kg cuit généralement en 1,5 à 2,5 heures, tandis qu'un thon jaune de plus de 5 kg peut nécessiter 3 à 4 heures de cuisson. La fin de cuisson est confirmée par une sonde de température interne atteignant 70 à 75 °C au niveau de la section la plus épaisse, située derrière la tête. Ces armoires à vapeur sont similaires à de grands cuiseurs à vapeur industriels par lots, et peuvent être équipées de matériel fonctionnellement identique à celui de la marque HSYL.armoires de cuisson à vapeur à usage commercialà plus petite échelle cependant, les pré-cuiseurs industriels de thon sont généralement des cuves fabriquées sur mesure, dimensionnées pour des lots de plusieurs tonnes.
- Pré-cuisson par immersion dans l’eau chaude :Le poisson est immergé dans des cuves d’eau chauffée à 85–95 °C, pour des durées équivalentes à celles de la cuisson à la vapeur. La pré-cuisson par immersion dans l’eau chaude assure une cuisson externe plus uniforme, mais génère des volumes plus importants d’eaux usées contaminées qui doivent être traités. Certains procédés utilisent de la saumure chauffée à la place de l’eau douce pour favoriser une première pénétration du sel.
Chacune de ces deux méthodes nécessite une surface dédiée importante (généralement 30 à 80 m² pour la zone de pré-cuisson, zones de chargement, déchargement et refroidissement comprises), une capacité de génération de vapeur significative (500 à 2 000 kg/h lors des pics de cycles de cuisson) ainsi que du personnel pour le chargement des plateaux, la manipulation du poisson et le contrôle de l’état de cuisson.
Pré-traitement des sardines : saumurage et séchage en remplacement de l’étape de cuisson
La plupart des procédés de mise en conserve traditionnels des sardines ne comportent pas d’étape de pré-cuisson. Les sardines étêtées et éviscérées sont ainsi soumises à un saumurage, suivi d’un séchage à l’air facultatif, avant d’être conditionnées :
- Cuves de saumurage :Les sardines sont immergées dans une saumure salée à 8–15 % pendant 15 à 60 minutes, selon leur taille et la teneur en sel souhaitée pour le produit fini. Le saumurage permet d’assaisonner la chair, de raffermir sa texture par dénaturation partielle des protéines et d’améliorer sa stabilité en rayon grâce à la réduction de l’activité de l’eau. Plusieurs cuves fonctionnent en parallèle pour maintenir le débit de la ligne de production.
- Séchage à l'air en option :Certains produits de sardines haut de gamme font sécher à l'air des poissons saumurés sur des convoyeurs à mailles pendant 30 à 120 minutes afin de réduire l'humidité superficielle et d'améliorer l'adhérence de l'huile avant conditionnement. Les tunnels de séchage équipés d'une circulation d'air forcé et d'un contrôle de l'humidité nécessitent un investissement supplémentaire en équipement, mais permettent d'améliorer notablement l'apparence visuelle du produit fini.
- Pré-friture alternative (de type méditerranéen) :Certaines traditions régionales de conserverie de sardines — particulièrement celles des producteurs portugais, espagnols et marocains — consistent à frire brièvement les sardines dans de l'huile végétale avant conditionnement. Ce procédé nécessite des friteuses continues dédiées avec systèmes de filtration d'huile, réservoirs de stockage à température régulée et infrastructure d'alimentation en huile. La production de sardines frites présente des différences suffisamment importantes avec la production de sardines crues emballées pour que les deux ne puissent pas partager leur infrastructure d'équipement de manière efficace.
Constat sur les coûts d'équipement :La zone de pré-cuisson d'une ligne de transformation de thon de capacité moyenne représente 15 à 25 % de l'investissement total en équipement. L'équipement de saumurage et de séchage d'une ligne de sardines de capacité comparable représente quant à lui 3 à 8 % du capital total. Cet écart sur une seule catégorie de dépenses explique en grande partie la différence de coût d'investissement entre les deux types de lignes : une ligne de thon disposant d'une capacité de production journalière équivalente coûte généralement entre 1,7 et 2,4 fois plus cher qu'une ligne de sardines.
3. Découpe et nettoyage : savoir-faire manuel contre découpe automatisée
Après la pré-cuisson (pour le thon) ou l'étêtage et l'éviscération (pour les sardines), la catégorie d'équipement suivante permet de séparer la chair comestible des os, de la peau et des viscères.
| Phase de traitement | Équipement des lignes de thon | Équipement des lignes de sardine |
|---|---|---|
| Phase de découpe primaire | Tables de découpe manuelle sur lesquelles les ouvriers qualifiés utilisent des couteaux spécialisés pour séparer le thon cuit en sections de filet (dorsales, ventrales et de queue). La tête et les viscères sont retirés, la peau et la viande sombre (ligne de sang) étant séparées de la viande blanche de filet. Capacité : 8 à 15 ouvriers par tonne de poisson cuit et par heure. | Machines automatisées d'étêtage et d'éviscération adaptées aux poissons de la taille d'une sardine. Les machines rotatives ou en ligne traitent 60 à 200 poissons par minute et par unité. Une intervention manuelle est prévue pour les spécimens trop gros ou trop petits que la machine ne peut pas prendre en charge. |
| Phase de nettoyage des filets | Tables de nettoyage manuelle sur lesquelles les ouvriers parent les sections de filet pour éliminer les résidus d'os, les plaques de peau, la viande sombre et les tissus contusionnés. L'inspection qualité réalisée à cette étape détermine la catégorie finale du produit (en morceaux solides, en dés, en flocons ou râpé). | Convoyeurs de nettoyage secondaires optionnels dédiés à l'inspection visuelle et au retrait des poissons endommagés, des spécimens parasités ou des produits non conformes aux critères de qualité. La petite taille des poissons limite le recours à un parage manuel. |
| Opérations de coupe et de portionnement | Les machines automatisées de coupe de filets découpent ces derniers en morceaux adaptés à la taille des boîtes de conserve, dans une plage de poids prédéfinie. On trouve soit des coupeurs à guillotine hydrauliques, soit des systèmes à lames rotatives. Chaque pièce découpée est pesée par des systèmes de contrôle de poids en ligne ; les unités non conformes sont redirigées vers les lignes de production de flocons ou de produits broyés. | Aucun équipement de portionnement n'est nécessaire. Les sardines sont emballées entières, sans transformation. Elles sont sélectionnées et triées par longueur pour correspondre aux dimensions des boîtes de conserve ciblées, mais ne subissent aucune découpe. |
| Gestion des sous-produits | D'importants flux de sous-produits (peaux, os, viande foncée, viscères) sont dirigés vers la production de farine de poisson, la fabrication d'aliments pour animaux de compagnie ou l'extraction d'huile à usage industriel. L'équipement de gestion des sous-produits inclut des convoyeurs, des réservoirs de stockage et, le cas échéant, des équipements de réduction implantés sur le site. La valeur des sous-produits représente 10 à 25 % de la valeur totale de la production. | Le volume de sous-produits généré est limité (têtes, viscères, poissons non conformes). Il est le plus souvent dirigé vers la production de farine de poisson ou vers l'élimination des déchets, en l'absence d'équipement de récupération spécifique. La faible valeur des sous-produits s'explique par la petite taille des poissons et le volume de traitement plus bas par tonne de produit fini. |
L'écart d'intensité de main-d'œuvre à cette étape est très important. Une conserverie de thon compte généralement entre 40 et 80 agents de production par poste, uniquement pour les opérations de découpe et de nettoyage : il s'agit du premier poste de coût de main-d'œuvre de l'usine. Une conserverie de sardines disposant de la même capacité de production ne compte que 15 à 30 agents sur la même zone fonctionnelle, l'équipement automatisé de tête et d'éviscération prenant en charge la majeure partie des tâches manuelles.
4. Équipement de remplissage : la divergence la plus apparente
L'étape de remplissage – qui consiste à mettre le poisson en boîte – est celle où la différence d'équipement entre les lignes de thon et les lignes de sardine est la plus évidente pour les visiteurs de l'installation, et la plus impactante pour le budget d'investissement.
Remplissage du thon : systèmes automatisés de remplissage par morceaux et de conditionnement en produit solide
Les conserveries de thon modernes utilisent des équipements de remplissage automatisés conçus pour déposer des morceaux de filet pré-découpés ou des sections entières de filet dans les boîtes, à des vitesses adaptées à la capacité de la sertisseuse. Trois méthodes de remplissage sont majoritairement utilisées :
- Remplisseurs volumétriques de morceaux :Les morceaux de thon pré-découpés sont dosés dans les boîtes via des cavités volumétriques adaptées aux dimensions spécifiques des boîtes. La précision du poids de remplissage est généralement de ±5 à 10 %. Ce système est adapté aux produits de thon en morceaux et râpés dont la géométrie des morceaux est irrégulière et pour lesquels une légère variation de poids est tolérée. Le débit peut aller de 150 à 400 boîtes par minute et par tête de remplissage.
- Remplisseurs de produit solide à contrôle de poids :Les sections de longe entière sont posées sur des cellules de charge : un mécanisme asservi coupe la longe pour obtenir le poids cible exact avant de la déposer dans la boîte. La précision de remplissage est de ±1 à 3 %. Ce système est obligatoire pour les produits de thon en conserve solide premium, dont les normes de classement USDA ou équivalentes exigent une teneur minimale en viande solide. Son débit est inférieur à celui des systèmes volumétriques, avec une production moyenne de 80 à 200 boîtes par minute.
- Remplissage manuel pour les produits haut de gamme :Les gammes haut de gamme spécialisées dans l'albacore ou les produits mono-espèce peuvent avoir recours à un remplissage manuel : les opérateurs disposent les sections de longe à la main pour un contrôle qualité visuel. Le débit est limité à 15 à 25 boîtes par minute et par opérateur. Ce procédé est réservé aux produits de vente au détail à forte marge, pour lesquels le positionnement haut de gamme justifie le coût de la main-d'œuvre.
Remplissage des sardines : le conditionnement manuel reste la méthode prédominante
Malgré des décennies de développement de l'automatisation, la mise en conserve de sardines fait encore largement appel à du conditionnement manuel pour la plupart des produits haut de gamme et traditionnels. Le défi géométrique que représente l'agençage de plusieurs petits poissons dans une même boîte, tout en garantissant une présentation visuelle uniforme, s'est avéré très difficile à automatiser complètement :
- Convoyeurs dédiés au conditionnement manuel :Les opérateurs reçoivent aux postes de conditionnement des sardines préalablement étêtées, éviscérées et saumurées. Chaque opérateur dispose manuellement de 4 à 12 sardines par boîte, selon la taille de la boîte et le format du produit. Les poissons peuvent être conditionnés à plat (sur une seule couche), en croix (deux couches orientées dans des directions opposées) ou à la verticale (pour une présentation haut de gamme). Le débit par opérateur est de 15 à 30 boîtes par minute.
- Machines de conditionnement semi-automatiques :Machines qui comptent et déposent des sardines dans les boîtes, mais qui nécessitent une alimentation manuelle et un positionnement manuel des poissons. Elles réduisent la main-d'œuvre par boîte de 30 à 50 % par rapport au conditionnement entièrement manuel. Ces équipements conviennent aux produits de sardines de qualité standard pour lesquels la perfection visuelle n'est pas un critère primordial. Leur débit s'élève à 60 à 120 boîtes par minute et par machine.
- Emballeuses de sardines entièrement automatiques :Ces machines avancées reçoivent des sardines en vrac, les orientent et déposent des motifs organisés dans les boîtes, sans aucune intervention de l'opérateur. Le coût d'investissement par unité s'élève à 80 000 à 250 000 dollars. Leur débit est de 150 à 300 boîtes par minute. Elles conviennent aux productions standard à haut volume pour lesquelles la qualité constante justifie l'investissement. Les produits haut de gamme nécessitant des motifs de disposition complexes ne peuvent quant à eux que rarement être entièrement automatisés.
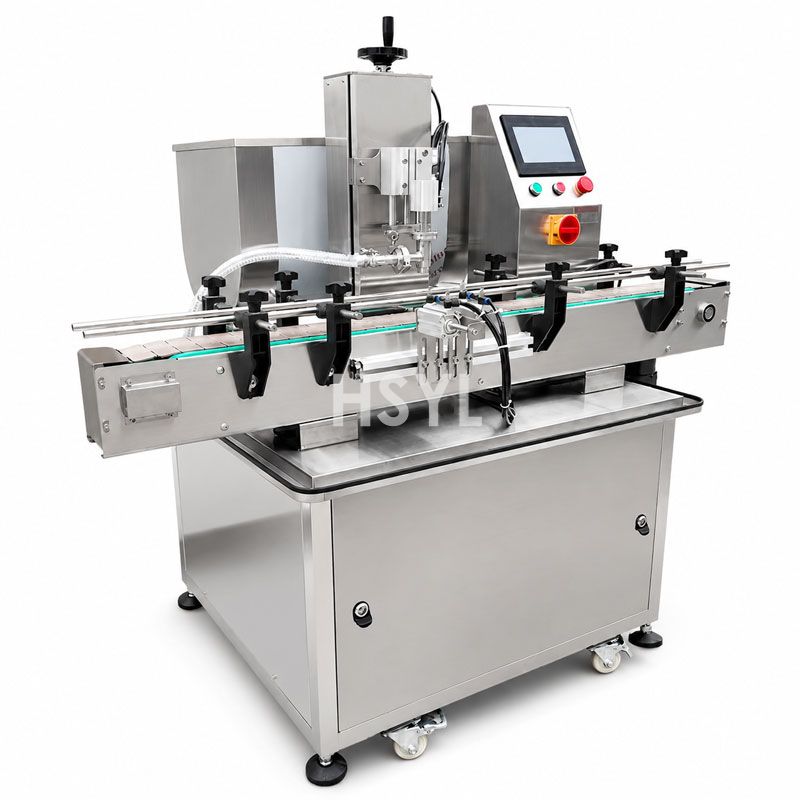
Pour les opérations de remplissage de thon comme de sardines, une fois le poisson déposé dans la boîte, une station de remplissage de liquide ou de sauce indépendante ajoute de l'huile (olive, de soja, de tournesol), de la saumure, de la sauce tomate, de la sauce moutarde ou tout autre milieu de conditionnement. Cette station est équipée de remplisseurs à piston volumétriques ou de remplisseurs de liquide à débitmètre, dimensionnés en fonction du volume de l'espace libre en tête de boîte.
Réalités de la main-d'œuvre :Une conserverie de sardines de taille moyenne produisant 30 000 boîtes par jour emploie généralement entre 25 et 40 opérateurs de conditionnement manuel, répartis sur plusieurs postes. Pour une conserverie de thon de capacité équivalente, les effectifs dédiés aux opérations de remplissage s'élèvent à 15 à 25 personnes, les équipements automatisés assurant la majeure partie du débit. La composition des équipes diffère très largement même lorsque la production totale est identique, et impacte l'aménagement du site, les besoins en formation et la structure des coûts salariaux.
5. Configuration du sertissage : Des équipements de même type, des paramètres de fonctionnement distincts
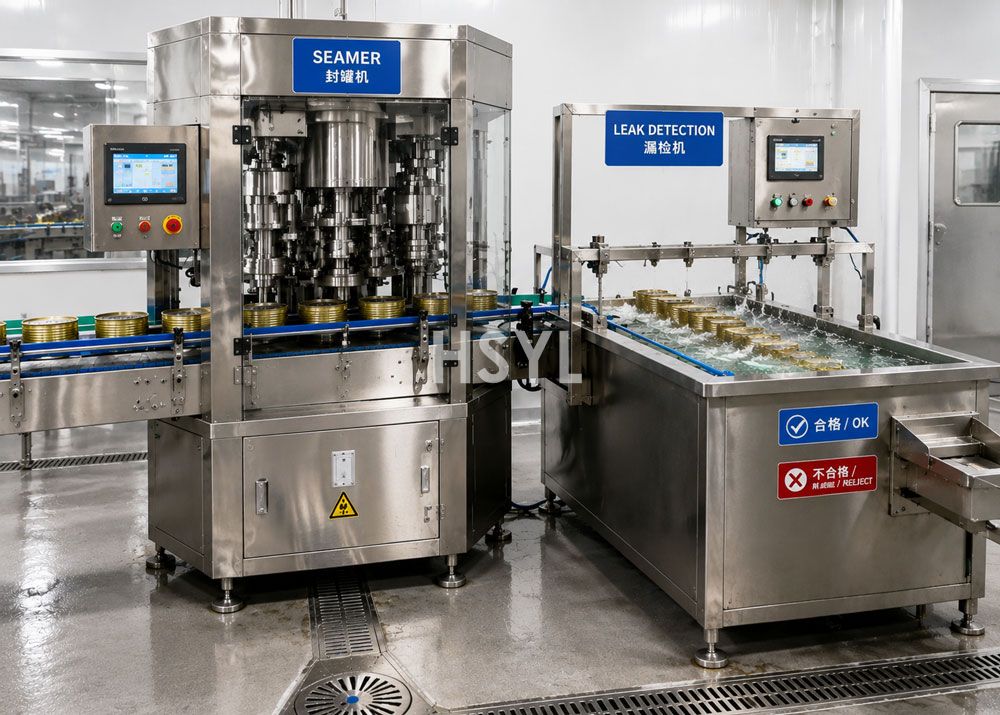
Les conserveries de thon comme de sardines utilisent toutes des sertisseuses de boîtes rotatives automatiques pour leurs productions à haut volume. La catégorie des sertisseuses fait partie des rares équipements présentant un chevauchement important entre les deux types de lignes de production, même si leurs paramètres de fonctionnement diffèrent :
| Paramètre de sertissage | Configuration de ligne de production de thon | Configuration de ligne de production de sardines |
|---|---|---|
| Plage de diamètres des canettes | 99 à 153 mm en standard (de la boîte de thon grand public au conditionnement pour collectivités). Certaines lignes spécialisées acceptent également des formats de 73 mm pour les produits de thon de petit format. | 73 à 105 mm en standard (des petites boîtes de sardines aux formats familiaux). Peu de besoins pour des diamètres supérieurs à 105 mm. |
| Procédé sous vide | La fermeture par flux de vapeur est la méthode la plus utilisée en raison de la température de remplissage à chaud des produits. Les boîtes remportent la chaleur résiduelle du thon cuit, ce qui leur permet d'atteindre 70 à 85 °C au niveau du poste de sertissage. Le niveau de vide est généralement de 18 à 25 inHg. | Un sertissage en chambre à vide est requis pour les sardines en boîte froides conservées dans l'huile. Les sardines sont introduites dans le sertisseur à une température ambiante de 20 à 35 °C. La fermeture par flux de vapeur n'est applicable que pour les variantes de sardines pré-frites ou conditionnées à chaud. Le niveau de vide est généralement de 22 à 29 inHg. |
| Cadence de la sertisseuse | 200 à 500+ CPM pour les usines de thon à volume élevé. Plusieurs têtes de sertissage sont requises lorsque la production dépasse 400 CPM. L'investissement en capital dédié à la capacité de sertissage représente en général 8 à 15 % du coût total de l'équipement de la ligne de production. | On observe généralement des cadences de 150 à 400 CPM dans les usines de conditionnement de sardines. Cette exigence de cadence est plus faible que pour le thon, car le conditionnement manuel en amont limite le débit de production soutenu. La sertisseuse est rarement le goulot d'étranglement de la ligne lors des opérations de traitement des sardines. |
| Compatibilité avec les couvercles de boîte à ouverture facile | Cette compatibilité est universelle dans l'emballage de thon destiné à la vente au détail. L'outillage de la sertisseuse doit impérativement être validé officiellement selon les spécifications de chaque fabricant de couvercles. Les couvercles à ouverture facile pleine ouverture représentent la grande majorité des SKU de thon vendus au détail. | Cette compatibilité est universelle dans l'emballage de sardines destiné à la vente au détail. Les exigences de validation sont identiques à celles applicables au thon. On trouve aussi bien des couvercles à ouverture facile pleine ouverture que des couvercles à ouverture partielle, selon la région de commercialisation. |
| Fréquence des changements d'outillage | La fréquence est relativement basse. La plupart des usines de conditionnement de thon ne traitent qu'une gamme limitée de diamètres de boîtes (généralement 2 à 3 diamètres au maximum). Les opérations de changement s'effectuent au mieux une fois par semaine, voire moins souvent. | Fréquence accrue. Les usines de transformation de sardines utilisent fréquemment plusieurs diamètres et formats de boîtes de conserve (rondes, ovales, rectangulaires) sur une seule semaine de production. Les changements de format peuvent se produire de 2 à 4 fois par semaine, voire quotidiennement. |
Pour connaître la méthodologie détaillée de sélection de sertisseuse adaptée aux deux catégories de produits, reportez-vous au guide complémentaire de sélection de sertisseuse pour boîtes de poisson, qui traite du sertissage sous vide, des dimensions de boîtes et de la vitesse de ligne. Le processus de spécification des sertisseuses est quasi identique pour les applications thon et sardine : les différences portent sur la configuration opérationnelle, et non sur l'architecture de l'équipement.
6. Stérilisation par retort : Différences de procédés entre équipements similaires.
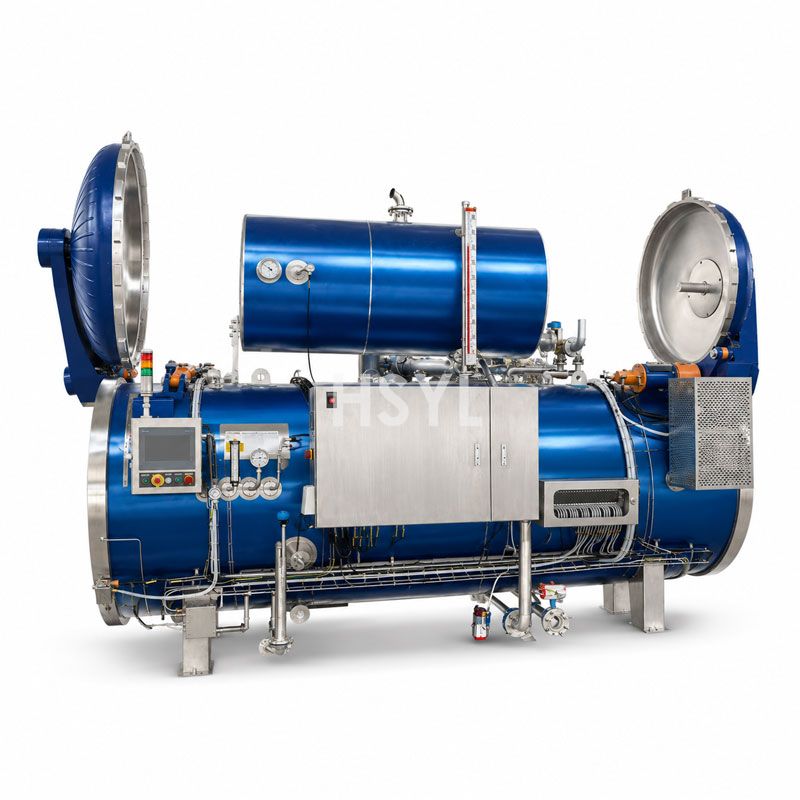
Les conserveries de thon et de sardines recourent toutes à des stérilisateurs par retort discontinus ou continus pour obtenir une stérilité commerciale. Dans une installation de production multi-produits, l'équipement de retort peut être une infrastructure partagée entre les différentes catégories de produits, mais les procédés thermiques mis en œuvre à l'intérieur présentent des différences importantes :
| Facteur de procédé de retort | Cas d'application du thon | Cas d'application des sardines |
|---|---|---|
| Valeur cible F0 typique | 6 à 10 minutes pour les produits standards. Un F0 compris entre 10 et 15 est requis pour les marchés institutionnels ou à l'exportation soumis à des exigences de durée de conservation allongée. Un F0 compris entre 4 et 6 est acceptable pour les produits de thon acidifiés en sauce présentant un pH inférieur à 4,6. | 6 à 12 minutes pour les conserves de sardines à l'huile et en sauce. Les sardines conditionnées en sauce tomate ou moutarde peuvent viser une valeur de F0 comprise entre 8 et 15, du fait de leur densité plus importante et de la pénétration plus lente de la chaleur dans la matrice visqueuse de la sauce. |
| Température de stérilisation par retort | La plage de température typique est de 118 à 124 °C. Des températures plus basses (115 à 118 °C) sont préconisées pour les produits conditionnés dans des sauces délicates, afin d'éviter que des températures trop élevées ne causent la dégradation de la sauce ou la séparation des ingrédients. | La plage de température typique est de 118 à 124 °C, conforme aux pratiques appliquées pour le thon. Les produits à base de sardines supportent parfaitement les températures de retort standard, grâce à des formats de conserve plus petits qui permettent une pénétration de la chaleur plus rapide. |
| Durée de cycle par lot | La durée typique est de 60 à 75 minutes pour les formats de conserve standard de 99 mm ou 153 mm. Le temps de montée en température est de 12 à 15 minutes, le temps de maintien de 40 à 50 minutes et le refroidissement de 10 à 15 minutes. | La durée typique est de 45 à 60 minutes pour les formats de conserve de sardines standard de 73 mm ou 83 mm. Le plus petit diamètre des boîtes réduit la distance de pénétration de la chaleur, ce qui raccourcit le temps de maintien. Le temps de montée en température est de 10 minutes, le temps de maintien de 30 à 40 minutes et le refroidissement de 8 à 10 minutes. |
| Débit par cuve de retort | Nombre de boîtes par lot plus faible en raison de dimensions de boîtes plus importantes. Une même cuve pouvant accueillir 1 200 boîtes de thon peut en contenir entre 3 000 et 4 000 de sardines, pour une empreinte de panier identique. | Nombre de boîtes par lot plus élevé en raison de dimensions de boîtes plus réduites. La même cuve permet de traiter 2,5 à 3,3 fois plus de boîtes par cycle que pour le thon. |
| Point critique de pénétration thermique | Centre géométrique de la boîte de plus grande taille située dans la position la plus froide du retort. Pour le thon en morceaux, le point froid se situe au centre du plus gros morceau, et non au centre géométrique de la boîte — une distinction importante pour la validation des processus thermiques. | Centre géométrique de la boîte. Les sardines conditionnées dans de l'huile ou de la sauce présentent des schémas de convection prévisibles, ce qui rend la modélisation de la pénétration thermique plus simple que pour le thon en morceaux, dont la géométrie des morceaux est irrégulière. |
Complexité de la validation :La validation des processus thermiques pour le thon est plus complexe que celle pour les sardines, en raison de la géométrie irrégulière des morceaux qui génère des trajets de pénétration thermique imprévisibles. Une seule étude de validation pour un produit de thon en morceaux peut nécessiter entre 30 et 50 essais instrumentés, réalisés sur plusieurs positions de boîtes et différentes configurations de charge du retort. La validation des produits à base de sardines nécessite généralement entre 15 et 25 essais instrumentés, grâce à une géométrie de produit plus uniforme et un comportement de transfert thermique plus homogène. Cet écart impacte les frais facturés par les autorités compétentes en matière de processus ainsi que le calendrier de validation : les validations pour le thon prennent généralement 12 à 16 semaines, contre 8 à 12 semaines pour les sardines.
7. Conditionnement en aval : étiquetage, emballage en caisses et palettisation
Une fois le refroidissement par retort terminé, les boîtes finies passent aux opérations de conditionnement en aval : les différences d'équipement entre les lignes de thon et les lignes de sardine sont limitées mais persistent toujours :
| Phase de conditionnement | Équipement des lignes de thon | Équipement des lignes de sardine |
|---|---|---|
| Séchage des boîtes de conserve | Les tunnels de séchage à air forcé éliminent l'humidité résiduelle issue du refroidissement par retort. Cette étape est obligatoire avant l'étiquetage pour garantir l'adhérence des étiquettes. Ils mesurent 3 à 6 mètres de long et disposent d'une circulation d'air chaud. | La même exigence de séchage à air forcé s'applique. Les boîtes de plus petite taille sèchent plus rapidement, ce qui permet d'utiliser des tunnels plus courts (2 à 4 mètres) pour une vitesse d'air identique. |
| Équipements d'étiquetage | Appliquateurs d'étiquettes envelope pour boîtes métalliques rondes. Étiqueteuses rotatives haute cadence capables de traiter 200 à 400 boîtes par minute. Formats d'étiquettes disponibles : papier, film plastique ou manchon rétractable, adaptés aux exigences spécifiques de chaque marché. | Étiqueteuses envelope adaptées aux boîtes rondes. Des modèles spécialisés sont disponibles pour les formats de boîtes de sardines ovales et rectangulaires. Cadence de traitement : 150 à 300 boîtes par minute. Les boîtes lithographiées (pré-imprimées), très répandues pour les produits de sardine haut de gamme, permettent d'éliminer totalement l'étape d'étiquetage après stérilisation en autoclave. |
| Équipements de codage et de marquage de date | Codage par jet d'encre ou laser permettant d'apposer la date de production, la date de péremption, le code de lot et les informations de traçabilité. Les codes sont appliqués sur le fond de la boîte ou sur la surface de l'étiquette. | Les mêmes équipements de codage et exigences s'appliquent. Les boîtes de sardines comportent fréquemment des informations complémentaires (région de pêche, type d'huile, mode de conditionnement) qui nécessitent un champ de codage plus étendu ou une station de codage supplémentaire. |
| Équipements de conditionnement en caisses | Conditionneuses de caisses à enveloppe ou conditionneuses de caisses à chargement par le haut. Les tailles de caisses standard sont de 24, 48 ou 72 boîtes par caisse, selon le diamètre des boîtes. Cadence de traitement : 30 à 80 caisses par minute. | Les conditionneuses de caisses wrap-around sont les plus répandues. Les caisses contiennent 24, 48 ou 100 canettes selon la taille des canettes et le canal de distribution. Les formats de vente spécialisés nécessitent des équipements d'emballage dédiés, qu'il s'agisse de coffrets cadeaux ou de présentoirs en magasin. |
| Palettisation | Les robots de palettisation classiques ou les palettiseurs de couches permettent de former des palettes standard de 1,0 x 1,2 m avec 8 à 14 couches par palette. L'application du film étirable est entièrement automatisée. | Le même équipement de palettisation est utilisé. Les canettes de sardine de plus petit format permettent d'augmenter le nombre de couches par palette (12 à 18 au total), ce qui accroît la charge utile par palette et améliore l'efficacité du transport. |
8. Différences d'agencement des locaux et d'infrastructures de réseaux utilitaires
Outre les équipements eux-mêmes, les locaux abritant une ligne de conditionnement de thon ou de sardine présentent des différences notables en termes d'agencement, de dimensionnement des réseaux utilitaires et d'exigences infrastructurelles :
Répartition de la surface au sol
Une conserverie de thon de taille moyenne d'une capacité de 30 000 canettes par jour nécessite généralement entre 1 500 et 2 500 m² de surface de production, répartis majoritairement entre la zone de pré-cuisson (200 à 400 m²), la zone de découpe et de nettoyage (300 à 600 m²) et la batterie de retorts (150 à 300 m²). L'entreposage frigorifique des matières premières congelées nécessite quant à lui 300 à 800 m³ d'espace de stockage réfrigéré.
Une conserverie de sardines disposant d'une production journalière équivalente nécessite en général 800 à 1 500 m² de surface de plancher dédiée à la production, la plus grande part étant allouée aux postes de conditionnement manuel (200 à 400 m²). Le besoin de stockage frigorifique est plus faible (100 à 300 m³), la fenêtre de traitement des sardines fraîches étant plus courte que l'horizon de conservation du thon congelé.
Dimensionnement des installations utilitaires
| Type de raccordement | Demande de pointe de la ligne de production de thon (30 000 boîtes/jour) | Demande de pointe de la ligne de production de sardines (30 000 boîtes/jour) |
|---|---|---|
| Capacité de production de vapeur | 1 500 à 3 500 kg/h (déterminé par les besoins de pré-cuisson) | 500 à 1 200 kg/h (uniquement dédiés à la cuisson en autoclave et aux opérations de nettoyage) |
| Puissance électrique raccordée | 180 à 350 kW (équipement de pré-cuisson, remplissage automatique, batterie de rétortes de plus grande capacité) | 90 à 180 kW (sans pré-cuisson, automatisation du remplissage réduite) |
| Consommation d'eau process | 40 à 80 m³/jour (décongélation, pré-cuisson, nettoyage) | 25 à 50 m³/jour (lavage, saumurage, nettoyage) |
| Puissance frigorifique | 40 à 100 kW (maintien du stockage congelé + conservation en froid positif) | 20 à 50 kW (essentiellement pour la conservation en froid positif) |
| Air comprimé | 3 à 6 Nm³ par minute à 7 bar (automatisation pneumatique couvrant les étapes de remplissage, de sertissage et d'emballage) | 1,5 à 3 Nm³ par minute à 7 bar (automatisation pneumatique partielle) |
| Capacité de traitement des eaux résiduaires | 60 à 120 m³ par jour pour une charge organique élevée (sang, huile, protéines issues de la pré-cuisson) | 30 à 60 m³ par jour pour une charge organique modérée (essentiellement liée aux opérations de nettoyage) |
Répartition de la main-d'œuvre
Les schémas de dotation en personnel diffèrent considérablement selon le type de ligne, et ont un impact sur l'ensemble des aspects, de la taille des vestiaires à la conception des programmes de formation :
- Conserverie de thon (capacité de 30 000 boîtes par jour) :80 à 140 travailleurs de production par équipe au total. L'abattage et le nettoyage des longes représentent la majorité des besoins en main-d'œuvre (40 à 70 salariés). Les opérations de remplissage ne comptent que 15 à 25 agents grâce à l'automatisation. Les opérations de rétortion, d'emballage et de manutention en entrepôt requièrent 20 à 40 salariés.
- Conserverie de sardines (30 000 boîtes produites par jour) :60 à 110 travailleurs de production par équipe au total. Le conditionnement manuel représente la majorité des besoins en main-d'œuvre (25 à 45 salariés). Les opérations de tête et d'éviscération ne nécessitent que 8 à 15 agents grâce à l'automatisation des équipements. Les opérations de rétortion, d'emballage et de manutention en entrepôt requièrent 20 à 35 salariés.
Le profil de compétences de la main-d'œuvre varie également selon les filières. L'abattage du thon requiert une formation longue (3 à 6 mois pour maîtriser le poste) du fait de l'anatomie complexe des longes et des critères stricts d'évaluation de la qualité. Le conditionnement des sardines demande une formation plus courte (1 à 3 semaines pour atteindre la maîtrise) mais nécessite une plus grande dextérité manuelle et une capacité de discrimination visuelle accrue.
9. Synthèse de la comparaison des investissements en capital
Les différences d'équipement cumulées entre les lignes de mise en conserve du thon et des sardines créent un écart substantiel en matière d'investissement en capital. La comparaison ci-dessous expose les paliers d'investissement relatifs typiques applicables à une installation de taille moyenne produisant 30 000 boîtes finies par jour pour chaque catégorie de produit :
| Catégorie d'équipement | Palier d'investissement de la ligne de thon | Palier d'investissement de la ligne de sardines | Facteur déterminant les différences d'exigences |
|---|---|---|---|
| Gestion de la réception et du stockage des matières premières | Exigence élevée (stockage à l'état congelé, équipement de décongélation) | Exigence moyenne (stockage en chambre froide positive, équipement de décongélation de petite capacité) | Exigence de stockage du thon à l'état congelé |
| Pré-traitement (Pré-cuisson / Saumurage) | Exigence très élevée (pré-cuiseurs à vapeur, systèmes de refroidissement et de ventilation) | Exigence faible (cuves de saumurage, séchage en option) | Infrastructure destinée à la pré-cuisson du thon |
| Opérations de boucherie et de découpe | Niveau moyen-élevé (tables manuelles et coupeuses automatisées) | Niveau moyen (machines d'étêtage et d'éviscération) | Intensité en main-d'œuvre du traitement des longs de thon |
| Matériel de remplissage | Niveau élevé (remplisseuses automatisées pour morceaux, contrôle de pesée) | Niveau moyen-faible (postes de conditionnement manuels, machines semi-automatiques) | Automatisation pour le traitement du thon contre travail manuel pour le traitement des sardines |
| Matériel de sertissage de boîtes de conserve | Performance Moyenne (sertisseuses rotatives à haute vitesse) | Performance Moyenne (spécifications de sertisseuse équivalentes) | Catégorie d'équipement équivalente |
| Stérilisation en autoclave | Niveau Moyen-Élevé (récipients de plus grande capacité, cycles de production plus longs) | Niveau Moyen (récipients de plus petite capacité, cycles de production plus courts) | Taille des boîtes de thon et durée des cycles de production |
| Emballage de distribution | Niveau moyen (étiquetage standard et emballage en caisse) | Niveau moyen (équipement d'emballage similaire) | Catégorie d'équipement équivalente |
| Infrastructure des réseaux d'utilités | Niveau élevé (production de vapeur, alimentation électrique, traitement des eaux usées) | Niveau moyen (dimensionnement réduit des utilités pour l'ensemble des systèmes) | Multiplicateur de la demande en utilités pour la pré-cuisson |
| Investissement total en capital | Fourchette typique de 1,8 à 3,5 millions de dollars | Fourchette typique de 0,9 à 1,8 millions de dollars | Le coût de la ligne de traitement du thon est d'environ 1,7 à 2,4 fois celui de la ligne de traitement des sardines |
Analyse du retour sur investissement (ROI) :Malgré un investissement initial plus important, les lignes de mise en conserve de thon offrent généralement une rentabilisation plus rapide que les lignes dédiées aux sardines pour un volume de production équivalent. Cela s'explique par la valeur de gros par boîte plus élevée des produits à base de thon sur les marchés mondiaux : une ligne de thon peut ainsi être rentabilisée en 3 à 5 ans, contre 5 à 8 ans pour une ligne de sardines. En revanche, les activités de mise en conserve de sardines bénéficient d'une volatilité des prix du marché plus faible, d'un approvisionnement en matières premières plus stable dans de nombreuses régions, ainsi que d'un profil de risque opérationnel moins complexe. La vitesse de rentabilisation n'est pas le seul critère à prendre en compte pour choisir une catégorie de produit : l'accès aux matières premières, le positionnement sur le marché et la tolérance à la complexité opérationnelle sont tout aussi déterminants
10. Points à prendre en compte pour les sites de production multi-produits
Certaines conserveries traitent à la fois du thon et des sardines (ou d'autres espèces de poissons) sur un même site, soit de manière séquentielle via le même équipement, soit sur des lignes dédiées fonctionnant en parallèle et partageant les infrastructures utilitaires. L'exploitation multi-produits implique des considérations spécifiques liées aux équipements et à l'agencement des locaux :
- Batterie de retorts mutualisée :Les autoclaves de traitement peuvent traiter à la fois des boîtes de thon et des boîtes de sardines dans le même équipement avec des paramètres de cycle distincts, à condition que les produits ne soient pas transformés simultanément dans un même lot. La rigueur de planification est essentielle : un lot de sardines soumis à un cycle de 50 minutes ne peut pas partager le temps d'utilisation de l'autoclave avec un lot de thon nécessitant un cycle de 70 minutes. La plupart des sites multi-produits attribuent des équipements spécifiques à des catégories de produits données pendant des plages de production prédéfinies.
- Équipement de sertissage mutualisé :Les sertisseuses capables de traiter à la fois des boîtes de thon (99–153 mm) et des boîtes de sardines (73–105 mm) nécessitent un changement d'outillage entre chaque campagne de production. Ce changement prend entre 15 et 35 minutes par ajustement de diamètre. Les sites multi-produits doivent privilégier des sertisseuses à changement d'outillage rapide pour réduire au maximum les temps d'arrêt de production lors des transitions entre références de produits.
- Lignes de prétraitement dédiées :Les équipements de précuisson pour le thon et les équipements de saumurage pour les sardines ne peuvent pas être mutualisés, du fait d'exigences de processus radicalement différentes. Les sites multi-produits doivent réserver des zones de prétraitement distinctes, dotées des raccordements aux réseaux utilitaires adaptés à chaque catégorie de produit.
- Lignes de conditionnement mutualisées :Les équipements d'étiquetage en sortie de ligne, de conditionnement en caisses et de palettisation peuvent très souvent être mutualisés entre les catégories de produits, avec des temps de changement très limités. La plage de diamètres de boîtes acceptée par les équipements d'étiquetage et de conditionnement en caisses doit couvrir l'ensemble des références des deux gammes de produits.
Pour obtenir des conseils de planification à l'échelle des sites concernant les opérations de conditionnement en boîtes multi-produits, incluant le zonage des espaces, l'approvisionnement en réseaux utilitaires et la méthodologie de choix des équipements, consultez les ressources de HSYLvue d'ensemble des solutions pour cuisines professionnelles et traitement des produits alimentaires.
Équipement associé aux opérations de conserverie de poisson
Les catégories d'équipement et ressources de planification présentées ci-dessous correspondent directement aux spécifications des lignes de conserverie de thon et de sardine :
- Armoires de cuisson vapeur automatiques— Équipement de cuisson à la vapeur adapté aux opérations de pré-cuisson du thon à petite échelle ou au prétraitement de produits spécialisés. Les pré-cuiseurs industriels pour thon sont le plus souvent des cuves fabriquées sur mesure, et non des produits standards référencés dans les catalogues ; le principe de cuisson à la vapeur sous-jacent reste toutefois identique.
- Cabinets de cuiseur à vapeur automatiques de grade industriel— Équipement de cuisson à la vapeur robuste équipé de systèmes de commande mécanique, adapté aux applications de pré-cuisson industrielle nécessitant une construction résistante et des cycles de fonctionnement prolongés. L'équipement de grade ingénierie supporte mieux les contraintes opérationnelles élevées de la pré-cuisson du thon que les alternatives de grade commercial plus légères.
- Comment choisir les équipements de cuisine commerciale adaptés aux cuisines centrales ?— Méthodologie de planification couvrant le calcul des capacités, l'adéquation des équipements, le zonage de l'agencement et l'évaluation des fournisseurs, adaptée aux installations de traitement centralisées du poisson, notamment les conserveries multi-produits.
Foire aux questions
Quelle est la différence d'équipement principale entre une ligne de conserverie de thon et une ligne de conserverie de sardine ?
Est-il possible d'utiliser un même stérilisateur à retort pour traiter des boîtes de thon et des boîtes de sardines ?
Pourquoi les lignes de conditionnement des sardines en boîte recourent-elles encore à l'emballage manuel, alors que les lignes de thon sont automatisées ?
Quel est le coût d'investissement d'une ligne de mise en boîte de thon, comparé à celui d'une ligne de conditionnement de sardines ?
Les conserveries de thon et de sardines utilisent-elles le même type de sertisseuse pour leurs boîtes ?
Quelles infrastructures utilitaires diffèrent entre une usine de mise en conserve de thon et une usine de mise en conserve de sardines ?
Est-il possible pour une conserverie unique de produire efficacement à la fois des produits au thon et des produits aux sardines ?
Quelle ligne de production présente un coût de main-d'œuvre supérieur par boîte produite ?
Quelle est la différence de capacité de production typique entre une conserverie de thon et une conserverie de sardines ?
Articles connexes





Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.