Synthèse de la direction
Ce guide détaille l'intégralité du processus de production de poisson en conserve, de la réception à la stérilisation et au conditionnement, en mettant l'accent sur les décisions d'ingénierie impactant la fiabilité, la conformité réglementaire et les délais de mise en service. Il est destiné aux directeurs d'usine, ingénieurs de projet et acheteurs techniques devant transformer des objectifs de production en un aménagement de ligne robuste et un plan de validation efficace.
Flux de processus global
- Réception, calibrage et stockage au froid des matières premières
- Prétraitement : éviscération, parage, cuisson ou stabilisation thermique à la vapeur
- Portionnement et mélange avec saumure, huile ou sauce dans des cuves de cuisson contrôlées
- Remplissage : dosage précis, agitation contrôlée et gestion de l'espace de tête
- Pose du couvercle, extraction du vide ou de l'espace de tête (si applicable) et sertissage
- Détection de fuites et zone de tamponnage
- Stérilisation/autoclave (par lots, rotatif ou continu)
- Refroidissement, séchage, marquage, inspection, palettisation et stockage
Principaux défis d'ingénierie et mesures d'atténuation
- Espace de tête et mousse :Les sauces grasses et les saumures emprisonnent l'air et génèrent de la mousse. Solution : concevoir la remplisseuse avec des buses d'immersion, un dosage à faible turbulence et une zone de décantation courte avant toute station de vide ou de sertissage.
- Contamination du serti :La présence d'huile ou de particules sur le bord empêche la morsure correcte des galets. Solution : installer des protections de collerette, des couteaux d'air ou des plaques de dérivation, et prévoir des cycles de nettoyage courts et fréquents lors des changements de référence (SKU).
- Non-uniformité thermique :Les mélanges de boîtes ou les variations de masse de remplissage créent des points froids dans l'autoclave. Solution : limiter le mélange des produits dans une zone de l'autoclave ou effectuer une cartographie thermique du cas critique et rééquilibrer les charges en conséquence.
- Impact des changements de série :Les changements fréquents de références (SKU) augmentent les temps d'arrêt. Solution : utilisez des logements modulaires, des outils de sertissage à changement rapide et maintenez des jeux de recettes validés dans l'automate (API).
Prétraitement et stabilisation de la cuisson
Déterminez si vous précuisez le poisson en amont ou si vous utilisez un processus de cuisson en autoclave selon la texture et le rendement souhaités. La précuisson garantit des portions constantes et réduit la charge de l'autoclave, mais nécessite la gestion de la vapeur et des condensats en amont. En cas de précuisson, assurez un refroidissement contrôlé de l'alimentation de la doseuse afin d'éviter des remplissages à température trop élevée, ce qui allongerait les cycles d'autoclave.
Station de remplissage : éléments de conception pour réduire les défauts
- Choisissez le système de dosage adapté au produit : piston ou volumétrique à déplacement positif pour les formules avec particules ; volumétrique asservi (servo) pour les liquides homogènes.
- Stratégie d'agitation : palettes de trémie ou boucles de recirculation pour maintenir les morceaux en suspension sans les briser.
- Décantation et dégazage : une courte zone de calme après le débitmètre permet l'échappement de l'air emprisonné ; si l'espace de tête demeure problématique, ajoutez une hotte à vide avant le sertissage.
- Conception hygiénique : prévoyez des trémies inclinées, des vannes de vidange adéquates et une couverture de lavage en place (CIP) optimale pour la doseuse et les lignes d'alimentation.
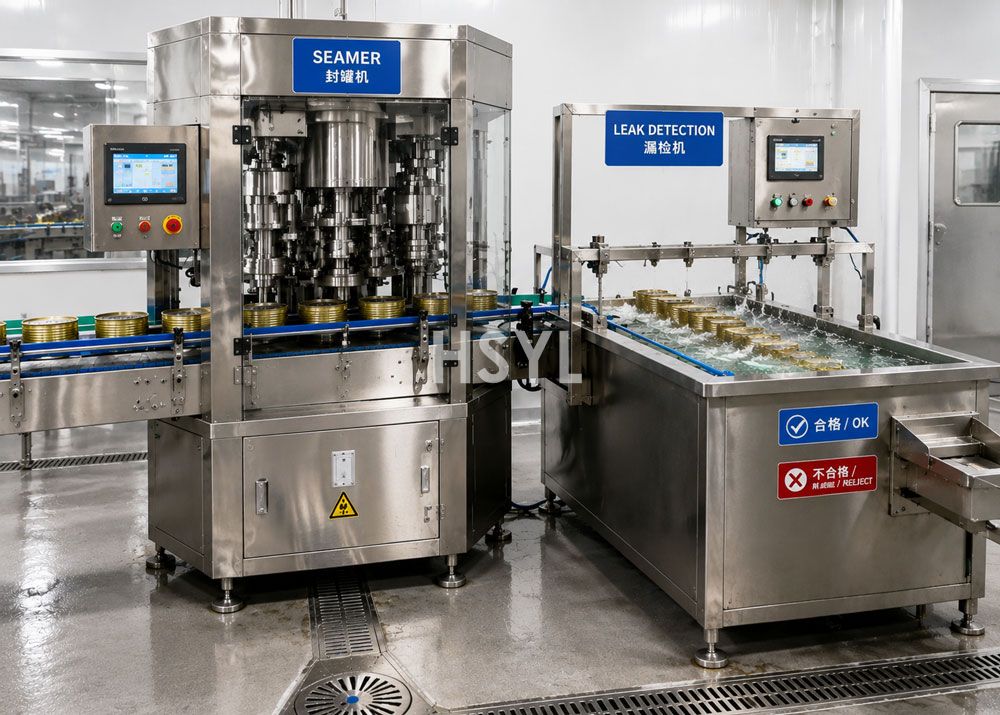
Sertissage et inspection — contrôles mécaniques et contrôle qualité
La qualité du serti est contrôlée par la répétabilité de la présentation des boîtes, la géométrie des galets et le contrôle du couple. Intégrez, si possible, une mesure automatisée du profil de sertissage lors des tests FAT ou SAT ; sinon, effectuez des contrôles ponctuels et suivez l'évolution du couple pendant la production. Prévoyez une ligne d'inspection (test de chute de pression ou de fuite sous vide) immédiatement après la sertisseuse et avant le stockage avant autoclave.
Stérilisation : choix du type d'autoclave
Le choix dépend de la capacité de production, de la diversité des références (SKU) et des ressources de validation. Les autoclaves discontinus (batch) offrent la flexibilité nécessaire pour des formats variés et facilitent la validation thermique sur de petites séries. Les autoclaves rotatifs et continus sont adaptés aux cadences élevées et aux emballages standardisés, mais exigent une discipline amont plus rigoureuse et des contrôles plus complexes. Pour le poisson à l'huile ou en saumure, les cycles assistés par vide réduisent l'espace de tête et améliorent la fiabilité du serti ; intégrez des phases de vide ou d'extraction dans le cycle de stérilisation si des problèmes de bullage au sertissage ont été identifiés par le passé.
Contrôles, données et validation
- Gestion des recettes sur automate (API) : enregistrez les paramètres de cycle par référence (SKU), incluant les cibles de valeur F, les vitesses de convoyage et les consignes de vide.
- Cartographie thermique : placez des capteurs aux points critiques identifiés lors de l'évaluation des risques F0 ; enregistrez les données pour la conformité des dossiers réglementaires.
- Intégration : assurez une liaison OPC-UA ou Ethernet avec les modules amont afin de garantir la synchronisation des changements de recettes et la traçabilité.
Utilités, encombrement et services industriels
Planifiez la production de vapeur, le retour de condensats, un drainage adapté pour le lavage à grande eau, la capacité électrique pour les armoires de commande et de puissance, ainsi que l'air comprimé pour les actionneurs pneumatiques. Installez l'autoclave et son système de gestion des condensats à proximité des tranchées de services, et prévoyez un accès de maintenance de chaque côté de la cuve pour l'entretien et l'accès aux capteurs de cartographie thermique.
Maintenance, pièces de rechange et considérations relatives aux dépenses d'exploitation
Définissez un kit de pièces de rechange minimal pour la mise en service : rouleaux de sertissage, joints, filtres de pompe à vide et vannes critiques. Documentez les tâches de routine par fréquence (quotidienne, hebdomadaire, mensuelle) et intégrez des procédures de nettoyage rapide dans les modes opératoires normalisés (SOP) afin de limiter les arrêts prolongés lors des changements de référence (SKU). Intégrez la maintenance du système à vide dans vos OPEX si le contrôle de l'espace de tête est nécessaire.
Erreurs courantes d'achat et de conception
- Acheter la remplisseuse la plus rapide sans une capacité de sertissage ou d'autoclave adaptée : cela crée des goulots d'étranglement et un gaspillage de capital.
- Supposer que le NEP (CIP) suffit à éliminer la contamination des brides : des équipements spécifiques, tels que des bacs de rétention et des joints adaptés, sont souvent nécessaires.
- Sous-estimation des ressources de validation — la cartographie thermique et le reporting sont souvent sous-estimés dans les délais et les budgets.
Checklist pratique pour vos discussions RFQ et OEM
- Indiquez la production journalière cible, les cycles de travail (shifts) et le taux de disponibilité souhaité.
- Listez les principaux SKU, les formats de boîtes attendus et tout type de couvercle spécifique (ouverture facile, deux parties, etc.).
- Précisez si une pré-cuisson est prévue ainsi que la plage de température de remplissage cible.
- Précisez les exigences réglementaires (ex: documentation HACCP, déclarations auprès des autorités alimentaires locales).
- Décrivez la fréquence des changements de format et les objectifs de temps de changement (changeover) acceptables.
Priorités de démarrage et de mise en service
Fractionnez la mise en service en jalons mesurables : essais à vide mécaniques, contrôles électriques, mise en service à l'eau, essais de production et, enfin, cycles de validation thermique. Validez d'abord avec la configuration de boîtes et de packs la plus critique (worst-case) ; ne validez les cycles suivants qu'une fois les actions correctives finalisées.
Sujets connexes
- Ligne de production de conserves alimentaires
- Ligne de production automatisée de conserve de poisson
- Stérilisation en autoclave pour la conserverie de poisson
Appel à l'action
Pour une analyse pragmatique de votre implantation actuelle ou une check-list d'appel d'offres (RFQ) adaptée à vos références (SKU), veuillez préciser votre objectif de production, les formats de boîtes principaux et la cadence de changement de format. Notre équipe d'ingénierie réalisera une analyse ciblée des risques d'implantation ainsi qu'un projet de périmètre de validation pour votre planification FAT.
Foire aux questions
Quels sont les utilités (vapeur, condensats, air, électricité) à prévoir pour une ligne de mise en conserve de poisson ?
Comment choisir entre un autoclave discontinu (batch), rotatif ou continu ?
Quelle est la mesure immédiate la plus efficace pour réduire les défauts de sertissage constatés sur mes boîtes de poisson à l'huile ?
Que dois-je inclure dans l'appel d'offres (RFQ) pour éviter toute ambiguïté dans les propositions techniques ?
Comment valider une nouvelle installation d'autoclave pour la conformité réglementaire ?
Est-il possible d'utiliser des formats de boîtes mixtes dans un autoclave continu ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.