Les croissants ont été sortis du four à 7h42 un mardi matin : leur base était à peine colorée tandis que leur partie supérieure était déjà trop dorée. L'écran numérique indiquait 180 °C, le cadran était réglé sur 180 °C, et le thermomètre à sonde fixé dans la chambre de cuisson affichait 162 °C. Trois mesures, trois valeurs différentes, et un lot de viennoiserie feuilletée qui a dû être vendu à moitié prix ou jeté. Ce lot représentait deux heures de repos de pâte, 40 minutes de laminage et environ 40 $ de beurre — pertes non pas dues à un échec de recette, mais à un problème de régulation de température que personne n'avait détecté, car l'écran affichait une valeur qui semblait pourtant correcte.
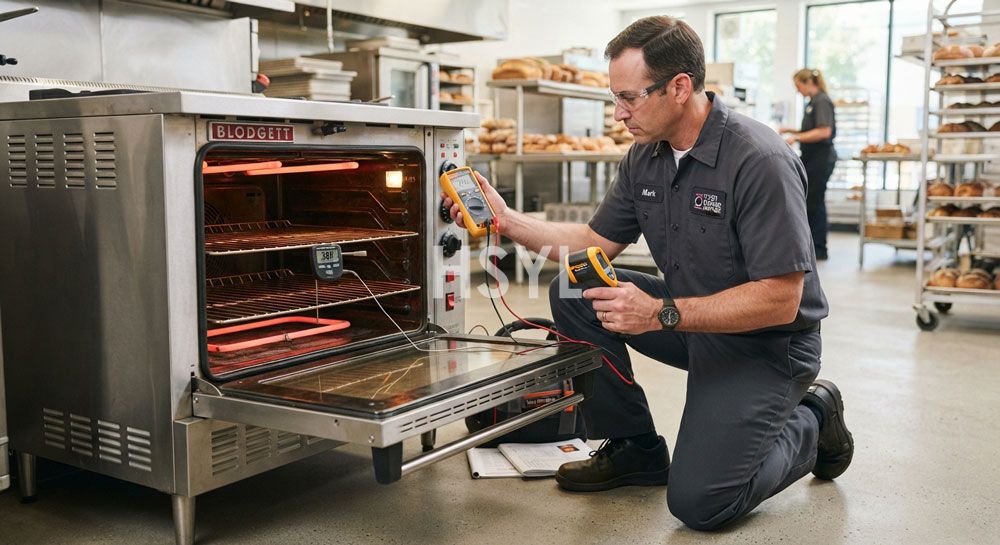
Les problèmes de régulation de température des fours commerciaux passent rarement inaperçus. Ils se manifestent d'abord par une préchauffe légèrement plus longue, puis par des lots nécessitant cinq minutes de cuisson supplémentaires, puis par un boulanger qui ajuste discrètement le cadran de +10 °C pour compenser, puis par des réclamations clients liées à une texture inégale, et enfin par un appel de service qui révèle que le four fonctionne avec un écart de 15 à 20 °C par rapport à sa consigne depuis des mois. Au moment où l’écart devient flagrant, le coût cumulé lié aux produits gaspillés, à la consommation énergétique et au temps de personnel a déjà dépassé de plusieurs fois le coût de la réparation.
Ce guide détaille la méthode de diagnostic qui permet de différencier une boulangerie dont les processus sont maîtrisés d’une structure qui fonctionne au hasard. Il traite des six symptômes de régulation de température les plus fréquents sur les fours électriques commerciaux, des contrôles d’équipement permettant d’en identifier la cause racine pour chacun, et du plan de prévention qui évite toute nouvelle dérive de température. Ce cadre s’applique aux fours à sole, fours à convection et fours mixtes (combi) utilisés dans les boulangeries, les offices d’hôtel et les cuisines centrales. Pour plus de contexte sur le choix des équipements, voirFour électrique HSYL à vision totale de la cavitéen tant que plateforme de référence pour les contrôles de diagnostic présentés ci-après.
1. Pourquoi le contrôle de la température est le seul paramètre qui détermine la valeur d'un four professionnel.
Toutes les autres fonctionnalités d'un four professionnel — capacité de cuisson par niveaux, puissance nominale, qualité de fabrication, certifications — ne prennent de la valeur que si le four est capable de délivrer une température donnée avec précision et régularité. Un four incapable de maintenir 220 °C dans une fourchette très étroite n'est pas un four professionnel, peu importe la qualité de son acier inoxydable ou la présence du marquage CE. Ce n'est qu'une coûteuse boîte de chauffage qui génère des productions irrégulières.
Les problèmes de contrôle de la température engendrent trois types de coûts que les exploitants sous-estiment régulièrement :
| Catégorie de coût | Manifestations du problème | Ordre de grandeur habituel |
|---|---|---|
| Pertes de rendement de production | Lots surcuits mis au rebut, lots insuffisamment cuits repris en production ou vendus avec remise, pâtisseries laminées endommagées par des fuites de beurre en cas de dépassement de température du four, pain présentant une mauvaise pousse lors de la cuisson en cas de sous-chauffe du four. | de 3 à 8 % de la production de boulangerie journalière est perdue en raison de défauts liés à la température sur des fours non régulés. |
| Gaspillage énergétique | Pour compenser les fuites du joint de porte, les éléments chauffants fonctionnent sur des cycles plus longs ; le four chauffe de 10 °C plus que nécessaire car l'opérateur surcompense une sensation de froid, et le temps de récupération est augmenté par la dégradation des performances des éléments. | les fours présentant des problèmes de contrôle non résolus consomment de 10 à 20 % d'énergie supplémentaire par cycle. |
| Dérive des recettes et variabilité de la qualité | Une même recette donne des résultats différents selon les lots et les équipes : les boulangers ne parviennent pas à diagnostiquer les défauts car le four est la variable non régulée, et les plaintes clients liées à la texture ou à l'apparence des produits ne peuvent être attribuées ni aux ingrédients ni au processus de fabrication. | Difficile à évaluer précisément, mais c'est généralement le poste de coût le plus important sur le long terme en raison de son impact sur la fidélisation de la clientèle. |
Note Technique :Pour la boulangerie professionnelle, un four commercial est attendu pour fonctionner à ±5 °C du point de consigne sur l'ensemble de sa surface de cuisson, cycle après cycle, afin de répondre aux exigences minimales. Les modèles haut de gamme atteignent une précision de ±3 °C. Un four fonctionnant en dehors de cette fourchette n'est pas un four commercial qui fonctionne mal : c'est un four commercial qui n'assure pas sa fonction fondamentale. Tout écart soutenu supérieur à 8 °C doit être considéré comme un défaut nécessitant un diagnostic, et non comme une particularité à contourner en ajustant le bouton de réglage.
2. Classification Symptôme vers Cause : Le point de départ du diagnostic
Un diagnostic efficace du four commence par une observation précise du symptôme, plutôt que d'appliquer directement la réparation la plus courante. Un même problème observé, comme une cuisson inégale, peut par exemple être causé par un élément chauffant défectueux, un joint de porte usé, une dérive d'étalonnage ou un dysfonctionnement de la circulation d'air. Chaque cause nécessite une intervention spécifique, et appliquer une réparation inadaptée fait perdre du temps et de l'argent sans résoudre le problème racine.
Le tableau ci-dessous répertorie les 6 symptômes les plus fréquents liés au contrôle de la température, ainsi que leurs catégories de causes racines probables. Utilisez-le comme base de votre diagnostic, puis réalisez les vérifications spécifiques à l'équipement présentées dans les sections suivantes.
| Symptôme constaté | Catégorie de cause racine probable | Contrôle initial de l'équipement | Gravité |
|---|---|---|---|
| Le four n'atteint pas la température programmée | Défaillance partielle de l'élément chauffant, chute de tension de l'alimentation, dérive du thermostat ou du capteur, panne de la carte de contrôle | Test au thermomètre externe pour comparer la température réelle de la chambre à la valeur affichée | Niveau élevé : interrompt directement la production |
| La température du four dépasse la valeur de consigne réglée | Dérive à la hausse de l'étalonnage du thermostat, capteur de température détérioré, relais de contrôle bloqué en position fermée, ventilation insuffisante entraînant une accumulation de chaleur | Test au thermomètre externe effectué à plusieurs points de la chambre, observation du comportement de coupure de l'élément chauffant | Niveau élevé : détruit les produits fragiles, risque d'incendie en cas de dépassement extrême de la température |
| L'amplitude des variations de température est trop importante (hystérésis de cyclage) | Bande d'hystérésis du thermostat trop large, emplacement du capteur inadapté, problème de programmation de la carte de contrôle, masse thermique insuffisante | Enregistrez la température toutes les minutes pendant un cycle de chauffage complet pour mesurer la bande d'hystérésis | Niveau moyen — impacte la cohérence des productions, pas le débit brut |
| Cuisson inégale sur l'ensemble de la plaque de cuisson (points chauds et coins froids) | Défaillance d'un élément de chauffage individuel, problème avec le ventilateur de circulation d'air, surface de la plaque de cuisson inégale, panneau réflecteur endommagé, four mal nivelé | Test de cartographie des points chauds sur la surface de la plaque de cuisson à l'aide de farine de pain ou de sucre | Niveau élevé — détruit la cohérence des lots de production |
| Récupération lente de la température entre deux lots de production | Dégradation des éléments de chauffage, capacité de puissance insuffisante, fuite au niveau du joint de porte entraînant des pertes de chaleur, fréquence excessive d'ouverture de la porte | Mesurez le temps de remontée en température de 180 à 220 °C avec la porte fermée, puis comparez-le aux spécifications du fabricant | Gravité moyenne — élargit la fenêtre de production |
| La valeur affichée ne correspond pas au résultat de cuisson effectif | Dérive d'étalonnage du capteur, position du capteur non représentative de la zone de cuisson, défaut de la carte de commande, variation de la résistance du câble du capteur | Test de comparaison à l'aide d'un thermomètre à sonde externe, effectué à l'emplacement du capteur et au niveau de la sole de cuisson | Gravité élevée — l'opérateur perd confiance dans le four et réalise des compensations erronées |
Rigueur du diagnostic :Rigueur du diagnostic : Résistez à la tentation de commencer par l'intervention que vous maîtrisez. Un boulanger à l'aise avec le remplacement des éléments de chauffage diagnostiquera systématiquement tout problème de température comme une panne d'élément de chauffage, tandis qu'un boulanger expérimenté en étalonnage attribuera systématiquement tout problème à une dérive d'étalonnage. Ces deux profils se trompent dans environ 60 % des cas. Commencez par observer les symptômes, réduisez le diagnostic à la cause racine en suivant les vérifications d'équipement ci-dessous, et ne réalisez la réparation que si le diagnostic la justifie réellement.
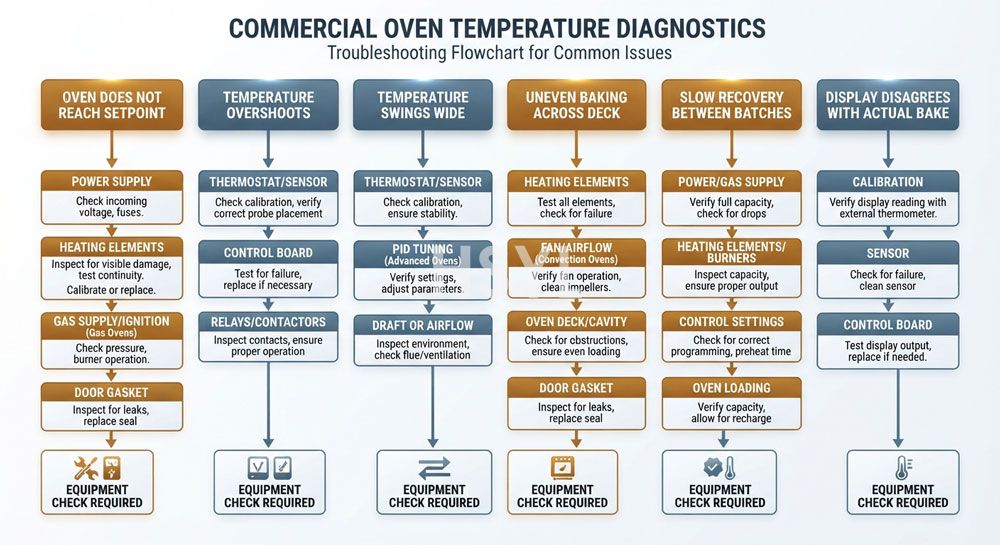
3. Contrôle de l’équipement n°1 : vérification de l’étalonnage
La dérive d’étalonnage est la cause la plus fréquente des problèmes de température sur les fours commerciaux, responsable d’environ 35 à 45 % de l’ensemble des cas diagnostiqués. Elle se produit progressivement : avec le vieillissement du capteur de température, les contraintes subies par l’élément du capteur lors des cycles thermiques, et la dérive de la tension de référence de la carte de commande au fil des années d’utilisation. Un four commercial standard présente une dérive de 5 à 10 degrés par rapport à son étalonnage d’origine après 12 à 18 mois d’utilisation quotidienne, puis continue de dériver d’environ 3 à 5 degrés par an par la suite.
Le principal inconvénient de la dérive d’étalonnage est que l’écran du four affiche systématiquement la consigne saisie par l’opérateur : il reflète la température que le four estime atteindre, et non la température réelle de la chambre de cuisson. En l’absence de mesure de référence indépendante, cette dérive peut passer inaperçue pendant des mois.
Test d’étalonnage au thermomètre externe
Ce test nécessite un thermomètre de référence indépendant conçu pour résister aux températures des fours. L’outil adapté est un thermomètre à sonde numérique de grade laboratoire, équipé d’un thermocouple supportant des températures allant jusqu’à 400 °C. Les thermomètres infrarouges ne conviennent pas pour ce test, car ils mesurent la température de surface et non la température de l’air, et sont sensibles à l’émissivité de la surface.
- Laissez le four terminer son cycle de préchauffage complet :Réglez le four sur 180 °C et laissez-le préchauffer pendant au moins 45 minutes après que le voyant indique que le four a atteint la consigne. L’ensemble de la masse thermique de la sole et des parois de la chambre de cuisson doit se stabiliser, et pas seulement la température de l’air. Un préchauffage qui s’arrête dès que l’écran affiche pour la première fois 180 °C laisse généralement la température réelle de la chambre 10 à 15 degrés en dessous de la consigne.
- Placez la sonde au niveau de la sole de cuisson :Suspendre le thermomètre à sonde à la hauteur où le produit cuit effectivement : comptez généralement 30 à 50 mm au-dessus de la surface de la sole pour les fours à sole, ou placez-le au centre de la grille intermédiaire pour les fours à convection. Évitez de prendre la mesure en haut de la chambre, près du plafond, où les températures sont supérieures à celles du niveau de cuisson.
- Laissez se stabiliser pendant 10 minutes :Le fait d'ouvrir la porte pour insérer la sonde entraîne une perte de chaleur et rompt l'équilibre thermique. Laissez le four se remettre en température pendant 10 minutes, porte fermée, avant de noter la valeur de la sonde.
- Notez la valeur mesurée :Notez la température relevée par la sonde et comparez-la au point de consigne affiché. Une valeur dans une marge de ±5 °C par rapport au point de consigne est acceptable. Un écart de 6 à 10 °C nécessite un réétalonnage. Un écart supérieur à 10 °C impose soit un réétalonnage, soit le remplacement du capteur, selon que la dérive est constante sur l'ensemble des points de consigne.
- Répétez l'opération sur trois points de consigne :Réalisez les tests aux températures de 150, 200 et 250 °C. Si l'écart est identique sur l'ensemble des trois points de consigne (par exemple, le four affiche systématiquement 12 °C de moins quelle que soit la consigne), l'étalonnage est uniformément décalé et un réétalonnage suffira à corriger le problème. Si l'écart varie d'un point de consigne à l'autre (par exemple, 5 °C de moins à 150 °C mais 18 °C de moins à 250 °C), le capteur est détérioré et son remplacement est obligatoire.
Note de calibration :De nombreux fours commerciaux, et notamment la gamme de fours électriques à vue panoramique HSYL, intègrent un ajustement de décalage de calibration accessible depuis le panneau de commande ou le menu de service. Ce décalage permet à l'utilisateur d'ajouter ou de soustraire un nombre fixe de degrés pour corriger une dérive uniforme sans avoir à remplacer de composants. Reportez-vous au manuel de service du modèle concerné pour la procédure d'ajustement du décalage. Si la dérive excède la plage de décalage maximale (généralement ±20 à 30 degrés), le remplacement du capteur est requis, le recalibrage ne suffisant pas.
4. Contrôle de l'équipement n°2 : Diagnostic des éléments chauffants
Les pannes d'éléments chauffants sont à l'origine d'environ 25 à 30 % des problèmes de température sur les fours commerciaux. On distingue trois modes de défaillance : la combustion complète (l'élément ne produit aucune chaleur), la défaillance partielle (un élément sur plusieurs tombe en panne, ce qui entraîne un chauffage inhomogène) et la dégradation progressive (la puissance délivrée par l'élément diminue au fil du temps, sa résistance interne augmentant avec l'usage).
La durée de vie des éléments chauffants électriques équipant les fours commerciaux est généralement de 2 à 4 ans pour une utilisation quotidienne. Elle est plus longue pour les fours utilisés à des températures moyennes plus basses, et plus courte pour ceux fonctionnant en continu à une température proche de leur température nominale maximale. Les pannes surviennent le plus souvent au niveau des bornes de connexion, où les cycles thermiques provoquent de la fatigue métallique, ainsi qu'au niveau des soudures internes qui relient le fil chauffant à la broche terminale.
Test de résistance des éléments chauffants
Ce test requiert un multimètre numérique mesurant la résistance sur une plage de 10 à 100 Ω. Il permet de vérifier que chaque élément chauffant présente la résistance correspondant à sa puissance nominale pour la tension d'alimentation, et détecte aussi bien les pannes totales que les dégradations partielles.
| Puissance nominale de l'élément à 220 V | Résistance attendue (en ohms) | Interprétation des mesures au multimètre |
|---|---|---|
| 1 500 W | Environ 32 Ω | Dans une tolérance de ±10 % : en bon état. Une valeur nettement plus élevée indique une dégradation. Une mesure infinie (circuit ouvert) correspond à un élément grillé. |
| 3 000 W | Environ 16 Ω | Dans une tolérance de ±10 % : en bon état. Une valeur nettement plus élevée indique une dégradation. Une mesure infinie (circuit ouvert) correspond à un élément grillé. |
| 4 500 W | Environ 11 ohms | Dans une tolérance de ±10 % : en bon état. Une valeur nettement plus élevée indique une dégradation. Une mesure infinie (circuit ouvert) correspond à un élément grillé. |
| 6 000 W (généralement en 380 V triphasé) | Environ 24 ohms par phase | Testez chaque phase individuellement. Les trois phases doivent présenter une valeur comprise dans une tolérance de ±5 % l'une par rapport à l'autre. Un écart important entre les phases témoigne d'une défaillance partielle. |
La résistance théorique se calcule à partir de la puissance nominale et de la tension selon la formule suivante : résistance = (tension)² / puissance. Pour un élément de 3 000 W alimenté en 220 V : 220 × 220 = 48 400, divisé par 3 000 = environ 16,1 ohms. Une mesure entre 18 et 20 ohms signale une dégradation de l'élément, qui produit alors une puissance inférieure à la nominale. Une mesure de 25 ohms ou plus implique que l'élément doit être remplacé. Une mesure infinie (absence de continuité) correspond à une grillure totale nécessitant un remplacement immédiat.
Procédure d'essai
- Coupez l'alimentation électrique :Les éléments chauffants fonctionnent sous une tension à risque mortel. Débranchez systématiquement l'alimentation au disjoncteur avant d'accéder à leurs bornes. Vérifiez l'absence complète de tension au niveau des bornes à l'aide d'un multimètre avant toute intervention.
- Repérez les bornes des éléments chauffants :Les bornes des éléments chauffants se trouvent le plus souvent derrière un panneau de service, situé à l'arrière ou sur le côté du four. Chaque élément est équipé de deux bornes. Pour les fours à plusieurs niveaux, identifiez préalablement le niveau desservi par chaque élément avant toute opération de test.
- Déconnectez les fils de raccordement des bornes des éléments :Le test de résistance doit être réalisé uniquement sur l'élément, et non sur l'élément en parallèle avec le reste du circuit électrique du four. Déconnectez les fils des deux bornes de chaque élément avant toute mesure.
- Effectuez la mesure de résistance entre les bornes des éléments :Réglez votre multimètre sur la plage de résistance correspondante, puis mesurez la valeur entre les deux bornes de chaque élément. Notez chaque relevé individuellement pour chaque élément.
- Comparez les relevés aux valeurs de référence :Utilisez le tableau ci-dessus pour interpréter chaque mesure. Remplacez tout composant dont la valeur est largement hors des spécifications. Pour les cartes à plusieurs éléments, remplacez l'ensemble des composants d'une carte si au moins deux présentent une dégradation, afin de garantir une répartition homogène de la chaleur.
Note pratique :Un élément chauffant dont le test de résistance est conforme aux spécifications mais qui produit tout de même une chaleur insuffisante peut être alimenté à tension réduite en raison de problèmes sur le circuit d'alimentation. Avant de déclarer un élément défectueux alors qu'il passe les tests mais donne de mauvaises performances, vérifiez la tension d'alimentation aux bornes de l'élément en condition de charge. Un élément prévu pour 220 volts fonctionnant à 200 volts ne délivre que 83 % de sa puissance nominale : un élément de 3 000 watts ne produit alors que 2 475 watts, et le four n'atteindra pas la température de consigne dans le délai imparti. Les problèmes liés à l'alimentation en tension sont détaillés dans la section 6 ci-dessous.
5. Troisième contrôle de l'équipement : Joint de porte et étanchéité de la chambre
La dégradation du joint de porte est à l'origine de 15 à 20 % environ des problèmes de température sur les fours commerciaux, et c'est la cause la plus souvent négligée, car le joint semble visuellement intact même lorsqu'il a perdu sa fonction d'étanchéité. Un joint de porte usé permet à l'air chaud de s'échapper et à l'air ambiant plus froid de pénétrer, générant des pertes thermiques continues que les éléments chauffants doivent compenser : cela allonge les durées de préchauffage, ralentit la remontée en température entre les lots et crée des gradients de température au sein de la chambre.
Les joints de porte en silicone équipant les fours commerciaux assurent généralement une étanchéité fiable pendant 18 à 36 mois en usage quotidien. Les modes de défaillance sont les suivants : fluage sous compression (le joint prend une forme déformée permanente et ne retrouve plus sa forme initiale pour assurer l'étanchéité), dommages mécaniques (coupures, déchirures ou écailles manquantes suite à un choc ou à une abrasion), dégradation thermique (le silicone durcit et se fissure après une exposition prolongée à des températures élevées) et contamination (l'accumulation de graisse et de résidus alimentaires sur la surface d'étanchéité empêche une compression complète du joint).
Le test à la feuille de papier pour vérifier l'intégrité du joint de porte
Le test à la feuille de papier est la méthode de terrain standard pour vérifier l'intégrité du joint de porte sur l'ensemble du pourtour de la porte. Ce test est simple, ne nécessite aucun équipement spécialisé et permet de localiser précisément les zones de défaillance du joint, au lieu de se contenter de confirmer que celui-ci est endommagé.
- Laissez refroidir le four jusqu'à ce qu'il atteigne une température de manipulation sans danger :Le test du papier s'effectue sur un four à température ambiante ou légèrement préchauffé. Réaliser ce test sur un four trop chaud comporte un risque de brûlures et génère des résultats peu fiables, car le joint d'étanchéité est plus flexible une fois chaud.
- Découper des bandelettes de papier :Découpez plusieurs bandelettes de papier d'imprimante classique d'environ 25 mm de large et 150 mm de long. Le papier doit être assez fin pour glisser entre la porte et la carrosserie du four quand le joint est défectueux, mais suffisamment rigide pour opposer de la résistance lorsque le joint est en bon état.
- Fermez la porte sur une bandelette de papier :Ouvrez la porte du four, disposez une bandelette de papier sur l'ouverture de la porte au niveau du bord supérieur, de façon à ce que la moitié dépasse à l'extérieur de la porte, puis rabattez la porte sur la bandelette.
- Tirez sur la bandelette :Tirez la bandelette de papier vers l'extérieur. Si le joint est en bon état, il saisit le papier fermement et il faut exercer une force volontaire pour la retirer. Si le joint est défectueux, le papier glisse vers l'extérieur sans presque aucune résistance.
- Répétez l'opération sur l'ensemble du périmètre :Réalisez le test sur 8 à 12 points situés tout autour du périmètre de la porte : les deux coins supérieurs, le centre de la partie supérieure, les deux côtés à trois hauteurs différentes, les deux coins inférieurs et le centre de la partie inférieure. Marquez l'ensemble des points où la feuille de papier glisse sans résistance, signe d'une défaillance du joint d'étanchéité à cet endroit.
- Analysez les résultats obtenus :Un à deux points de défaillance peuvent révéler un endommagement localisé du joint d'étanchéité : celui-ci peut être réparé par le remplacement de la section concernée si le joint est conçu pour un remplacement par modules. Trois points de défaillance ou plus, ou une défaillance concentrée sur un seul côté de la porte, nécessitent un remplacement intégral du joint. Si des défaillances apparaissent aux mêmes emplacements sur un joint fraîchement installé, le problème provient de l'alignement de la porte ou des charnières, et non du joint lui-même.
Schéma de défaillance typique :Les défaillances de joint d'étanchéité de porte apparaissent le plus souvent en premier lieu en bas de la porte, zone où la graisse et les résidus alimentaires s'accumulent en plus grande quantité et où le joint est soumis à la force de compression la plus importante liée au poids de la porte. Si votre test à la feuille de papier ne met en évidence des défaillances qu'en partie basse, le joint peut être conservé après un nettoyage minutieux des surfaces d'étanchéité. Si les défaillances concernent également les côtés ou le haut de la porte, un remplacement du joint s'impose.
6. Quatrième contrôle d'équipement : Alimentation en tension et infrastructure électrique
Les dysfonctionnements liés à l'alimentation en tension représentent environ 10 à 15 % des problèmes de régulation de température des fours commerciaux, et sont particulièrement fréquents dans les bâtiments anciens dont l'infrastructure électrique avait été dimensionnée pour des cuisinières et des équipements de réfrigération, et non pour des fours de cuisson haute puissance. La relation entre la tension et la puissance de chauffage délivrée n'est pas linéaire : cette dernière varie selon le carré de la tension, si bien qu'une baisse de 10 % de la tension entraîne une perte de 19 % de la puissance de chauffage en watts.
| Tension d'alimentation aux bornes des éléments de chauffage | Puissance effective de l'élément de 3 000 W (puissance nominale) | Impact sur le fonctionnement |
|---|---|---|
| 240 V (tension nominale sur certains marchés) | 3 580 W (19 % au-dessus de la puissance nominale) | Surchauffe de l'élément, durée de vie réduite, risque de défaillance prématurée |
| 220 V (tension nominale) | 3 000 W (puissance nominale de sortie) | Fonctionnement en conditions normales |
| 210 V (5 % en dessous de la tension nominale) | 2 733 W (9 % en dessous de la puissance nominale) | Le temps de préchauffage est prolongé de 10 à 15 %, et la récupération entre les fournées est plus lente. |
| 200 V (9 % en dessous de la tension nominale) | 2 479 W (17 % en dessous de la puissance nominale) | Le four peut ne pas atteindre sa température maximale nominale, et les cycles de cuisson sont considérablement allongés. |
| 190 V (14 % en dessous de la tension nominale) | 2 234 W (26 % en dessous de la puissance nominale) | Le four ne parvient pas à maintenir sa température de consigne en condition de charge, générant un impact majeur sur la production |
Causes de chute de tension et procédure de vérification
La chute de tension au niveau des bornes du four provient généralement de l'une des trois causes suivantes : un câblage d'alimentation sous-dimensionné pour le courant absorbé par le four, des charges supplémentaires sur le même circuit réduisant la tension disponible, ou des connexions desserrées ou corrodées ajoutant de la résistance au circuit d'alimentation.
- Câblage d'alimentation de section insuffisante :Un câblage conforme aux normes lors de l'installation peut s'avérer insuffisant si le four a été remplacé ultérieurement par un modèle de puissance supérieure. Un four à trois niveaux consommant 9 kW sous 220 V monophasé absorbe environ 41 A, nécessitant un câblage cuivre de section minimale 6 AWG. Un four à quatre niveaux consommant 12 kW sous 380 V triphasé absorbe environ 18 A par phase, nécessitant une section minimale de 12 AWG en cuivre par phase. Vérifiez que le câblage d'alimentation est adapté à la charge connectée.
- Charges partageant le même circuit :Un four à quatre niveaux partageant le même circuit qu'un équipement de réfrigération, un lave-vaisselle ou un autre four subira une chute de tension au démarrage des autres charges. Les fours de cuisson commerciale doivent systématiquement être alimentés par un circuit dédié, sans aucune charge supplémentaire connectée.
- Connexions mal serrées ou corrodées :Les connexions situées au niveau du disjoncteur, du bornier du four et de toute boîte de jonction présente sur le circuit d'alimentation génèrent une résistance à l'origine d'une chute de tension en charge. Une connexion mal serrée entraînant une chute de 5 volts pour un courant de 30 ampères dissipe 150 watts au niveau de la connexion : une puissance suffisante pour réchauffer sensiblement le point de connexion et provoquer une détérioration progressive de la surface de contact.
- Déséquilibre de tension triphasée :Pour les fours triphasés, la tension doit être mesurée entre phases et présenter un équilibre inférieur à 2 % sur l'ensemble des trois paires de phases. Un déséquilibre marqué génère un échauffement inégal des trois groupes d'éléments raccordés en triphasé, ce qui provoque une cuisson non homogène même si la puissance totale délivrée est adéquate.
La vérification de la tension impose de mesurer cette dernière au niveau du bornier du four en charge, soit avec le four en marche et les éléments chauffants alimentés en courant. Une mesure effectuée sur un bornier en décharge (four éteint) ne permet pas de détecter la chute de tension qui ne survient que lors du passage du courant. Confiez cette mesure à un électricien qualifié si votre personnel de maintenance n'est pas habilité à intervenir sur des équipements électriques sous tension.
7. Contrôle n°5 de l'équipement : Système de circulation d'air et système de convection
Pour les fours à convection et les fours combinés, le système de circulation d'air est le mécanisme chargé de distribuer l'air chaud de façon homogène dans l'ensemble de la chambre de cuisson. Lorsque ce système se dégrade, des gradients de température apparaissent dans la chambre, entraînant une cuisson non uniforme même si la température moyenne de la chambre reste au point de consigne. Les dysfonctionnements du système de convection sont à l'origine d'environ 8 à 12 % des réclamations liées à la température enregistrées sur les fours à convection.
Le système de convection est constitué d'un ventilateur de circulation, de son moteur et de déflecteurs internes ou de gaines de ventilation chargés de diriger le flux d'air au-dessus des éléments chauffants et dans l'ensemble de la chambre de cuisson. Les pannes les plus fréquentes sont les suivantes : usure des roulements du moteur de ventilateur (entraînant une baisse de la vitesse du ventilateur et du débit d'air), endommagement ou encrassement des pales de ventilateur (modifiant la configuration du flux d'air), désalignement ou détérioration des déflecteurs (provoquant une distribution non homogène du flux d'air) et accumulation de graisse ou de résidus sur les pales de ventilateur (diminuant le rendement aérodynamique).
Procédure de diagnostic du système de convection
- Écoutez le fonctionnement du ventilateur :Un ventilateur à convection en bon état émet un son constant et régulier à une hauteur de ton stable. L'usure des roulements génère un sifflement ou un bruit de meulage qui s'intensifie au fur et à mesure que la vitesse du moteur augmente. Des pales de ventilateur desserrées provoquent un bruit de cliquetis. Tout bruit anormal émis par le ventilateur signifie qu'une inspection est requise.
- Vérifiez le fonctionnement du ventilateur lors de toutes les phases du cycle :Le ventilateur à convection doit fonctionner en permanence pendant les phases de préchauffage, de cuisson et de refroidissement (sur les fours combinés). Si un ventilateur s'arrête pendant certaines phases, cela indique soit un problème de carte de contrôle, soit un déclenchement de la protection thermique du moteur lié à une surchauffe.
- Inspectez les pales du ventilateur par le panneau d'accès :Coupez l'alimentation électrique avant toute intervention, puis accédez au compartiment du ventilateur par le panneau de service. Vérifiez l'état des pales du ventilateur à la recherche d'accumulation de graisse, de dommages mécaniques ou de fixation desserrée. Nettoyez les pales avec un dégraissant adapté aux usages alimentaires si une contamination est présente.
- Vérifiez la vitesse du ventilateur :Si vous disposez d'un tachymètre, vérifiez que la vitesse du ventilateur est conforme aux spécifications du fabricant. Une baisse de la vitesse du ventilateur indique soit une usure des roulements du moteur, soit un problème d'alimentation électrique de ce dernier.
- Vérification de la répartition du flux d'air :Déposez des bandelettes de papier de soie léger ou de ruban fin à plusieurs emplacements sur chacune des grilles. Faites fonctionner le four à basse température (environ 80 °C pour éviter tout risque de brûlure lors de l'introduction de la main à l'intérieur), puis observez si toutes les bandelettes réagissent de manière identique au flux d'air. Toute zone de stagnation du flux signale un défaut au niveau du déflecteur ou de la canalisation, et nécessite une inspection plus détaillée.
8. Sixième vérification d'équipement : Cartographie des points chauds par le test de la farine
En cas de cuisson inégale sans cause clairement identifiée lors des vérifications d'équipement précédentes, le test de la farine (aussi nommé test du pain) permet de visualiser directement la répartition des températures sur la plaque de cuisson. Ce test s'appuie sur le taux de brunissement de la farine ou du pain comme indicateur thermique : il met en évidence les points chauds, les zones froides et les profils de chauffage asymétriques, qui signalent des pannes d'éléments spécifiques ou des dysfonctionnements liés au flux d'air.
Mode opératoire du test de la farine
- Effectuez le préchauffage du four à 200 °C :Attendez la stabilisation complète du préchauffage pendant 45 minutes, une fois que l'indicateur confirme l'atteinte du point de consigne.
- Mettez en place la couche de farine :Étalez une fine couche uniforme de farine tout usage blanche sur une feuille de papier sulfurisé découpée aux dimensions de la sole de cuisson. L'épaisseur de la couche de farine doit être d'environ 1 à 2 mm : suffisamment épaisse pour brunir de façon visible, suffisamment fine pour réagir rapidement aux écarts de température.
- Déposer sur la sole de cuisson et fermer la porte :Transférez avec précaution le papier sulfurisé recouvert de farine sur la sole de cuisson, fermez la porte rapidement pour limiter les pertes de chaleur, puis lancez une minuterie.
- Observez la répartition du brunissage :Au bout de 5 minutes, observez la farine à travers la vitre de la porte du four sans ouvrir celle-ci. Les points chauds correspondent aux zones où la farine a brunie ou est légèrement carbonisée. Les points froids correspondent aux zones où la farine reste pâle. Une sole uniformément chauffée assure un brunissage homogène sur l'ensemble de sa surface.
- Documentez la répartition du brunissage observée :Prenez une photo du résultat à destination du technicien de maintenance. Repérez les points chauds et les points froids sur un croquis de la disposition de la sole de cuisson, en indiquant leur position par rapport aux éléments chauffants spécifiques et aux zones de flux d'air.
- Interprétez les résultats obtenus :Un point chaud isolé signale généralement une défaillance localisée d'un élément de chauffage ou une obstruction du flux d'air. Plusieurs points chauds disposés de manière régulière indiquent souvent la panne d'un élément précis parmi plusieurs. Les points froids situés sur les bords ou les coins signent généralement une fuite du joint de porte ou un défaut de déflecteur. Un brunissage uniforme sur l'ensemble de la plaque de cuisson suggère des dysfonctionnements du système de circulation d'air.
Intérêt diagnostique :Le test à la farine apporte une preuve visuelle directe de la répartition des températures, qu'aucune autre méthode de diagnostic ne peut fournir. Le motif de brunissage permet non seulement de vérifier si la plaque de cuisson est inégale, mais aussi de déterminer précisément l'emplacement et la nature du problème. Une panne d'élément de chauffage sur le côté gauche d'une plaque génère une bande froide caractéristique le long du bord gauche. Un dysfonctionnement de ventilateur de convection produit un motif circulaire avec un centre froid et un pourtour chaud. Ce motif constitue en soi une information diagnostique que les techniciens expérimentés utilisent pour identifier la cause racine sans avoir à effectuer de tests complémentaires.
9. Calendrier de maintenance préventive pour le contrôle de la température des fours
Une maintenance préventive spécifiquement dédiée au contrôle de la température permet d'éviter que la plupart des problèmes évoqués ci-dessus ne se transforment en pannes bloquant la production. Le calendrier ci-dessous classe les tâches par fréquence et précise le responsable de chacune d'elles. Sa mise en application réduit les défauts liés à la température de 60 à 80 % en moyenne, contre la seule maintenance curative.
| Fréquence | Tâches de contrôle de température | Durée estimée | Responsable |
|---|---|---|---|
| Quotidien | Contrôle visuel du temps de préchauffage et des résultats de cuisson pour détecter tout écart par rapport à la normale ; s'assurer que la porte se ferme correctement et que son joint est étanche ; vérifier l'absence d'odeurs ou de bruits inhabituels pendant le fonctionnement ; consigner toute observation liée à la température dans le journal de poste | 5 minutes par poste de travail | Boulanger ou cuisinier de ligne en poste au four |
| Hebdomadaire | Contrôle ponctuel du thermomètre externe sur un point de consigne ; inspection visuelle du joint de porte pour rechercher des dommages ou une contamination ; nettoyage du joint de porte avec un nettoyant alimentaire si des résidus sont visibles ; vérification que le nivellement du four n'a pas bougé | entre 15 et 20 minutes | Superviseur de cuisine ou équipe du poste de maintenance désigné |
| Une fois par mois | Vérification complète de l'étalonnage sur trois points de consigne ; test au papier du joint de porte sur l'ensemble de son périmètre ; inspection visuelle des éléments chauffants via la chambre de cuisson (lorsque celle-ci est accessible) ; réalisation d'un test à la farine pour cartographier les points chauds ; nettoyage de toute trace de contamination visible sur les éléments ou le ventilateur | entre 45 et 60 minutes | Technicien de maintenance habilité ou superviseur dûment qualifié |
| Une fois par trimestre | Test de résistance de l'ensemble des éléments chauffants ; vérification de l'alimentation en tension en charge ; inspection du système de convection (pour les modèles à convection) ; inspection visuelle du panneau de commande et des installations de câblage ; ajustement du décalage d'étalonnage en cas de détection de dérive | de 2 à 3 heures | Technicien de maintenance agréé externe ou électricien interne qualifié |
| Une fois par an | Service de maintenance préventive professionnel ; diagnostic complet des capteurs et de la carte de commande ; remplacement des pièces d'usure en fin de durée de vie (joints, éléments dégradés) ; recalibrage conforme aux spécifications d'origine ; traçabilité des interventions pour les besoins de garantie et d'audit | de 3 à 5 heures | Partenaire de service agréé par le fabricant |
Astuce de mise en place :La tâche la plus importante de ce planning est le test mensuel à la farine. Celui-ci ne prend que 15 minutes, ne nécessite aucun équipement spécialisé et permet de détecter des problèmes naissants plusieurs semaines avant qu'ils ne provoquent un arrêt de production. Un four qui réussit ce test mensuel a très peu de risques de présenter une défaillance surprise liée à la température entre deux tests. Si un four commence à afficher un nouveau schéma de points chauds lors d'un test mensuel, cela indique une dégradation d'élément ou un problème de flux d'air qui pourra être traité lors des arrêts planifiés, et non pendant la production du vendredi matin.
10. Lorsque le diagnostic conclut à un remplacement plutôt qu'à une réparation
Tous les problèmes de régulation de température ne justifient pas une réparation. Après plusieurs remplacements de composants, les coûts de réparation cumulés se rapprochent du coût de remplacement de l'équipement, et l'opérateur arrive à un stade décisionnel où poursuivre les réparations sur un four vieillissant devient moins rentable que de le remplacer par un appareil neuf. Les critères suivants permettent d'identifier les situations où le remplacement est la décision la plus judicieuse.
Indicateurs justifiant le remplacement du matériel
- Seuil de coût total des réparations cumulées :Lorsque le coût cumulé des réparations effectuées au cours des 24 derniers mois dépasse 50 % du prix d'un four neuf, des interventions supplémentaires sont rarement économiquement justifiées. La durée de vie résiduelle des pièces réparées est en effet plus courte que celle des autres composants anciens, ce qui provoque une cascade de pannes et de réparations supplémentaires.
- Pannes à répétition d'un même composant :Si un élément chauffant, un capteur ou une carte de commande a été remplacé deux fois en moins de 18 mois et est à nouveau en panne, la cause racine est très probablement un problème systémique (tension excessive, ventilation insuffisante, défaut de conception du système de contrôle) qui perdurera et provoquera de nouvelles pannes, même après remplacement des composants.
- Dérive de l'étalonnage supérieure à la plage de réglage admissible :Lorsque la dérive d'un capteur dépasse la plage de décalage d'étalonnage maximale autorisée et persiste même après remplacement du capteur, c'est la carte de contrôle elle-même qui est défectueuse. Son remplacement coûte généralement entre 25 et 35 % du prix d'un four neuf, et les autres composants de l'appareil ancien peuvent également être en fin de cycle de vie.
- Impossibilité de rétablir l'uniformité de la température :Si la cartographie des points chauds met toujours en évidence une répartition inégale après remplacement des éléments, entretien du ventilateur et inspection des déflecteurs, la chambre de cuisson elle-même est peut-être déformée ou trop détériorée pour être réparée. Toute cuisson inégale impossible à corriger par une réparation justifie le remplacement de l'appareil pour toutes les activités où la régularité des produits est un critère essentiel.
- Absence des fonctionnalités requises pour la production en cours :Un four dépourvu de contrôle indépendant du chauffage supérieur et inférieur, de porte vitrée à vue totale pour le suivi de la cuisson ou de capacité de plaques suffisante pour le volume de production actuel peut être techniquement réparable, mais sera fonctionnellement obsolète. Dans ce cas, le remplacer par un modèle plus performant permet de résoudre à la fois le problème de température immédiat et le manque de capacités structurel.
Éléments à prendre en compte pour la mise à niveau :Lorsque le remplacement de l'appareil est justifié, pensez à vérifier si le nouveau four doit intégrer des fonctionnalités permettant d'éviter les problèmes rencontrés avec l'ancien modèle. Un four doté d'un contrôle indépendant du chauffage supérieur et inférieur (de série sur la gamme de fours électriques à vue totale HSYL) résout la plupart des problèmes de cuisson inégale, car il permet de régler séparément la température des éléments supérieurs et inférieurs. La porte vitrée à vue totale limite les ouvertures de porte responsables de fluctuations de température, et permet de contrôler visuellement la coloration des produits sans interrompre la cuisson. La structure intérieure en acier SUS304 résiste à la corrosion et aux contaminations qui peuvent altérer la précision des capteurs au fil du temps. Ces fonctionnalités transforment la maintenance : au lieu d'intervenir après l'apparition d'une panne pour diagnostiquer le problème, on peut réaliser des vérifications préventives.
11. Coût de l'ignorance des problèmes de contrôle de la température
L'intérêt économique d'un diagnostic systématique du contrôle de la température est évident. Prenons l'exemple d'une boulangerie de taille moyenne qui produit 200 pains et 80 pâtisseries par jour, avec un four fonctionnant à 15 °C en dessous de sa consigne en raison d'une dérive de calibration non détectée. L'opérateur compense en réglant le bouton de température 15 °C au-dessus des indications de la recette. Cette compensation semble fonctionner, mais la température réelle de la chambre fluctue désormais autour d'une consigne décalée, avec la même large bande d'hystérésis, ce qui génère des résultats incohérents d'un lot à l'autre et d'une équipe à l'autre.
| Catégorie de coût | Impact journalier estimé | Impact annuel (pour 300 jours d'exploitation) |
|---|---|---|
| Perte de rendement des produits liée à une cuisson irrégulière | entre 3 et 5 % de la production quotidienne, soit environ 8 à 14 unités | entre 1 800 et 3 200 dollars, selon la valeur moyenne des produits |
| Gaspillage énergétique lié à la compensation du décalage | entre 10 et 15 % de consommation énergétique supplémentaire par cycle | entre 400 et 700 dollars de coût électrique supplémentaire |
| Temps du personnel consacré à compenser le comportement du four | de 15 à 25 minutes par poste sont nécessaires pour ajuster le timing et le cadran | entre 75 et 125 heures de main-d'œuvre, pour un coût de main-d'œuvre compris entre 1100 et 1900 $ |
| Impact sur la fidélisation de la clientèle lié à l'incohérence des performances | Une quantification directe s'avère difficile | On estime les pertes annuelles liées à la perte de clientèle fidèle entre 2000 et 5000 $ |
| Coût annuel total estimé lié à la dérive de température non résolue | entre 5300 et 10800 $ |
Comparez ce montant au coût d'une intervention de diagnostic professionnel (de 150 à 400 $), auquel s'ajoute celui d'un ajustement d'étalonnage ou du remplacement du capteur (50 à 300 $ pour les pièces). L'investissement dans le diagnostic est rentabilisé dès le premier mois d'exploitation après résolution du problème, et continue de générer de la valeur sur l'ensemble de la durée de vie restante du four.
Pour la planification des opérations d'installation ou de remplacement de nouveaux équipements, le contexte plus large de l'intégration des spécifications du four dans le flux de travail global de la cuisine est présenté dansSolutions d'équipements de cuisine professionnelle HSYL. Le choix des équipements lors de l'étape de définition des spécifications – à savoir opter pour un four doté d'une plage de température adaptée, d'une alimentation électrique suffisante et des fonctionnalités favorisant le diagnostic présentées ci-dessus – permet d'éviter l'apparition de la plupart des problèmes traités dans ce guide.
Ressources et équipements de diagnostic des fours
Les ressources ci-dessous permettent d'effectuer le diagnostic du contrôle de la température et s'inscrivent dans le contexte global de planification des équipements pour les activités de boulangerie, d'hôtellerie et de cuisine centrale :
- Four électrique pleine vue– La plateforme de fours professionnels HSYL est équipée d'un contrôle de chauffage indépendant des zones supérieure et inférieure jusqu'à 300 °C, d'une porte vitrée pleine vue permettant une surveillance visuelle sans perte de chaleur liée à l'ouverture de la porte, et d'une cavité intérieure en acier SUS304 résistante à la corrosion et à la contamination qui altèrent la précision des capteurs au fil du temps. Les fonctionnalités de contrôle de chauffage indépendant et de surveillance visuelle permettent de résoudre plusieurs des causes racines présentées dans ce guide dès la phase de conception des équipements.
- Gamme de cuisinières 700– Plaque de cuisson à faible profondeur, fréquemment installée aux côtés d'un four de cuisson dans les établissements où les capacités de préparation de plats chauds et de cuisson au four doivent cohabiter sur une surface de cuisine restreinte. Constitue une référence utile pour les cuisines planifiant des stations combinées de préparation de plats chauds et de cuisson au four, avec une planification coordonnée des raccordements utilitaires.
- Comment choisir l'équipement de cuisine professionnelle pour une cuisine centrale— Méthodologie de planification des capacités intégrant des approches structurées pour adapter le débit aux gammes d'équipements, une planification des approvisionnements énergétiques visant à éviter les problèmes d'alimentation électrique évoqués dans la section 6, ainsi que des critères d'évaluation des fournisseurs incluant l'assistance après-vente pour les procédures de diagnostic présentées dans ce guide.
Foire aux questions
Comment puis-je vérifier la précision de la température de mon four commercial ?
Quelles sont les causes qui empêchent un four électrique commercial d'atteindre sa température de consigne ?
À quelle fréquence faut-il procéder à l'étalonnage d'un four commercial ?
Puis-je procéder moi-même au réétalonnage de mon four commercial, ou dois-je faire appel à un technicien ?
Pourquoi mon four cuit-il de manière inégale, avec des points chauds concentrés sur un seul côté ?
Quelle est la durée de vie moyenne des éléments chauffants d'un four commercial ?
Que signifie l'écart entre la température affichée par le four et le résultat de cuisson obtenu ?
Faut-il réparer ou remplacer un four commercial qui présente des problèmes de température à répétition ?
Quelle est l'impact d'une chute de tension sur les performances de chauffage des fours commerciaux ?
Articles connexes




Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.