Quand une ligne de production de poisson ou de légumes en conserve n'atteint pas sa capacité nominale, la plupart des directeurs de production ont pour réflexe de s'attaquer à la panne la plus visible. Des coutures qui fuient entraînent un réoutillage des soudeuses de boîtes. Les alertes de sous-remplissage déclenchent un étalonnage des buses de remplissage. Une décoloration des produits entraîne des contrôles de température de la cuve de stérilisation. Chacune de ces réactions est adaptée au défaut spécifique qu'elle corrige, mais aucune ne répond à la question qui détermine en réalité le débit de la ligne : quelle station est le goulot d'étranglement de la ligne ?
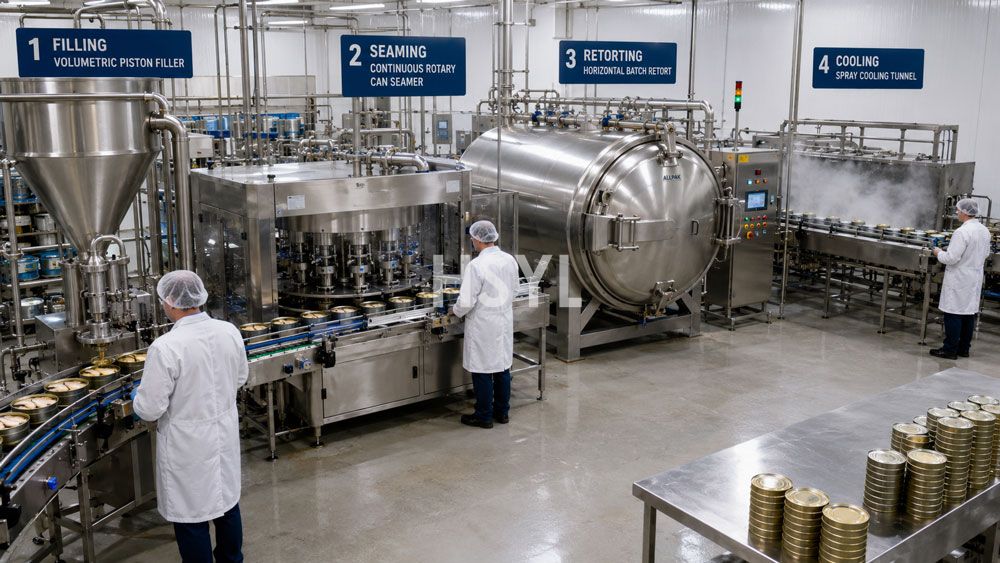
Un goulot d'étranglement n'est pas équivalent à une source de défauts. Les stations de remplissage et de soudure génèrent des problèmes de qualité que les opérateurs identifient immédiatement ; les stations de stérilisation et de refroidissement déterminent la capacité de la ligne, que les directeurs ne mesurent que dans les rapports de fin de poste. Ce n'est pas l'alarme la plus bruyante, mais la station au temps de cycle le plus long, qui fixe le nombre de boîtes que votre ligne peut produire par jour. Pour la majorité des petites et moyennes entreprises de mise en conserve d'aliments utilisant des cuves de stérilisation par lots, cette station est la cuve de stérilisation ou le tunnel de refroidissement, et non la remplisseuse ou la soudeuse de boîtes. Pour une vue d'ensemble plus complète de l'intégration des machines individuelles dans un flux de travail de traitement des produits de la mer, consultez les solutions de HSYLvue d'ensemble des solutions de traitement des produits de la mer.
Ce guide vous présente un cadre diagnostique structuré pour identifier la contrainte réelle d'une ligne de mise en conserve, intégrant les stations de remplissage, de soudure, de stérilisation et de refroidissement. Ce cadre s'applique aux opérations de mise en conserve de thon, de sardine, de maquereau, de viande, de légumes et d'aliments pour animaux produisant entre 5 000 et 60 000 boîtes par jour avec des équipements de stérilisation par lots. Cette méthodologie ne nécessite ni logiciel, ni capteurs spécialisés, ni investissement en capital : il vous suffit d'un chronomètre, d'un clipboard et de la discipline de mesurer avant toute modification.
1. Distinguez le goulot d'étranglement d'un défaut avant d'intervenir sur une quelconque station.
Confondre défauts et goulots d'étranglement est l'erreur de diagnostic la plus fréquente sur les lignes de mise en conserve. Ces deux problèmes appellent des réponses totalement opposées : une source de défaut requiert une intervention qualité (ajustement des outillages, modification des paramètres, cycle de nettoyage ou formation des opérateurs), tandis qu'un goulot d'étranglement demande une intervention sur la capacité (réduction du temps de cycle, ajout de tampons, équipements parallèles ou ajustement de la planification des processus). Appliquer la mauvaise réponse génère des pertes financières et ne résout que très rarement le problème sous-jacent.
Cette distinction diagnostique s'appuie sur trois grandeurs mesurables :
| Concept | Définition | Mode de mesure | Ce qu'il vous indique |
|---|---|---|---|
| Temps de takt | Temps de production disponible divisé par le volume de demande client | Minutes de poste déduction faite des pauses et du nettoyage, divisées par le nombre cible de canettes par poste | Rythme que la ligne doit maintenir pour satisfaire la demande. Si le temps de cycle d'une station dépasse le temps takt, celle-ci ne peut pas suivre. |
| Temps de cycle | Temps requis pour qu'une station traite une unité (ou un lot dans le cas d'un retort) | Mesure au chronomètre de 20 cycles consécutifs, retenir la valeur médiane | Rythme réel atteint par la station. À comparer au temps takt pour identifier les stations fonctionnant au-delà de la limite de capacité. |
| Taux d'utilisation | Rapport du temps de cycle réel au temps de takt, exprimé en pourcentage | Temps de cycle divisé par le temps de takt, multiplié par 100 | Les postes dont le taux d'utilisation dépasse 85% sont des candidats à la contrainte. Ceux dont le taux d'utilisation dépasse 100% ne peuvent pas satisfaire la demande et constituent des goulets d'étranglement avérés. |
Rigueur du diagnostic :Élaborez un graphique de capacité du processus listant le nombre d'unités effectives produites par heure pour chaque poste, avant toute intervention sur un équipement. Le poste présentant la capacité effective la plus faible est le maître de rythme. Les postes en amont fonctionnant plus vite que le maître de rythme accumulent des files d'attente ; les postes en aval fonctionnant plus vite que le maître de rythme sont à l'arrêt en attendant leur approvisionnement. Ces deux symptômes permettent de confirmer l'emplacement du maître de rythme.
2. Poste de remplissage : Haute visibilité, risque de contrainte faible
Les postes de remplissage déclenchent des alarmes plus fréquemment que tout autre poste de la ligne de conditionnement, car les sous-remplissages et surremplissages échouent immédiatement à la vérification du contrôle-pèse en ligne. Ce taux d'alarmes élevé donne l'impression erronée que le remplissage est le goulet d'étranglement de la ligne. En réalité, les remplisseurs à piston volumétriques modernes et les remplisseurs à contrôle de poids fonctionnent nettement plus vite que les cycles de rétortage par lots : les remplisseurs accumulent donc presque toujours des canettes en file d'attente en attendant la sertisseuse ou le rétorteur, au lieu de bloquer l'ensemble de la ligne.
Les véritables goulets d'étranglement liés au remplissage apparaissent dans trois cas de figure précis :
- Variation de viscosité imposant une réduction de la vitesse de la pompe :Un changement de recette produit, d'un conditionnement à l'eau vers un conditionnement à l'huile ou d'une formulation en morceaux vers une formulation en sauce, peut nécessiter de réduire la vitesse de la remplisseuse de 20 à 40 % pour préserver la précision du poids de remplissage. Planifiez les références sensibles à la viscosité sur des lots continus plus longs afin de minimiser la fréquence des changements de format.
- Changement sanitaire de format entre groupes d'allergènes ou d'espèces :Les cycles de nettoyage entre les campagnes de production de thon et de sardine, ou entre les productions d'aliments pour animaux et d'aliments destinés à la consommation humaine, peuvent durer de 45 à 90 minutes par changement de format. Il s'agit d'un goulot d'étranglement lié à la planification, et non au temps de cycle, qui se résout par une planification de campagnes plutôt que par une modernisation des équipements.
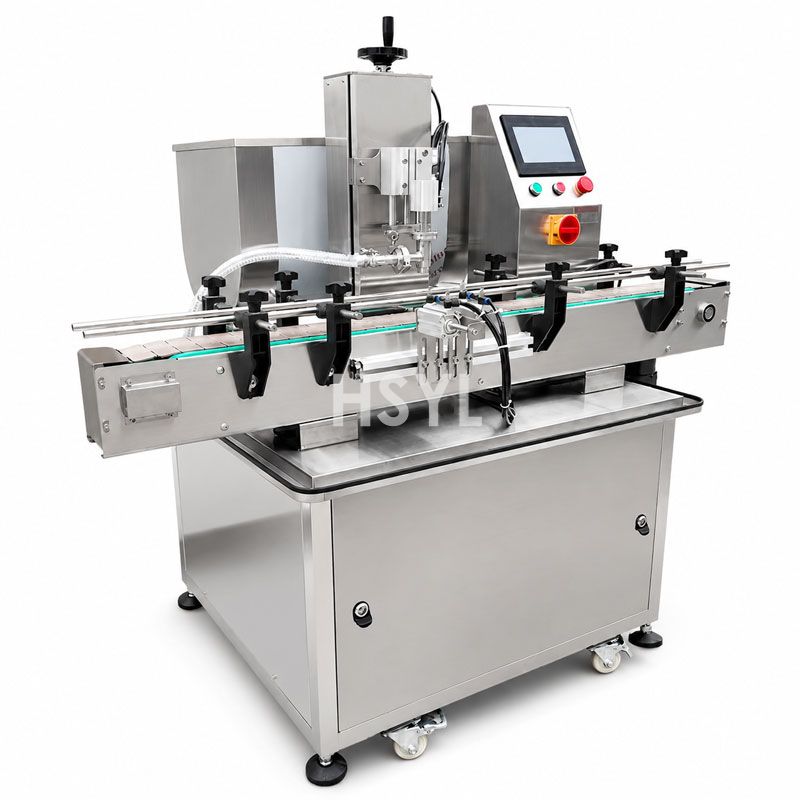
- Taille des particules proche du diamètre de la buse de remplissage :Le thon en morceaux, les mini-maïs entiers ou les variétés de haricots de gros calibre peuvent former un pontage au niveau de la buse de remplissage, ce qui nécessite de réduire la vitesse de remplissage ou de prévoir une buse de plus grand diamètre. Laremplisseuse de boîtes de poissonla sélection de la machine doit adapter la taille des particules à la géométrie de la buse dès l'étape de spécification, et non après son installation.
Si la remplisseuse s'arrête fréquemment mais que la longueur de la file d'attente en aval reste stable, la cause est presque toujours liée au réglage du convoyeur amont ou à la synchronisation de l'alimentation du sertisseur aval, et non à la remplisseuse elle-même. La modification des buses de remplissage sans corriger le réglage des convoyeurs améliore rarement le rendement durable de la ligne de production.
3. Poste de sertissage : Un point de contrôle qualité, et non le maillon qui fixe généralement le rythme de la ligne
Le sertissage permet d’obtenir la jointure hermétique à double pli qui verrouille la boîte. Un sertissage défectueux est à l’origine de fuites, qui ne passent pas les tests de pression de stérilisation ou ne sont pas validées pour la durée de conservation. C’est pourquoi les équipes qualité surveillent cette étape de très près : elles collectent de nombreuses données lors des démontages et réalisent des interventions d’ajustement régulières. Cette vigilance donne l’impression que le sertissage limite la vitesse de la ligne. Mais sur la plupart des lignes de mise en boîte, le sertisseur tourne plus vite que le stérilisateur sous pression : il s’agit donc d’une porte de qualité, et non d’une porte de débit.
Lorsque le sertissage est effectivement le goulot d’étranglement de la ligne, trois conditions sont réunies dans la plupart des cas :
| Condition | Symptôme | Cause fondamentale | Mesure corrective |
|---|---|---|---|
| Utiliser des diamètres de boîtes inédits sans avoir validé le changement d’outillage correspondant | Pannes fréquentes de démontage lors du premier poste de travail suivant un changement de diamètre | Les rouleaux de la soudeuse et le mandrin ne sont pas adaptés aux nouvelles spécifications des boîtes ; les pressions des rouleaux de première et seconde opération sont réglées à l'estimation plutôt que par une procédure validée | Établir une procédure de changement de série écrite incluant les valeurs de couple, les mesures d'écartement des rouleaux et le protocole de démontage post-changement de série. Valider trois boîtes prélevées sur chaque broche avant de reprendre la production. |
| Fonctionnement à une cadence supérieure au CPM nominal de la soudeuse sans amélioration du système de guidage des boîtes | Les boîtes se renversent ou se coincent au niveau de la roue étoile d'alimentation, la soudeuse s'arrête pour dégager les bourrages | La vitesse du convoyeur d'alimentation dépasse le seuil de stabilité des boîtes au niveau du point de transfert ; la géométrie des corps de boîte ne permet pas de maintenir leur orientation sous l'effet d'une force centripète plus importante | Réduire la cadence de la ligne au CPM nominal de la soudeuse, ou installer des rails de guidage des boîtes ainsi qu'un kit de mise à niveau de la roue étoile de transfert prévu pour un fonctionnement à vitesse supérieure. |
| Un niveau de vide trop élevé entraîne l'écrasement des boîtes avant la fin de l'opération de soudure | On observe une déformation visible du corps de la canette à la sortie de la sertisseuse ; l'inspection de la soudure après démontage révèle un crochet de corps trop court. | L'évacuation de la chambre à vide attire le corps de la canette vers l'intérieur avant la mise en place du couvercle ; ce défaut est fréquent sur les canettes en aluminium à paroi mince ou les canettes en acier de grand diamètre lorsque le réglage du vide est trop poussé. | Baissez le niveau de vide pour l'aligner sur la plage préconisée par le fabricant pour le type de canette concerné, ou passez à l'échappement mécanique (fermeture par flux de vapeur) pour la référence impactée. Un réglage du vide à 25 à 29 inHg ne convient pas à toutes les applications. |
Si un défaut de sertissage arrête la ligne, la première vérification à effectuer porte sur l'approvisionnement en canettes depuis le dépalettiseur ou la goulotte d'alimentation du retort — ces deux éléments peuvent générer des blocages mécaniques qui sont facilement confondus avec des pannes de sertisseuse. Lasertisseuse sous vide dédiée aux canettes de poisson en conserveest conçu pour maintenir un débit continu largement supérieur à la capacité d'un retort de traitement par lot standard ; les problèmes de débit sur la ligne de sertissage proviennent donc la plupart du temps de dysfonctionnements d'intégration, et non de la sertisseuse elle-même.
4. Le retort de stérilisation : le régulateur habituel du rythme de débit de production
Le retort de stérilisation est la station de traitement thermique où les canettes scellées sont soumises à leur cuisson de stérilisation commerciale. Les cycles de retort par lot durent entre 45 et 90 minutes, selon le type de produit, la taille de la canette, la technologie de l'autoclave et la valeur de létalité F0 définie par l'autorité compétente en matière de procédés. Aucun gain de vitesse au niveau du remplissage ou du sertissage ne permet de compenser une durée de maintien de 65 minutes dans le retort : les canettes s'accumulent simplement à l'entrée de l'autoclave jusqu'à ce qu'un nouveau panier soit libéré.
Le retort constitue le goulot d'étranglement de la ligne de production dans trois situations courantes :
- Taille de lot inférieure au débit de la remplisseuse entre deux cycles :Si la remplisseuse produit 1 200 canettes pendant un cycle de retort de 60 minutes mais que le panier du retort ne peut contenir que 800 canettes, 400 canettes s'accumulent dans la file d'attente à chaque cycle. Au bout de 8 heures, la file dépasse 3 000 canettes et entraîne l'arrêt de la remplisseuse. Les solutions consistent à utiliser des paniers plus grands, des cuves de retort supplémentaires ou une planification échelonnée multi-cuves.
- Plusieurs recettes partagent un même retort :Des cibles F0 différentes, des temps de montée en température distincts et des paramètres de refroidissement variables ne permettent pas de regrouper les produits dans un même lot. Le changement de recette entraîne 15 à 30 minutes d'inactivité du retort, auxquelles s'ajoute la purge de vapeur. Planifiez les produits nécessitant un processus similaire en campagnes de production pour maximiser l'utilisation des cuves.
- Une température de l'eau de refroidissement trop élevée allonge la durée du cycle :Lorsque la température en entrée de l'eau de refroidissement dépasse 25 °C, la phase de refroidissement dure considérablement plus longtemps pour atteindre la température d'empilage sans risque. Dans les régions tropicales ou pendant les opérations estivales, une température de l'eau de refroidissement trop élevée peut ajouter 10 à 20 minutes à chaque cycle de retort, réduisant ainsi le débit journalier de 15 à 25 % de manière imperceptible.
Comment confirmer que le retort constitue le goulot d'étranglement de votre ligne de production
- Calculer le débit effectif de l'autoclave: Nombre de boîtes par panier × nombre de paniers par autoclave ÷ temps de cycle total. Pour un autoclave d'une capacité de 1 200 boîtes avec un cycle de 65 minutes, le débit effectif est d'environ 1 108 boîtes par heure.
- Comparer au débit de la remplisseuse: Si le débit de la remplisseuse dépasse celui de l'autoclave de plus de 15 %, l'autoclave constitue la contrainte de production. Ce seuil de 15 % permet de prendre en compte l'absorption normale des tampons et les légères variations de vitesse.
- Mesurer la longueur de la file d'attente en amont de l'alimentation de l'autoclave: Une file d'attente qui s'allonge sur plusieurs cycles consécutifs confirme que les postes en amont tournent plus vite que ce que l'autoclave peut absorber. Une file d'attente stable ou en réduction suggère que l'autoclave suit le rythme de production.
- Vérifier le taux d'utilisation de l'autoclave par rapport au temps de poste disponible: Si l'autoclave fonctionne plus de 85 % du temps de poste disponible (chargement, déchargement et nettoyage entre les lots inclus), c'est lui le poste pacemaker de la ligne. Si son taux d'utilisation est inférieur à 70 %, cherchez la contrainte de production sur un autre poste.
Éliminer les goulets d'étranglement de l'autoclave sans acheter de nouvel équipement
- Installer un second panier d'autoclave et décaler les cycles de traitement: Deux autoclaves avec des démarrages décalés permettent d'atteindre un débit quasi continu avec des équipements de traitement par lots. Quatre autoclaves disposant de cycles de 65 minutes décalés de 16 minutes chacune produisent en moyenne un lot fini toutes les 16 minutes.
- Optimiser les durées de montée en température et de refroidissement: Une meilleure maîtrise de l'alimentation en vapeur, des séquences de ventilation optimisées et l'intégration d'un refroidisseur à recirculation permettent de réduire la durée totale du cycle de 8 à 15 % sans modifier la valeur F0 validée. Toute modification des paramètres de montée en température ou de refroidissement doit être soumise à validation par le responsable du processus avant toute mise en application.
- Regrouper les produits selon des paramètres de traitement similaires: Regrouper les SKU partageant la même cible F0, la même température d'autoclave et la même gamme de formats de boîtes en campagnes de production uniques afin de minimiser les changements de paniers vides et les temps d'arrêt liés aux changements de recette.
- Augmenter la densité de chargement des paniers d'autoclave: L'emballage en nid d'abeille décalé permet de placer environ 15 % de boîtes supplémentaires par couche par rapport à l'emballage en grille carrée alignée pour les boîtes rondes, sans aucun investissement complémentaire en équipement.
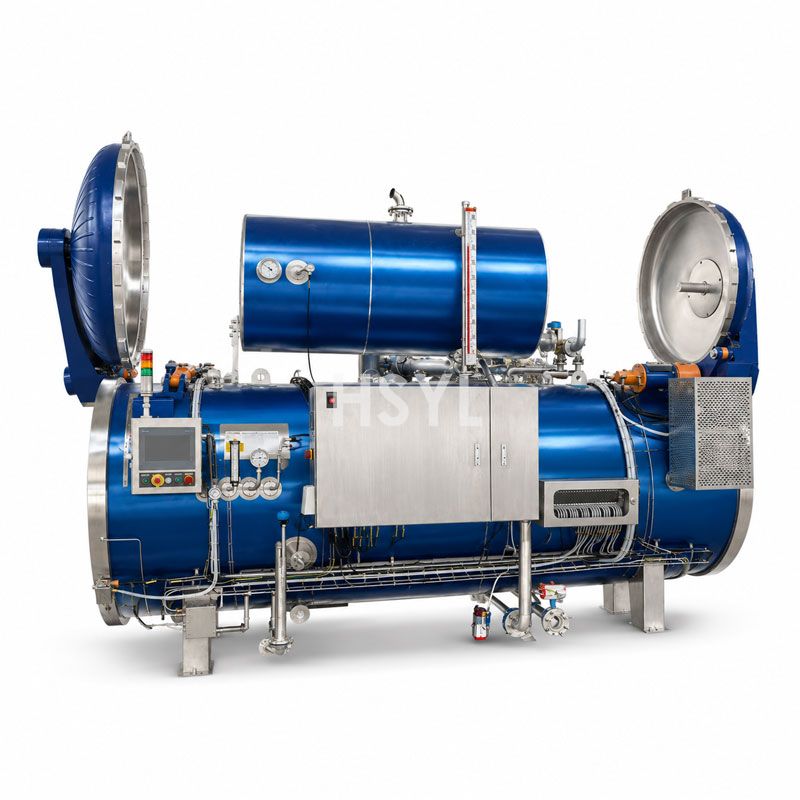
Pour une présentation détaillée de la sélection des cuves de stérilisation autoclave, des modes de chargement des paniers, du calcul de la valeur F0 et du fonctionnement décalé multi-cuves, reportez-vous au guide associé surfacteurs de conception du lot de stérilisateur autoclave, des paniers et du procédéLeautoclave pour poissons en conservela page produit détaille les configurations d'équipement spécifiques aux applications de conserverie de poisson.
5. Refroidissement : La perte de capacité insoupçonnée
Le refroidissement fait l'objet de moins d'attention que la stérilisation autoclave, car il génère moins d'alarmes et fonctionne en continu plutôt que par lots discrets. Mais il peut constituer un goulot d'étranglement aussi important, voire plus, que l'autoclave, notamment pour les exploitations situées en climat chaud ou les équipements dotés d'une infrastructure d'eau de refroidissement sous-dimensionnée. Après stérilisation autoclave, les boîtes doivent passer de la température de traitement (généralement 118 à 124 °C) à la température d'empilage sécurisée (généralement 38 à 40 °C) avant de pouvoir être étiquetées, encaissées et palettisées.
La capacité de refroidissement dépend de trois variables que les responsables omettent fréquemment de suivre :
| Variable | Plage cible | Impact en cas de dépassement de la plage cible | Contrôle diagnostic |
|---|---|---|---|
| Température de l'eau de refroidissement à l'entrée | Doit être inférieure à 20 °C pour un refroidissement par pulvérisation, et à 18 °C pour un refroidissement par immersion | Tout écart de 5 °C au-dessus de la valeur cible augmente le temps de refroidissement de 15 à 25 %. Une température de l'eau supérieure à 25 °C peut empêcher d'atteindre la température cible du récipient, quel que soit le temps de séjour. | Enregistrez la température de l'eau du refroidisseur toutes les heures pendant tout le poste. Repérez les périodes où la température atteint son pic et établissez un lien avec les baisses de cadence de la ligne. |
| Pression du système de pulvérisation ou débit pour le refroidissement par immersion | pression de pulvérisation comprise entre 2 et 4 bars ; débit d'immersion de 15 à 50 m³/h, adapté à la taille de la cuve. | Un débit ou une pression insuffisants entraînent un refroidissement inhomogène selon les positions des paniers, nécessitant un allongement du temps de séjour pour que la canette la plus froide atteigne la température visée. | Mesurez la pression au niveau de l'entrée du manifold de pulvérisation. Vérifiez l'état des buses pour détecter toute accumulation de tartre ou un blocage partiel. Comparez les valeurs du débitmètre aux spécifications techniques de l'équipement. |
| Espacement des canettes au sein du tunnel de refroidissement. | Un écart minimal de 5 mm est requis entre deux canettes adjacentes sur le convoyeur de refroidissement ; un espacement sur une seule couche est recommandé pour les grandes canettes. | Un espacement trop serré génère de l'ombrage thermique : les canettes situées au centre d'un groupe refroidissent plus lentement que celles en périphérie. Le temps de refroidissement doit donc être allongé pour s'adapter à la canette la plus lente. | Mesurez la température au centre des canettes à plusieurs emplacements sur toute la largeur du convoyeur, à l'aide d'un thermomètre infrarouge portable ou d'un enregistreur de données de température. |
Coût caché d'un refroidissement insuffisant :Lorsque la capacité de refroidissement est inférieure à la productivité des autoclaves, les opérateurs sont contraints d'ouvrir les portes des équipements prématurément ou d'empiler les boîtes encore humides. Ces deux méthodes présentent des risques importants pour la qualité et la sécurité des produits : une ouverture trop précoce des portes peut ne pas garantir une létalité F0 suffisante dans la boîte dont le réchauffement est le plus lent, tandis que l'empilage de boîtes humides favorise les contaminations post-traitement dues à des micro-fuites au niveau des soudures lorsque la boîte se refroidit et crée un vide d'air. Aucune de ces pratiques n'est autorisée par les protocoles de traitement thermique validés, mais elles sont pourtant courantes en situation de capacité de refroidissement insuffisante. La bonne solution consiste à renforcer la capacité de refroidissement, et non à mettre en péril la sécurité du processus.
Solutions aux goulots d'étranglement du refroidissement
- Privilégiez la mesure de la température au cœur des boîtes plutôt que la température en surfaceEn effet, la température en surface atteint le seuil cible bien avant la température au cœur des boîtes. Pour valider l'efficacité du refroidissement, équipez des boîtes échantillons de thermocouples placés au point central et enregistrez la courbe de refroidissement réelle.
- Augmentez le débit d'eau ou installez des refroidisseurs à recirculationSi la température de l'eau ambiante constitue le facteur limitant, un système de refroidisseur à recirculation dimensionné pour la demande de refroidissement maximale permet de réduire la température de l'eau d'entrée de 8 à 15 °C, et donc de diminuer le temps de refroidissement de 30 à 50 %.
- Échelonnez les horaires de déchargement des autoclavesPlanifiez le déchargement des cuves d'autoclave tout au long du poste pour lisser les pics de charge frigorifique, plutôt que de décharger plusieurs équipements en même temps et de saturer le tunnel de refroidissement.
- Ajouter une seconde étape de refroidissement: Un système de refroidissement à deux étages, doté d'une pulvérisation haute température en phase initiale et d'une immersion basse température en phase finale, permet d'atteindre la température cible des boîtes avec un temps de séjour total inférieur de 30 à 40 % à celui d'un système à une étape fonctionnant à la même température d'eau.
6. Aperçu comparatif des quatre postes
Les écarts cumulés sur les quatre postes font clairement apparaître l'emplacement des goulots d'étranglement habituels sur les lignes de conditionnement en boîte fonctionnant par batch avec retort :
| Poste | Temps de cycle habituel par unité | Mode de défaillance courant | Défaut ou enjeu de capacité | Probabilité de goulet d'étranglement de la ligne de production |
|---|---|---|---|---|
| Chargement en cours... | Temps en secondes par canette | Sous-remplissage, surremplissage, dérive de la viscosité | Défaut visible immédiatement au poste de contrôle-pesée | Bas — la cadence de fonctionnement est généralement plus rapide que celle d'un rétort |
| Couture | Temps en secondes par canette | Fuite de soudure de canette, usure des outillages, dérive du niveau de vide | Défaut visible lors du démontage ou lors du test d'étanchéité de l'autoclave | Bas — la cadence de fonctionnement est généralement plus rapide que celle d'un rétort |
| Autoclave | entre 45 et 90 minutes par lot de production | Limite par lot, arrêt imposé par l'autorité du procédé, déviation F0 | Capacité — calculée d'après le débit enregistré en fin de poste | Niveau élevé — c'est le pacemaker standard des lignes de fabrication par lot |
| Refroidissement | entre 15 et 40 minutes par lot de production | Température de l'eau, capacité du tunnel, espacement entre les boîtes | Capacité — mesurée au moment de l'atteinte de la température d'empilage | Niveau moyen-élevé — équivalent à celui d’un retort dans les climats chauds |
7. Protocole de diagnostic réalisable en un seul poste de travail
L’identification du véritable goulot d’étranglement sur une ligne de mise en boîte nécessite un poste de mesure ciblé, et non des semaines de collecte de données. Le protocole présenté ci-dessous permet d’obtenir un diagnostic justifiable après 8 à 10 heures d’observation :
- Cartographiez le temps de takt de chaque station à l’aide d’un chronomètre et d’un comptage de 100 boîtes: Tenez-vous à chaque station successivement, chronométrez le temps de traitement de 100 boîtes (ou de réalisation d’un lot pour le retort), divisez ce temps par 100 pour obtenir le temps de cycle par unité. Répétez l’opération pour les postes de remplissage, de sertissage, de retort et de refroidissement.
- Calculez le pourcentage d’utilisation de chaque station: Divisez le temps de cycle réel par le temps de takt, puis multipliez le résultat par 100. La station présentant le taux d’utilisation le plus élevé supérieur à 85 % est celle qui constitue le goulot d’étranglement potentiel. Les stations dont le taux d’utilisation est inférieur à 70 % fonctionnent avec une capacité excédentaire.
- Identifiez les points où les files d’attente s’accumulent: Parcourez la ligne de production toutes les 30 minutes et prenez des photos des points d'accumulation. Si des canettes s'empilent devant un poste, cela signifie que ce poste définit le rythme de la ligne. Si aucune canette n'est présente devant un poste, c'est que celui-ci est en sous-alimentation du fait d'une contrainte située en amont.
- Consultez les registres des temps d'arrêt sur les 10 jours de production écoulés.: Temps d'arrêt total accumulé par poste. Le poste présentant le temps d'arrêt accumulé le plus long n'est pas forcément le goulot d'étranglement de la ligne : les postes qui s'arrêtent régulièrement peuvent être bloqués par une contrainte située en aval, ou en sous-alimentation du fait d'une contrainte en amont. Recoupez ces données avec les observations des files d'attente.
- Validez les observations à l'aide d'un test contrôlé.: Augmentez la cadence du poste suspecté d'être le goulot d'étranglement de 10 %, en ayant recours à des heures supplémentaires, à un opérateur supplémentaire ou à un ajustement temporaire des paramètres dans les limites préalablement validées. Si la production totale de la ligne augmente d'environ 10 %, vous avez confirmé qu'il s'agit bien de la contrainte. Si la production augmente de moins de 5 %, le poste suspecté n'est pas le véritable goulot d'étranglement : répétez le test sur le poste candidat suivant.
- Documentez les résultats du diagnostic et planifiez la mise en œuvre des correctifs.: Consignez le diagnostic, les mesures justificatives et l'intervention sur les capacités recommandée dans un résumé d'une page destiné à la direction. Identifier une contrainte sans prévoir de correction planifiée ne permet aucune amélioration du débit de production.
8. Où investir en priorité : Le calcul du ratio coût-valeur.
Une fois le goulot d'étranglement identifié, il s'agit de déterminer s'il convient d'investir des capitaux pour étendre cette station ou d'extraire davantage de capacité de l'équipement existant via des ajustements opérationnels. La logique coût-valeur diffère selon la station :
| Station à goulot d'étranglement | Solution opérationnelle (Faible investissement) | Solution nécessitant un investissement (Investissement élevé) | Logique de délai de récupération de l'investissement classique |
|---|---|---|---|
| Chargement en cours... | Lots continus plus longs, gestion de la viscosité, ajustement de la cadence du convoyeur | Tête de remplissage additionnelle, deuxième remplisseur parallèle, système de changement de série automatisé | Les solutions opérationnelles sont quasi systématiquement privilégiées. L'ajout d'un investissement n'est justifié que si la plage de viscosité dépasse réellement les capacités de l'équipement existant. |
| Couture | Procédures de transition validées, inventaire des outillages, synchronisation du convoyeur d'entrée | Sertisseuse à CPM plus élevé, seconde sertisseuse parallèle, mise à niveau du système de guidage automatique des boîtes | Privilégiez d'abord les corrections opérationnelles. L'ajout d'investissements en capital n'est justifié que lorsque le débit soutenu dépasse de plus de 20 % le CPM nominal de la sertisseuse en service. |
| Autoclave | Planification échelonnée des multiples cuves, optimisation de la densité de chargement des paniers, réduction du temps de montée en température dans les limites validées, regroupement des campagnes de production par recette | Deuxième cuve de traitement thermique sous pression, cuve de plus grande capacité, conversion en système de traitement thermique continu | Les améliorations opérationnelles permettent de récupérer 10 à 25 % de capacité pour un coût quasi nul. L'ajout d'une seconde cuve est justifié une fois que toutes les améliorations opérationnelles ont été mises en œuvre et que la croissance de la demande est confirmée. |
| Refroidissement | Contrôle de la température de l'eau, nettoyage des buses de pulvérisation, ajustement de l'espacement des boîtes, échelonnement de la décharge de la cuve de traitement thermique | Système de refroidissement à recirculation, tunnel de refroidissement additionnel, conversion en système de refroidissement à deux étages | Les interventions correctives opérationnelles permettent de récupérer 5 à 15 % de capacité. L'ajout d'un refroidisseur présente généralement un délai d'amortissement de 12 à 24 mois lorsque la température actuelle de l'eau dépasse 25 °C. |
Règle de séquence des investissements :Il convient toujours d'optimiser au maximum la capacité via des interventions correctives opérationnelles avant de s'engager dans des dépenses en capital. Ces interventions sont réversibles, présentent un faible risque et génèrent des résultats mesurables immédiats. À l'inverse, les investissements en équipements sont irréversibles, nécessitent une validation et ne produisent des bénéfices qu'une fois les délais d'installation et de mise en service écoulés. La séquence correcte à suivre est : d'abord les interventions correctives opérationnelles, ensuite la mesure des performances, puis l'investissement en capital — en aucun cas l'inverse. Une erreur fréquente consiste à acheter un remplisseur plus rapide alors que la contrainte réelle concerne le temps de cycle de l'autoclave (retort) ; le remplisseur plus rapide ne fait qu'accumuler des files d'attente plus importantes sans améliorer le débit global de la ligne.
9. Gestion continue des goulets d'étranglement
Les goulets d'étranglement ne sont pas fixes. Lorsque les conditions de la ligne évoluent — rotation des recettes, variations des matières premières, usure des équipements, amélioration des compétences des opérateurs, changements de température saisonniers — le poste constituant la contrainte peut se déplacer. Un goulet d'étranglement au niveau de l'autoclave (retort) résolu par l'ajout d'une deuxième cuve peut déplacer la contrainte vers l'étape de refroidissement ou de sertissage. Une revue mensuelle des goulets d'étranglement permet d'éviter que la ligne ne fonctionne en dessous de sa capacité, au cas où personne n'aurait remarqué le déplacement de la contrainte.
La revue mensuelle doit reprendre le protocole de diagnostic d'un seul poste sous une forme condensée : 2 heures d'observation des files d'attente, recalcul du taux d'utilisation à partir des derniers journaux d'arrêt, et vérification que le goulet d'étranglement identifié lors de la précédente revue est toujours le poste pacemaker. Si la contrainte a été déplacée, planifier la prochaine série d'interventions opérationnelles ou d'investissements en capital sur le nouveau poste pacemaker, et non sur l'ancien.
Cette discipline s'applique quelle que soit l'échelle de la ligne. Les petites conserveries artisanales produisant 2 000 canettes par jour comme les usines industrielles en produisant 60 000 par jour tirent toutes deux profit d'une identification explicite des goulets d'étranglement. La méthodologie de diagnostic est identique ; seule la réponse en termes d'investissements en capital diffère en fonction du volume de production et de la trajectoire de croissance.
Ressources associées à la planification des lignes de production de conserves et aux équipements dédiés
Les ressources présentées ci-dessous traitent de la sélection des équipements, de la conception des procédés d'autoclave et de la planification des lignes de production, des éléments directement liés au diagnostic des goulets d'étranglement et aux décisions d'extension de capacité :
- Autoclave de stérilisation pour conserves : Facteurs de conception des lots, des paniers et des processus— Présentation complète de l'architecture des autoclaves de stérilisation, du choix du fluide caloporteur, des modes de chargement des paniers, du développement des cycles F0 et du fonctionnement décalé de plusieurs cuves. Complément naturel à ce guide de diagnostic, il détaille les choix de conception qui déterminent si l'autoclave risque de devenir un goulet d'étranglement dès l'origine.
- Autoclave de stérilisation pour poissons en conserve— Fiche technique des équipements présentant les configurations d'autoclaves de stérilisation spécialement adaptées au traitement thermique des poissons en conserve, avec des plages de capacité utiles pour les calculs de goulets d'étranglement.
- Sertisseuse sous vide pour boîtes de conserve de poisson— Fiche technique de la sertisseuse permettant de vérifier si son temps de cycle est compatible avec un débit supérieur à la capacité de l'autoclave, ou si une mise à niveau de la sertisseuse est nécessaire avant de pouvoir résoudre le goulet d'étranglement associé à l'autoclave.
- Machine de remplissage de conserves de poisson— Fiche technique de la remplisseuse présentant les configurations de remplissage volumétrique et pilotées par pesée, avec des plages de débit qui déterminent si le poste de remplissage peut faire office de station tampon ou constituer lui-même une contrainte selon les formulations de produits.
Foire aux questions
Quel est le goulet d'étranglement le plus fréquent sur une ligne de production de conserves alimentaires ?
Comment identifier la station de votre ligne de mise en conserve qui constitue un goulot d'étranglement ?
L'installation d'un remplisseur plus performant permet-elle d'augmenter le débit global de votre ligne de mise en conserve ?
Pourquoi le retort constitue-t-il un goulot d'étranglement sur les lignes de mise en conserve fonctionnant par lots ?
Quel est l'impact de la température de l'eau de refroidissement sur la capacité de votre ligne de mise en conserve ?
Dans le cadre d'une analyse de ligne de conditionnement, quelle est la distinction entre le temps de takt et le temps de cycle ?
Pour augmenter la production de votre ligne de conditionnement, faut-il prioriser la mise à niveau du poste de remplissage ou du rétort ?
Comment améliorer le débit de votre rétort sans investir dans l'achat d'une nouvelle cuve ?
À quel moment faut-il installer un convoyeur tampon entre les stations d'une ligne de conditionnement ?
Articles connexes




Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.