Synthèse de la direction
Ce guide transpose l'expérience du terrain en décisions de conception et de mise en service pour les lignes de mise en conserve de poisson. Il détaille chaque étape, du prétraitement au remplissage, au sertissage et à la stérilisation, tout en mettant en lumière les arbitrages opérationnels essentiels pour garantir un lancement réussi et une fiabilité durable.
Principaux modes de défaillance et leurs impacts sur la conception de la ligne
- Espace de tête et moussage: les garnitures huileuses ou en sauce emprisonnent l'air et la mousse, ce qui altère la géométrie du serti et la létalité de l'autoclave. À traiter lors des étapes de remplissage et de pré-sertissage.
- Contamination du serti: la présence d'huile ou de saumure sur la collerette ou le couvercle provoque un glissement du serti et des fuites. Un transfert hygiénique et un nettoyage ciblé sont indispensables.
- Charge thermique irrégulière: les lots de boîtes mixtes (différences de masse de remplissage ou de conductivité thermique) créent des zones sous-traitées ; assurez l'uniformité des lots ou utilisez un profilage détaillé de l'autoclave.
- Temps d'arrêt lors des changements de série: les changements fréquents de références exigent des systèmes de déconnexion rapide, des structures modulaires et des bibliothèques de recettes validées pour maintenir un TRS satisfaisant.
Vue d'ensemble du flux de production (haut niveau)
- Réception et calibrage du poisson cru → parage et précuisson optionnelle.
- Portionnage et mélange avec saumure, huile ou sauce dans des cuves de cuisson contrôlées.
- Remplissage à chaud ou à froid en conserve ; minimiser la hauteur de chute et la turbulence.
- Orientation des boîtes, pose du couvercle, extraction du vide (si applicable) et sertissage.
- Contrôle d'étanchéité, accumulation et mise en attente avant autoclavage.
- Stérilisation (par lots, rotative ou continue) avec cartographie thermique et validation.
- Refroidissement, séchage, marquage, palettisation et stockage.
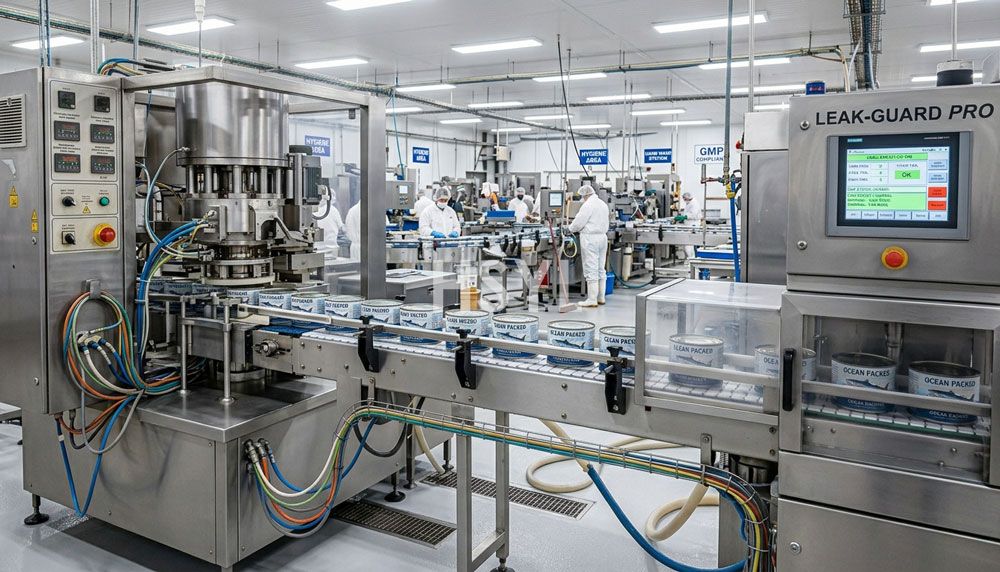
Équilibrage de ligne et alignement du takt — règles pratiques
Définissez un takt d'usine cible basé sur des cycles de postes et un taux de disponibilité réalistes (en tenant compte du nettoyage planifié et de la maintenance préventive). Dimensionnez les modules en amont et en aval pour maintenir un tampon d'accumulation court et stable avant l'autoclave. Les zones de stockage non contrôlées prolongent la variabilité et compliquent la validation thermique.
Check-list d'ingénierie pour l'équilibrage de ligne
| Article | Critères de décision |
|---|---|
| Takt cible | Basé sur l'objectif de production journalier et le temps de fonctionnement disponible par poste |
| Capacité tampon | Autonomie de 10 à 20 minutes de production pour permettre de courtes interruptions |
| Points de contrôle croisé | Débit de remplissage vs capacité de sertissage vs débit de l'autoclave |
| Postes de travail | À placer aux points de rupture de ligne prévisibles pour une réactivité optimale |
Gestion du remplissage et du jeu de tête — contrôles techniques
Pour les produits à morceaux (poisson) et les sauces visqueuses, la remplisseuse doit combiner une agitation robuste, un dosage volumétrique (déplacement positif) et une immersion de buse contrôlée pour éviter la formation de mousse. Lorsque l'espace de tête présente un risque, installez une hotte à vide ou une station d'extraction d'air entre le remplissage et le sertissage. Cette séquence simple — dosage, stabilisation, vide, sertissage — réduit les défauts de sertissage bien plus efficacement qu'une correction après défaillance.
Sertissage et inspection : les priorités
La qualité du serti est un enjeu à la fois mécanique et hygiénique. Priorisez :
- Présentation répétable des boîtes (indexation des nids ou supports guidés par servomoteur).
- Rouleaux de sertissage régulièrement calibrés et contrôle du couple.
- Mesure automatisée du profil du serti en cas de risque réglementaire élevé.
- Pièges à huile et protections pour éviter la contamination des rebords ; prévoyez des procédures de nettoyage rapide lors des changements de références (SKU).
Stérilisation et validation thermique : approche pratique
Choisissez le type d'autoclave en fonction de la variabilité du produit et de vos besoins de productivité. Les autoclaves discontinus (batch) offrent la flexibilité nécessaire pour les petites séries et les conditionnements complexes, tandis que les autoclaves continus ou rotatifs sont adaptés aux lignes à haut débit constant. Quel que soit votre choix, la validation thermique doit être considérée comme un livrable de conception : placez les capteurs de validation aux emplacements représentatifs des boîtes et cartographiez les points froids critiques avant la validation de la production.
Compromis opérationnels
- Autoclave par lots : validation simplifiée par cycle, mais main-d'œuvre et encombrement au sol accrus par tonne.
- Autoclave rotatif/continu : débit supérieur et consommation énergétique par unité réduite, mais exige une homogénéité accrue des types de boîtes et des systèmes de contrôle plus complexes.
- Extraction sous vide : réduit les risques au niveau du sertissage, mais augmente les coûts des équipements en amont et l'entretien des pompes à vide.
Conception hygiénique et contraintes de maintenance
Concevez la tuyauterie et les collecteurs pour l'accès NEP (CIP) ; évitez les zones mortes horizontales dans les conduites de remplissage et de transfert. Utilisez des finitions de surface de qualité alimentaire sur les pièces en contact et prévoyez des colliers de serrage à déconnexion rapide pour les composants nécessitant une inspection quotidienne. Établissez un calendrier opérationnel distinguant le nettoyage rapide de la stérilisation complète de la ligne afin de limiter les temps d'arrêt.
Erreurs d'appréciation courantes des acheteurs et comment les éviter
- Ne pas présumer que la vitesse de la sertisseuse détermine seule la capacité de la ligne : vérifiez plutôt le takt global, en incluant l'inspection et la cadence de l'autoclave.
- Ne sous-estimez pas la charge de maintenance des systèmes à vide : intégrez les cycles de remplacement des filtres et des pompes dans votre modélisation des dépenses d'exploitation (OPEX).
- Ne comptez pas sur l'improvisation de l'opérateur pour l'hygiène : intégrez l'accès facilité et le démontage sans outils directement dans l'encombrement de la machine.
Matrice des paramètres — éléments à spécifier dans l'appel d'offres
| Spécifications | Pourquoi est-ce important ? |
|---|---|
| Objectif de production journalière (caisses/jour) | Détermine le type d'autoclave et le dimensionnement de la remplisseuse/soudeuse |
| Formats de produits principaux | La consistance (morceaux, pâte ou saumure) influence la conception du remplisseur et de la trémie |
| Formats de boîtes et types de couvercles | Définition des nids, de l'outillage de sertissage et de la géométrie de chargement du retort |
| Exigences de validation | Cartographie thermique et périmètre documentaire pour les organismes de réglementation |
| Fréquence de changement | Influence le choix des montages modulaires et la conception de nettoyage rapide |
Conseils de démarrage et de mise en service directement du terrain
- Réalisez une validation initiale avec le remplissage critique et l'empilement de boîtes le plus lourd prévu ; cela permet d'éviter les imprévus lors de la réception.
- Mise en service par étapes courtes et mesurables : essais mécaniques, tests électriques à sec, essais hydrauliques, puis essais produits et validation thermique.
- Maintenez un petit kit de pièces de rechange sur site pour un remplacement rapide des joints d'étanchéité, des joints de soupape et des filtres à vide durant les 90 premiers jours de production.
- Formez une équipe locale au contrôle de base des sertissages et aux tests de fuite par chute de pression ; cela permet de détecter les anomalies avant qu'elles n'impactent la durée de conservation.
Guide de décision — points de sélection rapide
- Si la mixité des références (SKU) fluctue et les lots sont de petite taille, privilégiez la flexibilité (autoclave par lots, têtes de remplissage modulaires).
- Si le débit est stable et l'échelle de production importante, privilégiez l'intégration d'un autoclave continu et l'enregistrement thermique automatisé.
- Si la formule contient beaucoup d'huile ou de particules, exigez un contrôle de l'espace de tête et une inspection rigoureuse des sertissages avant d'accepter les offres.
Sujets connexes
- Ligne de production de conserves alimentaires
- Ligne de production automatisée de conserve de poisson
- Stérilisation en autoclave pour la conserverie de poisson
Appel à l'action
Si vous prévoyez l'installation ou la mise à niveau d'une ligne de conserverie de poisson, transmettez votre objectif de takt actuel, votre liste de SKU principaux ainsi que les utilités disponibles sur votre site à notre équipe d'ingénierie. Nous pourrons analyser les risques d'implantation, vous suggérer un type d'autoclave et vous fournir une check-list de validation préliminaire pour la planification de vos tests FAT et SAT.
Foire aux questions
Quelles sont les utilités minimales requises pour exploiter une ligne de conserverie de poisson (vapeur, électricité, air comprimé) ?
Comment choisir entre un autoclave discontinu (batch) ou continu pour mon usine ?
Quelle est la méthode recommandée pour réduire les défauts de sertissage sur les produits de poisson gras ?
Comment structurer le FAT et la validation thermique lors des tests de réception ?
Est-il possible de traiter des lots de boîtes mixtes dans un autoclave continu ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.