Zonage hygiénique : Le principe de la barrière physique
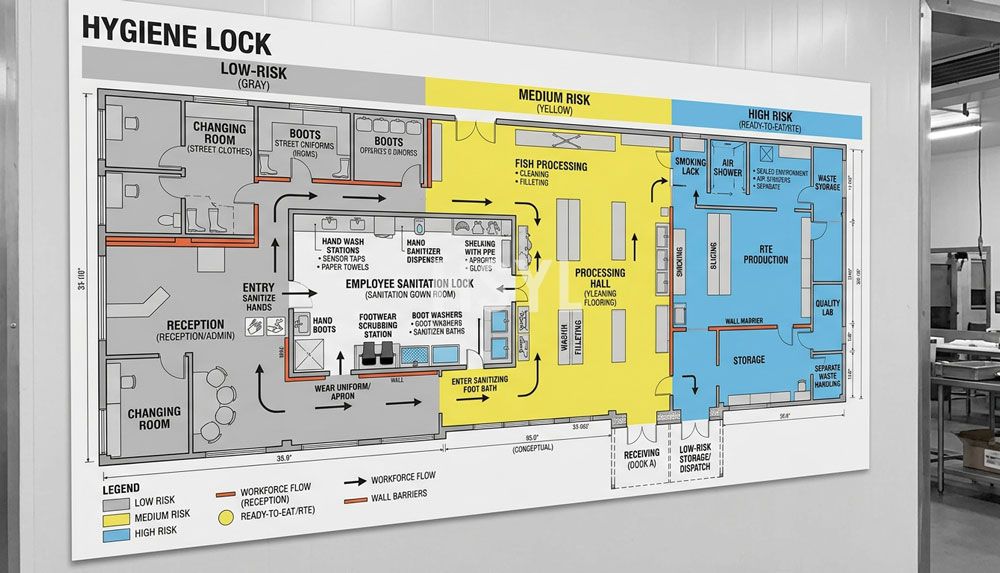
Dans l'industrie de la transformation des produits de la mer, l'aménagement au sol constitue la principale barrière contre la contamination biologique. Les ingénieurs doivent mettre en œuvre un modèle de zonage strict, divisant l'usine en zones de soins faibles (préparation humide), de soins modérés (pré-cuisson et remplissage) et de soins élevés (post-scellage et autoclavage). Cette séparation physique empêche les matières premières, à forte charge microbienne initiale, d'entrer en contact avec les conserves stériles déjà transformées.
Dans la zone de réception, les poissons sont déchargés, triés et stockés dans des cuves d'eau réfrigérée. L'aménagement doit pouvoir supporter une consommation d'eau élevée et d'importants volumes de déchets organiques. Le sol doit présenter une pente minimale de 1:50 vers des caniveaux en acier inoxydable pour éviter toute stagnation d'eau. L'eau stagnante est un foyer majeur de pathogènes tels que Listeria monocytogenes, qui colonise facilement les sols en béton humide.
Lors du passage du tri à l'éviscération, les déchets doivent être évacués immédiatement. Nous concevons les zones d'éviscération avec des systèmes d'extraction sous vide sous le plancher ou des convoyeurs à vis fermés. Cette configuration évite l'usage de canaux à déchets ouverts, qui libèrent des bactéries aérosolisées dans l'air ambiant. Les systèmes de traitement de l'air doivent maintenir une pression négative dans cette zone de préparation afin de garantir que le flux d'air circule des salles de remplissage stériles vers les quais de manipulation des produits bruts.
Pour respecter les normes de sécurité alimentaire, l'accès aux différentes zones doit se faire via des sas d'hygiène dédiés. Ces postes comprennent des lave-bottes, des tourniquets de désinfection des mains et des zones de changement de chaussures. En intégrant ces sas directement dans la structure des murs, les responsables de production éliminent le risque de transfert de contaminants de la zone brute vers les zones de transformation stériles. Les directives de base pour ces installations sont définies dans lesRéglementations HACCP de la FDA pour les produits de la mer.
Traitement thermique et goulot d'étranglement de la pré-cuisson
La pré-cuisson est l'étape critique qui détermine la texture, la teneur en humidité et le rendement final des poissons en conserve. Qu'il s'agisse de sardines, de maquereaux ou de thon, le poisson doit être chauffé pour libérer l'humidité et coaguler les protéines avant le sertissage. Toutefois, la pré-cuisson est traditionnellement un processus par lots ou semi-continu, ce qui introduit une variabilité de flux dans une ligne de conditionnement par ailleurs continue.
Lors de la conception de l'implantation, le tunnel de pré-cuisson nécessite un espace physique important ainsi que des raccordements aux fluides conséquents. Les conduites de vapeur haute pression, les tuyaux de retour de condensats et les hottes d'extraction industrielles doivent être intégrés à la structure du plafond. Une mauvaise conception de l'évacuation de la vapeur entraîne des condensations tombant du plafond sur les lignes de produits ouverts, ce qui constitue une violation grave des normes d'hygiène.
Nous gérons la transition du mode par lots vers le mode continu en installant des zones de refroidissement et de tamponnage automatisées immédiatement après le pré-cuiseur. Après la sortie du tunnel de vapeur, le poisson chaud doit être refroidi rapidement pour stopper la cuisson et raffermir la chair avant la découpe et le conditionnement. L'implantation doit prévoir suffisamment d'espace au sol pour les convoyeurs de refroidissement ou les chambres de refroidissement sous vide. Si le refroidissement est trop lent, la chair se dégrade lors du conditionnement, ce qui augmente le taux de fragmentation et réduit le rendement des emballages haut de gamme.
Pour les opérations à haute capacité, nous suggérons l'utilisation d'unligne de production automatisée de mise en conserve de poisson. Cette configuration permet de relier directement la sortie du pré-cuiseur à des remplisseuses rotatives automatisées. L'automatisation réduit la dépendance à la main-d'œuvre, stabilise la précision du poids de conditionnement et améliore le rendement global de la ligne.
Automatisation vs Main-d'œuvre : l'aménagement des processus
Lors de la conception des zones de pré-traitement et de remplissage, les ingénieurs sont confrontés à un arbitrage majeur : machines automatisées versus parage et conditionnement manuels. Dans les marchés où la main-d'œuvre est peu coûteuse, les tables de conditionnement manuelles sont souvent privilégiées pour leur faible investissement initial. Toutefois, le conditionnement manuel exige une surface au sol nettement plus importante. Une table de conditionnement manuel pour 30 opérateurs nécessite environ 15 mètres linéaires, sans compter l'espace de dégagement nécessaire pour les opérateurs, les bacs d'approvisionnement et les chariots de collecte des déchets.
Cette large empreinte au sol liée au conditionnement manuel accroît la surface de la salle blanche, augmentant ainsi directement les coûts d'installation et d'exploitation des systèmes CVC. De plus, les tables de conditionnement manuelles présentent des risques hygiéniques majeurs : chaque contact humain augmente le risque de contamination microbiologique. À l'inverse, les remplisseuses automatiques de poches conditionnent les morceaux de poisson avec un contact minimal, grâce à un indexage mécanique à haute vitesse capable d'atteindre des cadences allant jusqu'à 250 boîtes par minute, pour une empreinte au sol de seulement 4 m².
Les systèmes de remplissage automatisés permettent aussi de réduire drastiquement les pertes de produit (giveaway). Un opérateur manuel peut surremplir une boîte de 2 à 5 grammes pour garantir la conformité au poids net réglementaire. Bien que cela semble négligeable, sur une ligne de 100 000 boîtes par jour, un surremplissage moyen de 3 grammes représente 300 kg de matière première perdus chaque jour. Avec les cours actuels des produits de la mer, cette perte de rendement peut rapidement annuler les économies réalisées sur la main-d'œuvre par rapport à l'investissement initial en une seule saison.
Équilibrage de ligne : Calcul de la capacité de tamponnage
Une erreur courante dans l'aménagement des usines de conserve de poisson est l'absence de capacité de tampon entre la station de remplissage et la sertisseuse double. La sertisseuse double est l'équipement le plus sensible de la ligne en raison de sa haute cadence. Si la sertisseuse s'arrête à cause d'un blocage de boîte ou d'un problème d'alimentation des couvercles, l'ensemble de la ligne de remplissage et de pré-traitement en amont sera à l'arrêt en l'absence de capacité d'accumulation.
Nous calculons les besoins en convoyeurs d'accumulation selon une formule simple basée sur le débit et le temps de rétablissement. Si la ligne tourne à 120 boîtes par minute et que le temps de réaction moyen d'un opérateur pour résoudre un arrêt mineur de la sertisseuse est de 3 minutes, le système de tampon doit pouvoir stocker au moins 360 boîtes. Cela est réalisé à l'aide de tables d'accumulation bidirectionnelles multi-voies ou de convoyeurs à spirale verticaux.
Les transitions entre le remplisseuse et la sertisseuse doivent être fluides et linéaires. Tout changement brusque de vitesse ou de direction provoquera des éclaboussures, particulièrement lors du remplissage de poisson dans l'huile ou la saumure. L'huile sur le rebord de la boîte empêche un sertissage propre, ce qui peut compromettre l'étanchéité lors du processus de stérilisation (autoclave). Par conséquent, tous les convoyeurs de cette section doivent être équipés de variateurs de fréquence (VFD) configurés pour des accélérations et décélérations progressives.
Configuration du Nettoyage en Place (NEP/CIP) et de la distribution des fluides
Un aménagement haute performance doit prévoir le cheminement des lignes de nettoyage en place (NEP/CIP), des conduites de distribution chimique, des arrivées d'eau et des systèmes d'air comprimé. La station de NEP doit être située de manière centrale afin de minimiser la longueur des réseaux de tuyauterie. Les longs réseaux de tuyauterie NEP entraînent des pertes thermiques, des chutes de pression et un gaspillage accru de produits chimiques lors des phases de rinçage. Les cuves de produits chimiques par lots doivent être installées dans un bac de rétention avec une ventilation adéquate pour la manipulation sécurisée des émanations acides et caustiques.
Lors du processus de nettoyage, la ligne est divisée en circuits hygiéniques distincts. Les convoyeurs de préparation des matières premières, les composants internes du précuiseur, les cuves de mélange de sauce et les remplisseuses volumétriques sont nettoyés séquentiellement. Dans notre configuration, nous prévoyons des collecteurs de tuyauterie dédiés sur chaque machine afin de permettre un raccordement rapide à la boucle CIP centrale. Cette conception modulaire du système d'assainissement réduit les temps de changement de série et garantit des protocoles de nettoyage validés et constants, conformes aux normes internationales de sécurité alimentaire.
Les descentes de fluides depuis le plafond doivent utiliser des collecteurs en acier inoxydable plutôt que des tuyaux flexibles. Les tuyaux flexibles qui serpentent au sol présentent des risques de chute pour les opérateurs et retiennent l'eau, créant ainsi des foyers de prolifération bactérienne. En acheminant l'électricité, la vapeur, l'eau et l'air comprimé verticalement depuis les supports suspendus jusqu'aux machines, les ingénieurs libèrent l'espace au sol, ce qui facilite le nettoyage à grande eau et l'inspection visuelle lors des changements de poste.
La salle de stérilisation (autoclaves) : flux de circulation et sécurité
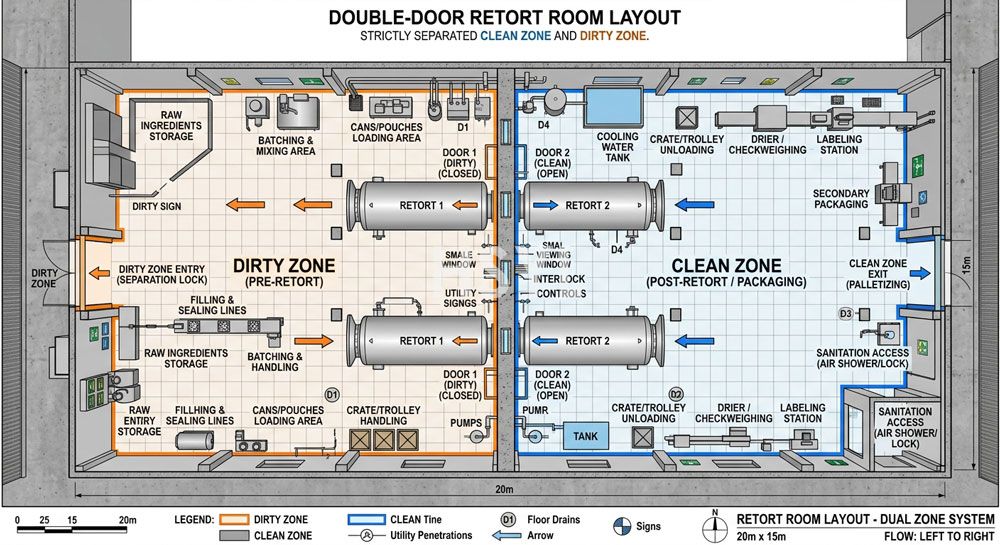
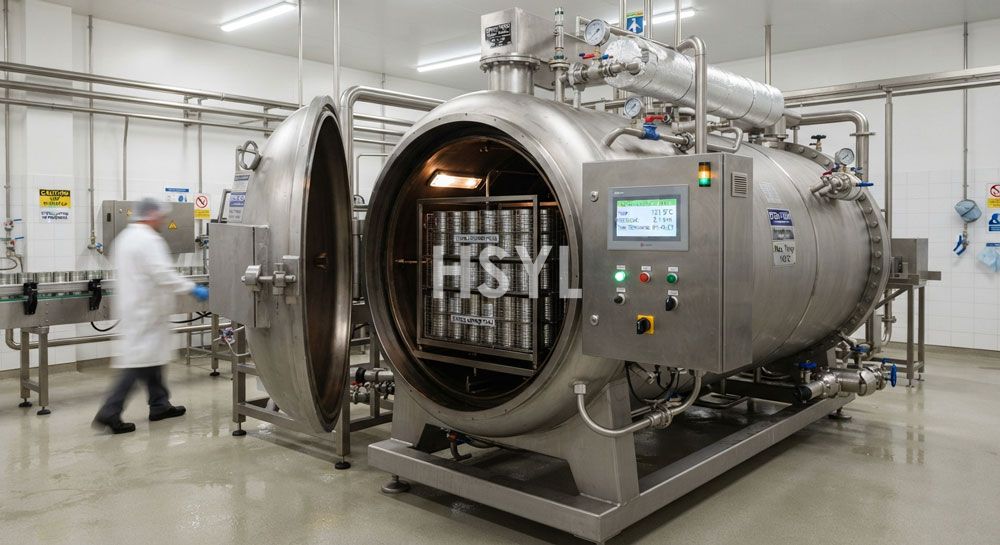
La salle de stérilisation est la zone de traitement thermique où le poisson en conserve atteint la stérilité commerciale. Étant donné que cette zone gère à la fois des boîtes non stérilisées (produit cru) et stérilisées (produit fini), l'aménagement doit empêcher tout risque de mélange. L'introduction d'une seule boîte non autoclavée dans l'entrepôt de conditionnement peut provoquer des épidémies de botulisme et des rappels de produits massifs.
Pour garantir la sécurité, la configuration des autoclaves doit suivre un flux linéaire avec une barrière physique séparant les zones de chargement et de déchargement. Les autoclaves à double porte (type passage) sont idéaux pour cet usage. Les paniers non traités entrent par le côté chargement, le cycle de stérilisation s'effectue, puis les paniers ressortent du côté opposé dans la zone propre de refroidissement et de conditionnement.
Si des contraintes d'espace imposent l'utilisation d'autoclaves à porte simple, nous mettons en place un système rigoureux de rubans indicateurs chimiques à changement de couleur sur chaque panier. De plus, l'aménagement doit inclure des barrières physiques qui ne s'ouvrent qu'une fois le cycle de stérilisation terminé, guidant les paniers traités vers la station de déchargement. Dans nos conceptions sur mesure, telle laligne de conserve de poisson clé en main, nous utilisons des chargeurs et déchargeurs de paniers d'autoclave automatisés. Ce système de manutention mécanique réduit les coûts de main-d'œuvre et minimise le risque de cabossage des boîtes, fréquent lors du chargement manuel. Les boîtes cabossées sont souvent sujettes à des défauts de soudure lors du cycle de stérilisation à haute pression.
Génie structurel : Drainage, pentes et fondations
Les usines de transformation des produits de la mer constituent l'un des environnements les plus corrosifs du secteur agroalimentaire. Les protéines de poisson, le sel, les huiles et les agents de nettoyage corrosifs comme l'hydroxyde de sodium dégradent rapidement les matériaux de construction standards. La conception structurelle du sol et des fondations doit donc être conçue de concert avec l'implantation des équipements.
Toutes les machines de production doivent être installées sur des socles en béton aux angles arrondis pour éviter l'accumulation de résidus. La double sertisseuse, qui pèse plusieurs tonnes et fonctionne avec des pièces mécaniques de type mouvement alternatif, nécessite une fondation dédiée et isolée des vibrations. Si la sertisseuse est fixée directement à la dalle de sol principale, les vibrations structurelles se propageront jusqu'aux machines de remplissage, entraînant des variations de poids et des défauts de sertissage.
Le drainage du sol est un autre point critique. Nous préconisons l'utilisation de caniveaux à fente en acier inoxydable plutôt que des drains rectangulaires classiques. Les caniveaux à fente sont plus faciles à nettoyer et évitent la stagnation d'importants volumes d'eau. La tuyauterie de drainage sous le sol doit être composée de matériaux résistants aux agents chimiques, tels que le polyéthylène haute densité (PEHD) ou l'acier inoxydable de qualité acide, afin de supporter les produits de nettoyage chauds et corrosifs évacués lors des cycles de nettoyage en place (NEP/CIP).
Comparaison des stratégies d'implantation
Le choix de la configuration d'implantation dépend de l'emprise au sol de votre usine et de vos points de raccordement aux réseaux. Le tableau ci-dessous compare les trois types de plans de masse les plus courants pour les lignes de mise en conserve de poisson.
| Schéma d'implantation | Encombrement au sol | Accès pour le nettoyage | Contrôle de flux | Capacité d'extension |
|---|---|---|---|---|
| Linéaire (droit) | Espace long et étroit | Excellent (ouvert des deux côtés) | Direct (idéal pour les lignes de convoyage droites) | Insuffisant (nécessite une extension du bâtiment) |
| En U | Pièce carrée ou de grande largeur | Moyen (centre encombré) | Bon (quais de déchargement partagés) | Excellent (possibilité d'étendre la boucle inférieure) |
| En L | Espace d'angle ou bâtiment en biais | Bon | Modéré (nécessite des transferts à 90°) | Modéré |
Nous recommandons généralement une configuration linéaire pour les nouvelles installations (greenfield). Elle assure une séparation optimale des zones d'hygiène. Toutefois, pour les bâtiments existants dont la longueur est limitée, une configuration en U permet de mutualiser les quais de réception des matières premières et d'expédition des produits finis, optimisant ainsi l'espace et réduisant les coûts de structure.
Check-list d'optimisation Act-Now pour ingénieurs de production
Si vous constatez une baisse de l'efficacité de ligne ou des problèmes d'hygiène avec votre installation actuelle, effectuez les audits suivants sur votre plan de masse :
- Vérifiez la pente du sol :Vérifiez que la pente du sol est d'au moins 1:50 vers les canaux de drainage. La stagnation de l'eau dans la zone de préparation est une source majeure de Listeria.
- Mesurer la capacité du convoyeur tampon :Calculez si votre système d'accumulation peut absorber au moins 5 minutes de débit maximal. Sinon, ajoutez des boucles de convoyeur modulaires.
- Inspecter l'isolation de la sertisseuse double :Vérifiez que la sertisseuse est ancrée sur un bloc de béton armé, séparé de la dalle principale par des patins d'amortissement élastomères.
- Vérifier le sens de circulation de l'air :Assurez-vous que le flux d'air va de la salle de remplissage (zone d'hygiène élevée) vers la salle de préparation des matières premières (zone d'hygiène plus faible), et jamais l'inverse.
Mise en œuvre de l'implantation sur site
Nous avons conçu une configuration sur mesure pour uneusine de conserve de produits de la mer intégrée. Pour ce projet, la longueur de l'usine était limitée, mais la hauteur sous plafond était importante. Nous avons optimisé l'espace en installant une mezzanine pour les dépalettiseurs de boîtes vides et les goulottes à alimentation par gravité. Cette optimisation de l'implantation a permis de gagner 120 m² de surface au sol et de maintenir les emballages vides à l'écart de la zone de transformation humide.
Sujets connexes
- Options de lignes de conserve de poisson à petite échelle
- Sourcing d'une usine de mise en conserve de poisson clé en main : Guide d'achat B2B
- Calcul du coût d'une ligne de mise en conserve de poisson : Guide d'ingénierie B2B
Optimisez votre configuration de transformation des produits de la mer
Concevoir un atelier qui concilie sertissage à haute cadence et processus thermiques complexes exige une expertise technique approfondie. Nos consultants sont à votre disposition pour analyser vos plans, calculer les zones tampons d'équilibrage de ligne et configurer vos équipements selon vos objectifs de rendement. Contactez HSYL dès aujourd'hui pour concevoir votre futur aménagement de ligne de production.
Foire aux questions
Quelle surface est généralement requise pour une ligne de conserve de poisson de 20 000 boîtes par jour ?
Comment prévenir la contamination croisée entre la zone de préparation brute et la zone post-stérilisation ?
Faut-il utiliser une sertisseuse atmosphérique ou sous vide pour la mise en conserve du thon ?
Quel est le délai de livraison standard pour les lignes de conserverie de produits de la mer clés en main de HSYL ?
Une ligne de mise en conserve de sardines peut-elle être reconvertie pour le maquereau ?
Comment est géré le nettoyage dans un environnement de transformation de poisson (milieu humide) ?
Quelle inclinaison est recommandée pour le sol de l'usine afin de garantir un drainage optimal ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.