Le virage stratégique vers les systèmes de transformation de produits de la mer clés en main
Lorsqu'un directeur technique ou des opérations évalue un nouveau projet de conserverie de produits de la mer, la prise de décision est souvent complexifiée par un dilemme d'achat classique. Faut-il acquérir des machines autonomes auprès de plusieurs fournisseurs spécialisés pour minimiser l'investissement initial (CapEx), ou investir dans une unité de mise en conserve de poisson clé en main parfaitement intégrée ? En trente ans de dépannage, de mise en service et de gestion de lignes de transformation, j'ai vu de nombreuses usines pâtir d'un approvisionnement fragmenté. L'assemblage partiel d'une ligne entraîne quasi systématiquement des décalages de cadence, des problèmes d'intégration et des renvois de responsabilité entre fournisseurs lorsque la production n'atteint pas les objectifs de débit prévus.
La production de conserves de produits de la mer est un processus à gros volumes et faibles marges, où la rentabilité dépend directement du rendement de la matière première et du taux de disponibilité des lignes. Face à la pénurie de main-d'œuvre mondiale, l'augmentation des coûts de l'énergie et les normes d'hygiène strictes, l'inefficacité opérationnelle n'est plus une option. Une unité clé en main unifiée résout ces problématiques en intégrant l'ensemble du site de production en un système cohérent. Pour aider les acheteurs techniques et les ingénieurs à prendre des décisions d'investissement éclairées, nous allons analyser les arbitrages techniques et les réalités opérationnelles qui dictent la conception d'une usine de transformation clé en main.
CapEx vs OpEx : Le coût total de possession (TCO) dans le secteur de la conserverie de produits de la mer
L'erreur majeure des services achats est de sélectionner un équipement sur la base du seul devis initial le plus bas. Dans l'industrie agroalimentaire à gros volumes, l'amortissement des machines ne représente qu'une faible part du coût total de possession (TCO). Le véritable enjeu financier se joue quotidiennement sur le gaspillage de matières premières, la consommation d'eau et de vapeur, et les arrêts pour nettoyage. Une ligne plus économique mais mal intégrée peut rapidement vous coûter des centaines de milliers de dollars en perte de marge opérationnelle sur une seule année d'exploitation en deux équipes.
En choisissant un partenaire d'ingénierie clé en main, votre investissement initial (CapEx) couvre l'harmonisation des capacités des machines, l'automatisation centralisée et la distribution des fluides et énergies. En optimisant ces interfaces dès la conception, vous sécurisez votre budget d'exploitation à long terme. Des sertisseuses doubles de haute qualité, des fileteuses automatisées et des autoclaves rotatifs isolés peuvent exiger un investissement de départ plus important, mais ils garantissent un retour sur investissement (ROI) bien plus rapide grâce à l'optimisation des rendements et la réduction des pertes énergétiques. Pour une analyse détaillée d'une installation haute capacité réussie, consultez notreÉtude de cas : Usine de conserverie de poisson automatique de 8 000 boîtes par heure.
L'équation du rendement : Protéger vos marges sur les matières premières
Dans toute usine de conserve de produits de la mer, le poisson brut — qu'il s'agisse de sardines, de maquereaux ou de thons — constitue votre principal coût opérationnel récurrent. En conséquence, une baisse de rendement de seulement 2 % peut faire basculer la rentabilité d'un quart de travail de transformation. L'éviscération manuelle, la coupe des queues et l'emballage manuel dépendent fortement de la dextérité des opérateurs, ce qui entraîne un surdosage important du produit : les employés ont tendance à trop remplir les boîtes pour éviter les pénalités liées au non-respect du poids net.
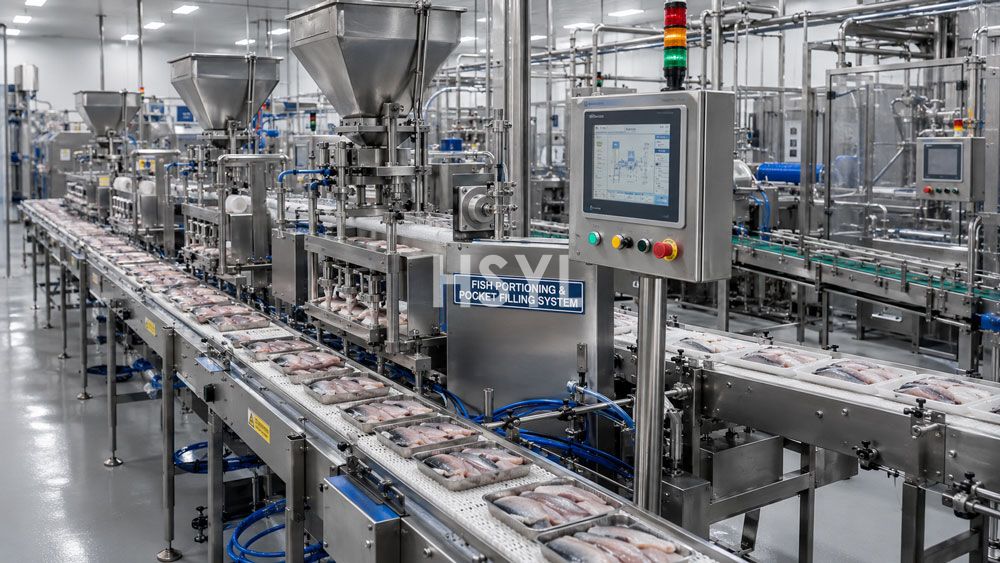
Une usine clé en main automatisée résout ce problème grâce à l'intégration de systèmes de découpe de haute précision et de portionnement automatisé. Les machines d'éviscération assistées par le vide retirent les viscères proprement, sans déchirer la chair délicate de la zone ventrale des sardines ou des anchois. Cette précision de coupe préserve l'aspect visuel du produit tout en maximisant la récupération des protéines. Pour le thon et le poisson en morceaux, des remplisseurs rotatifs automatiques compressent les filets et les découpent en bouchons cylindriques précis, garantissant une variation de poids extrêmement faible. Cette précision limite le surremplissage et protège directement votre rentabilité. Pour découvrir les configurations de machines permettant d'atteindre ces paramètres de rendement, consultez nosÉquipement de ligne de mise en conserve de poisson automatique HSYLspécifications techniques.
Équilibrage des fluides : Dimensionnement des réseaux de vapeur, d'eau et d'air
Une erreur d'ingénierie courante dans les lignes de mise en conserve non intégrées est le mauvais dimensionnement et l'équilibre des systèmes de distribution des fluides. La stérilisation thermique dans les autoclaves à vapeur nécessite des appels de vapeur massifs et soudains pour porter la température de la chambre au point de consigne de 121 °C. Si votre collecteur de vapeur et votre tuyauterie de chaudière sont dimensionnés uniquement pour des charges moyennes, le démarrage d'un cycle d'autoclave provoquera une chute de pression pour les pré-cuiseurs et les stations de dosage en amont, entraînant une baisse des températures de processus.
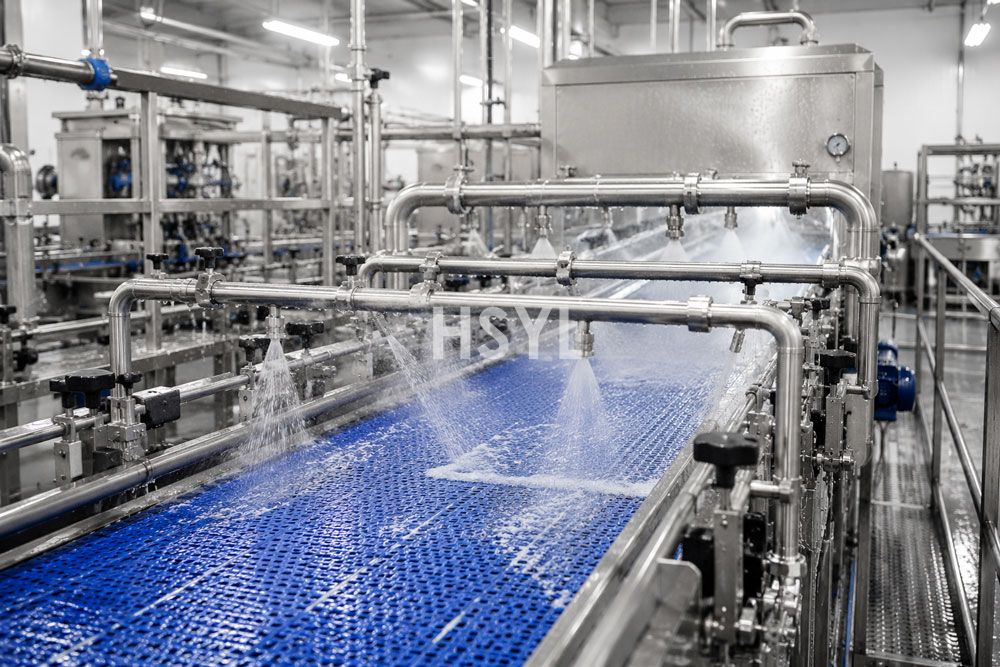
Pour éviter ce déficit de ressources, une usine clé en main bien conçue intègre des collecteurs d'accumulation de vapeur dédiés et des boucles de régulation de pression pour tamponner les pics de consommation des autoclaves. De même, la gestion de l'eau doit être rigoureuse. Les autoclaves clés en main sont équipés de systèmes de refroidissement par cascade ou par pulvérisation, recyclant l'eau via une tour de refroidissement en circuit fermé. Plutôt que de rejeter l'eau chaude directement dans le réseau d'eaux usées, l'énergie thermique est récupérée et l'eau est chlorée pour être réutilisée lors des cycles de refroidissement suivants. Cette gestion intégrée des ressources respecte les normes environnementales et d'ingénierie détaillées dans nosSolutions de lignes de conserverie de poisson clés en main HSYL.
Réalités de la main-d'œuvre et de la conception d'hygiène & en atelier
La main-d'œuvre qualifiée devenant de plus en plus rare et coûteuse, les usines agroalimentaires modernes doivent minimiser la dépendance humaine. L'acquisition d'une ligne clé en main entièrement automatisée permet à une usine de 20 tonnes par équipe de fonctionner avec une fraction seulement du personnel requis pour des installations manuelles. Toutefois, un haut degré d'automatisation exige une conception hygiénique irréprochable pour éviter que les longs cycles de nettoyage ne réduisent votre temps de production quotidien.
Les huiles et protéines de poisson sont extrêmement collantes et favorisent une croissance bactérienne rapide. Si vos machines présentent des filetages apparents, des cadres horizontaux plats ou des soudures non hygiéniques, des résidus organiques s'accumuleront, créant des risques biologiques. Nos systèmes clés en main sont conçus avec de l'acier inoxydable SUS316L de qualité alimentaire pour toutes les surfaces de contact, des châssis structurels inclinés pour l'auto-drainage, et des boîtiers électriques certifiés IP69K résistants au nettoyage haute pression. L'intégration de buses de nettoyage en place (CIP) directement sur les convoyeurs et les vannes de remplissage permet à vos équipes de désinfecter toute la ligne de production en deux heures au lieu de six, vous faisant gagner quatre heures de production active par jour.
Contrôle du processus thermique et fiabilité du sertissage
La stérilité commerciale et la conservation à long terme ne sont garanties que si le sertisseur double et l'autoclave fonctionnent en parfaite harmonie. Le sertisseur doit appliquer une force précise pour créer un joint hermétique. Toute projection d'huile ou de saumure sur le bord de la boîte lors du remplissage compromettra l'étanchéité, entraînant une contamination microbienne post-traitement. C'est pourquoi le système de remplissage doit être équipé de buses de dosage anti-goutte à arrêt instantané avant le sertissage.
Une fois scellées, les boîtes sont introduites dans l'autoclave à contre-pression. Un traitement thermique sécurisé nécessite un contrôle précis de la répartition de la chaleur et de la pression. Lors de l'introduction de l'eau de refroidissement en fin de cycle de stérilisation, la vapeur se condense instantanément, provoquant une chute de pression rapide dans la chambre. Si la pression interne de la boîte chaude excède la pression de la chambre, les parois peuvent gonfler ou se déformer. Les systèmes d'autoclave clés en main utilisent des vannes de contre-pression modulantes automatiques (air comprimé) pour maintenir l'équilibre des pressions, garantissant l'intégrité des boîtes et la conformité aux normes HACCP de la FDA pour les produits de la mer.
Comparaison des configurations d'usine clé en main
La matrice suivante compare les configurations standard des usines de mise en conserve de poisson clés en main, afin d'aider les responsables techniques à choisir l'échelle de système idéale pour leur installation.
| Dimension du projet | Petite échelle clé en main (Compacte) | Échelle moyenne clé en main (Équilibrée) | Haute capacité clé en main (Automatisation complète) |
|---|---|---|---|
| Capacité d'entrée de poisson brut | 5 - 10 tonnes/jour | 15 - 25 tonnes/jour | 40 - 60+ tonnes/jour |
| Capacité de production de produits finis | 3,000 - 5,000 canettes/heure | 10,000 - 15,000 canettes/heure | 20,000 - 30,000+ canettes/heure |
| Surface au sol estimée | 400 - 600 m² | 1,000 - 1,500 m² | 2,500 - 4,000 m² |
| Dimensionnement de la production de vapeur de la chaudière | 0.8 - 1.0 t/h | 2.0 - 2.5 t/h | 4.5 - 6.0 t/h |
| Besoin en personnel opérationnel | 15 - 20 opérateur(s) | 8 - 12 opérateur(s) | opérateurs 4 - 6 (moniteur SCADA) |
| Niveau de NEP/CIP de l'assainissement & | Pulvérisation manuelle avec remplissage NEP | Intégration NEP complète, châssis inclinés | Cycles NEP automatisés, surpression stérile |
| Horizon de ROI estimé | 18 - 24 mois | 12 - 16 mois | 8 - 12 mois (OpEx par boîte le plus faible) |
Le guide du responsable d'usine pour le sourcing d'une usine clé en main
Si vous êtes en train de rédiger un appel d'offres (RFP) pour une nouvelle usine de conserverie de produits de la mer, ne finalisez pas vos spécifications techniques avant d'avoir effectué ces quatre étapes de vérification d'ingénierie :
- Réalisez une simulation complète du bilan de masse et d'énergie :Exigez que votre fournisseur de solutions clés en main fournisse une simulation de flux complète incluant le bilan de masse (du poisson brut au produit fini en conserve) et le bilan énergétique (vapeur, eau, électricité, air) lors des pics de production. Cela garantit qu'aucune machine ne devienne un goulot d'étranglement artificiel.
- Vérifiez le cloisonnement des zones d'hygiène :Examinez le plan architectural de l'usine avec votre responsable de la sécurité alimentaire. Assurez-vous qu'un mur physique en panneaux sandwich sépare la zone de réception des matières premières de la zone de conditionnement propre, et qu'une surpression d'air stérile est maintenue dans la zone de remplissage pour éviter toute contamination croisée par voie aérienne.
- Exigez un protocole d'automatisation unique :N'acceptez pas le mélange de différentes marques d'automates (PLC) aux protocoles de communication distincts. Exigez une plateforme d'automates unifiée (telle que Siemens ou Allen-Bradley) fonctionnant sur un réseau industriel unique. Cette unité de contrôle est indispensable pour la supervision SCADA centralisée, l'archivage des alarmes et la traçabilité complète des lots.
- Exigez un test d'acceptation en usine (FAT) avec des matières premières réelles :Veillez à ce que votre contrat d'achat stipule une phase de FAT obligatoire sur le site de fabrication. N'autorisez l'expédition qu'après la réalisation par le fournisseur d'un lot de test avec vos produits réels (comme des lombos de thon ou des sardines) afin de valider la précision de la coupe, les tolérances de poids de remplissage et l'intégrité du sertissage sous des conditions de production réelles.
Sujets connexes
- Solutions de lignes de conserverie de poisson clés en main HSYL
- Étude de cas : Usine de conserverie de poisson automatique de 8 000 boîtes par heure
- Équipement de ligne de mise en conserve de poisson automatique HSYL
Appel à l'action
La planification et l'installation d'une conserverie de poisson clé en main constituent une mission d'ingénierie complexe, exigeant un équilibre précis entre vitesse mécanique, thermodynamique de la vapeur et conception d'un aménagement hygiénique. Chez HSYL, nous ne nous contentons pas de fabriquer des machines isolées ; nous concevons et mettons en service des lignes de production clés en main entièrement intégrées, optimisées pour un rendement maximal, un coût de cycle de vie réduit et une conformité réglementaire stricte. Contactez dès aujourd'hui l'équipe d'ingénierie HSYL pour étudier vos plans d'implantation, évaluer vos besoins énergétiques et planifier une consultation personnalisée avec nos directeurs de projets seniors.
Foire aux questions
Quel est le délai de livraison standard pour une conserverie de poisson clé en main HSYL ?
Les usines clés en main de HSYL incluent-elles des systèmes de stockage à froid pour les matières premières ?
Comment HSYL gère-t-elle le prétraitement des eaux usées dans une usine clé en main ?
La ligne de mise en conserve clé en main peut-elle traiter plusieurs espèces, telles que le thon et la sardine, sur la même ligne de production ?
Dépêchez-vous des ingénieurs sur notre site pour l'installation et la mise en service ?
Quelles sont les normes de pression respectées par les autoclaves à retort HSYL ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.