Le rôle de la stérilisation dans la production de conserves de poisson
Dans la transformation des produits de la mer en conserve, la stérilisation n'est pas une étape isolée. C'est le point de contrôle qui détermine si la boîte peut quitter la ligne de production en toute sécurité et être stockée en rayon pendant plusieurs mois.
Pour les ingénieurs spécialisés en usines de produits de la mer, le processus de stérilisation est le point de convergence entre la qualité du produit, l'intégrité du contenant et la conformité réglementaire.
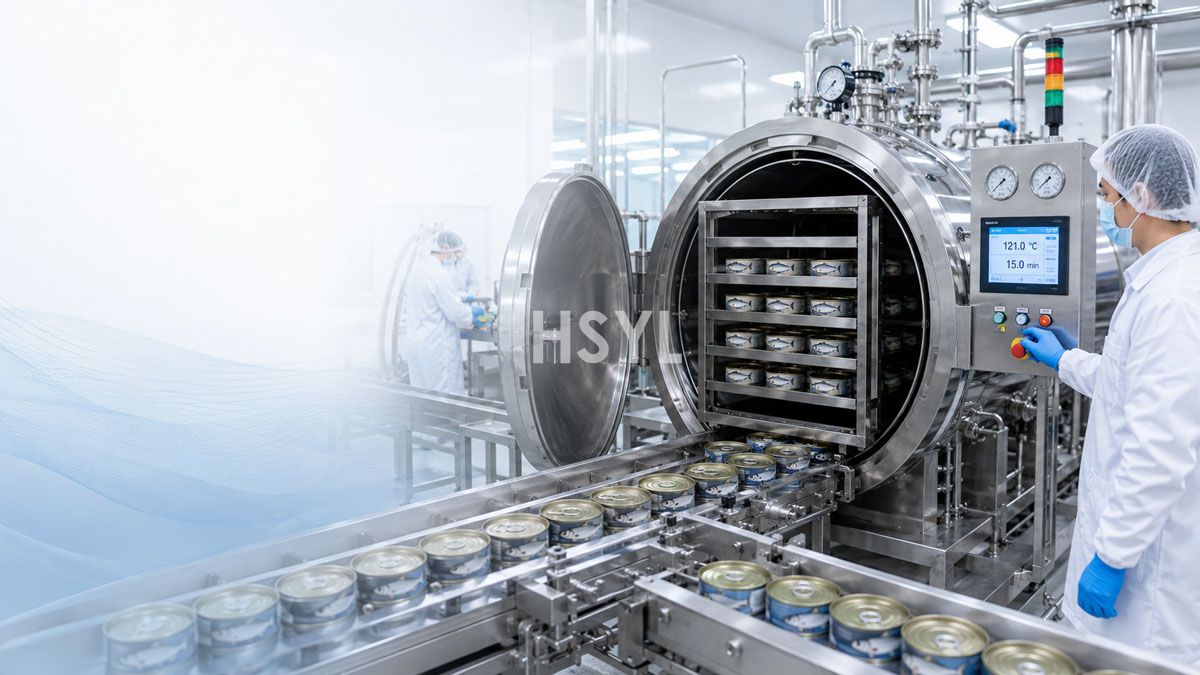
Ce que signifie réellement la « stérilisation des conserves de poisson »
La stérilisation des conserves de poisson consiste à appliquer une énergie thermique suffisante pour inactiver les spores et les agents pathogènes tout en préservant la texture. Cela diffère de la pasteurisation, qui est adaptée aux produits prêts à consommer ayant une durée de conservation plus courte.
Le processus commence après le remplissage et le sertissage, mais l'ensemble de la ligne de production doit être conçu pour supporter cette étape.
Étapes clés du processus de stérilisation
Le processus standard comprend : le remplissage et l'aspiration des canettes, le scellage, le chargement en autoclave, le cycle thermique et le refroidissement. Toute faille dans cette chaîne peut entraîner un rejet immédiat ou une fuite ultérieure.
| Scène | Priorité technique | Problème de production courant |
|---|---|---|
| Le remplissage de & est épuisant | Espace de tête, poids de remplissage, déphasage de l'huile | Film liquide sous le couvercle, vide irrégulier |
| Couture | Ajustement du double serti, serrage, profil du sertissage | Fuites après autoclave ou refroidissement |
| Cycle d'autoclave | Pénétration thermique, contrôle de la pression, temps de montée en température | Viande surcuite, centre de boîte insuffisamment traité |
| Refroidissement | Équilibration rapide, configuration de nettoyage à grande eau | Déformation des boîtes, retard de libération de ligne |
Choisir l'autoclave adapté pour les conserves de poisson
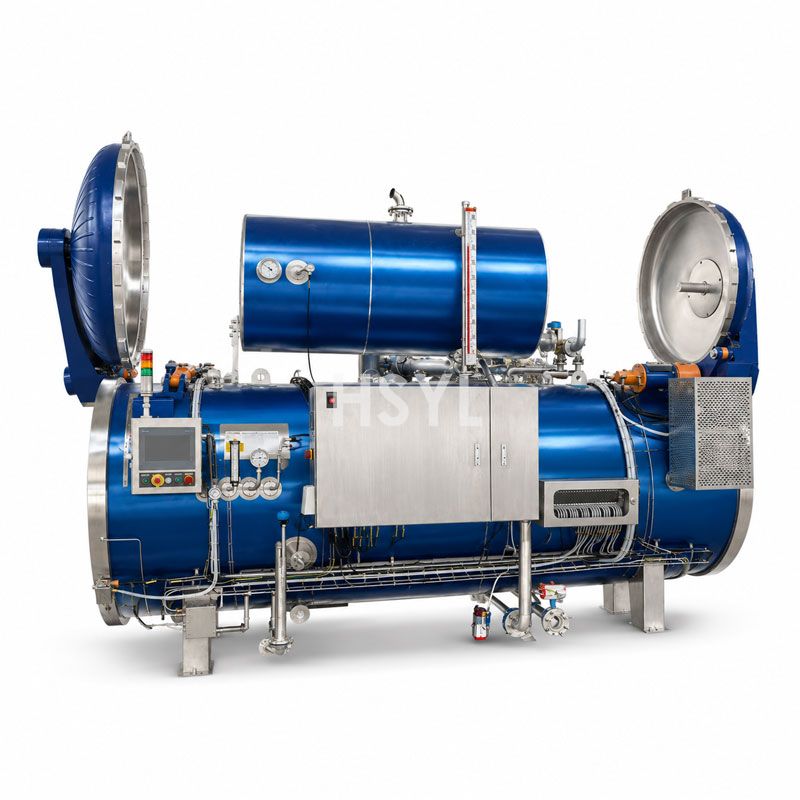
Il existe deux options classiques : les autoclaves discontinus (par lots) et les autoclaves continus ou rotatifs. Le choix dépend de la capacité de la ligne, de la diversité des produits et de l'espace au sol disponible.
Les autoclaves discontinus sont plus faciles à valider, mais les systèmes continus occupent généralement moins d'espace au sol et offrent un meilleur rendement pour un planning de production constant.
Pour plus de détails sur les équipements, consultez la page HSYLautoclave pour poissons en conserve page.
L'importance de l'espace de tête et de l'éventage pour les poissons en conserve
Chaque produit de conserve nécessite un volume d'espace de tête contrôlé. Un excès de gaz laisse une cavité en haut, tandis qu'un manque d'air peut engendrer des problèmes de pression lors de la stérilisation.
L'éventage de la boîte avant le sertissage permet d'éliminer l'air emprisonné et réduit les risques de défaut de sertissage. Cela est crucial pour les produits à base d'huile, qui emprisonnent plus d'air que les produits à base d'eau.
Conception sanitaire et accessibilité de la maintenance
Une zone de stérilisation doit être facile à nettoyer et à inspecter. Les autoclaves, convoyeurs et sertisseuses sont quotidiennement exposés aux graisses de poisson et aux résidus de protéines ; ils doivent donc disposer de points de vidange rapides et de buses de pulvérisation accessibles.
Si la conception de la ligne impose aux opérateurs de démonter la porte de la remplisseuse ou de l'autoclave pour le nettoyage de routine, le taux de disponibilité prévisionnel chutera plus rapidement que toute capacité nominale annoncée.
Erreurs d'ingénierie courantes dans les lignes de stérilisation de conserves de poisson
- spécifier un stérilisateur en se basant uniquement sur le nombre de boîtes plutôt que sur la charge thermique du produit
- placer l'autoclave trop près des zones de matières premières, créant un risque de contamination croisée
- négliger la nécessité d'un convoyeur de refroidissement distinct après la stérilisation
- acheter une sertisseuse sans avoir confirmé la gamme de formats de boîtes et l'épaisseur des couvercles utilisés dans l'usine
Ce sont ces risques de projet que les directeurs d'usine expérimentés surveillent lors de l'évaluation des fournisseurs.
Compromis opérationnels pour les planificateurs d'usine
Trois compromis majeurs déterminent généralement la configuration de stérilisation optimale :
- capacité vs flexibilité : un autoclave unique doté d'une gamme de formats de boîtes restreinte peut être plus économique, mais cela limite l'évolution future de la gamme de produits
- automatisation vs maintenance : l'ajout de convoyeurs et de systèmes de transfert réduit la manipulation manuelle, mais exige des joints plus robustes et un support accru en pièces de rechange
- temps de cycle vs qualité : des montées en température plus rapides permettent d'économiser de l'énergie, mais peuvent altérer la texture du produit si elles ne sont pas adaptées au type de poisson
Il est généralement plus judicieux de choisir un système d'autoclave permettant de l'ajustement des paramètres de processus plutôt qu'un système figé sur une seule recette.
L'impact de la stérilisation sur l'équilibre de la ligne en aval
Le module de stérilisation doit être considéré comme une composante intégrée de la ligne de conserve de poisson. Si l'autoclave ne peut pas décharger au même rythme que la sertisseuse, la remplisseuse et le cuiseur situés en amont seront rapidement contraints à l'arrêt.
Pour des conseils sur le flux global de la ligne, reportez-vous au HSYLguide pratique de l'usine : flux de processus de mise en conserve du poisson.
Considérations réglementaires et de validation
Pour les produits de la pêche en conserve vendus sur des marchés réglementés, les ingénieurs doivent s'assurer que le processus de stérilisation respecte les normes de validation thermique exigées. Cela implique la tenue de graphiques d'autoclave, de relevés de sondes de température et de registres de refroidissement documentés.
Les équipes HACCP doivent également confirmer que le sertissage, le chargement de l'autoclave et la manipulation post-refroidissement sont définis comme des points de contrôle critiques (CCP). Il ne s'agit pas d'une simple formalité administrative, mais du fondement même de la libération quotidienne des lots.
Réalité de la maintenance : ce que les opérateurs remarqueront en premier
La plupart des usines voient leur rendement chuter en raison de l'usure des joints de porte d'autoclave, de purgeurs de vapeur défectueux ou de filtres obstrués dans le circuit de chauffage.
Les contrôles de routine doivent inclure l'état du joint d'étanchéité de l'autoclave, la précision des sondes de température et l'état du collecteur d'échappement de la sertisseuse. Ces problèmes sont bien plus susceptibles de provoquer un arrêt de production que l'absence d'une fonction d'automatisation.
Passage de consignes entre opérateurs et vérification de la mise en route
Avant le premier cycle de production commerciale, l'équipe de production doit effectuer un test à blanc de la boucle de stérilisation avec des boîtes vides ou remplies d'eau. Cela permet de valider la courbe de montée en température, l'étanchéité du sertissage et les temps de transfert sans risquer de perte de produit.
Une liste de contrôle pratique pour la mise en route comprend :
- la confirmation des boucles de contrôle de la pression et de la température de l'autoclave
- la validation des réglages d'échappement de la remplisseuse-soudeuse
- la vérification de l'orientation des boîtes et de la géométrie de transfert dans les chariots de chargement de l'autoclave
- la vérification de la vitesse du convoyeur de refroidissement et de la couverture du nettoyage à grande eau
Comment identifier une proposition de stérilisation trop optimiste
Si une proposition de fournisseur mentionne uniquement un « haut rendement » sans inclure de diagramme de processus d'autoclave ou de schéma de transfert des boîtes, c'est un signal d'alerte.
Une offre compétitive pour une ligne de produits de la mer doit préciser le cycle de stérilisation, le temps de montée en température attendu et la capacité de l'autoclave en termes de traitement thermique, et non uniquement en boîtes par heure.
Sujets connexes
- Autoclave de stérilisation pour poissons en conserve
- Guide pratique d'usine : flux de production de la conserve de poisson
- Ligne de production de thon en conserve
Appel à l'action
Pour une ligne de conserve de poisson, le module de stérilisation est le cœur de la sécurité alimentaire et de la stabilité de la ligne. HSYL peut optimiser votre flux de production, votre choix d'autoclave et votre configuration sanitaire selon une approche purement ingénierique.
Foire aux questions
Quelle est la principale différence entre la stérilisation et la pasteurisation dans la transformation des poissons en conserve ?
Pourquoi le contrôle de l'espace de tête est-il important pour les conserves de poisson ?
Puis-je utiliser un autoclave discontinu pour une petite ligne de production de conserves de poisson ?
Quelles sont les causes les plus fréquentes d'arrêt de production sur une ligne de stérilisation ?
Comment vérifier la proposition de stérilisation d'un fournisseur ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.