HACCP et ligne de production de conserve de poisson
Une ligne de mise en conserve de poisson conforme HACCP ne se limite pas à la stérilisation des boîtes. Il s'agit d'une stratégie globale d'usine intégrant la manipulation du poisson brut, la gestion de la saumure et de l'huile, le remplissage, le sertissage, l'autoclavage, le refroidissement et le conditionnement.
Pour les ingénieurs et les directeurs d'usine, l'enjeu majeur est d'identifier les points de danger sur la ligne et de comprendre comment la configuration, l'équipement et la conception sanitaire permettent de maîtriser ces risques.
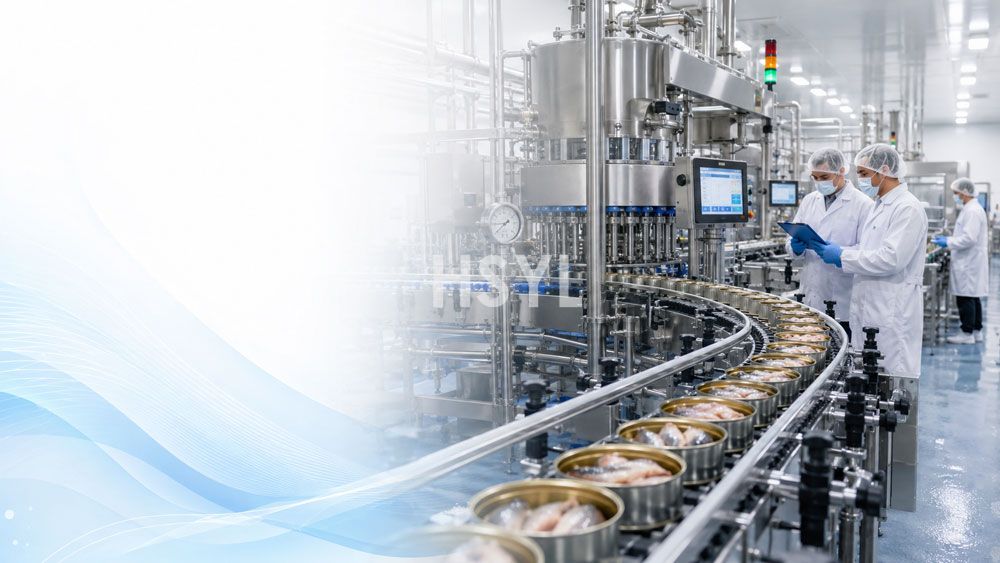
Localisation des dangers sur une ligne de mise en conserve de poisson
On distingue trois grandes zones de danger dans la production de conserves de poisson :
- réception et transformation des matières premières, point d'entrée initial de la croissance biologique et des contaminations dans le système
- remplissage, sertissage et autoclavage, où la sécurité du produit dépend de l'intégrité des boîtes et de la maîtrise du processus thermique
- manipulation post-stérilisation, où les boîtes endommagées, la condensation et le nettoyage peuvent réintroduire des défauts
Le système HACCP identifie les points de contrôle critiques (CCP) lors de ces transitions. L'agencement de la ligne de production doit permettre de rendre ces CCP visibles et mesurables.
CCP courants sur une ligne de mise en conserve de poisson
| Section du processus | CCP type | Éléments à vérifier |
|---|---|---|
| Réception du poisson cru | Contrôle de la température et de la qualité | Traçabilité de la chaîne du froid et isolation des lots suspects |
| Cook/pick | Température et temps de cuisson | Enregistreurs sur le cuiseur et le convoyeur de tri, élimination de l'huile |
| Filling/exhausting | Poids de remplissage et volume de tête | Balances de précision, pression d'échappement et rapports de vide |
| Couture | Profil du serti et étanchéité | Outil de contrôle du serti et test d'étanchéité périodique |
| Autoclave | Maintien en température de stérilisation | Graphiques d'autoclave, relevés de temps de montée en température, étalonnage des sondes de température |
Conception de ligne conforme aux principes HACCP
Une conception de ligne axée sur la méthode HACCP repose sur le zonage. Les zones de poisson cru, de transformation humide et de produits finis doivent être séparées afin de garantir un flux de nettoyage unidirectionnel.
Cela signifie que la station de déchargement, le cuiseur et la table de tri ne doivent pas partager la même surface au sol que la sertisseuse et la zone de chargement de l'autoclave, sauf en présence d'une barrière physique et d'un circuit de nettoyage défini.
Pour des exemples d'aménagement pratique, les équipes d'ingénierie peuvent comparer les propositions au HSYLguide pratique de l'usine : flux de processus de mise en conserve du poisson.
Pourquoi l'aménagement de l'hygiène est un coût caché
L'hygiène est l'un des aspects d'une ligne de conserverie de poisson dont l'impact se ressent en heures d'arrêt de production plutôt qu'en prix d'achat. Une ligne difficile à nettoyer entraînera davantage d'interruptions et un risque accru d'accumulation de résidus.
Recherchez ces caractéristiques de conception pour une ligne de conserverie de poisson conforme HACCP :
- châssis de machines ouverts et carters amovibles pour un accès rapide
- Boucles de tuyauterie compatibles NEP pour les systèmes de remplissage et de saumure
- drains de nettoyage dédiés sous la remplisseuse, la sertisseuse et la zone de chargement de l'autoclave
- armoires électriques résistantes au nettoyage haute pression et éclairage spécifique par zone
Ces caractéristiques ne sont pas très séduisantes, mais elles sont essentielles pour maintenir une ligne de transformation de produits de la mer à sa capacité nominale.
Sélection et validation des autoclaves pour la conserverie de poisson
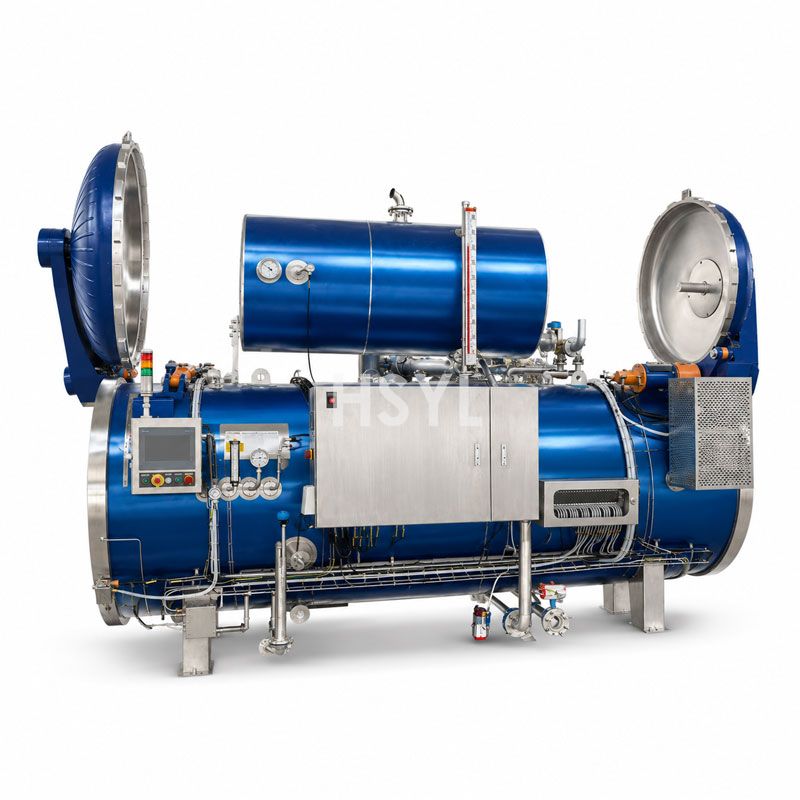
L'autoclave est l'unité de contrôle thermique critique du plan HACCP pour les conserves de poisson. Il doit être validé non seulement pour le maintien de la température, mais aussi en fonction du type de boîte et du format d'emballage réellement utilisés sur la ligne.
Une erreur courante consiste à valider un autoclave sur la base d'un nombre de boîtes générique plutôt que sur un diagramme de processus thermique. Pour les produits de la mer, la taille de la boîte, la densité du produit et le jeu de tête (headspace) influencent tous la pénétration de la chaleur.
Si le fournisseur ne peut pas proposer de protocole de validation clair, cela signifie que l'offre est incomplète. Une comparaison plus pertinente consiste à confronter la courbe de chauffe réelle du processus aux capacités de contrôle de l'autoclave.
Ici encore, il est utile de se référer à la documentation technique de l'équipement, telle que l'HSYL,autoclave pour poissons en conserveafin de vérifier la manière dont le système est conçu pour s'intégrer à la ligne.
Contraintes spécifiques au poisson : remplissage et dégazage
De nombreuses lignes de mise en conserve de poisson sont inefficaces car la remplisseuse n'est pas adaptée au produit. Le thon, le maquereau et la pâte de sardine ont des comportements différents en boîte, et les garnitures huileuses peuvent perturber le contrôle du jeu de tête.
Dans le cadre du HACCP, la remplisseuse est un point de contrôle critique où une erreur peut entraîner des problèmes graves en aval. La ligne doit permettre aux opérateurs de contrôler les poids de remplissage, d'ajuster les réglages de dégazage et de nettoyer la section de la buse sans nécessiter un démontage prolongé.
Il est essentiel de vérifier si le remplisseur proposé est compatible avec le format de conditionnement prévu pour la production. Si vous étudiez une offre clé en main, assurez-vous que la machine peut traiter les diamètres de boîtes et la viscosité des produits requis par votre plan HACCP.
Intégration avec les systèmes de contrôle qualité et d'inspection
Dans une ligne de mise en conserve de poisson conforme aux normes HACCP, les systèmes d'inspection ne sont pas de simples accessoires. Ils font partie intégrante du réseau de contrôle du processus.
Les contrôles types incluent :
- détection de métaux après la sertisseuse
- contrôles de vide ou de pression sur les boîtes finies
- inspection de l'étanchéité et mesure du double serti
- échantillonnage de poids aléatoire et contrôle de l'aspect du produit
Ces fonctions doivent être intégrées aux commandes de la ligne pour garantir la traçabilité des arrêts et des rejets jusqu'au CCP où l'écart a été détecté.
Erreurs d'achat courantes pour les lignes de conserverie de poisson certifiées HACCP
Les acheteurs chevronnés ont constaté la répétition des mêmes erreurs dans les propositions de lignes de conserverie de poisson. Voici les points de vigilance :
- accepter une « ligne de produits de la mer standard » sans avoir validé la famille de produits ciblée
- omettre de vérifier la compatibilité de l'équipement avec les réseaux de fluides et le système de vapeur de l'usine
- négliger la nécessité d'une zone de propreté dédiée après la sertisseuse
- acheter en se basant uniquement sur la capacité de production maximale plutôt que sur l'équilibre du flux de la ligne
L'évaluation technique la plus pertinente est celle qui anticipe le comportement de la ligne dès le deuxième jour de production, et non pas seulement durant la phase de mise en service.
Comment utiliser la méthode HACCP pour améliorer la fiabilité de votre ligne de production
Un plan HACCP opérationnel pour une ligne de conserve de poisson remplit trois fonctions :
- identifie les dangers réels à chaque étape du processus de transformation
- attribue les tâches de mesure et de surveillance soit au fournisseur d'équipement, soit à l'opérateur
- établit des procédures d'alerte claires en cas de dérive
Par exemple, une sertisseuse doit être considérée comme un CCP, avec une fréquence de contrôle définie pour la hauteur et l'étanchéité du serti. Un autoclave doit disposer d'un étalonnage documenté de sa sonde de température et d'une plage de tolérance précise pour chaque cycle.
Ces contrôles font la différence entre une ligne conforme aux réglementations et une ligne à la performance constante.
Check-list HACCP pratique pour les ingénieurs en conserverie de poisson
Utilisez cette check-list lors de la revue de l'implantation et de l'évaluation du fournisseur :
- L'implantation sépare-t-elle bien la manipulation des matières premières de celle des produits finis ?
- Existe-t-il une zone de lavage et un circuit NEP pour le remplisseur et l'alimentation de l'autoclave ?
- Les CCP sont-ils définis pour l'espace de tête du remplisseur, l'intégrité du sertissage et la courbe thermique de l'autoclave ?
- Les opérateurs peuvent-ils inspecter et nettoyer les surfaces de contact critiques sans démontage important ?
- La ligne a-t-elle été dimensionnée en fonction de la capacité de l'autoclave, et non uniquement de la vitesse de la sertisseuse ?
- La proposition inclut-elle la documentation de validation de processus pour ce format de boîte spécifique ?
Ces points constituent un moyen pratique de passer de la théorie à une prise de décision basée sur des listes de contrôle.
Pourquoi l'équilibre de la ligne est plus crucial que la vitesse de pointe
Une ligne de mise en conserve de poisson est limitée par son point de contrôle le plus lent. Si l'autoclave, la soudeuse ou la remplisseuse est désynchronisé, la ligne passera plus de temps à l'arrêt qu'en production.
C'est pourquoi une équipe d'ingénierie experte en normes HACCP évalue les propositions des fournisseurs selon le temps de cycle et la capacité de tampon, et non uniquement sur le nombre de boîtes par heure annoncé.
Lors de l'examen d'une ligne, demandez le diagramme de flux de matières et le volume de stockage tampon prévu entre la soudeuse et l'autoclave. Une ligne de mise en conserve de poisson performante comprend généralement une zone de tamponnage et de refroidissement calibrée en amont de l'autoclave pour éviter tout goulot d'étranglement.
Étapes de validation et de mise en service réalistes
La mise en service d'une ligne de conserve de poisson conforme HACCP doit inclure des essais à vide et des tests de conditionnement avant le premier cycle commercial. Cela implique de valider le cycle de l'autoclave avec des boîtes vides ou remplies d'eau, de confirmer les réglages de la remplisseuse et de la soudeuse, et de tester l'intégralité du protocole de nettoyage.
Un responsable de production expérimenté vérifiera également que l'équipe qualité dispose des points de prélèvement adéquats et que la documentation est conforme au plan HACCP de la conserverie.
Sujets connexes
- Guide pratique d'usine : flux de production de la conserve de poisson
- Autoclave de stérilisation pour poissons en conserve
- Ligne de production de thon en conserve
Appel à l'action
Pour un projet de conserverie de poisson conforme aux normes HACCP, examinez l'implantation de la ligne, les points de contrôle critiques et l'accessibilité pour le nettoyage avec un ingénieur spécialisé avant de valider la commande. HSYL vous aide à identifier les défauts de conception qui pourraient nuire à la fiabilité à long terme et à la sécurité alimentaire.
Foire aux questions
Quelle est la première étape pour appliquer la méthode HACCP à une ligne de conserve de poisson ?
Quels postes constituent généralement des points de contrôle critiques (CCP) dans la conserverie de poisson ?
Comment une ligne de mise en conserve de poisson doit-elle être aménagée pour respecter les normes HACCP ?
Quelle documentation est requise pour la validation HACCP ?
Pourquoi la validation du processus de stérilisation est-elle cruciale pour les conserves de poisson ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.