Quand des investisseurs et des responsables d'usine demandent un devis pour une ligne de conditionnement de poisson, le montant indiqué dans l'e-mail de proposition correspond en général à 40 à 55 % du budget total du projet. Les 45 à 60 % restants, qui comprennent la préparation des locaux, les infrastructures utilitaires, la validation des procédés thermiques, le fonds de roulement, la mise en service et les postes de coûts cachés qui surviennent pendant la construction, déterminent si le projet respecte le budget ou nécessite une injection de capital en cours de réalisation. Pourtant, la plupart des validations budgétaires de conserveries ne prennent en compte que le devis d'équipement, les coûts liés à la préparation des locaux et à la validation étant considérés comme des postes secondaires découverts une fois l'acompte pour l'équipement déjà réglé.
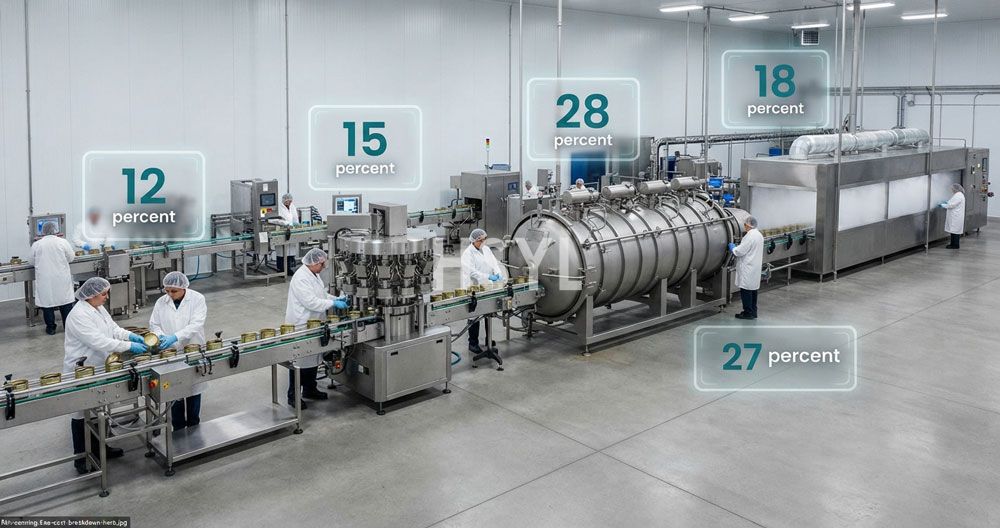
Ce guide détaille la structure complète des coûts d'un projet de ligne de conditionnement de poisson en six catégories, identifie les principaux postes de coûts de chaque catégorie ayant le plus d'impact sur le budget final, et propose un cadre d'évaluation pour vérifier si un prix d'équipement annoncé correspond à une valeur réelle ou n'est qu'un prix d'entrée bas qui sera compensé par des modifications de commande et des accessoires optionnels lors de la mise en service. Ce cadre s'applique aux unités de conditionnement de thon, sardine, maquereau, saumon et de mélanges d'espèces produisant de 5 000 à 80 000 boîtes par jour, qu'elles soient livrées en installation clé en main ou sous forme de kits d'équipements intégrés à des infrastructures de locaux sourcées localement. Pour une planification de ligne de production intégrée prenant en compte les coûts dès la conception des locaux, consultez les solutions de HSYLvue d'ensemble des solutions pour lignes de transformation des produits alimentaires.
Cette méthodologie d'analyse des coûts ne demande pas d'accéder aux tarifs exclusifs des fournisseurs : il suffit de connaître les catégories de coûts existantes, la part que représente chacune d'elles en pourcentage du budget total, et les postes de coûts de chaque catégorie qui permettent le plus d'optimiser la valeur sans mettre en péril la sécurité alimentaire ni les capacités opérationnelles. Elle s'applique aussi bien aux acheteurs qui comparent des propositions de fournisseurs concurrents qu'aux investisseurs qui évaluent la faisabilité financière d'un nouveau projet de conserverie avant d'engager des capitaux.
1. La structure de coûts réelle : L'équipement représente moins de la moitié du coût total
Le prix catalogue de l'équipement est la composante de coût la plus visible, car il est présenté dans un seul devis détaillant les prix unitaires par machine. Cette visibilité engendre une erreur de budgétisation récurrente : les acheteurs confondent le devis d'équipement avec le budget global du projet et répartissent les fonds restants de manière trop imprécise sur les « coûts d'installation et autres dépenses ». Dans la pratique, les six catégories de coûts listées ci-dessous représentent chacune une part significative du coût total du projet, et sous-estimer l'une d'elles conduit à une restriction des capitaux pendant les travaux, ce qui nuit à la qualité du projet.
| Catégorie de coût | Part typique du coût total du projet | Éléments inclus | Erreur de budgétisation fréquente |
|---|---|---|---|
| Investissement en équipement | de 40 à 55% % | Équipements de remplissage, de fermeture par couturage des emballages, de traitement thermique en retort, de refroidissement, de convoyage, système de contrôle et équipements d'inspection, livrés sur le site d'implantation | Traiter le devis d'équipement comme le coût total du projet, en excluant les pièces de rechange et l'assistance à la mise en service des négociations portant sur l'équipement |
| Préparation des locaux | 15 à 22% | Travaux de modification du bâtiment ou de construction neuve, renforcement des planchers, drainage, pente des sols, finitions murales, plafond, éclairage, portes | Sous-estimer le renforcement des planchers pour les récipients de rétorte lourds et les charges de froid ; omettre les exigences de finitions murales et de sols adaptées au contact alimentaire |
| Infrastructure des réseaux d'utilités | 12 à 18% | Production de vapeur, air comprimé, renforcement de l'alimentation électrique, traitement de l'eau, tour de refroidissement ou chiller, traitement des eaux usées | Considérer les utilités comme une « installation existante » sans vérifier sa capacité ; omettre le traitement de l'eau de refroidissement et la gestion de la charge organique des eaux usées |
| Validation et conformité | 5 to 10% | Frais des autorités process, études de validation F0, tests de répartition de la chaleur, dépôts réglementaires, élaboration des plans HACCP, audits tiers | Considérer la validation comme une simple formalité après la mise en service au lieu d'un coût à intégrer avant la production ; ne pas inclure les frais des autorités process dans le budget initial |
| Fonds de roulement et stocks | 8 to 12% | Constitution des stocks de matières premières, stocks de matériaux d'emballage, stocks de produits finis lors de la montée en régime de la distribution, stocks de pièces détachées | Ne pas prévoir les stocks de matières premières et d'emballage nécessaires pour 60 à 90 jours avant le premier lancement de production commerciale |
| Mise en service et formation | 4 to 8% | Ingénieurs fournisseurs chargés de la mise en service, formation des opérateurs, élaboration de recettes, campagnes de production test, déchets générés lors de la mise en service | Réduire les délais de mise en service pour lancer la production plus vite ; ne pas prévoir suffisamment de budget pour les déchets de production d'essai et les heures de formation des opérateurs |
Règle de répartition du budget :Si votre devis d'équipement représente plus de 60 % du budget de projet approuvé, votre projet est sous-financé. Les cinq autres catégories représentent au total 45 à 60 % du coût des équipements : si vous réduisez leurs budgets pour respecter une enveloppe serrée, vous mettrez en péril la sécurité alimentaire (validation), la fiabilité opérationnelle (utilités) ou votre capacité de production (fonds de roulement). Établissez d'abord le budget total du projet, puis négociez le périmètre des équipements pour qu'il corresponde à l'allocation de capital dédiée aux équipements, et non l'inverse.
2. Facteurs de coût des équipements : Où est réellement investi le capital
Au sein de la catégorie de capital dédiée aux équipements, quatre groupes d'équipements représentent la majeure partie du devis. Comprendre les facteurs de coût propres à chaque groupe permet aux acheteurs de déterminer si un devis moins élevé correspond à une vraie valeur ajoutée ou à une réduction des spécifications qui causera des problèmes opérationnels une fois l'équipement mis en service.
Batterie de stérilisation par autoclave : 25 à 35% du coût total des équipements
La batterie de retorts est généralement le groupe d'équipements le plus coûteux d'une ligne de mise en conserve de poisson. Ses facteurs de coût sont les suivants : diamètre et longueur des cuves (qui définissent le nombre de boîtes traitées par lot), technologie du milieu chauffant (immersion, air vapeur, pulvérisation d'eau ou rotatif), nombre de cuves fonctionnant en parallèle, et niveau d'automatisation de la manipulation des paniers et des systèmes de contrôle. Une cuve de retort pour traitement par lot unique avec manipulation manuelle des paniers peut être 40 à 60 % moins chère qu'une cuve de capacité équivalente dotée d'un chargement automatique des paniers et d'une exécution du processus pilotée par API, mais l'écart de coût de main-d'œuvre et les variations de temps de cycle liées à l'exploitation manuelle annulent généralement ces économies de capital au bout de 18 à 30 mois d'utilisation.
Les systèmes de retort continus induisent un saut de coût en capital — ils sont généralement 3 à 6 fois plus chers qu'une batterie de retorts par lot de capacité équivalente — mais offrent un débit nettement plus élevé par mètre carré de surface occupée et un coût de main-d'œuvre par boîte traitée plus faible. La surcote de capital liée aux retorts continus n'est justifiée que pour une production journalière soutenue supérieure à 60 000 à 80 000 boîtes par jour, avec une gamme de SKU limitée. En dessous de ce seuil, le recours à des retorts par lot avec une planification décalée de plusieurs cuves permet d'obtenir un coût total de possession plus bas.
Équipement de sertissage de boîtes : 12 à 18% du coût total des équipements
Le coût des sertisseuses de boîtes augmente de façon non linéaire en fonction de leur capacité de débit. Doubler le nombre nominal de boîtes produites par minute fait généralement monter le prix de la sertisseuse d'un facteur 2,5 à 4, car des vitesses plus élevées imposent une construction de broche plus robuste, un équilibrage dynamique plus précis, des cycles de pompe à vide plus rapides et des systèmes de contrôle de plus en plus sophistiqués. L'impératif économique est d'acquérir une vitesse de production suffisante pour éviter que la ligne ne constitue un goulot d'étranglement, sans pour autant surinvestir, afin que le capital immobilisé ne reste pas inactif pendant que l'autoclave de stérilisation détermine le débit réel de production. Pour la plupart des petites et moyennes conserveries de poisson, une sertisseuse rotative automatique d'une capacité nominale de 60 à 150 boîtes par minute offre une capacité suffisante, avec un coût d'investissement 40 à 60 % inférieur à celui des systèmes de sertissage en ligne intégrés à haute vitesse d'une capacité supérieure à 300 boîtes par minute.
Équipement de remplissage : 10 à 15% du coût total des équipements
Le coût de l'équipement de remplissage pour les conserveries de poisson dépend de trois critères : le format du produit (en morceaux, entier, émietté), le niveau d'automatisation (manuel, semi-automatique, entièrement automatique) et les exigences de précision sur le poids de remplissage. Les stations de remplissage manuelles, où l'opérateur place le produit à la main, restent très répandues pour les produits haut de gamme de sardines et de thon spécialisés : dans ces cas, la présentation visuelle du produit justifie le recours à la main-d'œuvre. Les remplisseuses à piston volumétrique dédiées au thon en morceaux constituent la gamme de coût d'investissement intermédiaire. Les remplisseuses de produits entiers à contrôle de poids, équipées d'un mécanisme de parage actionné par servomoteur, correspondent à la gamme premium : ce type d'équipement n'est justifié que pour des produits classés selon une teneur minimale en chair solide, où la précision de remplissage a un impact direct sur l'éligibilité au grade de qualité.
Équipement de pré-traitement : 15 à 25% du coût total des équipements
L'équipement de pré-traitement — qui comprend les cuves de décongélation, les convoyeurs de lavage et de triage, les machines de tête et d'éviscération, les tables de découpe, les machines de coupe de filets, les armoires de pré-cuisson et les cuves de saumurage — constitue une catégorie de dépenses d'équipement très importante, dont le coût varie très fortement selon l'espèce de poisson traitée. La conservation du thon nécessite des infrastructures de pré-cuisson à grande échelle, qui représentent 20 à 30 % du capital total investi dans les équipements. La conservation des sardines, quant à elle, ne comporte pas d'étape de pré-cuisson, remplacée par des cuves de saumurage plus simples représentant 3 à 8 % du capital d'équipement. Cette différence sur une seule catégorie d'équipement explique une grande partie de l'écart de coût d'investissement entre les lignes de conservation de thon et de sardines ayant une production journalière équivalente. Pour découvrir les configurations de ligne adaptées à chaque espèce et leurs implications sur les coûts, consultez lesligne de production de conserves de thonetligne de production de mise en conserve de sardinespages dédiées aux solutions.
3. Coûts de préparation des locaux : les 15 à 22 % occultés
Les coûts de préparation des locaux constituent la catégorie la plus systématiquement sous-estimée des budgets de lignes de conditionnement de poisson. Les devis d'équipement indiquent les dimensions au sol et les prérequis de raccordement aux réseaux utilitaires, mais les travaux de modification du bâtiment nécessaires à l'installation de l'équipement sont rarement quantifiés avant le début du chantier. Cinq postes de coûts de préparation des locaux sont régulièrement sous-estimés dans les budgets :
Renforcement des planchers et pente
Les autoclaves de stérilisation remplis de produit, d'eau et de paniers pèsent entre 2 et 8 tonnes par unité. Les chambres froides walk-in remplies de matières premières congelées génèrent une charge au sol de 500 à 1 500 kg par m². Les planchers des locaux existants prévus pour un usage commercial léger ne peuvent généralement pas supporter ces charges sans renforcement. Le renforcement des planchers d'une conserverie de moyenne capacité (20 000 à 40 000 boîtes par jour) coûte généralement entre 15 000 et 60 000 $, selon l'état de la dalle existante et la capacité de charge nécessaire. La pente de plancher alimentaire de 1/4 pouce par pied, orientée vers les drains de sol, doit être intégrée lors du coulage de la dalle de béton ; la réalisation de cette pente en rénovation par application d'un revêtement époxy coûte 2 à 4 fois plus cher que son intégration dès la phase de construction neuve.
Réseaux de drainage et traitement des eaux résiduaires
La production de conserves de poisson génère des eaux résiduaires à forte charge organique, issues de résidus de sang, d'huile et de protéines. Les réseaux d'égouts municipaux peuvent refuser ces effluents en l'absence de prétraitement. Le prétraitement des eaux résiduaires sur site — piège à graisse, criblage, égalisation des débits, traitement biologique adapté aux fortes charges organiques — coûte généralement entre 20 000 et 150 000 $ pour une conserverie de moyenne capacité, selon le volume de rejet et les limites réglementaires locales. Omettre le poste de prétraitement des eaux résiduaires du budget initial des installations et prendre connaissance de cette obligation lors de la mise en service impose une installation en urgence à un coût majoré, et peut retarder le démarrage de la production de 4 à 12 semaines.
Revêtements des murs et plafond
Les zones de production alimentaire exigent des revêtements muraux et de plafond lavables, non toxiques, anti-désagrégation, résistants au nettoyage chimique quotidien et au lavage haute pression. Le revêtement mural époxy, les panneaux muraux en PVC ou le habillage en acier inoxydable coûtent entre 8 et 35 $ par m², selon le matériau et la qualité de la finition. Les plafonds suspendus équipés de panneaux lavables et de transitions cintrées entre les murs et le plafond coûtent entre 15 et 45 $ par m². Pour une conserverie de 500 m², le coût total des revêtements muraux et de plafond s'élève généralement entre 25 000 et 80 000 $ : un poste fréquemment omis des budgets initiaux qui présumaient que les revêtements de bâtiment commercial standard seraient suffisants.
Systèmes de ventilation et de conduits d'échappement
Les équipements de pré-cuisson, les autoclaves de traitement (retorts) et les tunnels de refroidissement génèrent de la chaleur, de la vapeur et de l'humidité qui doivent être évacués via un réseau de conduits d'échappement dédié. Les hottes de type I installées au-dessus des équipements produisant des graisses requièrent des conduits en acier inoxydable acheminés par des gaines coupe-feu vers des extracteurs d'air montés en toiture. L'évacuation de vapeur issue des autoclaves nécessite un circuit de conduits en acier inoxydable distinct, dimensionné pour le débit de vapeur maximal lors de la phase de refroidissement. Pour une conserverie de taille moyenne, le coût total du réseau de conduits et des ventilateurs se situe généralement entre 20 000 et 80 $, en fonction de la complexité des percements de toiture et de la longueur des conduites horizontales.
Réseaux de tuyauterie pour air comprimé et eau de procédé
Les réseaux de distribution d'air comprimé (en acier inoxydable ou cuivre, jamais en plastique qui relâche des particules) et les circuits d'eau de procédé (acier inoxydable pour les zones en contact avec les aliments, galvanisé pour les zones sans contact alimentaire) doivent être acheminés depuis les sources d'utilités vers chaque point de raccordement des équipements. Le coût d'installation de la tuyauterie varie selon la complexité du tracé, le nombre de points de raccordement et le type de matériau utilisé. Pour une conserverie de taille moyenne comptant 15 à 25 points de raccordement d'équipements, le coût d'installation de la tuyauterie se situe généralement entre 12 000 et 45 000 dollars.
Constat sur les coûts d'aménagement des locaux de production :Pour une ligne de production de conserves de poisson avec un investissement en équipements de 800 000 $, prévoyez des coûts d'aménagement des installations de 150 000 à 250 000 $, et non les 30 000 à 50 000 $ que les acheteurs évaluent généralement en considérant l'aménagement des installations comme une simple modification mineure du bâtiment. Le poids des coûts d'aménagement est particulièrement élevé lors de la réaffectation d'un bâtiment existant qui n'était pas initialement conçu pour la production alimentaire, car le coût de dépose et de remplacement des finitions non conformes dépasse souvent celui d'une construction neuve. Une construction sur terrain vierge (greenfield) sur un site vide permet d'intégrer l'aménagement des installations dans un package unique cohérent, ce qui réduit généralement les coûts de 15 à 25 % par rapport à une rénovation de site existant. Pour la planification des coûts et de l'agencement au niveau des installations, veuillez vous référer auguide de conception technique d'agencement d'usine de conserves de poisson.
4. Infrastructure des réseaux utilitaires : Énergie électrique, vapeur, eau et air comprimé
Les coûts d'infrastructure des utilités sont définis par l'équipement prévu pour la ligne de conserve, mais les utilités elles-mêmes sont achetées et installées séparément de l'équipement. Les acheteurs qui misent uniquement sur la négociation du prix de l'équipement sans vérifier la capacité des utilités de leur site découvrent bien souvent lors de la mise en service que l'équipement cité ne peut pas fonctionner à sa capacité nominale, en raison d'un approvisionnement en vapeur, d'une capacité électrique ou d'une infrastructure d'eau de refroidissement insuffisante.
Production de vapeur
La vapeur représente le poste de coût d'utilité le plus important pour les opérations de mise en conserve de poisson incluant une étape de précuisson (thon) ou de stérilisation par retort (pour tous les poissons en conserve à faible acidité). Une conserverie de thon de taille moyenne produisant 30 000 boîtes par jour a besoin de 1 500 à 3 500 kg par heure de vapeur lors des pics des cycles de précuisson et de traitement par retort. Une chaudière à vapeur industrielle de cette capacité, comprenant l'installation, la cheminée, le système d'alimentation en eau et le retour de condensat, coûte généralement entre 80 000 et 250 000 dollars, selon le type de combustible (gaz, diesel, électrique), le rendement de la chaudière et les réglementations locales de contrôle des émissions. Les conserveries de sardines ne prévoyant pas d'étape de précuisson nécessitent des quantités de vapeur bien plus faibles (500 à 1 200 kg par heure) et donc un investissement en chaudière proportionnellement moins élevé.
Approvisionnement en électricité
La puissance électrique raccordée d'une ligne de mise en conserve de poisson varie de 90 kW pour une petite ligne de traitement de sardines à 350 kW pour une ligne de thon de taille moyenne dotée d'un remplissage automatisé et d'une grande batterie de retorts. L'alimentation électrique du site existant est bien souvent insuffisante et nécessite une mise à niveau comprenant l'augmentation de la capacité du transformateur, le panneau de distribution principal, les centres de commande des moteurs et des circuits dédiés pour les équipements à forte consommation. Le coût de la mise à niveau électrique dépend des frais de raccordement au réseau du fournisseur d'utilités, de la puissance du transformateur et de la distance entre le point de raccordement au réseau et le panneau de distribution de la conserverie. Pour une conserverie de taille moyenne, le coût typique de mise à niveau s'élève à 25 000 à 120 000 dollars.
Air comprimé
L'équipement pneumatique — distributeurs automatiques de couvercles de boîtes, actionneurs de porte de retort, vannes de remplissage pneumatiques, systèmes de convoyage — nécessite de l'air comprimé à 6 à 7 bars de qualité alimentaire (sec, sans huile, filtré). Le coût d'un système d'air comprimé comprenant le compresseur, le sécheur d'air, le réservoir de stockage, la filtration et la tuyauterie de distribution s'élève généralement à 15 000 à 50 000 dollars pour une conserverie de taille moyenne. Les compresseurs sans huile sont 40 à 80 % plus chers que les compresseurs lubrifiés, mais ils éliminent tout risque de contamination par l'huile dans les zones en contact avec les denrées alimentaires : une exigence non négociable pour la conformité aux normes de sécurité alimentaire.
Eau de refroidissement
La phase de refroidissement par retort consomme 15 à 50 m³ par heure d'eau de refroidissement par cuve pendant un cycle de 15 à 30 minutes. Dans les régions aux climats chauds ou en période estivale, des systèmes de refroidissement à recirculation sont obligatoires pour obtenir une température de l'eau de refroidissement inférieure à 20 °C. Le coût d'un système de refroidissement comprenant l'unité de refroidissement, la tour de refroidissement, les pompes de recirculation et le traitement de l'eau s'élève généralement à 30 000 à 120 000 dollars pour une conserverie de taille moyenne. En cas de capacité d'eau de refroidissement insuffisante, les temps de cycle des retorts augmentent de 15 à 25 %, ce qui réduit imperceptiblement le débit journalier de production.
5. Validation et conformité : la part non négociable de 5 à 10 %
La validation du procédé thermique n’est pas une simple formalité optionnelle : il s’agit d’une obligation réglementaire et de sécurité alimentaire qui détermine la légalité de la commercialisation de vos produits de poisson en conserve sur les marchés cibles. Les coûts liés à la validation sont souvent omis des budgets de projet initiaux, car ils ne concernent pas l’équipement, mais ils doivent être finalisés avant le lancement de la production commerciale. Réduire ou ignorer cette étape pour faire des économies expose à des responsabilités juridiques et des risques pour la sécurité alimentaire que aucune économie réalisée sur l’équipement ne peut compenser.
Frais d'intervention de l'autorité de procédé compétente
Une autorité de procédé reconnue est chargée d’élaborer et de valider les spécifications du procédé thermique (valeur F0, température de l’autoclave, temps de maintien, temps de montée en température, paramètres de refroidissement) pour chaque association produit/contenant. Les frais d’intervention de l’autorité de procédé s’élèvent généralement entre 3 000 et 15 000 dollars par combinaison produit/procédé, en fonction de la complexité du produit, de la gamme de formats de contenants et de la juridiction où le dossier réglementaire est déposé. Une conserverie qui lance 3 variantes de produit déclinées en 2 formats de boîte doit prévoir un budget de 18 000 à 90 000 dollars rien que pour ces frais d’autorité de procédé.
Études de pénétration thermique et de répartition de la chaleur
Les appareils de test de pénétration thermique prélèvent des échantillons de boîtes équipées de thermocouples placés au centre géométrique (point le plus lent à chauffer) de la variante de produit la plus complexe à traiter. Une étude complète de pénétration thermique pour une seule association produit/contenant nécessite généralement entre 15 et 50 essais instrumentés, réalisés sur différentes positions de boîtes et configurations de charge d’autoclave, pour un coût de 8 000 à 35 000 dollars par combinaison. Les tests de répartition de la chaleur permettent de vérifier l’uniformité de la température sur l’ensemble des positions à l’intérieur de la cuve de l’autoclave, ce qui ajoute 3 000 à 12 000 dollars par configuration de cuve.
Démarches de dépôt réglementaire et audit par un organisme tiers
En fonction du marché cible, les frais de dépôt réglementaire et les coûts d’audit par un organisme tiers représentent un surcoût de 5 000 à 25 000 dollars par marché. Que ce soit pour l’enregistrement auprès de la FDA américaine et le dépôt de procédé pour les aliments en conserve à faible acidité (LACF), le certificat sanitaire d’exportation pour l’UE, la certification Halal ou les audits de sécurité alimentaire BRCGS ou IFS, chaque démarche dispose de sa propre grille tarifaire et de ses propres délais. Prévoyez le budget lié aux démarches réglementaires en parallèle des coûts d’installation de l’équipement, et non comme une dépense annexe ajoutée après la mise en service de la ligne.
6. Fonds de roulement et coûts opérationnels avant atteinte du seuil de rentabilité
Le fonds de roulement correspond au financement nécessaire pour assurer le fonctionnement de la conserverie, depuis la mise en service des équipements jusqu'au moment où le chiffre d'affaires cumulé des ventes de produits dépasse les coûts opérationnels cumulés. Pour une nouvelle conserverie de poisson, le seuil de rentabilité est généralement atteint entre 12 et 30 mois après le début de la production commerciale, en fonction de la vitesse de développement du marché, de la gamme de produits et de la mise en place des canaux de distribution. Ce fonds de roulement doit couvrir les besoins pour 60 à 90 jours de stock de matières premières, de stock de matériaux d'emballage, de stock de produits finis pendant la phase de montée en charge de la distribution, ainsi que les dépenses de main-d'œuvre, d'énergie et de pièces détachées, avant l'obtention d'un flux de trésorerie positif.
| Composante du fonds de roulement | Durée typique de détention des stocks | Base de calcul des coûts |
|---|---|---|
| Stock de poisson cru (congelé ou frais) | entre 30 et 60 jours | Consommation journalière de matières premières × nombre de jours × coût unitaire par kg |
| Stock de boîtes de conserve vides et de couvercles | 60 à 90 jours | Consommation quotidienne de canettes × nombre de jours × coût unitaire par canette (les quantités minimales de commande imposent souvent des durées de stockage plus longues) |
| Huile, sauce et ingrédients de saumure | 30 à 45 jours | Consommation quotidienne d'ingrédients × nombre de jours × coût unitaire |
| Stock de produits finis avant leur distribution | 15 à 45 jours | Volume de production quotidien × nombre de jours × coût de production variable par canette |
| Stock de pièces de rechange | En continu | de 2 à 4% de la valeur du capital d'équipement, réapprovisionné chaque année |
| Main-d'œuvre et énergie pendant la phase de montée en charge | de 3 à 6 mois | Coût mensuel de main-d'œuvre et d'énergie multiplié par le nombre de mois nécessaires pour atteindre le seuil de rentabilité de la production |
Pour une conserverie de taille moyenne produisant 30 000 boîtes par jour dont le seuil de rentabilité est atteint au bout de 18 mois, le besoin total en fonds de roulement s'élève généralement entre 200 000 et 600 000 dollars, en fonction du coût des matières premières, de la gamme de produits et de la rapidité du développement du marché. Ce capital n'est pas optionnel : sans lui, la conserverie ne peut pas assurer la continuité de ses opérations pendant la phase de lancement, période où le volume de production dépasse celui des ventes et où les stocks s'accumulent plus vite que les recettes ne sont encaissées.
7. Les facteurs de coût cachés à l'origine des dépassements de budget
En plus des six catégories de coûts prévues, cinq facteurs de coûts cachés engendrent systématiquement des dépassements de budget de 10 à 25 % sur les projets de ligne de mise en conserve de poisson. Ces facteurs ne sont pas toujours mentionnés dans les offres des fournisseurs et ne font souvent leur apparition qu'une fois les travaux de construction ou de mise en service lancés :
- Ordres de modification émis pendant la phase de construction: Les modifications apportées aux spécifications des équipements, aux points de raccordement aux réseaux utilitaires ou à l'agencement des installations, découvertes une fois les travaux lancés, coûtent généralement 8 à 15 % de plus que des modifications identiques tarifées lors de la phase de conception. Ce surcoût correspond aux frais de mobilisation, de démobilisation et aux perturbations du planning, et non au périmètre technique de la modification. Limitez au maximum les ordres de modification en réalisant une revue détaillée de la conception et une vérification des raccordements utilitaires avant de vous engager dans la phase de construction.
- Retards intervenant pendant la phase de mise en service des installations: Chaque mois de retard sur la phase de mise en service, au-delà du calendrier initialement prévu, engendre des coûts compris entre 15 000 et 80 000 USD, correspondant à la prolongation de la présence des ingénieurs du fournisseur, à la main-d'œuvre inactive, aux frais généraux des installations et aux recettes différées. Les retards de mise en service sont le plus souvent causés par une infrastructure de réseaux utilitaires incomplète, par des livraisons tardives de matériaux d'emballage ou par des plannings d'inspections réglementaires non optimisés. Prévoyez une marge de 2 à 4 mois pour les aléas liés à la mise en service dans le calendrier global du projet.
- Fluctuations des taux de change des devises: Les équipements destinés à la mise en conserve de poisson sont fréquemment sourcés à l'international, les devis ayant une validité de 30 à 90 jours. Entre l'acceptation du devis et le règlement final (délai généralement compris entre 6 et 12 mois), les taux de change peuvent évoluer de 5 à 12 %. Une variation défavorable de 10 % des taux de change sur un lot d'équipements d'une valeur de 1 million de dollars entraîne une augmentation de 100 000 USD du coût total. Négociez des contrats à prix ferme ou souscrivez des contrats à terme sur devises pour maîtriser ce risque.
- Expédition, dédouanement et transport terrestre intérieur: L'expédition internationale des équipements (fret maritime, manutention portuaire, droits de douane, transport terrestre jusqu'au site) représente généralement un surcoût de 3 à 8 % par rapport au prix de l'équipement. Les taux de droits de douane varient d'un pays à l'autre et selon la classification des produits : certains pays appliquent des droits d'importation de 15 à 25 % sur les équipements de transformation alimentaire. Vérifiez la classification douanière et le taux de droits applicables avant de finaliser votre budget d'équipement, et non après l'arrivée des marchandises au port.
- Stock de pièces de rechange et d'éléments soumis à usure: Le kit de pièces de rechange dédié à la mise en service (rouleaux de sertisseuse, joints de retort, buses de remplisseuse, éléments filtrants, sièges de vanne) représente un coût équivalant à 3 à 6 % de la valeur d'investissement de l'équipement. Ce poste n'est pas optionnel : sans ces pièces de rechange prévues pour la mise en service, la panne d'un seul composant usé peut interrompre la production pendant 2 à 6 semaines, le temps de recevoir un remplacement commandé à l'étranger. Intégrez ces pièces de rechange au budget d'investissement dès le lancement du projet, et ne les comptez pas comme une dépense opérationnelle imprévue identifiée après la mise en service.
8. Optimisation des coûts sans mettre en péril la sécurité alimentaire
L'optimisation des coûts est une pratique légitime et indispensable — mais elle doit viser les véritables gaspillages, sans compromettre la sécurité alimentaire, les processus de validation ou la capacité opérationnelle qui garantissent le succès du projet sur le long terme. La séquence d'optimisation présentée ci-dessous permet de réduire le coût total du projet de 10 à 20 %, sans générer de risque lié à la sécurité alimentaire ou à la conformité réglementaire :
| Levier d'optimisation | Réduction de coût moyenne | Niveau de risque | Quand y recourir |
|---|---|---|---|
| Installation de capacité échelonnée | de 15 à 25% du capital initial | Faible — préserve la possibilité d'extension future | Lorsque la croissance de la demande est anticipée mais pas encore contractualisée : privilégiez d'abord l'équipement semi-automatique, avec une migration prévue vers des modèles automatiques |
| Privilégiez les spécifications standard à l'ingénierie sur mesure | de 10 à 20% du coût de l'équipement | Faible — les modèles standard sont validés et ont fait leurs preuves sur le terrain | Lorsque les exigences concernant le produit et la taille de la canette sont conformes aux spécifications standard des équipements, sans nécessiter de modification sur mesure |
| Appel d'offres compétitif des fournisseurs sur la base de spécifications identiques | entre 8 et 15% du coût total des équipements | Faible — à condition que les spécifications soient réellement équivalentes | Lorsque plusieurs fournisseurs qualifiés proposent des équipements équivalents ; évitez de vous servir d'un fournisseur à bas prix comme levier de négociation contre votre fournisseur préféré |
| Approvisionnement local pour les travaux liés aux installations sportives et aux réseaux utilitaires | entre 15 et 30% du coût total des installations | Faible — les entrepreneurs locaux maîtrisent les codes de construction régionaux | Lorsque le périmètre des travaux de préparation des installations peut être clairement défini et réalisé localement, sans nécessiter d'expertise spécialisée dans la production alimentaire |
| Infrastructure de réseaux utilitaires partagée pour un site de production multi-produits | entre 10 et 20% du coût des réseaux utilitaires | Niveau de difficulté moyen — nécessite une discipline de planification rigoureuse | Lorsque le site de production traite plusieurs catégories de produits qui partagent l'infrastructure de vapeur, d'électricité et de refroidissement |
Règles d'optimisation :Ne jamais optimiser les coûts en réduisant le périmètre de validation, en omettant le stock de pièces de rechange, en raccourcissant le délai de mise en service ou en abaissant les spécifications des matériaux de qualité alimentaire. Ces quatre « optimisations » semblent générer des économies de 5 à 15 % du coût total du projet lors de l'établissement du budget, mais exposent à des risques pour la sécurité alimentaire, à des non-conformités réglementaires, à des pannes opérationnelles et à des responsabilités juridiques dont le règlement coûte plusieurs fois le montant des économies apparentes. Les axes d'optimisation pertinents sont le phasage du périmètre des équipements, le choix entre spécifications standard ou sur mesure, la mise en concurrence des fournisseurs et le recours à des entreprises locales pour les travaux sur les installations : tous ces leviers permettent de réduire les coûts sans remettre en cause les piliers non négociables que sont la sécurité alimentaire et la capacité opérationnelle.
9. Établir un budget total de projet solide et justifiable
Un budget de projet de ligne de mise en conserve du poisson justifiable suit une séquence structurée qui permet d'éviter l'erreur fréquente consistant à confondre le devis d'équipement avec le budget global du projet :
- Commencez par la projection du marché et des volumes de production: Définissez les cibles de volume de production journalières, mensuelles et annuelles en vous appuyant sur les ventes contractualisées ou prévisionnelles, et non sur la capacité des équipements. Le volume de production définit les spécifications des équipements, qui déterminent à leur tour les besoins en utilités et en infrastructures, qui fixent le coût total. Partir de la capacité des équipements et espérer trouver des débouchés pour la production renverse l'ordre logique à suivre.
- Définissez les spécifications des équipements en fonction d'exigences produit et process préalablement validées: Validez préalablement les formulations produit, les formats de boîte, les spécifications de procédé F0 et les exigences réglementaires du marché cible avant de solliciter des devis d'équipement. Les devis établis sur la base de spécifications hypothétiques donnent lieu à des ordres de modification dès que les exigences réelles émergent lors de la conception détaillée.
- Solicitez des devis d'équipement détaillés par poste, accompagnés des spécifications d'interface pour les utilités et les infrastructures: Chaque devis d'équipement doit comporter les spécifications de raccordement aux utilités (débit de vapeur en kg/h, puissance électrique en kW, débit d'air comprimé en Nm3/min, débit d'eau de refroidissement en m3/h), le poids de l'équipement, la charge admissible au sol et les exigences de fondation. Sans ces éléments, il est impossible d'évaluer avec précision les budgets liés aux infrastructures et aux utilités.
- Élaborez les budgets des infrastructures et des utilités sur la base des spécifications d'interface des équipements: Appuyez-vous sur les exigences en services publics et infrastructures des devis d'équipement pour définir le cadre des travaux de préparation des locaux et des infrastructures utilitaires. Demandez des devis fermes à des prestataires locaux pour les travaux sur les installations avant de valider le budget final du projet.
- Intégrez la validation, le fonds de roulement, la mise en service et la provision pour aléas en tant que lignes budgétaires séparées.: Chacune de ces catégories dispose de ses propres déterminants de coût et de son propre calendrier. Ne les regroupez pas sous un seul poste « provision pour imprévus » : cela cache la structure de coûts réelle et empêche toute prise de décision avisée lorsque des arbitrages sont nécessaires.
- Appliquez une provision pour aléas de projet de 10 à 15 % au montant total.: Même avec une planification très détaillée, les projets de conserverie de poisson sont confrontés à des coûts imprévus pendant les phases de construction et de mise en service. Une provision pour aléas de 10 à 15 % appliquée au montant total structuré (et non ajoutée à un budget déjà surévalué) constitue une marge financière suffisante pour absorber ces coûts sans avoir à injecter de capital en cours de projet.
Le résultat de ce processus de budgétisation structuré est un coût total de projet qui oscille généralement entre 1,8 et 2,4 fois la valeur du devis d'équipement. Si le montant total structuré dépasse le capital disponible, réduisez le périmètre de l'équipement (capacité déployée par phases), simplifiez le portefeuille de produits ou réévaluez les projections de marché : ne réduisez pas les budgets alloués à la validation, au fonds de roulement ou aux infrastructures de sécurité alimentaire pour respecter un budget insuffisant. Un projet retardé ou à échelle réduite qui préserve l'intégrité de la sécurité alimentaire est préférable à un projet à périmètre complet qui prend des raccourcis sur des fondements non négociables.
Ressources associées au coût des lignes de conserverie et aux processus d'approvisionnement.
Les ressources ci-dessous traitent du coût total de possession, des approvisionnements clé en main et des décisions d'investissement en automatisation, qui sont directement liées au cadre de coûts présenté dans ce guide.
- Guide d'approvisionnement pour lignes de mise en conserve : Optimisation du coût total de possession (TCO) et de l'efficacité globale des équipements (OEE) dans la production alimentaire— Méthodologie reposant sur le coût total de possession (TCO) et l'efficacité globale des équipements (OEE) pour évaluer les décisions d'achat de lignes de mise en conserve au-delà du seul prix d'achat initial des équipements. Elle complète la décomposition de la structure des coûts présentée dans ce guide par des indicateurs de performance opérationnelle permettant de vérifier si les équipements cités génèrent la valeur sur cycle de vie attendue.
- Sourcing d'une usine de mise en conserve de poisson clé en main : Guide d'achat B2B— Méthodologie d'approvisionnement destinée aux acheteurs évaluant des propositions d'usines de mise en conserve clé en main. Elle aborde la qualification des fournisseurs, la définition du périmètre des prestations, la structure contractuelle et les tests de réception : ces décisions prises du côté de l'acheteur déterminent si le cadre de coûts détaillé dans ce guide se concrétise dans un contrat qui protège ses intérêts financiers tout au long des phases de mise en service et de la période de garantie.
- Ligne de mise en conserve à petite échelle : Quand passer au semi-automatique plutôt qu'au entièrement automatique— Cadre décisionnel d'investissement en capacité par phases permettant de déterminer si une configuration d'équipements semi-automatique ou entièrement automatique permet de réduire le coût total de possession pour des unités de mise en conserve de petite et moyenne taille. Il est directement applicable au levier d'optimisation de capacité par phases présenté dans la section 8.
Foire aux questions
Quel est le coût total d'une ligne de conserverie de poisson ?
Pourquoi le coût des équipements de conserverie de poisson ne représente-t-il qu'une part du budget total du projet ?
Quel est le coût de l'équipement de stérilisation par retort pour une conserverie de poisson ?
Quels coûts cachés sont à l'origine des dépassements de budget des lignes de conditionnement de poisson ?
Quel est le montant de fonds de roulement nécessaire à une conserverie de poisson avant d'atteindre son seuil de rentabilité ?
Quel est le coût de la validation des procédés thermiques pour les conserves de poisson ?
Est-il possible de réduire le coût d'une ligne de production de conserves de poisson sans mettre en péril la sécurité alimentaire ?
Quelle est la différence de coût entre une ligne de production de conserves de thon et une ligne de production de conserves de sardine ?
Quelle marge de contingence faut-il intégrer au budget d'un projet de ligne de production de conserves de poisson ?
Articles connexes


Obtenez une consultation professionnelle
Avez-vous des questions ou avez-vous besoin d'une assistance technique concernant le contenu de cet article ? Veuillez remplir le formulaire ci-dessous afin que notre équipe d'experts puisse vous apporter des solutions professionnelles.